
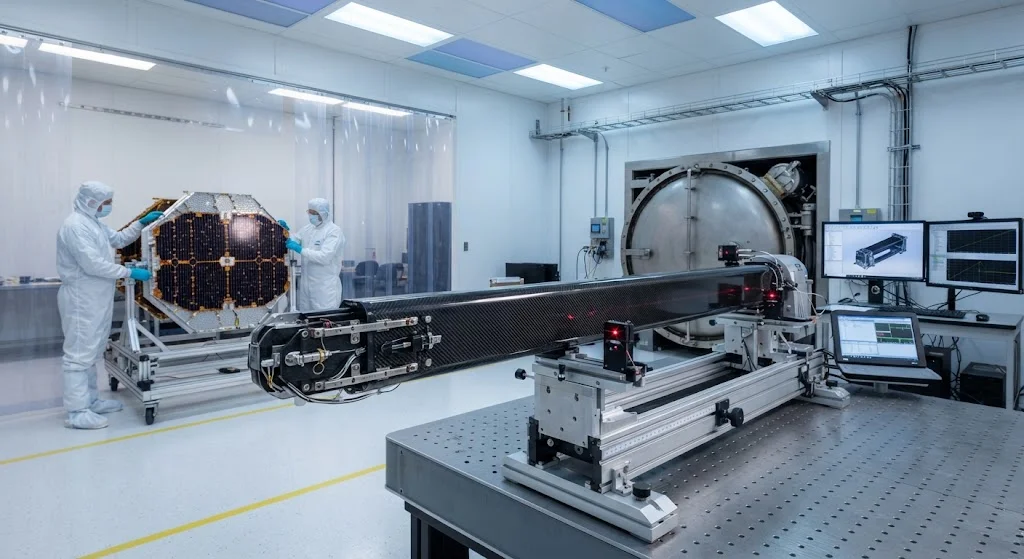
卫星行业正在经历根本性变革,Starlink、OneWeb和Kuiper等巨型星座正在推动可展开结构前所未有的生产规模。这些结构——主要是碳纤维增强聚合物(CFRP)吊杆和太阳能电池阵基板——必须承受发射时的剧烈振动,在太空真空中可靠展开,并在−180°C至+150°C的极端温度范围内保持尺寸稳定性。对于碳纤维供应商和复合材料制造商而言,卫星可展开结构市场代表了一个高价值、高规格的应用领域,其中材料性能直接决定任务成败。 当前预测显示,到2030年,卫星星座部署每年将需要15,000-20,000个可展开吊杆结构和8,000-12,000块太阳能电池阵基板。这一生产规模——是传统地球静止
引言
卫星行业正在经历根本性变革,Starlink、OneWeb和Kuiper等巨型星座正在推动可展开结构前所未有的生产规模。这些结构——主要是碳纤维增强聚合物(CFRP)吊杆和太阳能电池阵基板——必须承受发射时的剧烈振动,在太空真空中可靠展开,并在−180°C至+150°C的极端温度范围内保持尺寸稳定性。对于碳纤维供应商和复合材料制造商而言,卫星可展开结构市场代表了一个高价值、高规格的应用领域,其中材料性能直接决定任务成败。
当前预测显示,到2030年,卫星星座部署每年将需要15,000-20,000个可展开吊杆结构和8,000-12,000块太阳能电池阵基板。这一生产规模——是传统地球静止卫星需求的十倍——正在推动CFRP规格标准化、制造过程自动化以及针对高速率生产优化的新材料系统认证。本文探讨了卫星可展开结构的技术要求,分析了CFRP材料规格,并为进入这一高要求市场领域的制造商提供了指导。
可展开吊杆设计要求
CFRP吊杆作为卫星天线反射器、太阳能电池阵展开机构和仪器指向结构的主要结构元素。这些组件必须满足严格的要求,推动复合材料性能的极限:
- 尺寸稳定性: 吊杆展开后必须在2-5米长度内保持±0.1毫米以内的直线度,并在15-20年的任务寿命内最小化回弹或蠕变。这需要通过精确的纤维方向控制实现近零热膨胀系数(CTE)的CFRP层压板。
- 展开可靠性: 机械展开机构必须在地面测试的数千次展开循环和轨道上的单次展开中达到99.99%的可靠性。CFRP吊杆铰链和锁定机构必须在真空条件下无需润滑即可工作。
- 质量效率: 可展开结构中每节省一千克结构质量,就转化为额外的有效载荷能力或延长的任务寿命。卫星吊杆的目标比刚度为150-200 GPa/(g/cm³),比铝合金高3-4倍。
- 耐热循环性: 随着卫星在阳光和阴影之间移动,吊杆在15年任务期间经历50,000-100,000次热循环。CFRP层压板必须保持机械性能和尺寸稳定性,不会出现微裂纹或分层。
航天级CFRP材料规格
卫星可展开结构需要与航空航天或工业等级显著不同的专用CFRP材料系统:
| 性能 | 航天级CFRP | 航空航天级CFRP | 对可展开结构的重要性 |
|---|---|---|---|
| 纤维模量 | 高模量(M40J、M50J、M60J) | 中模量(T800、T1100) | 更高模量 = 更低CTE = 更好的尺寸稳定性 |
| 基体树脂 | 航天级环氧或氰酸酯 | 标准航空航天环氧 | 真空兼容的低出气率 |
| CTE(纤维方向) | −0.5至−1.0 × 10⁻⁶/°C | −0.2至−0.5 × 10⁻⁶/°C | 近零CTE对吊杆直线度至关重要 |
| 出气率(TML) | < 1.0% 按ASTM E595 | < 2.0% 按ASTM E595 | 防止光学仪器污染 |
| 纤维体积分数 | 58-62% | 55-60% | 更高FVF提高刚度和CTE控制 |
| 层间剪切强度 | ≥ 70 MPa | ≥ 60 MPa | 抵抗展开引起的应力 |
| 工作温度范围 | −180°C至+150°C | −55°C至+120°C | 更宽范围适应轨道热环境 |
太阳能电池阵基板设计
太阳能电池阵基板是支撑光伏电池并分配展开载荷的结构面板。这些组件面临独特的挑战,使其与其他卫星结构区分开来:
- 柔性-刚性架构: 现代太阳能电池阵使用柔性毯基板,发射时折叠,在轨道上展开为平板。CFRP面板与蜂窝或泡沫芯材提供所需的刚度,同时保持折叠构型的柔性。
- 热膨胀匹配: CFRP基板必须具有与硅太阳能电池(CTE ≈ 2.6 × 10⁻⁶/°C)紧密匹配的CTE,以防止热循环期间的电池开裂。这需要精心平衡纤维方向的准各向同性CFRP铺层。
- 电气接地: 太阳能电池阵基板必须提供静电放电保护的电气接地路径。碳纤维固有的导电性是有利的,但必须管理以防止与铝互连件的电化学腐蚀。
- 抗微陨石性: 基板必须承受超高速微陨石撞击而不发生灾难性失效。多层CFRP结构与中间粘接层提供冲击能量吸收。
高速率生产的制造挑战
从低速率地球静止卫星生产到高速率星座制造的转变需要CFRP制造过程的根本性改变:
- 自动纤维铺放: AFP系统正在取代吊杆制造的手工铺层,将周期时间从每吊杆40-60小时减少到8-12小时,同时提高尺寸一致性。然而,每套系统200-500万美元的AFP设备投资需要高产量来证明其合理性。
- 固化周期优化: 航天级CFRP需要仔细控制的固化周期,缓慢的升温速率(1-2°C/分钟)和延长的保温时间以最小化残余应力。优化的固化周期在保持尺寸稳定性规格的同时减少20-30%的周期时间。
- 无损检测:** 飞行关键的可展开结构需要100%超声波检测,缺陷验收标准比航空航天应用更严格。处理50-100平方米/小时的自动检测系统对于高产量生产吞吐量至关重要。
- 尺寸验证: 吊杆直线度和太阳能电池阵平整度必须使用精度±0.05毫米的激光跟踪系统验证。AFP铺层过程中的过程监测可将固化后尺寸废品率降低40-60%。
巨型星座市场影响
巨型星座的出现从根本上改变了卫星可展开结构的经济性和技术要求:
- 生产规模扩展: 仅Starlink预计每年需要5,000-7,000套可展开吊杆,而传统地球静止计划为200-300套。这一规模支持自动化投资和材料标准化,将单位成本降低30-40%。
- 面向制造的设计: 星座卫星优先考虑可生产性而非性能优化,推动CFRP设计趋向更简单的几何形状、标准化的铺层计划和减少非关键结构的检测要求。
- 供应链成熟: 星座生产计划的可预测性使CFRP供应商能够投资专用产能和库存计划,将合格材料系统的交货期从16-20周缩短至8-12周。
- 认证简化: 星座运营商正在开发快速认证程序,接受较高的初始风险以换取更快的生产速度,为新的CFRP供应商进入市场创造了机会。
常见问题
航天级CFRP与航空航天级材料有何不同?
航天级CFRP与航空航天级材料在三个关键领域有所不同。首先,纤维选择倾向于高模量变体(M40J、M50J、M60J)而非中模量纤维(T800、T1100),以实现近零热膨胀系数以获得尺寸稳定性。其次,基体树脂必须满足严格的出气率要求(TML < 1.0% 按ASTM E595),以防止真空环境中光学仪器和太阳能电池的污染。第三,质量验收标准更严格,需要100%超声波检测和更严格的尺寸公差(5米长度内±0.1毫米)而非典型的航空航天应用。这些要求使材料成本比航空航天等级增加40-60%,但对于任务关键的可展开结构至关重要。
CFRP吊杆如何实现近零热膨胀?
CFRP吊杆通过精确控制层压板铺层中的纤维方向实现近零热膨胀。碳纤维在纤维方向具有负CTE(−0.5至−1.0 × 10⁻⁶/°C),在横向具有正CTE(+20至+30 × 10⁻⁶/°C)。通过平衡0°、±45°和90°方向的铺层数量,设计师可以创建整体CTE接近零的准各向同性层压板。高模量纤维(M40J、M50J)是首选,因为它们更高的轴向模量放大了负CTE效应,允许使用更少的0°铺层来实现目标膨胀系数。制造挑战是在自动铺放过程中保持纤维方向精度,即使1-2°的偏差也可能使CTE变化0.3-0.5 × 10⁻⁶/°C。
可展开CFRP结构在轨道上的主要失效模式是什么?
可展开CFRP结构在轨道上的主要失效模式包括:(1)由于真空中未润滑金属表面的冷焊导致的展开机构卡死,(2)热循环期间微裂纹引起的吊杆直线度退化,(3)重复展开应力在铰链区域引起的分层,以及(4)地面储存和在轨操作期间吸湿和脱湿循环引起的尺寸漂移。缓解策略包括:展开机构的固体润滑剂涂层(MoS₂)、用于提高抗裂性的增韧树脂系统、铰链区域的额外铺层,以及发射前的受控湿度储存。地面测试必须模拟100,000次热循环以验证长期性能,需要能够再现空间热环境的加速测试设施。
结论
卫星可展开结构代表了碳纤维复合材料工程的巅峰,需要推动尺寸稳定性、耐热性和展开可靠性边界的材料性能。巨型星座的出现正在将这一市场从低产量、高规格的细分市场转变为高速率生产环境,其中制造效率和材料标准化与最终性能同样重要。对于CFRP供应商,这一市场的成功需要投资于航天级材料系统、自动化制造能力以及满足星座运营商严格要求的质量基础设施。随着卫星部署加速至每年15,000-20,000台,能够在生产规模上提供一致质量的CFRP制造商将在这个要求高但回报丰厚的市场领域获得显著价值。
对于评估CFRP供应策略的卫星制造商和星座运营商,理解可展开结构的材料规格和制造要求至关重要。 探索我们的航天级碳纤维产品,包括针对可展开结构优化的高模量纤维和航天级树脂系统,或 联系我们的航空航天团队 讨论您卫星计划的材料认证要求。