
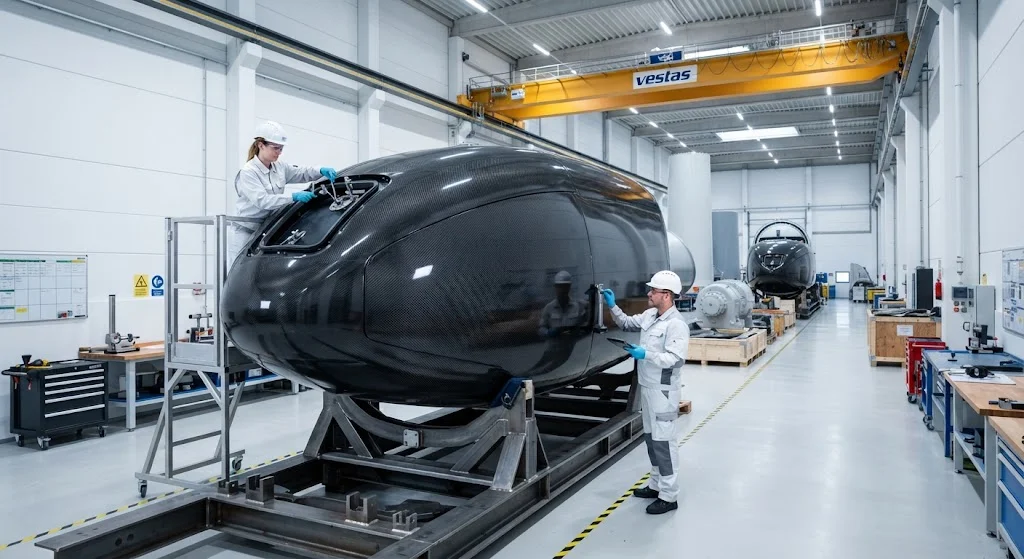
碳纤维机舱罩代表下一代风电机组的关键轻量化机会,在改善气动性能和维护便利性的同时将机舱质量减少20-35%。本文分析碳纤维机舱罩设计、制造方法以及优化涡轮机性能的结构-气动权衡。
引言
机舱——容纳齿轮箱、发电机、控制系统和辅助设备的风电机组塔顶外壳——在现代直驱和齿轮驱动设计中占涡轮机总质量的15-20%。机舱罩通常占机舱质量的3-5%(5兆瓦涡轮机为2-8吨),代表高价值轻量化机会,因为它们是非结构性气动整流罩,质量减少直接降低塔架载荷、维护起重需求和偏航系统能耗。
将机舱罩从玻璃纤维增强聚合物(GFRP)或片状模塑料(SMC)转为碳纤维增强聚合物(CFRP)复合材料,在保持或提高抗冲击性、耐紫外线性和防火性能的同时实现20-35%的质量减少。然而,碳纤维的材料成本溢价(通常为玻璃纤维的3-5倍)需要仔细的工程优化,通过系统级性能增益来证明减重的合理性。本文分析定义现代风电机组碳纤维机舱罩应用的设计方法、制造考量和性能权衡。
机舱罩设计要求
机舱罩必须满足影响材料选择和结构设计的多个功能要求:
- 气动造型:机舱罩定义涡轮机的外部气动轮廓,影响阻力系数(Cd)、流动分离特性和噪声产生。碳纤维实现更薄的壁厚(2-4mm vs.GFRP 5-8mm),在减少重量的同时保持气动表面质量,这对流动附着至关重要的弯曲后段尤为重要。
- 抗冲击性:机舱罩必须承受鸟击、冰雹和冰块冲击而不穿透或开裂。碳纤维复合材料通过能量吸收机制提供优异的抗冲击性——纤维断裂、分层和基体开裂将冲击能量分布在比GFRP等效物更大的区域。标准测试:1公斤冰球以90米/秒速度(IEC 61400-1冰雹模拟)不穿透。
- 可达性和可维护性:机舱罩包含检修门、检查舱口和可拆卸面板用于维护通道。碳纤维实现更轻、更薄的面板,可由单个技术人员在无起重机协助下打开,将维护时间比需要机械起重的较重GFRP面板减少30-50%。
- 防火性能:机舱罩必须符合IEC 61400-1和国家建筑规范的防火要求。带有阻燃树脂系统的碳纤维复合材料实现B1级防火评级(火焰蔓延指数<25),同时在300°C下保持结构完整性30分钟。
- 耐紫外线和耐候性:机舱罩暴露于连续紫外线辐射、温度循环和降水。带有耐紫外线凝胶涂层或面漆的碳纤维复合材料在20-25年设计寿命内保持表面质量和力学性能,达到或超过GFRP耐久性。
轻量化策略
碳纤维机舱罩轻量化采用多种工程方法最大化减重同时控制成本:
- 三明治结构:碳纤维面板(每层0.5-1.0mm)与泡沫或蜂窝芯材(10-25mm厚度)粘合,创建与等效刚度的GFRP层压板相比减少40-60%质量的机舱罩面板。芯材包括闭孔PVC泡沫(密度80-150 kg/m³)和Nomex蜂窝(密度48-144 kg/m³),根据抗冲击要求和制造复杂度选择。
- 碳-玻混合设计:在高应力区域(弯曲部分、铰链点、门框)选择性用碳纤维替代玻璃纤维,同时在平坦低应力区域保留GFRP,以比全碳设计低40-60%的材料成本实现15-25%的质量减少。这种方法需要仔细的界面设计来管理碳和玻璃纤维区域之间的热膨胀不匹配。
- 纤维取向优化:弯曲机舱罩部分的定制纤维取向将高模量碳纤维与主要载荷路径对齐,实现比准各向同性铺层高20-30%的单位重量刚度。计算机控制的纤维放置实现可变角度纤维转向,遵循主应力轨迹,将材料浪费比恒定角度设计减少15-20%。
- 拓扑优化:计算拓扑优化识别满足气动、冲击和刚度要求的最小材料机舱罩几何形状。拓扑优化的碳纤维机舱罩比传统设计的GFRP机舱罩实现25-35%的质量减少,同时保持等效结构性能。
制造方法
碳纤维机舱罩需要平衡性能、生产速率和成本的制造工艺:
| 工艺 | 纤维体积分数 | 孔隙率 | 成型周期 | 相比GFRP单位成本溢价 |
|---|---|---|---|---|
| 真空灌注 | 45-55% | 2-4% | 8-16小时 | 2.5-3.5倍 |
| 预浸料热压罐 | 55-60% | <1% | 4-8小时 | 3.5-5.0倍 |
| 树脂传递模塑(RTM) | 50-58% | 1-3% | 2-4小时 | 2.0-3.0倍 |
| 压缩成型(SMC等效) | 40-50% | 1-2% | 5-15分钟 | 1.8-2.5倍 |
生产速率要求(2兆瓦年度涡轮机市场每年200-500个机舱罩)有利于RTM和压缩成型工艺,而原型和小批量应用可能使用真空灌注或预浸料热压罐以实现最大性能。
系统级效益
碳纤维机舱罩实现的质量减少在多个涡轮机子系统中带来可测量的系统级性能改进:
- 塔架载荷减少:机舱层面每节省1公斤将塔架底部弯矩减少0.5-1.0 kN·m(假设80-100米轮毂高度),可能使塔架壁厚减少1-3mm。系统质量节省:5-15%塔架质量减少,每台涡轮机材料节省20,000-80,000美元。
- 偏航系统优化:更轻的机舱将偏航转动惯量减少15-25%,实现更小的偏航电机(功率减少30-40%)或更快的偏航响应(改善20-30%)。年发电量增益:偏航跟踪精度改善0.3-0.5%。
- 维护成本减少:更轻的机舱罩面板(减重30-50%)使日常检查和组件更换可在无起重机协助下手动处理。维护时间减少:每次维修事件4-8小时,每年每台涡轮机避免起重成本5,000-15,000美元。
- 运输物流:减少的机舱质量简化运输和安装物流,可能消除机舱吊装对专用重型起重机的需求。陆运到偏远风电场的成本减少:10-20%。
成本效益分析
碳纤维机舱罩的经济合理性取决于涡轮机尺寸、生产量和特定场地因素:
- 材料成本溢价:碳纤维机舱罩每台涡轮机成本15,000-40,000美元,而GFRP等效物为8,000-20,000美元,每台涡轮机溢价7,000-20,000美元。
- 系统级节省:塔架材料节省(20,000-80,000美元)、偏航系统节省(5,000-15,000美元)和维护节省(每年5,000-15,000美元)在20年设计寿命内总计30,000-110,000美元每台涡轮机。
- 净现值:以8%折现率折现20年,碳纤维机舱罩投资的净现值范围为每台涡轮机15,000-70,000美元,投资回收期3-7年,取决于场地条件和涡轮机尺寸。
- 盈亏平衡分析:碳纤维机舱罩对于>4兆瓦涡轮机(质量相关节省随材料成本更快增长)和>100台/年生产量(制造学习曲线降低加工成本溢价)变得具有成本效益。
结论
碳纤维机舱罩代表现代风电机组技术成熟且经济合理的轻量化机会,通过塔架载荷减少、偏航系统优化和维护成本节省带来超过材料成本溢价的系统级性能改进。随着风电机组尺寸持续增长至15-20兆瓦级别,碳纤维机舱罩的质量相关效益将变得更加显著,推动从当前利基应用到主流涡轮机规格的采用。
永贤碳纤维
永贤碳纤维在中国德州工厂生产碳纤维管、板材和定制复合材料部件。凭借超过15年的复合材料制造经验,我们向全球航空航天、汽车、能源和工业客户供应碳纤维组件。
联系我们获取定制碳纤维解决方案。