
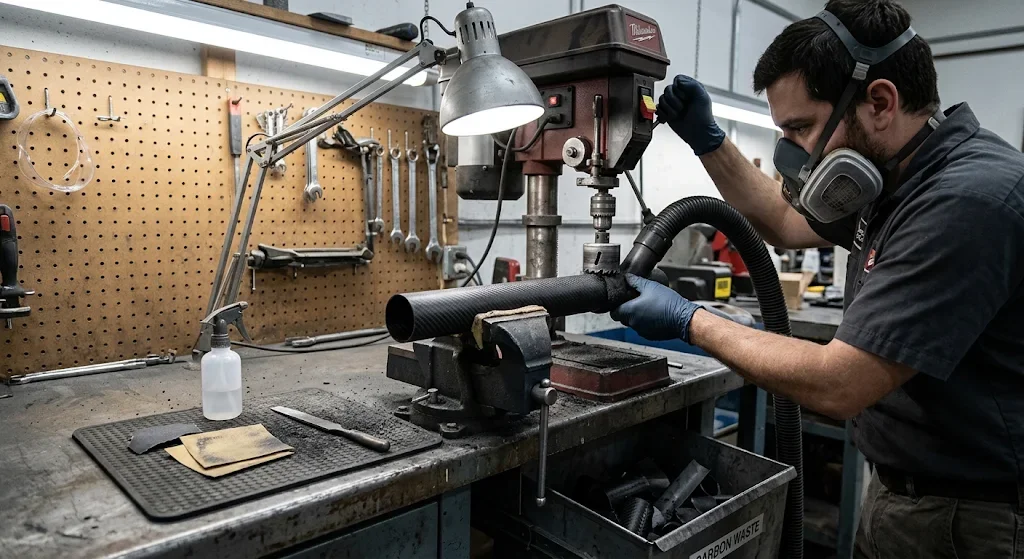
查 how cut carbon fiber tube 方法的造手,多半项目已进行到一半,手里拿着需要干净垂直端面的管子。切口处分层是导致返工的失效:层间一旦在出口侧剥离,管子失去环向完整性,损伤段只能切掉重来,既费料又误期。好消息是,分层几乎总是刀具与手法问题,不是材料问题——用对锯片、对进给、对夹具,碳纤维管的切口行为很可预测。 本文覆盖刀具选择、进给速度、干湿切对比,以及把粗切口变成可安装端面的去毛刺步骤,最后给出外发定制切管时应写进图纸的公差。若你同时采购管与板,可把两者的切割要求写在同一份工艺卡上,减少车间切换工装的时间。 how cut carbon fiber tube 的刀具选
引言
查 how cut carbon fiber tube 方法的造手,多半项目已进行到一半,手里拿着需要干净垂直端面的管子。切口处分层是导致返工的失效:层间一旦在出口侧剥离,管子失去环向完整性,损伤段只能切掉重来,既费料又误期。好消息是,分层几乎总是刀具与手法问题,不是材料问题——用对锯片、对进给、对夹具,碳纤维管的切口行为很可预测。
本文覆盖刀具选择、进给速度、干湿切对比,以及把粗切口变成可安装端面的去毛刺步骤,最后给出外发定制切管时应写进图纸的公差。若你同时采购管与板,可把两者的切割要求写在同一份工艺卡上,减少车间切换工装的时间。
how cut carbon fiber tube 的刀具选择:干净端面从锯片开始
三类刀具主导切管作业。每英寸 80 到 120 齿的硬质合金孔锯可干净切割约 2 mm 以下壁厚,是小批量生产的主力。金刚石刃口锯片配斜切锯或台锯,可处理更厚壁与更大直径,刀具成本更高但寿命更长。细齿圆锯片(60 到 80 齿,硬质合金或 CBN)介于两者之间,适合管板混线。高速钢锯片对抗碳纤维磨损几乎立即变钝,不应使用。选刀前先量壁厚与外径:壁厚决定锯片齿形,外径决定夹持方式与是否需要芯轴支撑。
- 硬质合金孔锯:适合直径 8 到 60 mm;转速 1,500 到 2,500 RPM;配钻床与包边垫块可得垂直端面。
- 金刚石锯片:适合壁厚 2 mm 以上、直径 60 mm 以上;必须湿切;保持开刃状态,避免刃口釉化。
- 细齿硬质合金锯片:适合同一工位还要切碳纤维板的场合;用零间隙嵌板支撑出口侧纤维。
| 刀具 | 适壁厚 | 典型转速 | 冷却 | 端面质量 |
|---|---|---|---|---|
| 硬质合金孔锯(80-120 TPI) | 0.5-2.0 mm | 1,500-2,500 RPM | 可选 | 细,毛刺少 |
| 金刚石刃口锯片 | 1.0-5.0 mm | 2,000-4,000 RPM | 必须湿切 | 很细 |
| 细齿硬质合金锯片 | 0.5-3.0 mm | 2,500-3,500 RPM | 建议 | 有支撑时细 |
| 高速钢锯片 | 不限 | 不限 | 不限 | 差,毛刺重 |
锯片状态与锯片类型同样重要。釉化的金刚石刃口或变钝的硬质合金齿不再切削而是摩擦,升温并软化树脂基体,分层正是从这里开始。一旦出现烟雾或切面发亮(而非哑光),立即更换或修整锯片。批量生产时建议记录每把锯片的累计切割长度,用寿命表管理更换节点,而不是等到端面质量下降才换。
how to cut carbon fiber plate 与管的进给速度对比
进给速度是最常被设得过激的变量。碳纤维管应慢到让锯片把切屑清走而不堆积——实践中是稳定的手动进给加轻压,让刀具自己干活。强行下压升温、把纤维从基体里拔出、并掀开出口侧铺层。斜切锯用 3 到 5 秒的完整下压行程,不要快剁。钻床配孔锯时,以 1 到 2 mm 的啄钻进给清尘并保持刃口冷却。
湿切是端面质量的最大单点杠杆。细水雾或浸没槽既抑制碳粉(呼吸危害兼设备磨料),又把热量带离树脂。若无法湿切,在切口配集尘罩并戴 N95 以上口罩;短批次在有除尘的前提下干切可以接受,但端面需要更多去毛刺。
装夹补上最后一环。带垫的台虎钳或软爪托架夹住管子而不压瘪壁厚,出口面后的垫块支撑最后几层,让它们被切断而不是被撕开。无支撑的手持切割是最常见的出口侧分层来源,即便锯片锋利也一样。
定制切碳纤维(custom cut carbon fiber):管与板的公差与端面
切割外发时,报价上的公差叠加决定零件到货后能否直接落架。方管端面切长公差基线为 ±0.5 mm;管子要定位轴承或压配安装座时收紧到 ±0.2 mm。垂直度(端面相对管轴的方正度)往往是更紧的指标:有支撑切割时 0.1 mm(按壁厚计)可达,应写进图纸而非留给车间自由发挥。
端面处理需要单独一行。去过毛刺的哑光端面可直接粘接或装嵌件;发亮的熔融切面说明树脂被重新焊死,粘接剂无法浸润,必须用 120 到 240 目砂纸处理。向供应商确认两面都去毛刺,并确认内孔残余碳粉已清理——留在孔里的粉尘日后会迁移到粘接缝。定制切碳纤维板时,两面加 0.3 到 0.5 mm 倒角标注,避免锋利碳边在装配时割伤线束或皮肤。若切口用于胶接套筒,还应给出端面平面度要求(建议 0.1 mm 内),并说明是否允许刀痕——轻微刀痕增加粘接面积,反而有利;但径向刀痕过深会形成渗胶通道。
常见问题
普通锯能切碳纤维管吗?
只有配硬质合金或金刚石锯片并做好除尘才可以。普通木锯或金属锯会立即变钝、升温并撕裂纤维,造成严重分层。使用每英寸 60 齿以上的锯片,慢切,并支撑出口面。
薄壁管切割防分层的最佳方法是什么?
用垫块支撑出口面,湿切或配集尘,并慢速进给。壁厚小于 1 mm 时,细齿锯片配零间隙嵌板加轻啄钻进给可保住最后几层;夹持点靠近切线,避免管壁振动。切薄壁管时优先选转速较低、进给更稳的方案,高转速带来的离心与发热会放大出口侧的剥离趋势。
碳纤维管端面该切成垂直还是斜角?
几乎所有结构接头都用垂直端面——对接、粘接套筒与压配安装座都以垂直面为基准。斜切仅在斜接框架中指定,且必须在图纸上注明角度与公差,因为手持斜切会漂移并毁掉配合。若确实需要角度端面,优先在带角度导轨的机器上一次成形,不要试图用手工锉修角度——锉修的平面度通常无法稳定控制在 0.2 mm 内。
结语
切割碳纤维管不分层,靠的是锋利的硬质合金或金刚石刀具、慢进给加出口支撑、可能时的湿切,以及外发时写成文字的公差叠加。永贤供应按定尺切割、端面垂直去毛刺的碳纤维管:浏览定尺碳纤维管,或发送下料清单与公差要求。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。
方管碳纤维管 — 3K斜纹 T700
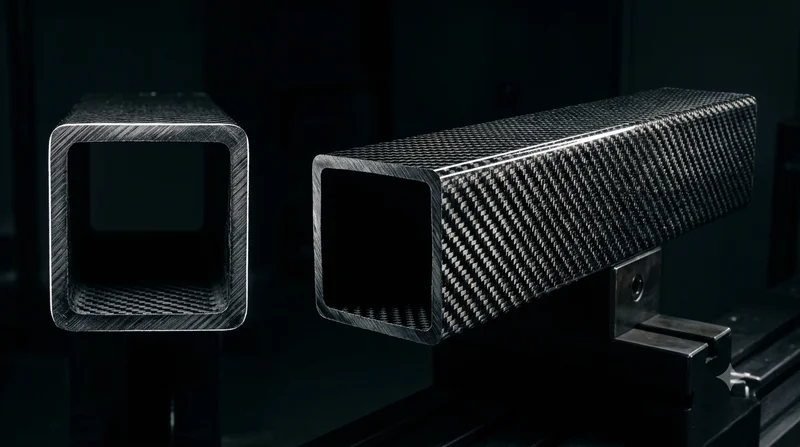
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
圆管碳纤维管材 — 3K 斜纹
轻量化超高刚性圆管,适用于无人机机架、机器人及结构性应用。