
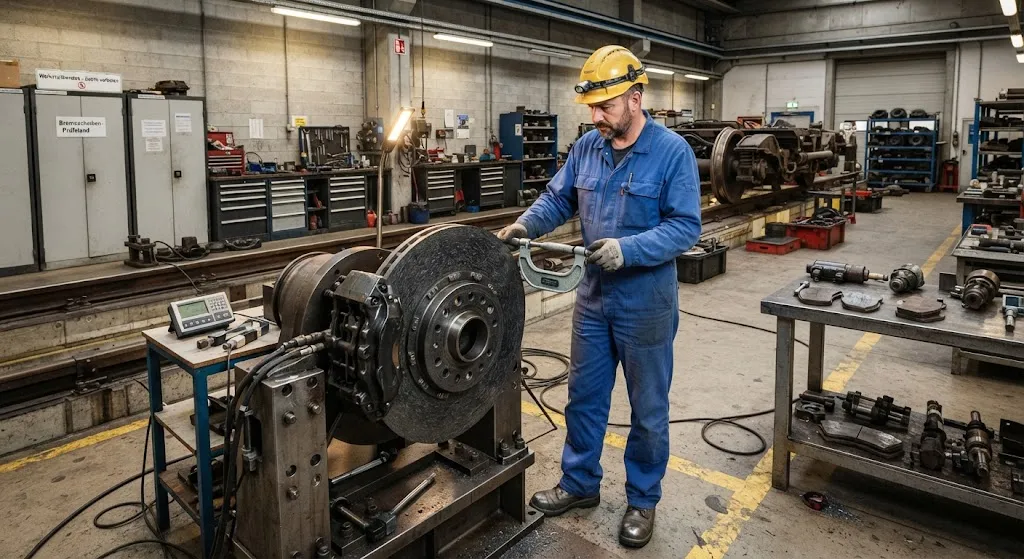
运营速度350 km/h及以上的高铁系统面临极端的制动需求,将传统铸铁和钢制刹车盘推向其材料极限。单次从350 km/h的紧急制动事件每列车组产生约50 MJ的动能——相当于1.2升汽油的能量含量——全部必须由刹车盘-转子系统吸收并以热量形式消散。在这些能量水平下,铸铁盘经历热裂纹、表面氧化和尺寸不稳定,将更换间隔限制在80,000-120,000 km,而钢盘则遭受热疲劳和翘曲。 碳纤维增强陶瓷复合材料(C/SiC)刹车盘——通过化学气相渗透(CVI)或聚合物渗透和热解(PIP)将碳纤维预制体渗透碳化硅制造——提供根本不同的热响应。碳纤维增强提供损伤容限和热导率,而SiC基体提供高温强度和耐
引言
运营速度350 km/h及以上的高铁系统面临极端的制动需求,将传统铸铁和钢制刹车盘推向其材料极限。单次从350 km/h的紧急制动事件每列车组产生约50 MJ的动能——相当于1.2升汽油的能量含量——全部必须由刹车盘-转子系统吸收并以热量形式消散。在这些能量水平下,铸铁盘经历热裂纹、表面氧化和尺寸不稳定,将更换间隔限制在80,000-120,000 km,而钢盘则遭受热疲劳和翘曲。
碳纤维增强陶瓷复合材料(C/SiC)刹车盘——通过化学气相渗透(CVI)或聚合物渗透和热解(PIP)将碳纤维预制体渗透碳化硅制造——提供根本不同的热响应。碳纤维增强提供损伤容限和热导率,而SiC基体提供高温强度和耐磨性。本文评估C/SiC刹车盘在高铁中的性能,考察材料体系、热管理挑战、磨损行为和决定复合材料盘对铁路运营商是否具有经济效益的成本效益计算。
铁路刹车盘的材料体系
铁路用C/SiC复合材料刹车盘使用针对抗热震性和摩擦稳定性优化的碳纤维结构。材料体系设计平衡相互竞争的要求:高热导率快速分布热量,高比热容吸收能量,以及在制动过程中遇到的宽温度范围内保持稳定的摩擦系数:
| 性能 | C/SiC复合材料 | 铸铁(GJW)** | 钢(30CrMoV)** | 对制动的意义 |
|---|---|---|---|---|
| 密度 | 2.0-2.2 g/cm³ | 7.2 g/cm³ | 7.8 g/cm³ | 减重65-72% |
| 最高工作温度 | 1,200°C | 600°C | 650°C | 更高热容量 |
| 热导率(室温) | 25-40 W/(m·K) | 48 W/(m·K) | 42 W/(m·K) | 相当的热分布 |
| 比热容 | 800-1,000 J/(kg·K) | 460 J/(kg·K) | 480 J/(kg·K) | 每公斤吸收更多能量 |
| 摩擦系数(干态) | 0.30-0.45 | 0.35-0.40 | 0.30-0.38 | 温度范围内稳定 |
| 抗热震性 | 优异 | 中等 | 中等 | 抵抗快速加热下的开裂 |
**GJW = 石墨喷射灰铸铁;30CrMoV = 铬钼钒合金钢
C/SiC相较铸铁的关键优势不是热导率——实际上更低——而是高最高工作温度和高比热容的组合。C/SiC盘每公斤可吸收2-3倍更多的热能达到临界温度,且在铸铁软化和氧化的温度下保持结构完整性。摩擦系数稳定性也很关键:铸铁盘在500°C以上因表面氧化层特性改变而表现出显著摩擦衰减,而C/SiC从环境温度到800°C保持一致摩擦。
制动期间的热管理
高铁制动的热挑战不是平均能量吸收——而是紧急停车期间的峰值温度管理。单次紧急制动应用的时间线揭示了挑战的严重性:
- 0-3秒:制动闸瓦接触盘表面,以每盘10-15 MW的速率将动能转化为热能。表面温度几乎瞬间从环境温度升至400-600°C。
- 3-8秒:热量传导至盘体,在表面和核心之间产生200-400°C的陡峭温度梯度。铸铁盘在此阶段产生表面微裂纹。
- 8-25秒:列车从200 km/h减速至停止。总能量吸收达到每盘25-35 MJ。铸铁盘表面峰值温度可达700-800°C。
- 25-120秒:冷却阶段。盘通过辐射和对流冷却,铸铁冷却速率50-100°C/min,C/SiC为30-60°C/min(较低热导率减慢冷却但降低热应力)。
C/SiC复合材料通过两种机制应对这种热冲击。首先,碳纤维增强的热膨胀系数(CTE)极低,为1-3 × 10⁻⁶/°C,而铸铁为10-12 × 10⁻⁶/°C,意味着盘膨胀更少,快速加热时产生更低的热应力。其次,纤维增强提供裂纹阻止能力:当表面裂纹在热应力下在SiC基体中萌生时,碳纤维桥接裂纹并阻止扩展,即使有表面损伤也保持结构完整性。
磨损行为与使用寿命
高铁刹车盘磨损由两种机制驱动:摩擦材料接触的磨粒磨损和高温下的氧化磨损。C/SiC复合材料以不同于铸铁的方式应对这两种机制:
- 磨粒磨损:SiC基体提供15-25 GPa的表面硬度,明显高于铸铁(2-3 GPa)。这将摩擦材料接触的磨损率降低40-60%,相应延长盘使用寿命。
- 氧化磨损:在600°C以上,铸铁表面快速氧化,形成脆性氧化层在机械载荷下剥落。C/SiC复合材料在高温下形成薄而附着的SiO₂层,实际保护表面而非降解它。
- 热疲劳:服务中的反复加热-冷却循环在铸铁中产生热疲劳裂纹。C/SiC的纤维增强提供疲劳裂纹扩展阻力,将疲劳寿命延长3-5倍。
运营高铁系统的服务寿命数据证实了这一优势:C/SiC刹车盘在欧洲和亚洲高铁运营中展示了300,000-500,000 km的服务寿命,而铸铁盘为80,000-120,000 km。这一3-5倍的寿命延长是复合材料采用的主要经济驱动力,因为它减少了盘更换频率、相关停机时间和生命周期材料成本。
制造工艺与质量控制
生产铁路用C/SiC刹车盘需要多步制造工艺和严格质量控制:
- 碳纤维预制体制备:碳纤维布编织或针刺成盘状预制体,控制纤维结构。预制体密度和纤维方向决定最终热性能和力学性能。
- 化学气相渗透(CVI):预制体置于高温炉中,在900-1,100°C下暴露于含硅气体混合物(通常是三氯甲基硅烷在氢气中)。SiC在100-300小时内沉积在纤维表面,逐渐将预制体致密化至理论密度的65-80%。
- 聚合物渗透和热解(PIP):替代或补充工艺,将含硅聚合物渗透至预制体,然后在1,000-1,200°C热解转化为SiC。需要多次PIP循环达到目标密度。
- 机加工和平衡:最终盘在摩擦表面机加工至±0.05 mm尺寸公差,并平衡至5 g·cm以内以防止高速旋转时振动。
质量控制包括超声波分层检测、X射线CT扫描内部孔隙度、测功机摩擦系数测试和热循环验证。铁路认证标准(EN 15380、UIC 540)要求原型测试,包括1,000+次模拟紧急制动和500,000 km耐久性测试,方可生产批准。
铁路运营商的成本效益分析
C/SiC刹车盘在高铁中的经济案例涉及用更高的初始材料成本换取更低的生命周期成本:
| 成本因素 | 铸铁盘 | C/SiC盘 | 净效应 |
|---|---|---|---|
| 每盘初始成本 | 800-1,200美元 | 4,000-6,000美元 | C/SiC高4-5倍 |
| 服务寿命(km) | 80,000-120,000 | 300,000-500,000 | C/SiC长3-5倍 |
| 每百万公里更换次数 | 8-12 | 2-3 | C/SiC减少70-75% |
| 每盘重量 | 45-65 kg | 12-18 kg | C/SiC轻65-72% |
| 节能(更轻重量) | 基准 | 牵引能耗降低3-5% | 车队规模显著 |
| 维护停机时间 | 较高(频繁更换) | 较低(延长间隔) | 更高列车可用性 |
对于运营20列高速列车、年行驶150万公里的车队,生命周期成本计算通常显示C/SiC盘在3-5年内实现成本平价,并在15年车队寿命内提供25-40%的总成本节约。减重效益——每轴节省约30-50公斤——还减少轨道磨损和牵引能耗,这些收益直接归于基础设施运营商和能源供应商而非列车运营商。
常见问题解答
为什么不使用碳/碳(C/C)刹车盘代替C/SiC?
碳/碳复合材料提供优异的高温性能,但在大气条件下450°C以上 without protective coatings suffers from catastrophic oxidation。C/SiC的SiC基体提供固有的抗氧化性,消除了对环境屏障涂层的需求,使其更适合铁路应用,因为盘在运行中暴露于雨雪和大气条件。C/C盘仍首选航空应用(飞机刹车),那里的运行环境更受控,但C/SiC的坚固性使其成为铁路服务中维护条件不太受控的更好选择。
雨水如何影响C/SiC刹车盘性能?
盘表面的雨水在制动初始阶段将摩擦系数降低15-25%,因为水在闸瓦和盘之间形成薄润滑膜。然而,C/SiC的高热导率和盘的旋转能量迅速蒸发水膜——通常在制动应用后2-5秒内——恢复完全摩擦。铸铁盘因较低的表面温度能力需要更长时间干燥,且水可加速氧化磨损。C/SiC盘实际上受益于偶尔的雨水暴露,因为它清洁盘表面并去除可导致热点的摩擦材料沉积物。
C/SiC盘在服务中开裂会发生什么?
C/SiC复合材料设计用于损伤容限:碳纤维增强桥接SiC基体中的裂纹并防止灾难性失效。小的表面裂纹(5-10 mm以内)在服务中可接受,不影响制动性能,因为摩擦表面继续正常工作。检查间隔设定为50,000-100,000 km以监测裂纹扩展,当裂纹超过铁路维护标准规定的深度限制时更换盘。这种失效安全设计意味着即使有可见裂纹,盘也保持足够的结构完整性以在降速下继续服务直到下次维护机会。
结论
碳纤维增强陶瓷复合材料刹车盘代表了一项成熟的高铁应用技术,其65-72%的减重、3-5倍的寿命延长和紧急制动条件下 superior 的热稳定性相比铸铁提供明确的生命周期成本优势。C/SiC材料体系从环境温度到800°C保持稳定摩擦和抵抗热震裂纹的能力使其特别适合高铁服务的严苛工作周期。虽然初始材料成本仍比铸铁高4-5倍,但生命周期经济性有利于任何运营速度200 km/h以上、年里程超过500,000 km/列车组的车队采用复合材料。
对于评估刹车盘选项的高铁采购经理,C/SiC复合材料提供了一条减轻维护负担、延长服务间隔和降低总拥有成本的技术路径——这些效益在大型车队长期服务中累积。浏览我们的碳纤维复合材料产品,了解铁路应用,或联系我们的工程团队,获取您铁路车辆项目的材料规格和认证支持。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。
圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。