
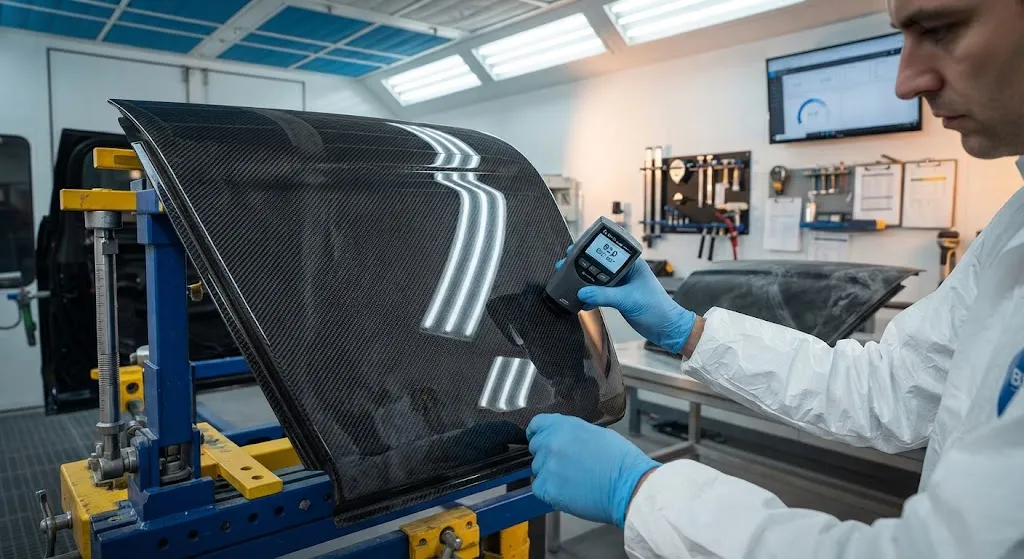
碳纤维侧板已成为高端车辆的标志性设计元素,通过深邃高光清漆下可见的编织纹理传递轻量化性能和技术感。然而,在碳纤维面板上实现A级表面——无纤维透印、无压痕、无针孔、无表面波纹——比在钢材或铝材上根本更具挑战性,因为增强体纹理本身就在树脂基体下可见。汽车工业的A级表面标准要求表面粗糙度(Ra)低于0.1微米,橘皮在视觉不可察觉的限度内,以及在1000勒克斯荧光灯检台照明下零可见缺陷。 对于为高端SUV、跑车和豪华轿车开发碳纤维侧板的制造商而言,碳纤维零件"看起来还行"与达到OEM A级规格之间的差距,通过特定的材料选择、成型过程控制和后模具表面处理方案来弥合。本文详细阐述减少纤维透印的材料体系、提
引言
碳纤维侧板已成为高端车辆的标志性设计元素,通过深邃高光清漆下可见的编织纹理传递轻量化性能和技术感。然而,在碳纤维面板上实现A级表面——无纤维透印、无压痕、无针孔、无表面波纹——比在钢材或铝材上根本更具挑战性,因为增强体纹理本身就在树脂基体下可见。汽车工业的A级表面标准要求表面粗糙度(Ra)低于0.1微米,橘皮在视觉不可察觉的限度内,以及在1000勒克斯荧光灯检台照明下零可见缺陷。
对于为高端SUV、跑车和豪华轿车开发碳纤维侧板的制造商而言,碳纤维零件"看起来还行"与达到OEM A级规格之间的差距,通过特定的材料选择、成型过程控制和后模具表面处理方案来弥合。本文详细阐述减少纤维透印的材料体系、提供一致表面质量的成型工艺,以及生产高端车辆客户期望的镜面高光效果的表面精加工技术。
A级碳纤维面板的材料体系
抵御表面缺陷的第一道防线是材料体系本身。三种材料方案主导量产碳纤维A级面板制造:
- 湿压缩成型(WCM):将干碳纤维织物放入模具,然后注入或浇注液体树脂——通常是快固化环氧或乙烯基酯。树脂流动填充纤维间隙并在模具面形成光滑表面层。WCM以每件3-5分钟的适中周期时间实现良好表面质量,是年产量1-10万件最常见的工艺。
- 树脂传递模塑(RTM):将干织物放入匹配金属模具,在压力下注入树脂。RTM提供优越的纤维浸润和低于1%的空隙含量控制,生产纤维透印最低、表面最一致的面板。5-15分钟的周期时间将RTM限制在较低产量应用或表面质量为首要优先级的面板。
- 碳纤维片状模塑料(SMC):短切碳纤维(通常12-25毫米长度,20-40%含量)与热固性树脂膏复合,然后压缩成型。SMC生产无定向编织纹理的面板,某些OEM更倾向其更均匀的外观,但力学性能低于连续纤维体系。
树脂体系同样关键。低粘度(加工温度下200-500 mPa-s)和快速凝胶时间(80-120摄氏度模具温度下60-120秒)的环氧乙烯基酯树脂提供最佳表面光洁度,因为它们在凝胶锁定树脂之前自由流入纤维间隙。较高粘度或较慢凝胶时间的树脂倾向于在纤维-树脂界面截留空气,产生需要大量后模具返工的针孔。
表面质量的成型过程控制
即使材料选择最优,表面质量也由成型过程中的控制决定。关键参数及其对A级表面结果的影响如下:
| 参数 | 最优范围 | 对表面的影响 | 常见失效模式 |
|---|---|---|---|
| 模具温度 | 80-120摄氏度 | 控制树脂凝胶时间和表面复制 | 过低:固化不完全,表面发粘 |
| 压机闭合速度 | 初始5-15毫米/秒,最终0.5-2毫米/秒 | 控制树脂流动前沿和排气 | 过快:截留空气,针孔 |
| 合模压力 | 5-15 MPa | 确保模具面接触和纤维压实 | 过低:纤维透印,橘皮 |
| 树脂注射速率 | 200-800毫升/分钟(RTM) | 控制填充模式和空隙含量 | 过快:跑道效应,干斑 |
| 真空度 | -0.95至-0.99 bar | 在树脂注射前从织物中去除空气 | 不足:表面微空隙 |
最关键的变量是模具闭合最后2-3毫米期间的压机闭合速度控制。如果压机在此阶段闭合过快,树脂从模具面和纤维表面之间被挤出,使产生光滑光洁度的富树脂层缺乏树脂。最优闭合曲线采用快速初始逼近,随后以0.5-2毫米/秒的速度缓慢可控地最终闭合,允许树脂横向流动并在模具完全闭合前填充任何表面空隙。
表面处理和清漆体系
后模具表面处理将良好的成型表面转变为A级高光效果。标准流程包括四个阶段:
- 打磨和缺陷去除:成型面板用从400到2000目的渐进砂纸湿磨,去除任何残留纤维透印、针孔或橘皮。深度超过50微米的缺陷需用高固体份底漆点补后再打磨。
- 封闭涂层施工:涂覆薄层(15-25微米)环氧或聚氨酯封闭涂层,填充微孔隙并为清漆创造均匀基底。封闭涂层必须与基底树脂和清漆化学兼容,以防止粘附失效。
- 高光清漆:含紫外线稳定剂的双组分聚氨酯清漆分两道涂覆,每道40-60微米,道间闪干10-15分钟。清漆配方决定最终光泽度:高端汽车规格要求在60度光泽仪角度下85-95光泽单位,橘皮(图像清晰度DOI)值高于80。
- 抛光和打蜡:清漆固化后(通常室温24小时或80摄氏度30分钟),面板用切割蜡机械抛光,再用精细抛光达到最终光泽和橘皮目标。该步骤劳动密集但对消除应用相关表面纹理至关重要。
整车项目和量产验证
碳纤维高光侧板已在多个高端车型项目中通过量产验证:
- 豪华SUV外饰侧板:多家欧洲豪华SUV制造商使用RTM成型的碳纤维后视镜盖和车门饰条面板,配高光清漆,年产量3-8万件。面板通过1000勒克斯检台照明下的A级表面检查,零可见纤维透印。
- 跑车内饰装饰:碳纤维门板嵌件和仪表板饰条高光效果是多款中置发动机跑车的标准或选装配置,年产量5000-15000套。内饰应用比外饰要求低,因为无紫外线暴露和耐候性问题,但触觉质量期望更高——表面必须感觉光滑而非有纹理。
- 电动汽车结构侧板:多家电动汽车制造商正在评估碳纤维侧板作为结构件,将A级外饰表面与碰撞吸能功能结合,通过取消单独的装饰和结构面板来减少零件数量。随着电动车产量增长,这一集成趋势预计将加速。
- 售后市场和定制:售后市场消耗大量碳纤维面板用于车辆个性化定制,通常表面质量标准低于OEM生产,但仍需一致的编织外观和高光效果,单价200-800美元。
成本和质量权衡
量产级碳纤维侧板的成本根据尺寸、复杂度、产量和表面质量要求为每件150-500美元。带完整A级表面处理的RTM面板处于高端,而简化表面处理的WCM面板处于较低区间。主要成本驱动因素是材料成本(占零件成本40-50%)、成型人工和周期时间(25-35%)和表面精加工(15-25%)。当年产量超过5万件时,带自动化表面处理的压缩成型在经济效益分析中考虑40-60%的重量节省和可见碳纤维的品牌感知价值后,与喷漆铝面板具有成本竞争力。
常见问题解答
碳纤维面板A级和B级表面处理有什么区别?
汽车面板的A级表面处理由三个可测量标准定义:表面粗糙度(Ra)低于0.1微米,橘皮或图像清晰度(DOI)在60度下高于80,以及在1000勒克斯荧光灯检台照明下零可见缺陷。B级表面允许略高粗糙度(Ra低于0.3微米),可能有仅在特定反射角度可见的轻微橘皮。对于碳纤维面板,关键区别是纤维透印:A级面板清漆下零可见纤维纹理,而B级面板在直射阳光下可能显示淡淡编织图案。大多数高端车辆外饰应用要求A级;内饰应用和售后零件可能接受B级。
碳纤维侧板重量与铝制或钢制等效件相比如何?
带A级表面处理的碳纤维侧板通常比等效铝面板轻40-60%,比相同尺寸和刚度的钢面板轻60-75%。对于典型SUV车门外板约1.2平方米,碳纤维版本重2.5-3.5公斤,而铝为6-8公斤,钢为10-14公斤。重量节省得以实现是因为碳纤维的比刚度允许更薄的截面,且成型工艺消除了冲压金属面板中增加质量的加强特征(加强筋、翻边)。
碳纤维侧板如果划伤或损坏能否修复?
清漆上的轻微划痕可通过2000目砂纸湿磨和切割蜡及精细抛光修复,每块面板耗时30-60分钟。穿透清漆进入碳纤维基底的较深损伤需要用匹配清漆进行点修补、紫外线固化和重新抛光。使复合材料结构开裂的损伤——如碰撞冲击损伤——通常需要更换面板,因为复合材料修复无法恢复原始结构完整性。清漆体系必须包含紫外线稳定剂以防止黄变和降解,这对于暴露在阳光下的外饰面板尤为重要。
结论
带高光A级表面处理的碳纤维汽车侧板是经过验证的量产技术,在豪华SUV、跑车和电动汽车上以年产量5000至80000件的规模得到验证。RTM或湿压缩成型、低粘度快速凝胶时间的优化树脂体系、精密压机闭合控制和多阶段表面处理的结合,生产出达到与喷漆金属相同表面质量标准的面板,同时实现40-75%的重量节省。随着电动汽车产量扩大和高端品牌差异化越来越依赖可见轻量化材料,碳纤维侧板正从利基豪华应用扩展到主流高端车辆生产。
探索汽车面板应用的碳纤维材料和表面处理解决方案,请浏览我们的碳纤维产品系列,或联系我们的汽车应用团队获取材料规格和原型评估。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。
圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。