
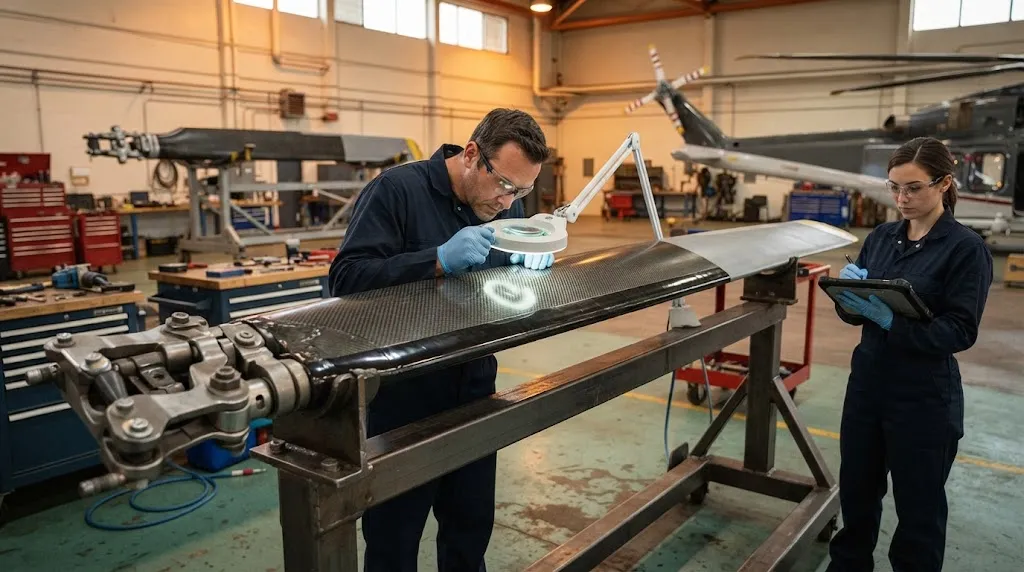
直升机旋翼叶片是一根必须同时完成三件事的旋转梁:承受旋转产生的离心力、抵抗升力产生的挥舞弯曲、吸收阻力产生的摆振弯曲。再加上每片叶片每小时飞行完成数千次载荷循环的事实,就不难理解为何金属叶片几十年前就触及实际极限。复合材料叶片——碳纤维大梁配玻璃或混合蒙皮——如今几乎出现在每一型现代旋翼机上,因为它兼具高比强度,而其疲劳行为不会出现铝叶片那种经典的突然裂纹扩展。 复合旋翼叶片的故事实际上是三个工程故事:大梁如何设计制造以同时抵抗扭转与弯曲;前缘如何抵御沙尘与雨水侵蚀——否则叶片寿命将缩短到数月;以及认证过程如何证明10,000小时或更长的疲劳寿命。每一项都决定运营商在叶片整个服役寿命中面
引言
直升机旋翼叶片是一根必须同时完成三件事的旋转梁:承受旋转产生的离心力、抵抗升力产生的挥舞弯曲、吸收阻力产生的摆振弯曲。再加上每片叶片每小时飞行完成数千次载荷循环的事实,就不难理解为何金属叶片几十年前就触及实际极限。复合材料叶片——碳纤维大梁配玻璃或混合蒙皮——如今几乎出现在每一型现代旋翼机上,因为它兼具高比强度,而其疲劳行为不会出现铝叶片那种经典的突然裂纹扩展。
复合旋翼叶片的故事实际上是三个工程故事:大梁如何设计制造以同时抵抗扭转与弯曲;前缘如何抵御沙尘与雨水侵蚀——否则叶片寿命将缩短到数月;以及认证过程如何证明10,000小时或更长的疲劳寿命。每一项都决定运营商在叶片整个服役寿命中面对的维护经济性。
叶片结构:大梁即结构
现代旋翼叶片采用大梁-蒙皮(或大梁-肋)结构。大梁——通常为叶片前缘处的D形或C形截面——是主承力路径;蒙皮与芯材填充后缘盒段,提供气动外形与扭转刚度。
- 大梁:单向碳纤维,常带中等角度后缘铺层,承载离心、挥舞与摆振载荷。
- 蒙皮:玻璃与碳纤维机织布,保护芯材并贡献扭转刚度与抗冲击性。
- 芯材:泡沫或蜂窝填充后缘区域,赋予翼型形状而不增加重量。
- 扭转盒:由大梁、蒙皮与根部接头形成的闭室截面,将变距控制扭矩从变距摇臂传递到叶尖。
- 根部:锥度层压过渡段粘接到金属夹持件上,承载叶片的变距与摆振轴承。
复合材料的设计自由度让工程师可沿展向定制纤维方向——根部离心载荷峰值处0度含量高,中段扭转主导处以更多角度铺层——这是金属挤压件完全做不到的。
大梁扭转设计:扭转刚度问题
扭转是区分优秀旋翼大梁与平庸旋翼大梁的学科。变距控制通过变距摇臂使叶片绕变距轴旋转,叶片必须使自身从根部到叶尖扭转至指令角度且相位滞后最小。若大梁扭转刚度过软,叶片就滞后于控制输入,引发可能使旋翼失稳的挥舞-变距耦合。
碳纤维是答案,因为在同等层压重量下其比扭转刚度远高于玻璃纤维。大梁铺层是三种载荷工况的平衡:
| 载荷工况 | 主要载荷 | 铺层响应 |
|---|---|---|
| 离心 | 根部最大,拉伸 | 高0度单向含量 |
| 挥舞与摆振弯曲 | 交变,振动主导 | 0度加±45度铺层保证损伤容限 |
| 扭转 | 变距输入从根部传至叶尖 | ±45度铺层闭合扭转盒 |
扭转盒设计保持载荷路径闭合:大梁后缘与蒙皮共同形成高效传递扭矩的管状结构。典型主旋翼叶片需要的扭转刚度是:在完全控制输入下,低头变距角从根部到叶尖仅变化几度,而保证这一点的是扭转盒中的±45度碳纤维铺层。
前缘侵蚀防护
侵蚀是严苛服役中叶片最常见的失效机理。沙尘、雨滴和冰晶以大型旋翼上可超过200米/秒的叶尖速度撞击前缘,未防护的复合边缘会迅速侵蚀。结果先是翼型性能损失,随后是内部层压板暴露于湿气。量产中的防护系统采用三种方案:
- 聚氨酯胶带与涂层:吸收冲击能量的柔性覆盖层;按期更换,可保护下方层压板直至叶片寿命终结。
- 镍或钛前缘包套:在严酷沙雨环境中飞行的叶片,在包套鼻部粘接金属包套,寿命最长,但增加重量和制造复杂度。
- 应变容忍弹性层:用于弦向弯曲大的位置,吸收侵蚀与挠曲而不开裂。
对多数运营商而言,折中方案是:在叶尖速度最高的外段三分之二叶片上使用可更换聚氨酯侵蚀护套,并配以按计划进行的胶带更换。侵蚀系统按设计就是维护项目:每数百小时更换一个200克的聚合物护套,比重铺一片叶片便宜得多。
疲劳取证与10,000小时寿命目标
旋翼叶片认证由疲劳主导。铝叶片表现出安静但真实的裂纹萌生寿命;复合叶片失效方式不同——按损伤容限术语是渐进式的——认证制度正是围绕证明叶片在制造、使用与损伤变量的离散范围内始终保持适航性而设计的。
- 全尺寸疲劳试验:一件叶片试验件承受相当于数万飞行小时的加速循环,以离心、挥舞、摆振与扭转组合加载。
- 损伤容限验证:带植入冲击损伤(相当于机库碰撞或石子撞击)的试验叶片必须仍达到设计寿命而无灾难性裂纹扩展。
- 离散系数:认证将验证寿命除以离散系数(通常4-5),以确定批准的服役寿命,吸收试验间与叶片间变异性。
- 在役机队管理:对叶片使用情况进行统计跟踪,辅以按计划的无损检测,随时间延长或修正批准限额。
如今出现在型号合格证上的10,000小时以上主旋翼叶片寿命目标正是回报:套用4-5倍离散系数后,达到10,000批准小时需要证明超过40,000当量小时的试验——在这种失效物理制度下,复合材料(而非金属)才是弥合差距的材料。
制造与在役检查
量产叶片在阳模大梁芯轴上铺放预浸料制造,然后在配模或热压罐周期中将大梁与蒙皮压合。大梁圆弧区的褶皱控制是关键质量关口,因为鼻部圆弧处的纤维褶皱是静载与疲劳失效的经典萌生点。在役中,叶片按"日历+使用量"计划检查:
- 目视与敲击检查:短间隔进行,检测表面的侵蚀、冲击与脱粘。
- 超声相控阵:按计划检查大梁与粘接线,查找分层与孔隙。
- 热成像与剪切散斑:用于特定叶片型号的蒙皮、芯材与大梁间粘接线评估。
这一检查程序把叶片的损伤容限转化为运行安全:由于复合叶片渐进退化且在首次损伤后仍能承载,检查间隔的设计目标是在任何扩展变得危险之前将其捕获。
常见问题解答
直升机旋翼叶片为什么用复合材料而非铝材?
复合叶片兼具高比强度与耐损伤的疲劳行为:与铝的突然裂纹扩展不同,复合材料渐进退化且冲击损伤后仍保有显著强度。复合材料还允许沿展向定制纤维方向,使大梁设计师能够独立控制离心、弯曲与扭转刚度,这是金属挤压件做不到的。
复合旋翼叶片如何承受变距控制产生的扭转载荷?
叶片按扭转盒设计:大梁后缘区域与蒙皮共同形成高效传递变距扭矩的闭室截面。扭转盒中的±45度碳纤维铺层提供所需的比扭转刚度,使叶片从根部到叶尖仅以小相位滞后跟踪变距输入,避免引发失稳的挥舞-变距耦合。
什么保护复合旋翼叶片前缘免受侵蚀?
量产叶片使用聚氨酯胶带或涂层、金属(镍或钛)前缘包套,或应变容忍弹性层。飞行环境决定选择:可更换聚合物护套适合多数运营商,而严酷沙雨环境即便有重量与复杂度的代价,也足以证明粘接金属包套的合理性。
10,000小时叶片寿命如何取证?
通过等效数万飞行小时、组合载荷循环的全尺寸疲劳试验,在受冲击试验叶片上验证损伤容限,并在验证寿命与批准寿命之间设置离散系数(通常4-5)。达到10,000批准小时需要在试验中证明超过40,000当量小时。
结论
复合旋翼叶片从试验性走向普及,是因为它解决了定义旋翼机经济性的三个问题:离心-挥舞-摆振组合载荷、用于变距控制的扭转响应,以及保护翼型免受环境侵蚀的防护。大梁的单向碳纤维含量承载载荷,±45度扭转盒无滞后地传递变距,聚氨酯或金属护套吸收侵蚀。经离散系数分割的全尺寸试验疲劳取证,支撑着10,000小时以上的寿命,使复合叶片在每飞行小时维护成本上保持竞争力。
YongXian 供应航空航天级碳纤维单向预浸料、机织织物与适合扭转设计的中间模量材料,适用于旋翼叶片项目。浏览我们的航空航天产品系列或联系我们的工程团队,讨论旋翼机结构的材料体系。