
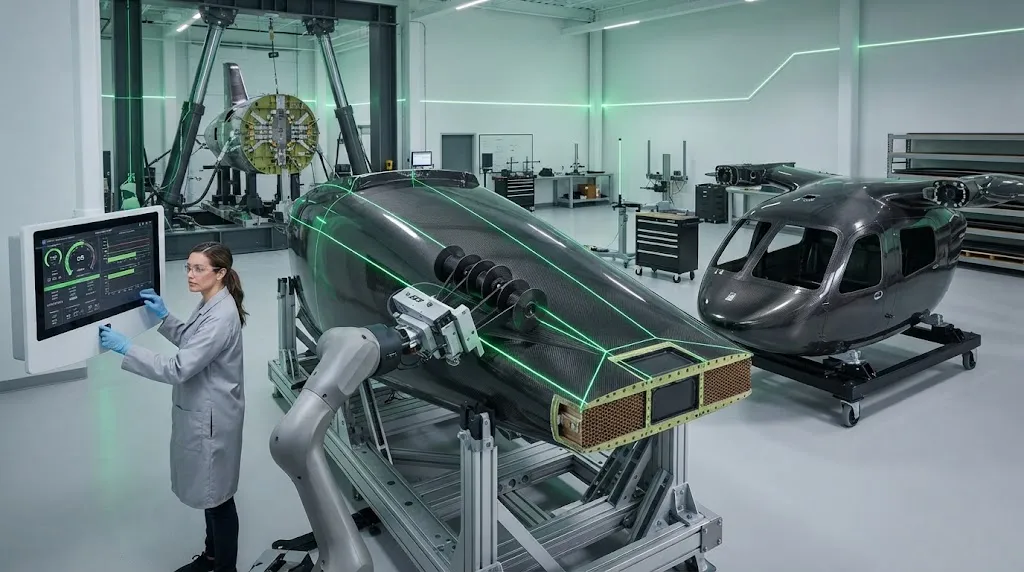
电动垂直起降(eVTOL)飞行器正迅速推进商业认证,全球超过300种设计方案竞争EASA、FAA和CAAC的型号合格证。碳纤维增强聚合物(CFRP)复合材料主导eVTOL机体结构,通常占结构重量的60–80%,因为该技术提供垂直升力操作所需的比强度和比刚度,同时最小化直接减少电池续航的重量惩罚。 与巡航效率主导设计的传统固定翼飞机不同,eVTOL机身必须同时满足垂直升力结构载荷、人口密集区域运营的耐撞性要求、低空鸟击抗性,以及当前电池能量密度限制(单体约250–300 Wh/kg)施加的重量预算。本文探讨碳纤维eVTOL机身结构的结构设计哲学、耐撞性认证路径、重量优化策略和量产扩大挑战。
引言
电动垂直起降(eVTOL)飞行器正迅速推进商业认证,全球超过300种设计方案竞争EASA、FAA和CAAC的型号合格证。碳纤维增强聚合物(CFRP)复合材料主导eVTOL机体结构,通常占结构重量的60–80%,因为该技术提供垂直升力操作所需的比强度和比刚度,同时最小化直接减少电池续航的重量惩罚。
与巡航效率主导设计的传统固定翼飞机不同,eVTOL机身必须同时满足垂直升力结构载荷、人口密集区域运营的耐撞性要求、低空鸟击抗性,以及当前电池能量密度限制(单体约250–300 Wh/kg)施加的重量预算。本文探讨碳纤维eVTOL机身结构的结构设计哲学、耐撞性认证路径、重量优化策略和量产扩大挑战。
eVTOL机身的结构设计哲学
eVTOL机身除了固定翼飞机常规的客舱压力容器功能外,还承担多种功能。它必须容纳分布式电力推进系统、电池组、飞控电子设备和客舱,同时优化紧凑机体以适应城市运营环境。结构设计哲学反映这些独特要求:
- 单体壳或半单体壳结构:大多数eVTOL设计采用碳纤维单体壳或半单体壳机身蒙皮,复合蒙皮承载剪切和扭转载荷,内部框架和桁条承载弯曲和压力载荷。单体壳方法最大化内部空间用于电池布置和乘客容纳。
- 多载荷路径架构:eVTOL机身承受来自多个旋翼的组合垂直升力载荷、前飞载荷和紧急着陆载荷。结构必须通过冗余载荷路径分配这些载荷,防止单个旋翼或结构元件失效导致灾难性破坏。
- 电池集成区域:机身结构包含专用电池安装区,带有碰撞保护的能量吸收设计。这些区域需要局部加强、热障集成和防火密封功能,增加了超出传统飞机设计的结构复杂性。
- 低速冲击保护:在人口密集区域运营要求机身在紧急着陆场景中保护乘员,下降速率高达5.4 m/s,通过受控复合材料压溃而非弹性变形吸收能量。
耐撞性认证:EASA SC-VTOL和FAA Part 135
eVTOL耐撞性认证是型号认证中最具挑战性的方面。监管框架仍在演变,但基础要求借鉴了直升机和固定翼的传统:
| 要求 | EASA SC-VTOL | FAA Part 135(提案) | 结构影响 |
|---|---|---|---|
| 紧急下降速率 | ≤ 5.4 m/s垂直 | ≤ 5.4 m/s垂直 | 机身底部结构必须吸收5.4 m/s冲击能量 |
| 乘员生存空间 | 残余体积≥冲击前80% | 残余体积≥冲击前75% | 机身必须抵抗入侵同时渐进压溃 |
| 座椅连接载荷 | 20g垂直,16g向前 | 20g垂直,16g向前 | 座椅导轨和连接框架必须传递高g载荷 |
| 防火密封 | 坠毁后60秒耐火 | 坠毁后60秒耐火 | 电池与客舱之间需要热障 |
| 电池完整性 | 无热失控蔓延 | 无热失控蔓延 | 电池箱必须容纳或重定向热事件 |
碳纤维机身在碰撞事件中必须满足两个竞争需求:通过底部机身结构的受控压溃渐进吸收能量,同时在上部客舱区域保持乘员生存空间。这通过带触发几何形状的可压溃复合区域、座椅连接点的蜂窝能量吸收器和抵抗入侵的加强客舱地板结构实现。
与金属结构屈服提供可见变形和能量吸收不同,碳纤维复合材料通过脆性断裂、分层和纤维断裂失效。因此设计必须包含损伤容限特征,确保可预测的渐进失效而非灾难性断裂。这需要仔细选择铺层方向、层间增韧剂和在可预测载荷水平启动受控压溃的触发机制。
电池续航扩展的重量优化
重量是电池动力eVTOL飞行器最关键的设计参数,机体每公斤减重直接转化为额外飞行航程或有效载荷能力。在当前技术的电池能量密度约束下,结构重量与航程的关系近似线性:
- 蒙皮优化:薄层碳纤维层压板(单层厚度小于100 μm)实现更薄的层压板壁,同时提高抗屈曲能力,相比传统铺层厚度减重10–15%。通过自动纤维铺放(AFP)的纤维转向实现变刚度面板,比恒定刚度设计更高效地承载载荷。
- 芯材选择:从铝蜂窝过渡到芳纶蜂窝或Rohacell泡沫芯材,在保持等效弯曲刚度的同时减轻夹芯板重量15–25%。对于碰撞区域,保留铝蜂窝因其可预测的能量吸收特性。
- 拓扑优化:计算拓扑优化确定最小化重量同时满足结构载荷要求的材料布置。应用于机身框架和肋的生成式设计方法已证明相比传统设计减重20–30%。
- 多功能结构:将箱体结构功能集成到主机身结构中,消除冗余结构,节省总结构重量的5–10%。这需要在复合铺层中仔细管理热膨胀、防火隔离和电气绝缘要求。
量产eVTOL飞行器的目标结构重量系数为最大起飞重量的35–40%,领先项目目标低于35%。实现这一点需要碳纤维复合材料机身设计同时满足耐撞性、疲劳和环境耐受性要求,同时最小化材料使用。
量产扩大挑战
从原型eVTOL机身过渡到每年500–2,000架的量产,带来与传统航空制造不同的重大制造挑战:
- 节拍时间要求:eVTOL生产目标要求机身固化周期4–8小时,而非商业飞机典型的8–12小时。非热压罐(OoA)树脂体系和烘箱固化正在被采用以减少周期时间和设备成本。
- 一致性:高生产率要求每架机身质量一致。自动纤维铺放(AFP)和自动铺带(ATL)系统对于实现量产所需的铺层一致性和尺寸精度至关重要。
- 工装投资:量产机身工装需要能承受数千次固化周期的高耐用模具。采用因瓦合金和碳纤维复合材料模具,配合匹配的CTE曲线,在生产过程中保持尺寸精度。
- 供应链准备:量产需要碳纤维预浸料、蜂窝芯材、胶粘剂和金属接头的合格供应链。长周期认证活动必须在计划量产前18–24个月开始。
多家领先eVTOL制造商——包括Joby Aviation、Lilium和Vertical Aerospace——已建立或宣布专为量产设计的复合材料制造工厂,表明行业对在2027–2029时间框架内实现认证并进入商业服务的信心。
常见问题解答
为什么碳纤维是eVTOL机身的主要材料?
碳纤维复合材料提供任何结构材料中最高的比强度和比刚度,这对电池动力eVTOL飞行器至关重要,因为重量直接决定航程和有效载荷。CFRP还通过可模压构造实现复杂曲面几何形状,为高循环城市运营提供抗疲劳性,并通过定制铺层设计集成碰撞能量吸收特征。在当前电池能量密度约束下,没有替代材料组合能实现相同的重量-性能比。
哪些耐撞性标准适用于eVTOL机身?
eVTOL耐撞性认证遵循欧洲EASA SC-VTOL(VTOL特殊条件)和美国拟议FAA Part 135运营规则。关键结构要求包括:在5.4 m/s垂直下降紧急着陆中保护乘员、20g垂直和16g向前的座椅连接载荷、坠毁后60秒防火密封、以及电池热失控蔓延预防。机身必须渐进压溃以吸收冲击能量,同时保持乘员生存空间。
碳纤维相比铝合金在eVTOL机身中能减重多少?
碳纤维复合材料机身相比等效铝合金结构通常实现30–40%的减重。对于2,000 kg最大起飞重量的eVTOL飞行器,这意味着150–250公斤的结构减重,在当前250 Wh/kg电池能量密度下,提供约37–63公里的额外航程或15–25公斤的额外有效载荷能力。减重效果被放大,因为更轻的结构需要更小的电池,形成良性减重循环。
eVTOL商业认证的时间表是什么?
EASA已表示预计2026–2027年颁发首批eVTOL飞行器型号合格证,FAA认证紧随其后在2027–2028年时间框架。商业运营预计2028–2029年在部分城市市场启动。量产就绪必须在计划投入服务前18–24个月实现,以支持机队扩充需求。
结论
碳纤维复合材料机身结构是eVTOL城市空中交通的使能技术,为电池动力飞行提供所需的重量效率,同时满足在人口密集区域运营的耐撞性要求。设计挑战在于平衡碰撞保护的渐进能量吸收与航程优化的结构效率,同时制造过程能以每年500–2,000架的速率量产。
随着eVTOL行业推进认证和商业服务,对航空航天级碳纤维预浸料、芯材和制造专业知识的需求将加速。YongXian供应航空航天结构应用的碳纤维织物、预浸料材料和增强解决方案。浏览我们的碳纤维产品系列或联系我们的工程团队,讨论您eVTOL结构项目的材料体系。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。

圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。