
电动航空革命正在创造一类全新的螺旋桨叶片需求,与传统航空存在本质区别。在传统涡桨和活塞发动机飞机中,螺旋桨以相对恒定的转速运行,推力变化有限,叶片寿命以数万小时计。而在eVTOL飞行器——特别是执行30-100公里城市航线、搭载2-6名乘客的多旋翼设计中——螺旋桨面临完全不同的运行包线:悬停到过渡飞行姿态转换期间频繁的推力反转、50-200 Hz叶片通过频率下的循环载荷、低空鸟撞和碎片冲击要求,以及城市飞行运营的噪声限制。 碳纤维增强聚合物(CFRP)是唯一满足eVTOL螺旋桨对比强度、疲劳耐久性、声学阻尼和制造可重复性综合要求的材料类别。预计到2030年,市场每年需要15-30万片CF
引言
电动航空革命正在创造一类全新的螺旋桨叶片需求,与传统航空存在本质区别。在传统涡桨和活塞发动机飞机中,螺旋桨以相对恒定的转速运行,推力变化有限,叶片寿命以数万小时计。而在eVTOL飞行器——特别是执行30-100公里城市航线、搭载2-6名乘客的多旋翼设计中——螺旋桨面临完全不同的运行包线:悬停到过渡飞行姿态转换期间频繁的推力反转、50-200 Hz叶片通过频率下的循环载荷、低空鸟撞和碎片冲击要求,以及城市飞行运营的噪声限制。
碳纤维增强聚合物(CFRP)是唯一满足eVTOL螺旋桨对比强度、疲劳耐久性、声学阻尼和制造可重复性综合要求的材料类别。预计到2030年,市场每年需要15-30万片CFRP螺旋桨叶片,为碳纤维生产商创造一个全新的高产量高性能应用领域。本文考察城市空中交通领域CFRP螺旋桨叶片的工程挑战、认证路径和生产经济学。
叶片气动与结构要求
eVTOL螺旋桨叶片在多个飞行状态下运行,每个状态施加不同的结构要求。叶片必须在悬停(高盘载荷、低前进比)时提供高效推力,在前飞(前进比增加)时实现平滑气动过渡,在下降时受控减速。这些条件创造了比传统直升机旋翼更严酷的多轴疲劳环境,因为eVTOL螺旋桨尺寸更小、转速更快、载荷反转更频繁。
2.0-3.5 m直径级别eVTOL螺旋桨叶片的关键设计参数包括:
- 叶片质量:每片1.5-4.0 kg(相比之下直升机主旋翼叶片为15-50 kg),需要180-250 m/s的叶尖速度以产生足够推力。
- 疲劳寿命:最低20万次飞行循环(一个循环=一次起降序列)无裂纹萌生,按照EASA SC-VTOL特殊条件。在典型城市空中出租车运营中相当于约10,000飞行小时。
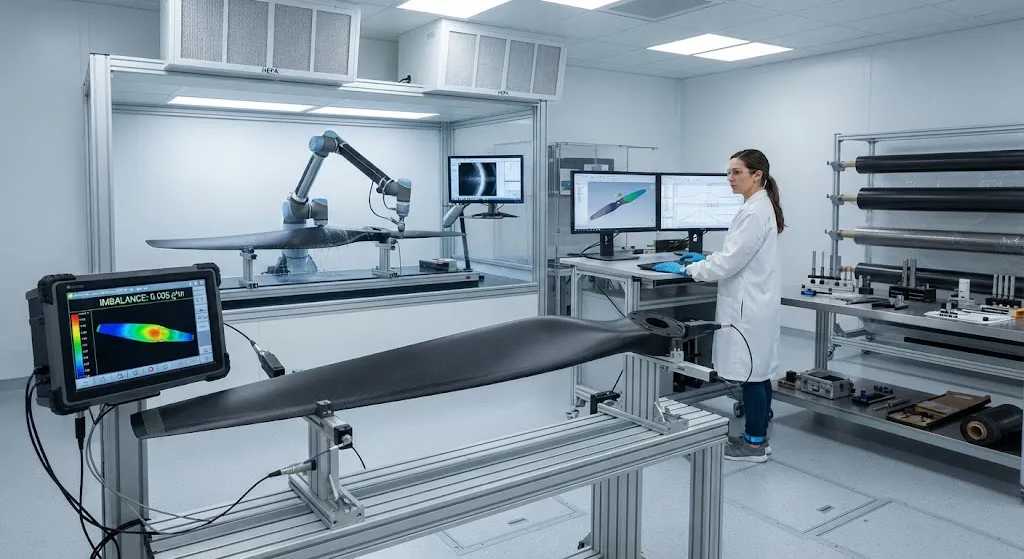
- 平衡公差:每片叶片残余不平衡低于0.5 g·cm,以防止电机和机身的振动疲劳。只有AFP或精密纤维缠绕才能实现。
- 噪声限制:社区噪声测量点累积暴露低于87 dB(A),需要叶尖速度优化和后缘锯齿设计。
- 抗冲击:叶片在巡航速度下被0.5 kg鸟类撞击后必须保持附着和可控,按照EASA SC-VTOL.2165。
结构设计哲学与传统螺旋桨不同。eVTOL叶片不是以固定安全系数设计极限载荷,而是采用损伤容限方法设计:叶片必须在特定裂纹尺寸下不发生灾难性破坏,并且必须建立检测间隔以在裂纹达到临界长度之前发现它。这种方法驱动了增韧树脂体系的选择和特定纤维铺层方向,以促进稳定裂纹扩展而非突然断裂。
材料选择:碳纤维和树脂体系
eVTOL CFRP螺旋桨叶片的材料堆叠是纤维类型、编织架构和树脂化学的多层优化。选择必须平衡刚度(气动外形保持)、强度(极限载荷)、抗疲劳性(循环载荷)和阻尼(降噪)。
| 部件 | 材料 | 功能 | 关键性能 |
|---|---|---|---|
| 大梁帽(主结构) | IM碳纤维UD带(24K) | 弯曲载荷承载、刚度控制 | 拉伸模量290-320 GPa |
| 蒙皮(气动表面) | 中模碳纤维织物(3K-6K) | 外形保持、抗冲击 | 高失效应变>1.5% |
| 剪切腹板(大梁-蒙皮连接) | 碳纤维/Rohacell泡沫芯材 | 剪切载荷传递、抗屈曲 | 芯材密度80-120 kg/m³ |
| 前缘 | 碳/芳纶混编织物+聚氨酯保护条 | 冲击和侵蚀防护 | 高延伸率>3% |
| 后缘 | 碳纤维/PEEK或碳纤维/PA6包覆成型 | 声学锯齿、外形控制 | 热稳定性、表面光洁度 |
| 叶根接头 | 钛合金Ti-6Al-4V或CFRP耳片 | 与电机轮毂的机械接口 | 螺栓孔处疲劳强度 |
大梁帽是最高性能的部件,通常采用拉伸模量290-320 GPa的中模碳纤维制造。单向带在叶片展向提供最大比刚度。蒙皮使用机织或非卷曲织物以获得多向强度和损伤容限。树脂选择同样关键:标准增韧环氧提供基线,但更新的体系——特别是用热塑性粒子(CTBN橡胶或PEKK粒子)增韧的环氧——提供30-50%的疲劳裂纹扩展抗力改善,直接延长叶片服役寿命。
对于高产量项目(年产1万片以上),热塑性基体(PEEK、PEKK或PA6与连续碳纤维)正在成为替代方案。热塑性CFRP提供更快的成型周期(无需热固化)、可回收性和通过局部再加热进行在役修复的潜力。然而,截至2026年,热塑性体系面临更高的材料成本(标准环氧的3-5倍)和有限的供应链成熟度。
制造工艺和生产规模化
eVTOL螺旋桨叶片制造必须弥合航空质量标准和汽车产量之间的差距。三种主要制造方法正在竞争这一市场:
- 预浸料铺层+热压罐固化(航空基线):最高质量和最成熟的认证路径,但每片叶片8-12小时的周期时间和25-35%的材料浪费限制了生产率为每条产线500-2,000片/年。Joby Aviation、Lilium和早期Archer Aviation生产中使用。
- 树脂传递模塑(RTM):闭模工艺,周期时间更短(2-4小时),浪费更低(5-15%),适合年产5,000-20,000片。需要匹配的金属模具和精确的纤维预制体放置。被多家中国eVTOL开发商采用用于量产。
- 自动纤维铺放(AFP)+非热压罐固化:新兴方法,结合AFP铺层精度与烘箱或加热板在较低温度(120-180°C vs标准热压罐180°C)下固化。周期时间3-6小时,浪费低于5%,每条产线潜力为年产10,000-50,000片。这是最有可能实现汽车级经济性的生产路径。
生产规模化面临两个关键瓶颈:(1)无损检测吞吐量——每片叶片需要覆盖100%粘接面的超声C扫描检测,目前每片需要30-60分钟;(2)动平衡——每片叶片必须单独平衡至残余不平衡<0.5 g·cm,需要精密磨削工位,每片增加15-20分钟。多家设备供应商正在开发自动化检测和平衡系统,预计到2028年将这些瓶颈时间缩短50-70%。
认证路径:EASA SC-VTOL和FAA等效标准
eVTOL螺旋桨叶片必须满足航空史上最严格的认证要求,因为这些飞机在人口密集区域上空运行,且在电机故障时无自转能力。认证框架遵循以下阶段:
- 设计载荷工况:叶片必须在EASA SC-VTOL定义的20+个载荷工况下证明结构完整性,包括正常运行、异常运行(单电机失效)、坠毁着陆和鸟撞。每个载荷工况需要有限元分析和全尺寸静态测试。
- 疲劳验证:全尺寸疲劳测试至设计寿命的3倍(最低60万次循环),并进行环境调节。测试在旋转试验台上进行,模拟服役中承受的离心力、气动力和重力组合载荷。
- 损伤容限演示:测试必须表明叶片在特定损伤场景(分层、纤维断裂或冲击凹痕)下不发生灾难性破坏,并且检测间隔足以在损伤达到临界尺寸之前发现它。
- 叶片包容性:在叶片分离事件中,脱落的叶片不得穿透驾驶舱或伤害乘客。这需要叶片保留分析,在某些情况下需要全尺寸甩断测试。
- 噪声认证:按照EASA附录7或等效标准进行叶片声学测试,证明在指定测量点满足社区噪声限值。
eVTOL螺旋桨叶片的认证时间线通常从初始设计到型号合格证需24-36个月。与EASA或FAA的事前认证沟通至关重要——监管框架仍在演变,与认证机构的早期对话有助于避免昂贵的重新设计周期。
常见问题解答
CFRP eVTOL螺旋桨叶片与传统直升机旋翼叶片有何不同?
差异很大。eVTOL螺旋桨更小(直径2-3.5 m vs直升机旋翼8-20 m),转速更快(2,000-5,000 RPM vs 250-400 RPM),经历更频繁的载荷反转(每次过渡机动)。直升机叶片设计寿命为5,000-10,000小时,转速相对恒定,而eVTOL叶片必须承受20万次以上变推力飞行循环。eVTOL叶片的噪声约束也更严格——在城市区域运行要求比直升机叶片低10-15 dB的噪声排放。结构上,eVTOL叶片使用更高的纤维体积分数(55-62% vs 50-55%)和更韧的树脂体系,以在更小的外形尺寸中实现所需的疲劳寿命。
量产CFRP eVTOL螺旋桨叶片的成本目标是多少?
当前原型阶段CFRP eVTOL叶片每片成本为¥8,000-15,000。成熟项目(年产5万片以上)的生产成本目标为¥1,500-3,000/片,这需要:(1)通过AFP和近净成形铺层将材料浪费降至5%以下;(2)通过非热压罐固化工艺将周期时间缩短至4小时以内;(3)自动化检测将每片NDT时间缩短至10分钟以内;(4)中模碳纤维供应链规模达到年产5,000吨以上。在¥1,500目标下,CFRP螺旋桨叶片在单位推力小时成本上与铝合金螺旋桨持平,同时实现60-70%的减重。
受损的CFRP eVTOL螺旋桨叶片可以在役修复吗?
轻微表面损伤(缺口、磨损、小凹痕)可以使用经批准的现场修复套件修复,包括树脂注射和局部热处理。重大结构损伤——大梁帽分层超过25 mm直径、大梁帽纤维断裂或叶根接头损伤——需要更换叶片。当前认证不允许修复大梁帽损伤,因为现场方法无法将载荷路径恢复至原始强度。然而,多家制造商正在开发车间级修复程序,使用局部施加热量和压力恢复特定损伤类型原始强度的90%, potentially reducing lifecycle costs by 20-30%.
结论
CFRP螺旋桨叶片是未来十年碳纤维复合材料最高产量、最高性能的应用领域之一。eVTOL行业疲劳寿命要求、噪声限制和量产目标的独特组合正在推动叶片设计、材料体系和制造工艺的创新,将惠及更广泛的复合材料市场。对于碳纤维生产商和螺旋桨制造商,随着第一代eVTOL飞行器在2026-2028年接近型号合格审定,建立生产能力和认证准备度的窗口正在收窄。
对于评估eVTOL叶片项目的航空主机厂、螺旋桨系统集成商和碳纤维供应商,尽早进行材料认证和认证策略沟通至关重要。浏览我们的碳纤维产品系列,了解适用于螺旋桨叶片应用的中模碳纤维等级和预浸料体系,或联系我们的工程团队,获取eVTOL叶片设计和制造工艺优化的技术咨询。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。

圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。