
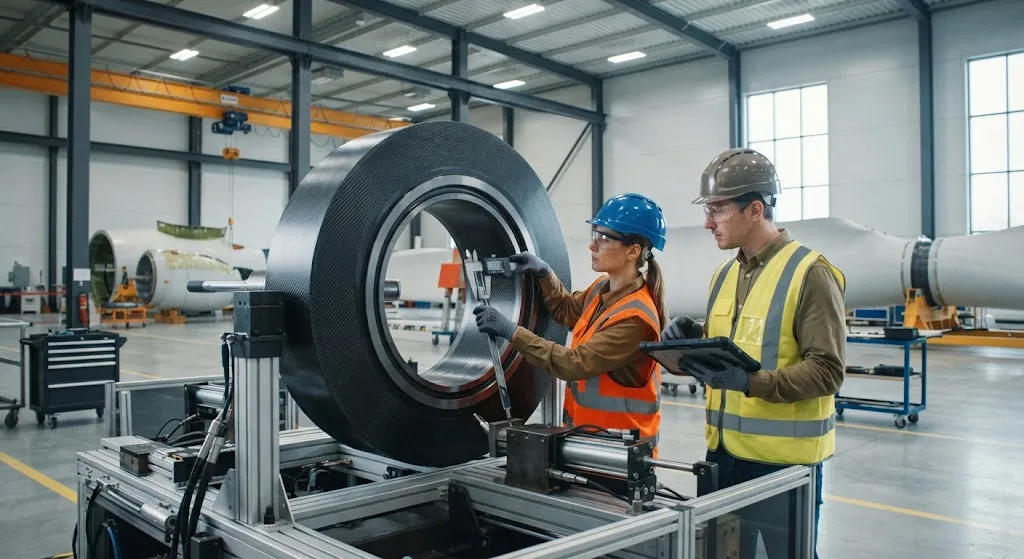
Introduction 变桨轴承是使变速风力发电机组能够根据风速范围优化能量捕获的关键旋转部件。这些轴承必须承受极端的循环载荷、振动和环境暴露,同时保持精确的旋转控制。传统的钢和青铜轴承设计虽然经过验证,但施加了显著的重量惩罚,影响轮毂动力学、传动系统载荷和整体涡轮机效率。 碳纤维增强聚合物复合材料为叶片变桨轴承应用提供了令人信服的替代方案。CFRP复合材料与钢材相比可实现40-60%的减重,同时提供优越的疲劳性能和阻尼特性。材料的可调刚度和耐腐蚀性使其特别适用于海上风电场,因为那里的维护通道有限且环境要求极为苛刻。本文评估了叶片变桨轴承组件的CFRP解决方案,分析了材料性能、制造工艺和现场
Introduction
变桨轴承是使变速风力发电机组能够根据风速范围优化能量捕获的关键旋转部件。这些轴承必须承受极端的循环载荷、振动和环境暴露,同时保持精确的旋转控制。传统的钢和青铜轴承设计虽然经过验证,但施加了显著的重量惩罚,影响轮毂动力学、传动系统载荷和整体涡轮机效率。
碳纤维增强聚合物复合材料为叶片变桨轴承应用提供了令人信服的替代方案。CFRP复合材料与钢材相比可实现40-60%的减重,同时提供优越的疲劳性能和阻尼特性。材料的可调刚度和耐腐蚀性使其特别适用于海上风电场,因为那里的维护通道有限且环境要求极为苛刻。本文评估了叶片变桨轴承组件的CFRP解决方案,分析了材料性能、制造工艺和现场性能数据。
变桨轴承应用的材料选择
为叶片变桨轴承组件选择合适的碳纤维复合材料需要平衡几个关键性能。轴承必须在载荷下保持尺寸稳定性,抵抗接触表面的磨损,并提供足够的阻尼以防止共振振动。三种材料系统主导当前的变桨轴承应用:
- 高模量沥青基碳纤维复合材料: 这些材料提供最高的刚度(230-400 GPa模量)和优异的尺寸稳定性,使其成为必须最小化载荷下变形的轴承滚道的理想选择。权衡是较低的断裂应变,需要仔细设计以避免脆性失效模式。
- 标准模量PAN基碳纤维与增韧环氧树脂: 该系统提供强度、刚度和抗冲击性的最佳平衡。拉伸模量为130-180 GPa,伸长率为1.5-2.0%,适用于需要损伤容限的动态轴承循环载荷应用。
- 碳纤维增强PEEK(聚醚醚酮): 这种热塑性复合材料系统在耐磨性方面表现出色,可在比热固性系统更高的温度下工作(高达250°C)。它越来越多地被指定用于需要自润滑性能以减少维护要求的轴承滚道。
| 性能 | 钢(42CrMo4) | 青铜(CuSn12) | CFRP(PAN基) | CFRP-PEEK |
|---|---|---|---|---|
| 密度 (g/cm³) | 7.85 | 8.80 | 1.55-1.65 | 1.45-1.55 |
| 弹性模量 (GPa) | 210 | 110 | 135-180 | 20-40 |
| 拉伸强度 (MPa) | 1,000-1,200 | 300-450 | 800-1,500 | 100-200 |
| 疲劳极限(10⁷次循环) | 500-600 MPa | 150-200 MPa | 400-550 MPa | 60-80 MPa |
| 比刚度 (GPa·cm³/g) | 26.8 | 12.5 | 85-110 | 13-27 |
| 磨损率 (mm³/N·m × 10⁻⁶) | 5-15 | 20-50 | 1-5 | 0.5-2 |
CFRP的比刚度优势——85-110 GPa·cm³/g对比钢的26.8——直接转化为旋转轮毂组件的减重效果。对于配备八个变桨轴承的典型5 MW涡轮机,将钢滚道替换为CFRP可减少轮毂旋转质量180-240 kg,降低陀螺载荷并改善偏航系统响应。
CFRP轴承组件的制造工艺
生产CFRP叶片变桨轴承组件需要精确控制纤维取向、孔隙含量和表面光洁度。两种主要制造方法用于当前生产:
- 预浸料铺层与热压罐固化: 该方法生产最高质量的零件,孔隙含量低于1%。单向或编织预浸料层按指定方向铺层,真空袋装,在120-180°C和6-7 bar压力下固化。后固化加工创建轴承滚道几何形状,表面光洁度为Ra 0.4-0.8 μm。Lead time为每批4-8周。
- 树脂传递模塑(RTM): 干碳纤维预制体放置在闭合模具中,在压力下注入树脂。RTM可实现更高的生产率(循环时间2-4小时对比热压罐的8-16小时)和近净成型制造,减少加工需求。无需二次操作即可实现Ra 0.8-1.6 μm的表面光洁度。
两个过程都需要后制造质量保证,包括超声波检测分层和孔隙、三坐标测量机(CMM)验证滚道几何形状,以及表面轮廓测量确认光洁度规格。
性能验证与现场结果
CFRP叶片变桨轴承已在欧洲和亚洲风电场积累了超过15年的运行现场数据。性能验证通常遵循IEC 61400-1设计要求,并附加上复合材料特定的测试协议:
- 加速疲劳测试: CFRP轴承滚道在相同载荷谱下展示出比等效钢组件长2-3倍的疲劳寿命,归因于材料固有的阻尼和微裂纹扩展机制的缺失。
- 热稳定性: CFRP轴承组件显示比钢低40-60%的热膨胀,在-40°C至+60°C的温度范围内保持轴承间隙,无需预紧力调整。
- 耐腐蚀性: 与需要保护涂层和定期维护的钢轴承不同,CFRP组件固有的耐腐蚀性消除了海上特定的防腐蚀保护系统需求。
来自Vattenfall的Horns Rev 3海上风电场(丹麦)的运行数据显示,变桨轴承维护间隔从5年(钢)延长至10年以上(CFRP),估计将生命周期维护成本降低35-45%。
常见问题
将钢制变桨轴承更换为CFRP时,典型的减重量是多少?
CFRP变桨轴承组件与等效钢设计相比通常实现40-60%的减重。对于标准的3 MW涡轮机变桨轴承组件(钢制约450 kg),CFRP替换将重量减少至180-270 kg。确切的减重量取决于具体设计、载荷要求以及CFRP是仅用于滚道还是整个轴承结构。旋转轮毂组件中的减重提供复合效益:较低的陀螺载荷减小偏航系统尺寸,降低的惯性载荷改善变桨控制响应,减少的轮毂质量允许更小更轻的轮毂铸件。
CFRP轴承耐磨性与传统轴承材料相比如何?
CFRP轴承滚道在干运行条件下展示出比青铜显著更低的磨损率,与硬化钢相当或更好的耐磨性。CFRP复合材料的磨损率(1-5 × 10⁻⁶ mm³/N·m)比青铜(20-50 × 10⁻⁶ mm³/N·m)低4-10倍,比钢(5-15 × 10⁻⁶ mm³/N·m)低2-5倍。CFRP-PEEK复合材料由于PEEK基体的自润滑性能实现最低的磨损率(0.5-2 × 10⁻⁶ mm³/N·m)。然而,在极端点载荷或磨料颗粒污染条件下,钢可能优于复合材料,需要在材料选择过程中仔细考虑工况条件。
CFRP和钢制变桨轴承在维护要求上有何不同?
CFRP变桨轴承需要与钢制轴承根本不同的维护方法。钢制轴承通常需要每6-12个月补充润滑,每2-3年进行腐蚀检查和处理,每5-7年进行滚道修复。CFRP轴承消除了润滑要求(自润滑PEEK基体)和腐蚀保护(固有材料耐性),将日常维护简化为年度目视检查和定期尺寸验证。CFRP轴承的主要维护关注点从腐蚀和磨损转向冲击损伤检查——复合材料滚道比硬化钢更容易受到掉落工具或异物冲击的损伤,需要经过培训的检查人员和潜在的现场无损检测设备。
Conclusion
碳纤维增强聚合物复合材料代表了叶片变桨轴承应用的成熟技术,在减重、疲劳性能和维护简化方面提供了令人信服的优势。40-60%的减重直接转化为改善的涡轮机动力学,而2-3倍的疲劳寿命延长将生命周期维护成本降低35-45%。在高模量、标准模量和PEEK基系统之间的材料选择取决于具体的操作要求——高模量用于最大刚度,标准模量用于平衡的损伤容限,PEEK用于自润滑耐磨性。
对于评估CFRP变桨轴承解决方案的风力涡轮机工程师,实际考虑因素包括按照IEC 61400标准的材料认证测试、制造工艺验证以及与传统钢系统的生命周期成本分析。浏览我们的碳纤维复合材料系列,包括针对旋转轮毂应用优化的变桨级材料,或联系我们的工程团队,讨论您风力涡轮机项目的材料选择和认证支持。