
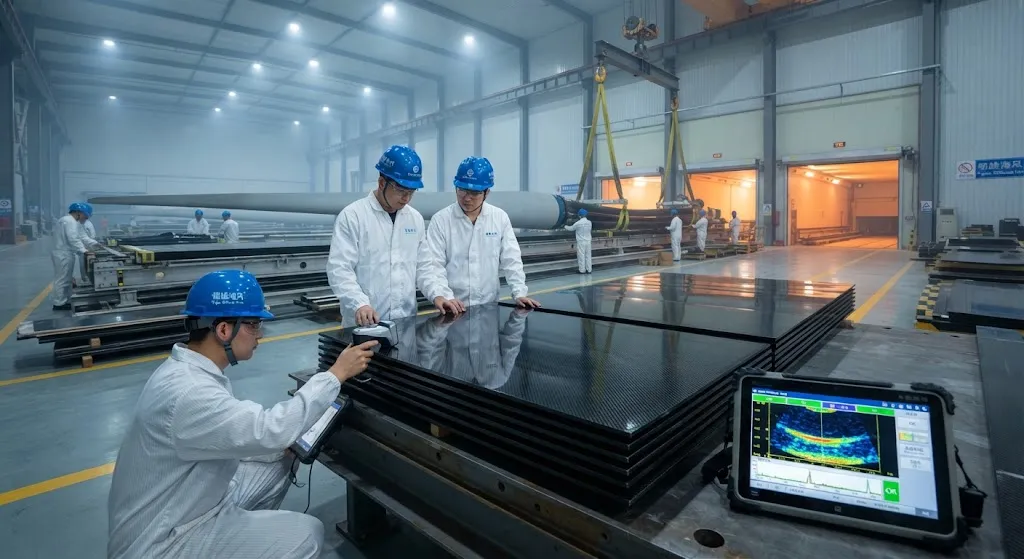
2026年5月,一支107米长的海上风电叶片离开位于福建的生产基地,将配套12-16MW机组平台。这是迄今量产的最长商用叶片,每支叶片含有超过8吨碳纤维,且几乎全部集中用于主梁帽。这款叶片不是简单的尺寸增量,而是跨越了一道门槛——在这个长度上,玻璃纤维已无法单独承受百米级叶轮的重量载荷与疲劳需求。正因如此,海上叶片中的碳纤维含量已成为工业级碳纤维最大的单一增长渠道。 本文剖析兆瓦级海上叶片碳主梁帽背后的工程逻辑:为什么在这个长度上碳纤维是结构上的必然选择、主梁帽如何设计与铺层、拉挤与灌注制造如何控制成本,以及107米级叶片如何改变大丝束碳纤维的需求格局。目标是让复合材料工程师与采购团队在
引言
2026年5月,一支107米长的海上风电叶片离开位于福建的生产基地,将配套12-16MW机组平台。这是迄今量产的最长商用叶片,每支叶片含有超过8吨碳纤维,且几乎全部集中用于主梁帽。这款叶片不是简单的尺寸增量,而是跨越了一道门槛——在这个长度上,玻璃纤维已无法单独承受百米级叶轮的重量载荷与疲劳需求。正因如此,海上叶片中的碳纤维含量已成为工业级碳纤维最大的单一增长渠道。
本文剖析兆瓦级海上叶片碳主梁帽背后的工程逻辑:为什么在这个长度上碳纤维是结构上的必然选择、主梁帽如何设计与铺层、拉挤与灌注制造如何控制成本,以及107米级叶片如何改变大丝束碳纤维的需求格局。目标是让复合材料工程师与采购团队在评估主梁帽材料、供应商和制造路线时有一份可用的参考。
为什么超过90米后碳纤维主梁帽成为必然
风电叶片主梁帽抵抗气动升力产生的挥舞弯矩。随着叶片长度增长,弯矩的增速快于叶片自重,而叶片根部由重力引起的交变载荷成为关键的疲劳工况。对于大约60-70米以内的叶片,高模量玻璃纤维主梁帽足够胜任。超过这一范围后,设计师面临三个相互叠加的玻璃纤维问题:
- 自重惩罚:玻璃纤维密度约为2.1 g/cm³,而碳纤维为1.8 g/cm³;玻璃纤维疲劳耐久性更低,迫使主梁帽加厚,进一步加重根部弯矩。
- 疲劳侵蚀:每分钟10-15转的交变重力载荷在25年设计寿命内累积数十亿次循环;在高周循环下,玻璃纤维保留的静强度比例低于碳纤维。
- 叶尖挠度放大:柔软且沉重的玻璃纤维主梁帽允许更大的叶尖挠度,增加塔架净空要求以及极端工况下叶片扫塔的风险,迫使整体结构更硬、更重。
碳纤维主梁帽同时解决这三个问题:更高的模量(230-295 GPa,对比高模量玻璃的85-95 GPa)、更低的密度和更优的疲劳保持率。在107米这一级别,碳纤维主梁帽可将叶片减重约20-30%,并显著降低重力驱动的根部弯矩,使叶片进入现有海上传动系统的设计包线之内。
主梁帽结构与设计驱动力
主梁帽是沿叶片长度方向、在最大弦厚位置分布的层合板叠层,与剪切腹板粘接。在107米级别,主梁帽约占叶片碳纤维用量的60-70%。三个设计决策起主导作用:
- 纤维取向:主梁帽基本为单向结构,0°纤维与叶片轴线对齐。偏轴铺层(通常占叠层的5-10%)用于抵抗横向开裂并承担主梁帽-腹板交界处的双轴载荷。
- 厚度渐变:主梁帽在根部最厚——通常为100-150毫米的固化叠层——并朝叶尖方向减薄。拉挤板材允许精确的铺层递减计划,使厚度紧密跟随弯矩包络,而非以阶梯形式突变。
- 材料等级选择:标准模量碳纤维(T700级,230 GPa)因成本原因主导拉挤主梁帽;中等模量纤维(T800级,约295 GPa)用于需要更硬叶尖而不增加板材厚度的部位,通常出现在主梁帽外侧20-30%段。
下表汇总了大型海上主梁帽的候选材料方案:
| 材料 | 拉伸模量(GPa) | 密度(g/cm³) | 疲劳性能 | 相对成本 |
|---|---|---|---|---|
| 高模量玻璃(H级) | 85-95 | 2.1 | 中等,S-N曲线较陡 | 最低 |
| 标准模量碳纤维(T700级) | 230 | 1.8 | 优异,S-N曲线平坦 | 中等 |
| 中等模量碳纤维(T800级) | 290-300 | 1.8 | 优异,静强度更高 | 高 |
| 碳-玻混合主梁帽 | 120-180 | 1.9-2.0 | 良好,过渡型 | 低-中 |
实践中,大多数百米级叶片采用纯碳拉挤主梁帽,并在叶片根部设置一段较短的玻璃纤维过渡区,以管理向螺栓根部插入件区域的载荷导入——该区域横向性能与压缩稳定性比轴向刚度更重要。
制造路线:拉挤与面板粘接
两条制造路线主导主梁帽生产,路线的选择同时决定力学一致性与成本。
- 拉挤板材:单向碳纤维或预浸丝束被牵引通过加热模具,形成宽200-400毫米、厚2-6毫米的连续板材。板材按长度裁切、堆叠至目标厚度,并在灌注过程中与叶片蒙皮粘接。拉挤工艺可实现60-70%的纤维体积分数与优异的孔隙控制(低于1%),产线速度0.5-2米/分钟,单线年产主梁帽材料数十吨。
- 直接预浸料铺层:单向预浸料经激光引导或自动纤维铺放(AFP)系统裁切并直接铺入主梁帽模具。AFP允许变厚度与纤维路径导向,但速度更慢、成本更高;主要用于外侧主梁帽段——那里厚度递减调度复杂。
拉挤板材的质量保证以固化叠层的超声波扫描和每生产批次见证样件的力学测试为核心。验收标准通常包括酸消解法的纤维体积分数、显微镜孔隙率,以及平行于纤维方向的压缩强度下限——因为主梁帽在极端阵风下最终会在迎风侧发生压缩失效。
为什么产业链经济性重要
107米叶片不仅创下尺寸纪录,更重塑了风电的碳纤维需求曲线。一台20MW级机组的三支107米叶片大约消耗24-30吨碳纤维。一个1GW海上风电场按16MW单机计算需要约60-70台机组,折合每吉瓦1500-2000吨碳纤维——尚未计入工艺损耗,后者还要再增加10-15%。正是这个规模推动了新的大丝束产线建设:48K与60K丝束相比航空级12K和24K材料,单位成本大幅降低。
对叶片制造商和项目开发商而言,实际的启示是:兆瓦级海上平台所需碳纤维供应协议现在需要按吉瓦级项目的时间跨度进行谈判,且等级规格要尽早锁定。拉挤板材产能是需要关注的瓶颈——新拉挤产线的交付周期为12-18个月,而2026年的订单簿在多个地区已经超过可用产能。
常见问题解答
为什么只在主梁帽中使用碳纤维,而不是整支叶片?
碳纤维价格昂贵且各向异性,因此被有选择地使用。主梁帽承担占主导地位的挥舞弯矩,将单向碳纤维精确放置在此处,可让刚度与疲劳收益最大化。叶片蒙皮、剪切腹板和尾缘承受的载荷较低,采用玻璃纤维复合材料或夹芯材料——对这些工况而言更便宜也更轻。这种混合结构将碳纤维用在刀刃上,在保证每千瓦叶片成本竞争力的同时,实现了超过90米的长度。
107米碳主梁帽叶片比全玻纤设计轻多少?
设计良好的碳主梁帽叶片通常比同长度的全玻纤叶片轻20-30%。更重要的是,重力驱动根部弯矩的降幅大于单纯减重的比例,因为移除外侧叶片的质量直接降低了驱动疲劳的交变载荷。在107米级别,碳主梁帽避免了原本无法制造的玻纤叶片:结构重量会把根部载荷和叶尖挠度推到超出整机与塔架设计包线的程度。
海上主梁帽用标准模量而非中等模量碳纤维有什么风险?
标准模量纤维(T700级,230 GPa)的刚度比中等模量纤维低20-25%,因此要达到相同的整体叶片刚度和叶尖挠度目标,主梁帽必须更厚。这增加了单支叶片的重量和成本,但仍比整条主梁帽使用中等模量纤维便宜。主要风险在于铺层递减的复杂性,以及堆叠多块拉挤板材时结构粘接需要精心控制。中等模量碳纤维(T800级)被保留用于外侧主梁帽段——更硬的叶尖可在极端阵风下减小叶尖挠度,以极少的增重降低扫塔风险。
结论
107米海上叶片标志着碳纤维主梁帽从优化选项转变为结构上的必选。在12-16MW尺度上,玻璃纤维主梁帽无法经济地满足重力驱动疲劳和叶尖挠度限制,而碳纤维以20-30%的减重和平坦的S-N曲线让百米级叶轮成为现实。制造层面的故事同样重要:大丝束拉挤板材保持了成本竞争力,同时交付海上认证所需的低孔隙、纤维体积一致的材料。
对于规划海上叶片项目或碳主梁帽供应协议的团队,核心问题是等级选择(标准模量对比中等模量)、拉挤产能可用性,以及疲劳认证的测试基础设施。浏览我们的碳纤维单向与拉挤方向产品系列,或联系我们的工程团队,讨论您叶片项目的主梁帽材料选择与供应规划。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。

圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。