
Кессон крыла — основная несущая конструкция самолета с неподвижным крылом, передающая подъемную силу, изгибающий момент и кручение от крыла к фюзеляжу. На современных композитных лайнерах, таких как Airbus A350, кессон крыла — уже не листовая сборка, а единая углеволоконная конструкция. Кес
Введение
Кессон крыла — основная несущая конструкция самолета с неподвижным крылом, передающая подъемную силу, изгибающий момент и кручение от крыла к фюзеляжу. На современных композитных лайнерах, таких как Airbus A350, кессон крыла — уже не листовая сборка, а единая углеволоконная конструкция. Кессон крыла A350 часто упоминается как содержащий менее 15 000 деталей против более чем 150 000 в эквивалентной металлической конструкции — десятикратное сокращение, возможное только потому, что композитные панели отверждаются как крупные непрерывные ламинаты, а не собираются из тысяч дискретных элементов.
Эта интеграция не автоматическая. Она требует дисциплины в четырех областях: совмещенное отверждение и совместное склеивание на интерфейсе лонжерон-обшивка, автоматическая выкладка волокна для обшивок крыла, сборочная оснастка, удерживающая крупные гибкие детали в пределах миллиметровых допусков, и система качества, выявляющая дефекты до того, как детали попадут на сборочную линию. В этой статье последовательно рассматриваются эти четыре аспекта с опорой на опыт A350 и технологические выборы, определяющие стоимость, темп и выход годных с первого раза в программах композитных кессонов крыла.
Архитектура композитного кессона крыла
Композитный кессон крыла строится из небольшого числа крупных деталей: верхней и нижней обшивок (панелей), переднего и заднего лонжеронов и нервюр, распределяющих нагрузку между ними. Свобода проектирования композитов позволяет толщине обшивки и ориентации слоев непрерывно меняться по размаху, добавляя материал там, где изгибающие нагрузки максимальны, и убирая его во внешней зоне.
- Верхняя обшивка: в ней доминируют сжимающие нагрузки и потеря устойчивости; она несет много слоев в направлении 0 градусов по размаху и использует склонные к повреждениям, ударопрочные эпоксидные системы.
- Нижняя обшивка: в ней доминирует растяжение, в полной мере использующее предел прочности высокопрочного углеволокна там, где концентрируются нагрузки креплений пилона и шасси.
- Передний и задний лонжероны: сдвиговые стенки с полками, склеиваемые с обшивками и передающие вертикальные сдвиговые и крутящие нагрузки; конструкцию заднего лонжерона усложняют вырезы под рулевые поверхности.
- Нервюры: металлические или композитные, передающие дискретные нагрузки от шасси, двигателей и рулевых поверхностей в конструкцию кессона.
Поскольку обшивки имеют длину в несколько метров и толщину в несколько миллиметров после отверждения, при обращении они гнутся, как крупные металлические листы. Весь процесс интеграции — от отверждения до окончательной сборки — должен удерживать эти детали от влияния их собственной гибкости.
Совмещенное отверждение и совместное склеивание: интерфейс лонжерон-обшивка
Определяющее решение в интеграции кессона крыла — как лонжероны и стрингеры соединяются с обшивкой. Существуют три подхода, каждый со своим профилем качества и темпа:
| Метод соединения | Процесс | Качество соединения | Влияние на темп |
|---|---|---|---|
| Совмещенное отверждение | Обшивка и стрингеры/лонжероны отверждаются за один автоклавный цикл | Лучшее — нет адгезионного интерфейса | Сложная оснастка; длинный цикл на деталь |
| Совместное склеивание | Отвержденная обшивка склеивается адгезивом с неотвержденными ребрами жесткости | Хорошее — контролируемый адгезивный слой | Умеренный; отдельный шаг отверждения обшивки |
| Вторичное склеивание | Обе детали полностью отверждены, соединены адгезивной пленкой | Хорошее, но чувствительное к подготовке поверхности | Максимальная производительность; удобно для сборочной линии |
Программы класса A350 используют совмещенное отверждение и совместное склеивание для основного силового пути, потому что у совмещенно отвержденного интерфейса нет линии склеивания, которая могла бы стать риском сертификации при ударе или усталости. Компромисс — оснастка: совмещенно отверждаемые обшивки требуют сегментированной инваровой оснастки, удерживающей деталь в допуске на протяжении отверждения, а любая ошибка оснастки воспроизводится в сотнях деталей до ее обнаружения.
Производство крупных обшивок: AFP и вопрос темпа
Верхняя и нижняя обшивки крыла широкофюзеляжного самолета — одни из крупнейших композитных деталей в серийной авиации. Автоматическая выкладка волокна (AFP) — стандартный процесс: роботизированная головка укладывает жгуты шириной 1/4 или 1/2 дюйма с высокой скоростью на плоские или слегка изогнутые поверхности, добавляя и убирая жгуты, чтобы направлять ламинат вокруг вырезов и переходов толщины.
- Скорость выкладки: современные головки достигают 100-200 кг в час уложенного материала, а обшивка широкофюзеляжного крыла требует 500-1 000 кг углеволокна.
- Контроль зазоров и перекрытий: зазоры между жгутами удерживаются в пределах долей миллиметра; повторяющиеся зазоры в одной позиции слоя создают богатые смолой зоны, снижающие прочность при сжатии.
- Обнаружение дефектов: встроенная лазерная профилометрия и термография проверяют каждый проход по мере укладки, выявляя складки и перевороты жгутов до отверждения.
- Дегазация: периодическое вакуумное уплотнение удаляет захваченный воздух; последовательность операций уплотнения является частью квалифицированного процесса.
Темп — программное ограничение. Один автоклав может отверждать примерно один комплект обшивок крыла в день, поэтому широкофюзеляжные программы эксплуатируют несколько автоклавов и несколько ячеек AFP параллельно. Обещание темпа 13 самолетов в месяц на таком самолете, как A350, потребовало не одного работоспособного процесса, а целого завода синхронизированных процессов.
Сборочная оснастка и управление допусками
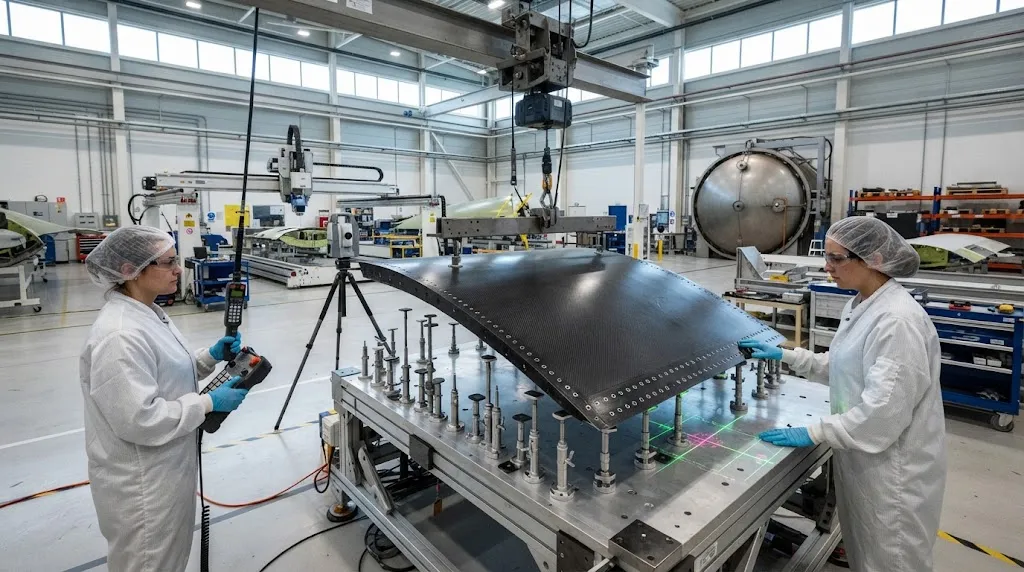
После отверждения обшивки крыла гибки и размерно безжалостны. Сборочная оснастка должна позиционировать две изогнутые обшивки, два лонжерона и набор нервюр так, чтобы отверстия под крепеж совпадали с точностью до долей миллиметра на протяжении нескольких метров. Ответ класса A350 сочетает несколько методов:
- Определяющая сборка: отверстия сверлятся по оснастке, а не переносятся от детали к детали, поэтому позиционная ошибка не накапливается.
- Лазерное проецирование и метрология: лазерные трекеры ежедневно проверяют положения приспособлений с учетом температурного дрейфа сборочного цеха.
- Гибкие приспособления: числовые опоры поддерживают обшивку в заданных точках, компенсируя естественный провис детали между нервюрами.
- Сборка за один шаг: где возможно, детали скрепляются по мере установки, при этом положение задает оснастка, а не измерения.
Управление допусками распространяется на тепловые эффекты: почти нулевой коэффициент теплового расширения углеволокна — палка о двух концах. Деталь почти не движется с температурой, поэтому стальная и инваровая оснастка должна удерживать положение против собственного расширения, а сборочный цех должен поддерживать постоянную температуру, чтобы приспособление и деталь были согласованы.
Контрольные точки качества и стоимость дефектов
Каждый этап интеграции кессона крыла защищен контролем, потому что стоимость переделки растет на порядок на каждом шагу. Необнаруженная пористость в отвержденной обшивке означает списание детали стоимостью в сотни тысяч долларов; неправильно просверленное отверстие на окончательной сборке прерывает линию, теряющую миллионы долларов в день. Поэтому качественная архитектура программы композитного кессона крыла включает:
- Неразрушающий контроль после отверждения: ультразвуковое фазированное сканирование всей обшивки на пористость, расслоение и качество склеивания.
- Проверка соединений при вторичном склеивании: аудиты подготовки поверхности, свидетельские образцы и испытания на отрыв адгезионных соединений.
- Статистическое управление процессом AFP: журналы зазоров, складок и укладки, возвращающиеся в программу выкладки почти в реальном времени.
- Цифровая нить: каждая деталь несет электронную запись о партии материала, программе AFP, цикле отверждения и результатах контроля, обеспечивая прослеживаемость, которая металлическим программам никогда не требовалась.
Эти контрольные точки превращают материальную программу в производственную систему, способную выдерживать темп. Урок A350 заключается в том, что кессон крыла выигрывается в системе качества: программа, пропускающая детали через контроль с 99% выходом с первого раза, может укомплектовать линию вдвое меньшим персоналом, чем программа, борющаяся с 80%.
Часто задаваемые
Сколько деталей в углеволоконном кессоне крыла A350 по сравнению с металлической конструкцией?
Кессон крыла A350 обычно упоминается как содержащий менее 15 000 деталей, тогда как эквивалентный металлический кессон потребовал бы более 150 000. Сокращение достигается отверждением крупных непрерывных композитных панелей вместо сборки тысяч дискретных листовых деталей, что также устраняет большую часть крепежа и связанных с ним герметиков и проверок.
В чем разница между совмещенным отверждением и совместным склеиванием лонжерона с обшивкой крыла?
Совмещенное отверждение отверждает обшивку и лонжерон или стрингер за один автоклавный цикл, создавая непрерывный ламинатный интерфейс без линии адгезива. Совместное склеивание сначала отверждает обшивку, затем склеивает неотвержденное ребро жесткости адгезивной пленкой. Совмещенное отверждение дает самое прочное соединение с наименьшим риском, но требует более сложной оснастки и более длинных циклов.
Почему автоматическая выкладка волокна доминирует в производстве крупных обшивок крыла?
AFP роботизированно укладывает жгуты 1/4 или 1/2 дюйма со скоростью 100-200 кг в час, с точным контролем зазоров, возможностью направлять ламинат вокруг вырезов и переходов толщины и встроенным обнаружением дефектов. Это единственный процесс, способный уложить обшивку широкофюзеляжного крыла массой 500-1 000 кг в производственном темпе, сохраняя свойства, достаточные для квалификации.
Что такое определяющая сборка и почему она критична для кессона крыла?
Определяющая сборка использует приспособления для задания положений отверстий, а не переносит их от одной детали к другой, поэтому позиционная ошибка не накапливается по мере сборки. В сочетании с лазерной метрологией, термостатированными цехами и гибкими опорами она удерживает совпадение крепежа в пределах долей миллиметра на протяжении нескольких метров.
Заключение
Углеволоконный кессон крыла — самое наглядное доказательство того, что композиты меняют не только вес, но и всю экономику сборки планера. Совмещенное отверждение и совместное склеивание устраняют популяцию крепежа и бремя его проверки; автоматическая выкладка волокна превращает крупнейшие детали планера в повторяемые, контролируемые процессы; определяющая сборка и строгие контрольные точки качества превращают материальную инновацию в фабрику, способную выдерживать темп. Всякая программа, освоившая эти четыре дисциплины, наследует урок класса A350: ценность создается в интеграции, и там же теряется.
YongXian поставляет углеволоконные ткани аэрокосмического класса, однонаправленные препреги и тканые армирующие материалы для конструкций крыла. Ознакомьтесь с нашим ассортиментом аэрокосмической продукции или свяжитесь с нашей инженерной командой, чтобы обсудить материальные системы для программ кессонов крыла.
Входит в раздел
Похожие статьи
- Углеволоконные якорные тросы для плавучих оффшорных ветряных платформ: усталость и коррозия в глубокой воде
- Оптимизация рамы велосипеда из углеволокна: проектирование раскладки и производство для соревновательного велоспорта
- Углеволоконное CFRP-усиление инфраструктуры: сейсмостойкое усиление мостов и зданий
- Углепластиковое медицинское оборудование для визуализации: облегченные конструкции гантри и кровати для МРТ/КТ
- Углепластиковые корпуса аккумуляторов электромобилей: безопасность при столкновениях и проектирование электромагнитного экранирования
- Углеродные структуры для низковысотной экономики: корпуса БПЛА и компоненты eVTOL
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.

Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.