
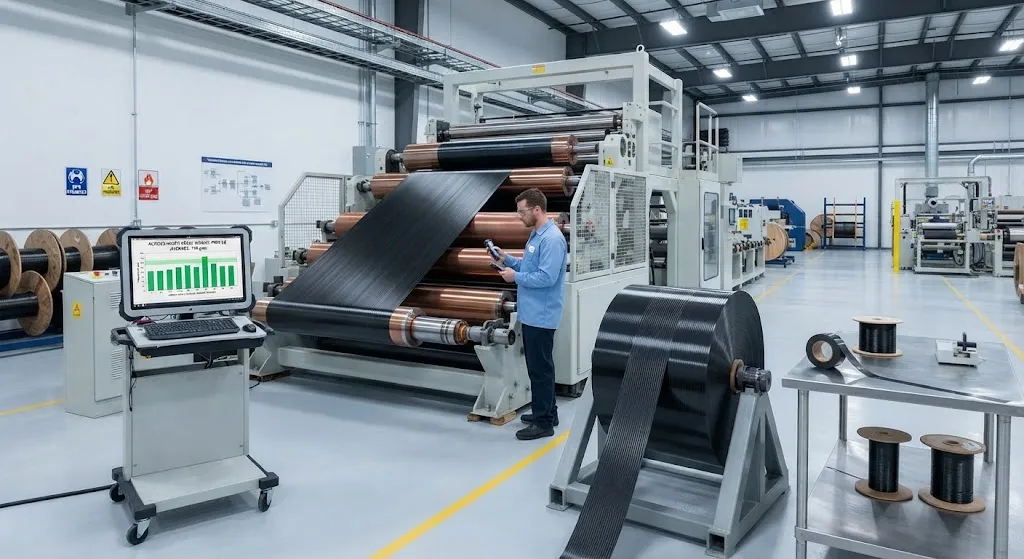
Экономика термопластичных композитных лонжеронов для лопастей ветряных турбин зависит от обманчиво простой переменной: ширины полуфабриката однонаправленной (UD) ленты. Более широкая лента означает меньше проходов для построения пояса лонжерона, более короткие циклы укладки и более низкие з
Введение
Экономика термопластичных композитных лонжеронов для лопастей ветряных турбин зависит от обманчиво простой переменной: ширины полуфабриката однонаправленной (UD) ленты. Более широкая лента означает меньше проходов для построения пояса лонжерона, более короткие циклы укладки и более низкие затраты на обработку, но также требует более крупного оборудования для каландрирования или нанесения расплава, более высоких инвестиций и тщательного контроля прямолинейности волокна и равномерности поверхностной плотности по всей ширине. Fraunhofer IMWS недавно продемонстрировал десятикратное увеличение ширины термопластичной UD-ленты и передал процесс в опытное производство, обеспечив конкретный ориентир того, насколько далеко может быть продвинута экономика ширины полуфабрикатов в поддержку автоматизированного производства лонжеронов CONTIjoin.
В этой статье объясняется, что масштабирование ширины означает для производителей лопастей, как ширина ленты определяет время цикла укладки и стоимость, а также где находится точка пересечения между гибкостью узкой ленты и производительностью широкой ленты.
Масштабирование ширины Fraunhofer IMWS
Fraunhofer IMWS, базирующийся в Галле, Германия, разработал и передал в опытный масштаб процесс, увеличивающий ширину полуфабрикатов термопластичной ленты с непрерывным волокном в десять раз. Обычная термопластичная UD-лента для структурного применения обычно производится шириной 12-150 миллиметров, что отражает пределы возможностей линий нанесения покрытия и каландрирования, рассчитанных на узкие форматы. Масштабирование переводит полуфабрикат в класс ширины в несколько сотен миллиметров, приближаясь к формату рулонов термореактивного препрега, используемых в производстве лонжеронов лопастей ветряных турбин.
Техническая задача при масштабировании — равномерность. С ростом ширины поддержание согласованной поверхностной плотности волокна, содержания матрицы и прямолинейности волокна по всему сечению ленты становится сложнее, поскольку тепловые градиенты в зоне нанесения покрытия или плавления и изменения натяжения по полотну растут с шириной. Передача в пилот подтверждает, что эти параметры могут удерживаться в пределах допусков, требуемых для укладки структурного пояса лонжерона. Таблица ниже сравнивает обычный и масштабированный форматы:
| Параметр | Обычная UD-лента | Масштабированная UD-лента |
|---|---|---|
| Типичная ширина | 12-150 мм | Несколько сотен мм |
| Увеличение ширины | База | Десятикратное |
| Контроль поверхностной плотности волокна | В пределах допуска на узкой ширине | Поддерживается по всей ширине |
| Система матрицы | Термопластик (PA, PP, PEEK, LM-PAEK) | Термопластик (те же семейства) |
| Основной драйвер | Гибкость, узкие детали | Пропускная способность укладки |
| Статус | Коммерческий | Опытное производство |
Как ширина ленты определяет время цикла укладки
При автоматизированном изготовлении пояса лонжерона слои строятся путём укладки полос ленты бок о бок по ширине пояса. Число проходов, необходимое для покрытия заданной ширины пояса, обратно пропорционально ширине ленты: пояс шириной 300 миллиметров, укладываемый лентой 100 миллиметров, требует трёх проходов на слой, тогда как тот же пояс лентой 300 миллиметров — одного. Это сокращение распространяется на весь процесс укладки:
- Число слоёв в час: Меньше проходов на слой повышает эффективную скорость слоёв в час ячейки укладки, напрямую повышая пропускную способность лонжерона.
- Шаги обработки: Каждая смена рулона, сращивание и пауза запуска происходят за проход, поэтому меньшее число проходов сокращает и периферийное время, и основное время укладки.
- Проходы консолидации: Более широкая лента уменьшает число межслойных швов, снижая усилия уплотнения и консолидации на каждом межслойном интерфейсе.
- Надёжность автоматизации: Укладка в стиле CONTIjoin выигрывает от меньшего числа более предсказуемых проходов, снижая возможности ошибок размещения и переделки.
Экономия времени цикла является мультипликативной, а не аддитивной, поскольку она сокращает критический путь производства лонжерона в целом.
Кривая стоимости: цена ленты против стоимости укладки
Более широкая лента не даётся бесплатно. Полуфабрикат производится на более крупных и дорогих линиях нанесения покрытия и каландрирования, и первоначальные инвестиции должны амортизироваться в объёме производства. Компромисс между стоимостью ленты и стоимостью укладки определяет экономику масштабирования ширины:
| Сценарий укладки | Узкая лента (12-150 мм) | Широкая лента (сотни мм) |
|---|---|---|
| Относительная стоимость полуфабриката | База | Близка к базе по мере зрелости |
| Проходы укладки на слой пояса 300 мм | 3-25 | 1 |
| Время цикла укладки на слой | Высокое | Низкое |
| Капиталоёмкость | Ниже (существующие линии) | Выше (новые мощности покрытия) |
| Объём безубыточности | База | Требуется больший объём |
Точка пересечения зависит от годового объёма производства лонжеронов. Для программ с низким темпом узкая лента сохраняет низкий капитал и высокую гибкость. Для высокотемповых автоматизированных программ лопастей, которые обеспечивает CONTIjoin, экономия времени укладки от широкой ленты перевешивает надбавку к стоимости полуфабриката, опуская полную стоимость детали ниже базовой линии узкой ленты. Более широкий формат также повышает достижимый темп укладки ячейки автоматизации, поэтому те же инвестиции в оборудование дают больше лонжеронов за смену.
Качество и управление процессом на полной ширине
Масштабирование ширины ленты делает контроль качества более требовательным в трёх областях:
- Прямолинейность волокна: На ширине в несколько сотен миллиметров смещение волокна на доли градуса может накапливаться в измеримые снижения модуля и прочности пояса лонжерона. Управление процессом должно удерживать траектории волокна параллельными в более жёстких угловых пределах.
- Равномерность поверхностной плотности: Изменения поверхностной плотности волокна по ширине создают локальные различия толщины и жёсткости после консолидации, которые должны удерживаться в структурных допусках для сертификации лопасти.
- Качество кромок: Кромки ленты несут риск свободных волокон и пористости после консолидации. При большей ширине дефекты кромок составляют меньшую долю материала, но каждый дефект длиннее и может распространяться иначе через укладку.
Передача в пилот Fraunhofer специально решает эти пункты, поскольку те же допуски, которые действуют для структурного применения узкой ленты, должны быть продемонстрированы при десятикратной ширине, прежде чем программы лопастей примут материал.
Последствия для покупателей лопастей и материалов
Для производителей лопастей, оценивающих термопластичные варианты лонжеронов, масштабирование ширины меняет сравнение:
- Гибкость спецификации: Широкая лента вновь открывает выбор между несколькими узкими полосами и одной широкой, позволяя проектировщикам балансировать свободу волоконной архитектуры против скорости укладки.
- Квалификация поставщика: Широкоформатная лента должна быть квалифицирована по той же базе механических свойств, что и узкие форматы, включая выборку по всей ширине для поверхностной плотности и объёмной доли волокна.
- Согласование автоматизации: Ячейки укладки, настроенные на широкую ленту, имеют другое оборудование обработки, сращивания и контроля натяжения, поэтому выбор ширины ленты должен быть зафиксирован до инвестиций в автоматизацию.
- Планирование объёмов: Поскольку широкий формат благоприятствует более высокой пропускной способности, покупатели, способные планировать производство лонжеронов в масштабе, получают полную выгоду от ширины, тогда как покупатели с меньшим объёмом могут остаться на узкой ленте.
Поэтому десятикратное масштабирование представляет собой не просто техническую демонстрацию, а сдвиг в структуре стоимости производства термопластичных лопастей, снижающий объём безубыточности для автоматизированного производства лонжеронов.
Часто задаваемые вопросы
Почему более широкая UD-лента снижает стоимость производства лонжеронов?
Более широкая лента сокращает число проходов укладки, необходимых для покрытия заданной ширины пояса лонжерона, а каждый проход несёт время обработки, смену рулонов и усилия консолидации. Сокращение проходов с нескольких до одного на слой мультипликативно снижает время цикла укладки, поэтому та же ячейка автоматизации производит больше лонжеронов за смену. Экономия перевешивает более высокую стоимость полуфабриката широкой ленты, как только годовой объём производства проходит точку пересечения, которую масштабирование Fraunhofer IMWS делает достижимой для автоматизированных программ лопастей.
В чём компромисс между узким и широким форматами ленты?
Узкая лента (12-150 мм) предлагает гибкость, более низкие капитальные затраты и более простое управление процессом, подходящее для программ с низким объёмом и узких деталей. Широкая лента (несколько сотен миллиметров) сокращает проходы укладки и время цикла, но требует более крупных инвестиций в нанесение покрытия и каландрирование и более строгого контроля качества по всей ширине. Оптимальный формат зависит от годового объёма лонжеронов: ниже точки пересечения дешевле узкая лента; выше неё широкая лента выигрывает по полной стоимости детали и пропускной способности автоматизации.
Какие параметры качества становятся критическими при десятикратном увеличении ширины ленты?
Доминируют три параметра: прямолинейность волокна, поскольку малые смещения по широкому полотну накапливаются в снижение жёсткости и прочности; равномерность поверхностной плотности волокна по ширине, определяющая локальные изменения толщины и жёсткости после консолидации; и качество кромок, где дефекты удлиняются по мере расширения полотна. Передача в пилот Fraunhofer IMWS демонстрирует, что эти параметры могут удерживаться в структурных допусках при десятикратной ширине, что является предпосылкой принятия материала программами лопастей.
Заключение
Десятикратное масштабирование ширины полуфабрикатов термопластичной UD-ленты, продемонстрированное Fraunhofer IMWS и переведённое в опытное производство, меняет экономику автоматизированного изготовления пояса лонжерона. Более широкая лента сокращает проходы укладки на слой, уменьшает время цикла и повышает пропускную способность ячейки автоматизации, тогда как более высокая стоимость полуфабриката и капиталоёмкость амортизируются после прохождения объёмом точки пересечения. Для производителей лопастей и их поставщиков материалов направление ясно: ширина ленты больше не является фиксированным ограничением процесса, а стратегической переменной, обменивающей производительность укладки на стоимость полуфабриката.
YongXian поставляет углеродные жгуты и армирующие материалы для применения в лонжеронах лопастей ветряных турбин. Ознакомьтесь с нашим ассортиментом углеродного волокна или свяжитесь с нашей инженерной командой, чтобы обсудить материалы для вашей программы термопластичных лонжеронов.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.

Чехол для планшета из углеволокна - Сверхлегкий защитный корпус
Легкий защитный чехол для планшетов из формованного препрега T700 3K.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.
Руль из углеволокна - Кожаная обшивка с углеволокном
Пользовательский руль из углеволокна с натуральной кожей и вставками из углеволокна.