
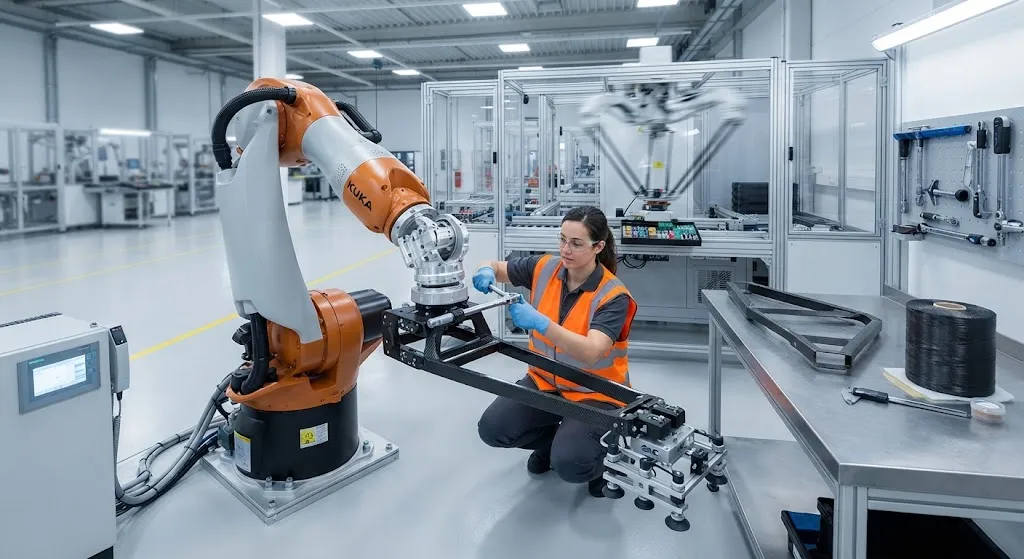
Производственная линия, перемещающая объект за десятую долю секунды, — это цепочка компромиссов, и самым слабым звеном обычно оказывается конец руки. Концевой эффектор — захват или инструмент, удерживаемый на запястье, — должен надежно удерживать деталь, точно ее позиционировать и ускорятьс
Введение
Производственная линия, перемещающая объект за десятую долю секунды, — это цепочка компромиссов, и самым слабым звеном обычно оказывается конец руки. Концевой эффектор — захват или инструмент, удерживаемый на запястье, — должен надежно удерживать деталь, точно ее позиционировать и ускоряться и замедляться в каждом цикле. Поскольку он находится в самой дальней точке от оси вращения, его масса непропорционально вносит вклад в инерционную нагрузку, крутящий момент и время успокоения всей руки. Замена тяжелой металлической рамы концевого эффектора углеволокном может существенно сократить этот вклад, обеспечивая более быстрые циклы и меньшие, более дешевые роботы.
В этой статье объясняется, почему соотношение жесткости и веса является определяющим показателем при проектировании концевых эффекторов. Количественно оцениваются инерционные преимущества углеволокна над алюминием и сталью, рассматриваются практические вопросы проектирования композитных рам концевых эффекторов и обозреваются применения, где переход дает наиболее очевидную отдачу.
Почему важна масса концевого эффектора
Концевой эффектор — самая рычажная часть сборки. Его расстояние от осей руки означает, что уменьшение его массы дает непропорционально большое уменьшение крутящего момента, который должны создавать двигатели, и инерции, которую должны преодолевать контроллеры. Эта связь более тонкая, чем простая гравитация: концевой эффектор, который на 60% легче, уменьшает эффективную инерцию, видимую на шарнирах, в большей степени, поскольку инерция масштабируется с массой и квадратом расстояния от оси.
Практические последствия для ячейки захвата и размещения отражаются в трех числах:
- Время цикла: Меньшая инерция руки позволяет сократить фазы ускорения и замедления, снижая общее время цикла на 5-15% в типичных ячейках.
- Запас грузоподъемности: Более легкий концевой эффектор оставляет больше номинальной грузоподъемности робота доступной для перемещаемой детали, позволяя тому же роботу перемещать более тяжелые детали.
- Выбор робота: С более легким концевым эффектором меньший и более дешевый робот часто может обеспечить ту же производительность, снижая капитальные и энергетические затраты.
Сравнение материалов: соотношение жесткости и веса
В таблице ниже сравниваются свойства материалов, наиболее важные для рам концевых эффекторов — плотность, жесткость и отношение жесткости к весу, определяющее прогиб под нагрузкой:
| Свойство | Углеволоконный композит | Алюминий 6061 | Сталь |
|---|---|---|---|
| Плотность (г/см³) | 1,55-1,60 | 2,70 | 7,85 |
| Модуль Юнга, квазиизотропный (ГПа) | 50-70 | 69 | 200 |
| Удельная жесткость (ГПа на г/см³) | 32-45 | 25,6 | 25,5 |
| Типичное снижение веса рамы относительно стали | 60-75% | 60-65% | базовый уровень |
| Демпфирование вибрации | отличное | умеренное | низкое |
Углеволоконные композиты имеют удельную жесткость примерно на 40-80% выше, чем алюминий, а их внутреннее демпфирование — способность поглощать вибрацию, а не передавать ее — значительно лучше, чем у обоих металлов, что сокращает время успокоения после каждого перемещения. Снижение веса относительно стали наибольшее, обычно 60-75%, и даже относительно алюминия хорошо ориентированная углеволоконная рама экономит 15-30%, добавляя при этом жесткость и демпфирование.
Конструкторские соображения для композитных концевых эффекторов
Изготовление концевого эффектора из композита, а не из металла, меняет процесс проектирования сильнее, чем просто замена материалов. Ортотропная природа углеволокна означает, что раскладка должна быть ориентирована на траектории нагрузки конкретного применения.
- Ориентация волокна: Для рамы захвата, несущей изгибающие и крутильные нагрузки, квазиизотропная раскладка в фланцах и более жесткая однонаправленная раскладка вдоль главной оси изгиба балансируют жесткость и прочность.
- Металлические вставки в точках износа: Поверхности захвата, крепления датчиков и интерфейсные фланцы испытывают концентрированные нагрузки и повторяющийся износ; локальные металлические вставки или склеенные металлические пластины защищают эти зоны, в то время как композитная рама несет общую нагрузку.
- Компромисс стоимости и объема: Композитные рамы концевых эффекторов укладываются вручную или все чаще печатаются на 3D-принтере с непрерывным волокном, что подходит для низких и умеренных объемов, типичных для специализированного инструмента. Оснастка хорошо амортизируется при производстве семейства аналогичных рам.
- Температурная и жесткостная стабильность: Углеволоконные композиты имеют почти нулевой коэффициент теплового расширения, поэтому рамы сохраняют геометрию при колебаниях температуры производственного цеха лучше, чем алюминий, — важно, когда детали передаются с жесткими допусками.
Где углеволоконные концевые эффекторы обеспечивают окупаемость
Не каждый концевой эффектор оправдывает углеволокно — легкий захват, несущий небольшую деталь, может не получить достаточной выгоды от смены рамы. Окупаемость сосредоточена в применениях с тремя характеристиками: высокая скорость, большое количество циклов и длинные или тяжелые концевые эффекторы.
- Высокоскоростная сборка электроники: Быстрый захват и размещение печатных плат и компонентов вознаграждает каждую миллисекунду улучшения цикла, а легкие рамы снижают смещения, вызванные вибрацией.
- Роботизированная паллетизация и упаковка: Многоголовочные концевые эффекторы могут быть длинными и тяжелыми; углеволоконные фермы снижают массу и повышают производительность.
- Обработка в автомобильной и бытовой технике: Более тяжелые детали приближаются к пределу грузоподъемности, поэтому более легкая рама позволяет тому же роботу обрабатывать более крупные компоненты.
- Лабораторная автоматизация и инспекция: Точные роботы с коротким временем успокоения выигрывают от размерной стабильности и демпфирования композитных рам.
Часто задаваемые вопросы
Насколько углеволоконный концевой эффектор легче алюминиевого?
Рама углеволоконного концевого эффектора обычно на 15-30% легче эквивалентной алюминиевой рамы при той же жесткости и на 60-75% легче стали. Точная цифра зависит от раскладки и случая нагрузки: рама, оптимизированная под одну доминирующую изгибающую нагрузку, может быть легче квазиизотропной конструкции, которая должна противостоять нагрузкам с нескольких направлений. Поскольку концевой эффектор находится далеко от осей руки, даже эта экономия рамы в 15-30% дает большее уменьшение инерционной нагрузки на шарнирах.
Меняет ли жесткость углеволоконного концевого эффектора точность робота?
Да, в благоприятную сторону. Высокая удельная жесткость углеволокна удерживает прогиб наконечника ниже, чем у алюминиевой рамы равной массы, а его демпфирование поглощает вибрацию, которая иначе заставляет концевой эффектор продолжать колебаться после перемещения — что удлиняет время успокоения и ограничивает скорость стабилизации позиционирования. Для захвата и размещения, когда детали размещаются с жестким допуском, сокращенное время успокоения и стабильная геометрия напрямую повышают эффективную точность на скорости.
Экономичны ли углеволоконные концевые эффекторы или это нишевая роскошь?
Для высокоскоростных применений с большим количеством циклов они экономичны — более быстрый цикл и меньший робот быстро амортизируют более высокую стоимость рамы. Для низкоскоростной ячейки с несколькими циклами в минуту окупаемость может быть медленной, и металл может быть рациональным выбором. Экономичность также зависит от объема: оснастка и укладка экономичны при низких и умеренных объемах, типичных для инструмента эффекторов, а 3D-печать с непрерывным волокном делает композитные рамы все более доступными без специальных пресс-форм.
Заключение
Рамы концевых эффекторов — одно из наиболее явных применений углеволокна в промышленной автоматизации, поскольку их положение на конце руки превращает скромное снижение веса в крупную инерционную выгоду. С удельной жесткостью на 40-80% выше алюминия, снижением веса на 60-75% относительно стали и превосходным демпфированием, сокращающим время успокоения, углеволоконные концевые эффекторы обеспечивают измеримые преимущества во времени цикла, грузоподъемности и стоимости при высокоскоростном захвате и размещении. Инженерная задача — ориентировать раскладку на траекторию нагрузки, защитить точки износа металлическими вставками и подтвердить компромисс стоимости для конкретной ячейки.
Для системных интеграторов и производителей, проектирующих высокоскоростные роботизированные ячейки, сочетание легкого углеволоконного концевого эффектора с правильной настройкой сервопривода и управления замыкает цикл производительности. Ознакомьтесь с нашими углеволоконными трубами, пластинами и армирующими материалами, подходящими для рам концевых эффекторов, или свяжитесь с нашей инженерной командой, чтобы обсудить выбор материалов и изготовление композитов на заказ для вашего инструмента робота.
Похожие статьи
- Углеволоконные якорные тросы для плавучих оффшорных ветряных платформ: усталость и коррозия в глубокой воде
- Оптимизация рамы велосипеда из углеволокна: проектирование раскладки и производство для соревновательного велоспорта
- Углеволоконное CFRP-усиление инфраструктуры: сейсмостойкое усиление мостов и зданий
- Углепластиковое медицинское оборудование для визуализации: облегченные конструкции гантри и кровати для МРТ/КТ
- Углепластиковые корпуса аккумуляторов электромобилей: безопасность при столкновениях и проектирование электромагнитного экранирования
- Углеродные структуры для низковысотной экономики: корпуса БПЛА и компоненты eVTOL
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.

Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.