
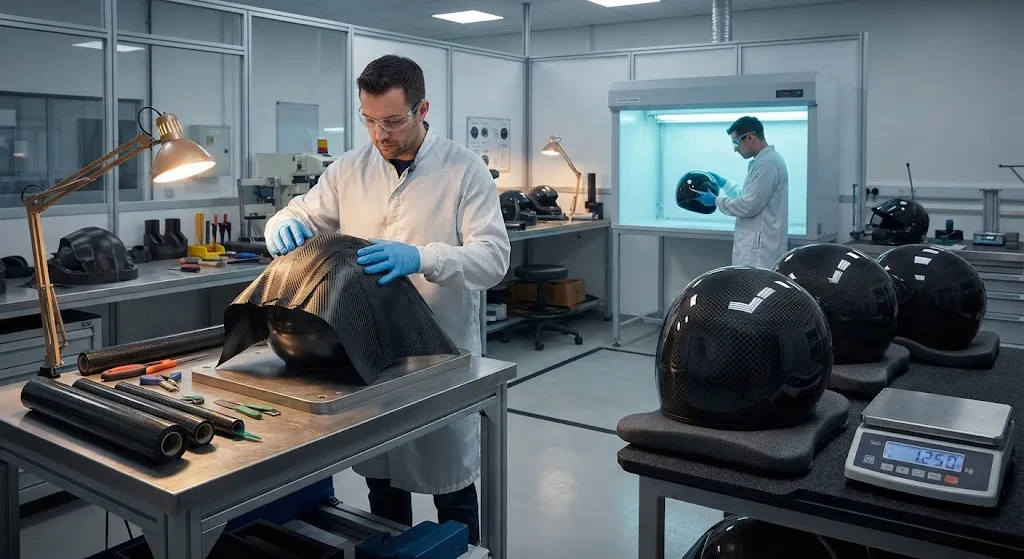
Шлем гонщика — это наиболее критичный по безопасности композитный продукт в автоспорте, и углеродное волокно стало его определяющим материалом. Оболочка должна поглощать и распределять энергию удара, сопротивляться проникновению, выдерживать высокоскоростные косые удары и делать все это при
Введение
Шлем гонщика — это наиболее критичный по безопасности композитный продукт в автоспорте, и углеродное волокно стало его определяющим материалом. Оболочка должна поглощать и распределять энергию удара, сопротивляться проникновению, выдерживать высокоскоростные косые удары и делать все это при минимально возможном весе — каждые 100 граммов массы головы усиливают инерционные силы на шее при аварии. Именно этой совокупности требований углеродное волокно соответствует лучше всего. Индивидуальные схемы укладки из препреговой ткани 3K обеспечивают жесткость и прочность там, где они нужны, а серийное компрессионное формование сохраняет оболочку легкой, однородной и поддающейся сертификации по таким стандартам, как FIA 8859 для мотогонок на кольцевых трассах и FIA 8856 для автомобильных гонок.
В этой статье разбираются анатомия карбонового шлема, позонное проектирование ударной схемы укладки, сертификационные испытания, определяющие критерии приемки, а также инженерия вентиляции и веса, отличающая хороший шлем от выдающегося.
Анатомия шлема: что делает оболочка
Современный гоночный шлем — это многослойная система, в которой каждый слой выполняет свою задачу:
- Внешняя оболочка: карбоновый ламинат, распределяющий ударные нагрузки по большой площади, сопротивляющийся проникновению и истиранию и обеспечивающий структурную жесткость, удерживающую шлем стабильным при высокоскоростных аэродинамических нагрузках.
- Ударный вкладыш: вспененный полистирол, управляемо сминающийся и поглощающий кинетическую энергию удара до того, как она достигнет головы.
- Комфортная подкладка: съемные моющиеся пенопластовые подушки, облегающие голову, фиксирующие шлем и несущие анкеры удерживающей системы.
- Удерживающая система: подбородочный ремень с двойным D-кольцом, удерживающий шлем на месте при аварийных нагрузках.
- Вентиляция и аэродинамические элементы: впускные вентиляционные отверстия, внутренние воздушные каналы, выпускные порты и внешние аэродинамические устройства, управляющие потоком воздуха.
Оболочка несет нагрузки, которые не может нести пенный вкладыш: она распределяет концентрированные удары по поверхности, предотвращает проникновение острых предметов и сохраняет целостность на скорости. Ее соотношение жесткости и массы напрямую определяет, сколько веса давит на шею гонщика.
Ударная схема укладки: инженерия по зонам
Карбоновые оболочки шлемов не однородны — схема укладки проектируется по зонам в соответствии с ударной средой и точками сертификационных испытаний. В таблице ниже показана типичная архитектура высокопроизводительной оболочки:
| Зона оболочки | Типичная укладка | Конструктивная функция |
|---|---|---|
| Купол и верх | Плотная саржа 3K, 6-8 слоев, слои под углом ±45° | Поглощение косого удара, сопротивление проникновению |
| Лоб и виски | Саржа 3K с кроющим слоем из однонаправленного жгута, 8-10 слоев | Линейный удар и управление энергией надбровной зоны |
| Боковые и задняя зоны | Оптимизированная сборка из 5-7 слоев с усилением 0°/90° | Сопротивление боковому сжатию и устойчивость |
| Челюсть и подбородочная балка | Утолщенный гибрид арамид-углерод, 10-12 слоев | Выживание при прямом ударе в подбородок, анкеровка ремня |
| Обрамление визора | Локальные заплаты из 4-6 слоев и закладные анкеры | Целостность визора, отрывных лент и креплений |
Каждая зона проверяется на соответствие конкретному сертификационному нагрузочному режиму. Купол проектируется под испытание на косой удар, где направляемое падение формы с шлемом ударяется об абразивную наковальню под углом; подбородочная балка — под испытания на прямой и боковой удар в подбородок; а область удержания проверяется динамическими испытаниями натяжения ремня. Изменение любой зоны меняет баланс веса и жесткости всей оболочки, поэтому инженеры итерируют между проектированием ламината и конечно-элементным анализом, пока все контрольные точки не будут пройдены с запасом.
Сертификация FIA: испытания, определяющие приемку
Сертификация FIA 8859 и 8856 задает планку характеристик гоночных шлемов, и испытания напрямую соответствуют описанным выше решениям по конструкции оболочки:
- Линейное поглощение удара: форма с шлемом сбрасывается на плоские и полусферические наковальни с заданными скоростями, а передаваемое форме ускорение должно оставаться ниже установленного предела.
- Испытание на косой удар: направленный угловой удар измеряет вращательную кинематику — низкофрикционная поверхность оболочки и энергопоглощающий вкладыш должны удерживать вращательное ускорение в сертифицированном диапазоне.
- Испытание на проникновение: падающий ударник не должен контактировать с формой через оболочку, что подтверждает сопротивление купола, заложенное в укладку.
- Испытание удерживающей системы: подбородочный ремень и точки крепления должны выдерживать динамические нагрузки без чрезмерного смещения или разрушения.
- Подбородочная балка и поле зрения: испытания балки на удар и сжатие для цельнолицевых шлемов, плюс требование минимального поля зрения, которое вентиляция не должна загораживать.
| Категория испытания | Что проверяется | Драйвер конструкции оболочки |
|---|---|---|
| Линейный удар | Передача ускорения ниже предела | Управление энергией купола и вкладыша |
| Косой удар | Вращательное ускорение и энергия | Низкофрикционная поверхность, слои под углом |
| Проникновение | Нет контакта через оболочку | Плотная укладка купола |
| Удержание + подбородочная балка | Целостность ремня и челюсти | Закладные анкеры, утолщенная челюстная зона |
Сертификация не является разовым событием: каждая производственная партия должна проходить выборку и испытания, а аудиты гомологации FIA охватывают систему качества производственной линии, поэтому воспроизводимость композитного процесса от партии к партии — жесткое требование.
Производство из препрега 3K
Производственный маршрут определяет, выживет ли конструкция оболочки при контакте с производственной реальностью. Большинство премиальных карбоновых шлемов формуются из препрега 3K — тканого полотна, предварительно пропитанного контролируемым содержанием смолы, обычно 38-42 процента эпоксида для оболочек шлемов. Процесс проходит в пять стадий: раскрой препрега и подготовка набора, ручная или роботизированная укладка зонального пакета в многодетальную компрессионную форму, вакуумная упаковка, формование под высоким давлением на нагретых плитах пресса при 130-160 °C в течение 20-40 минут и осмотр после отверждения. Прессованная оболочка выходит с конечной толщиной и гладкой внешней поверхностью, требующей лишь легкой финишной обработки перед покраской или нанесением прозрачного лака.
Контроль качества в процессе формования повторяет аэрокосмическую практику: каждая оболочка взвешивается и проверяется по размерам, а партийные образцы проходят ультразвуковое сканирование для выявления пустот или расслоений в ламинате. Поскольку пустота в зоне купола может повлиять на результат косого удара, неразрушающая верификация так же важна, как и сами ударные испытания.
Вентиляция и вес: опыт гонщика
После получения сертификации решение о покупке сводится к двум характеристикам, которые карбоновая оболочка напрямую улучшает: вентиляции и весу. Вентиляция важна потому, что гоночный шлем носится в экстремальной жаре — цельнолицевая оболочка без воздушного потока становится тепловой ловушкой, ухудшая концентрацию и физическую работоспособность. Элементы конструкции включают передние впускные вентиляционные отверстия, подающие воздух в каналы, проложенные через EPS-вкладыш, задние выпускные порты, создающие отрицательное давление и вытягивающие воздух, и дефлекторы дыхания, контролирующие влагу и запотевание. Карбоновая оболочка должна интегрировать эти каналы, не создавая слабых мест в ударных зонах, поэтому расположение вентиляции решается в той же итерации проектирования, что и укладка.
| Характеристика шлема | Стеклопластиковая оболочка | Карбоновая оболочка |
|---|---|---|
| Типичная масса оболочки (г, размер M) | 500-650 | 350-500 |
| Масса полного шлема (г, размер M) | 1 350-1 550 | 1 150-1 400 |
| Вклад в нагрузку на шею | Базовый уровень | -10 до -15% |
| Соотношение жесткости и массы | Базовый уровень | 1,5-2 раза |
Снижение веса на 150-250 граммов напрямую дает измеримый выигрыш гонщику: меньшие инерционные силы на шее при ударах и высокоперегрузочных поворотах, снижение утомляемости на длинных отрезках и более стабильное положение головы в турбулентном потоке. Это причина, по которой карбоновые оболочки оправдывают свою премию — выигрыш в характеристиках ощущается в каждой сессии, а не только в сценарии аварии.
Часто задаваемые вопросы
Что на самом деле требует сертификация FIA 8859?
FIA 8859 охватывает шлемы для мотогонок на кольцевых трассах, а FIA 8856 — для автомобильных гонок; обе определяют батарею физических испытаний, включая линейное поглощение удара на плоских и полусферических наковальнях, косой удар для вращательной кинематики, сопротивление проникновению, динамическое нагружение удерживающей системы и, для цельнолицевых моделей, удар по подбородочной балке. Прошедшие шлемы гомологируются, производственные партии проходят выборку и повторные испытания, а аудиты FIA охватывают систему качества производителя.
Почему углеродное волокно 3K является стандартом для оболочек шлемов?
Ткань из углеродного волокна 3K (3 000 филаментов на жгут) дает баланс драпируемости, качества поверхности и плотности переплетения, необходимый для формования оболочки. Более плотное переплетение чисто пропитывается в препреге, подстраивается под сложные кривизны оболочки шлема и создает плотный ламинат без пустот, которого требуют ударные испытания и испытания на проникновение, — при весе, недостижимом для стеклопластика.
Насколько карбоновый шлем безопаснее стеклопластикового?
Сертифицированные карбоновые и стеклопластиковые шлемы проходят одни и те же ударные испытания FIA, поэтому оба соответствуют планке безопасности; преимущество карбона не в сырых цифрах удара, а в системных характеристиках. Более жесткая оболочка распределяет нагрузки равномернее, меньший вес снижает инерционные силы на шее при ударе и высокоперегрузочных нагрузках, а то же управление энергией достигается в более легком исполнении — снижая утомляемость на дистанции гонки и улучшая исход в сценарии аварии.
Как вентиляционные отверстия выживают в структурном дизайне, не ослабляя оболочку?
Вентиляционные проемы размещаются, где возможно, в зонах низкой нагрузки оболочки, вдали от зон испытаний купола и подбородочной балки, а окружающий ламинат локально утолщается дополнительными слоями для восстановления жесткости вокруг каждого отверстия. Каждая конструкция с вентиляцией заново анализируется и испытывается на сертификационные нагрузочные режимы, поэтому воздушные каналы никогда не ставят под угрозу диапазон ударных характеристик.
Заключение
Карбоновые гоночные шлемы достигают своих характеристик через тесно интегрированную систему: позонно спроектированная оболочка из препрега 3K, поглощающая и распределяющая энергию удара, сертификация FIA 8859 или 8856, подтверждаемая на каждой производственной партии, и инженерия вентиляции и веса, напрямую влияющая на комфорт гонщика и снижение усталости шеи. В результате получается продукт, в котором безопасность, характеристики и опыт неразделимы, — и где выбор материала является основой всех трех составляющих.
Для производителей шлемов и гоночных команд практические соображения — это итерация конструкции оболочки под сертификационные нагрузочные режимы, контроль процесса при формовании из препрега и выбор материала, балансирующий жесткость, вес и качество. Ознакомьтесь с нашими углеродными тканями и материалами для производства шлемов и спорттоваров или свяжитесь с нашей инженерной командой, чтобы обсудить спецификации материалов, прототипирование и поддержку производства.
Входит в раздел
Похожие статьи
- Углеволоконные якорные тросы для плавучих оффшорных ветряных платформ: усталость и коррозия в глубокой воде
- Оптимизация рамы велосипеда из углеволокна: проектирование раскладки и производство для соревновательного велоспорта
- Углеволоконное CFRP-усиление инфраструктуры: сейсмостойкое усиление мостов и зданий
- Углепластиковое медицинское оборудование для визуализации: облегченные конструкции гантри и кровати для МРТ/КТ
- Углепластиковые корпуса аккумуляторов электромобилей: безопасность при столкновениях и проектирование электромагнитного экранирования
- Углеродные структуры для низковысотной экономики: корпуса БПЛА и компоненты eVTOL
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.

Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.