
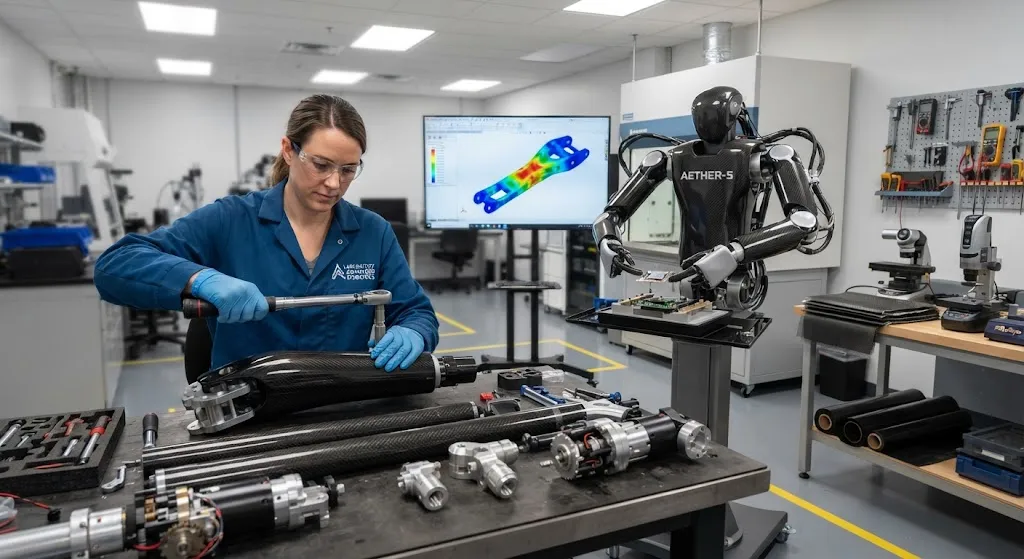
Андроидная робототехника переходит от исследовательских прототипов к коммерческому массовому производству, с компаниями Tesla, Boston Dynamics, Figure AI и Agility Robotics, нацеленными на объемы производства от нескольких тысяч до десятков тысяч единиц ежегодно. Этот масштаб требует фундам
Введение
Андроидная робототехника переходит от исследовательских прототипов к коммерческому массовому производству, с компаниями Tesla, Boston Dynamics, Figure AI и Agility Robotics, нацеленными на объемы производства от нескольких тысяч до десятков тысяч единиц ежегодно. Этот масштаб требует фундаментального переосмысления структурных материалов: традиционные алюминиевые и стальные компоненты, хорошо зарекомендовавшие себя в лабораторных прототипах, становятся препятствием для массового производства из-за своего веса, стоимости и производственной сложности. Углеволоконные композиты предлагают убедительную альтернативу, обеспечивая необходимое соотношение жесткость-масса для динамического роботического движения, одновременно обеспечивая геометрическую сложность и производственную эффективность, необходимые для коммерческой жизнеспособности.
Уникальный挑战 конструкций андроидных роботов заключается в сочетании требований: рука должна быть достаточно жесткой для поддержания точности позиционирования при динамических нагрузках, достаточно легкой для минимизации размера актуаторов и энергопотребления, достаточно прочной для выдерживания тысяч часов работы и достаточно производственной для поддержки коммерческого ценообразования. Углеволоконные композиты одновременно удовлетворяют всем четырем требованиям, делая их материалом выбора для актуаторов и рук роботов следующего поколения.
Структурные требования к рукам андроидных роботов
Рука андроидного робота обычно включает шесть-семь степеней свободы, при этом каждый сустав требует актуатор, структурную links и электронику управления. Структурные требования к углеволоконным компонентам рук включают:
| Параметр | Требование | Преимущество углеволокна |
|---|---|---|
| Удельная жесткость | > 100 ГПа/(г/см³) | Углеволокно: 170 ГПа/(г/см³) vs алюминий: 26 ГПа/(г/см³) |
| Точность позиционирования | ±0,1 мм на эффекторе | Высокий модуль минимизирует прогиб под нагрузкой |
| Масса руки | < 3 кг для полной сборки | Снижение веса на 50-60% по сравнению с алюминием |
| Гашение вибраций | Время установки < 50 мс | Углеволокно/эпоксид обеспечивает собственное гашение |
| Ресурс цикла | > 10 миллионов циклов сустава | Отличная усталостная прочность при динамических нагрузках |
| Рабочая температура | 0°C до 50°C непрерывно | Эпоксидная матрица стабильна в этом диапазоне |
Преимущество удельной жесткости углеволокна является основным драйвером: при 170 ГПа/(г/см³) углеволокно обеспечивает примерно в 6,5 раз лучшее соотношение жесткость-масса по сравнению с алюминием. Это означает, что звено руки из углеволокна может быть спроектировано с эквивалентной жесткостью при весе 40-50% от алюминиевого, напрямую снижая требования к крутящему моменту актуаторов и энергопотребление робота.
Выбор материалов и дизайн укладки
Выбор углеволоконных материалов для рук андроидных роботов балансирует производительность, стоимость и производственную способность:
- Тип волокна: Среднемодульное (ИМ) углеволокно (модуль растяжения 290-320 ГПа) обеспечивает оптимальный баланс жесткости и допуска на деформацию для роботических применений. Стандартное модульное волокно недостаточно для требований жесткости, в то время как высокомодульное волокно (370+ ГПа) непомерно дорого и предлагает лишь незначительное улучшение жесткости за добавленную стоимость.
- Система матрицы: У Toughened эпоксидные системы (например, Hexcel 8552, серия Toray 3900) обеспечивают ударную вязкость и усталостный ресурс, необходимые для динамических роботических применений. Частицы упрочнения (термопластичные или каучуковые) повышают толерантность к повреждениям без значительного снижения модуля.
- Архитектура укладки: Однонаправленная лента или тканая ткань, в зависимости от структурных требований. Однонаправленные слои обеспечивают максимальную жесткость в направлении основной нагрузки, в то время как тканые ткани обеспечивают лучшую формовочность для сложных геометрий и повышенную устойчивость к ударам.
- Объемная доля волокна: 58-62% типичная для деталей, отвержденных в автоклаве, обеспечивая оптимальные механические свойства при поддержании достаточного содержания смолы для смачивания волокна и межслойной прочности.
Дизайн укладки для типичного звена руки использует квазиизотропное или близкое к квазиизотропному расписание ([0/±45/90]s) для обеспечения сбалансированной жесткости во всех направлениях. Для высокопроизводительных применений индивидуальные укладки с увеличенными 0° и 90° слоями оптимизируют изгибную жесткость при снижении веса.
Интеграция актуаторов и дизайн сочленений
Интеграция углеволоконных конструкций с роботическими актуаторами представляет уникальные проблемы проектирования. Звенья рук должны вмещать монтажные площадки двигателей, корпуса подшипников, маршрутизацию кабелей и установку датчиков, сохраняя при этом структурную целостность:
- Интеграция монтажа двигателя: Монтажные площадки актуаторов обычно соединяются совмещенным отверждением или вторичной склейкой металлические вставки (алюминий или титан), передающие крутящий момент двигателя в композитную конструкцию. Дизайн вставки должен постепенно распределять нагрузки в ламинат, чтобы избежать концентрации напряжений.
- Корпус подшипника: Подшипники сочленений требуют точного выравнивания и фиксации. Углеволоконные трубы с обработанными металлическими торцевыми фитингами обеспечивают необходимую точность размеров при сохранении легкой конструкции.
- Маршрутизация кабелей и жгутов: Внутренние каналы или направляющие на поверхности прокладывают силовые кабели двигателей, сигналы энкодеров и провода датчиков вдоль конструкции руки. Эти каналы формируются во время укладки с помощью съемных оправок или послеотверждения.
- Интерфейс эффектора: Интерфейсы запястья и кисти требуют стандартизированных монтажных паттернов (например, ISO 9409-1) с металлическими вставками, совмещенными с отверждением в композитной конструкции для повторяемой смены инструментов.
Философия дизайна сочленений для андроидных роботов подчеркивает модульность: каждый сегмент руки спроектирован как автономный модуль с интегрированными актуаторами, датчиками и интерфейсами связи. Эта модульность упрощает производство, сборку и замену в полевых условиях — критические факторы для коммерческого внедрения в масштабе.
Производство для массового производства
Переход от прототипа к массовому производству требует фундаментальных изменений в процессах производства углеволокна:
| Процесс | Прототип | Массовое производство | Преимущество |
|---|---|---|---|
| Отверждение | Автоклав (часы) | Печь / вне автоклава (минуты) | 10x увеличение пропускной способности |
| Укладка | Ручная укладка | Автоматическое укладка волокна / ленты | Стабильность + снижение трудозатрат |
| Обрезка | CNC обработка | Водоструйная резка / штамповка | Более быстрый такт |
| Соединение | Клееное / болтовое | Совмещенное отверждение сборки | Меньше крепежа + снижение веса |
| Качество | 100% контроль | Статистический контроль процесса | Снижение затрат + стабильность |
Системы препрегов для отверждения вне автоклава (OOA) и перенос смолы в形态 (RTM) являются ключевыми технологиями для массового производства. Препреги OOA отверждаются в обычных печах при более низком давлении, устраняя узкое место автоклава. Процессы RTM производят детали, близкие к конечной форме, с минимальной обработкой, снижая отходы материалов и трудозатраты. Для высоковolumeных применений, превышающих 10 000 единиц ежегодно, литье под давлением из коротких углеволоконных термопластов может стать конкурентоспособным по стоимости, хотя с более низкими механическими свойствами, чем непрерывные волоконные композиты.
Валидация производительности и испытания
Компоненты рук из углеволокна проходят строгие испытания для валидации производительности в эксплуатационных условиях:
- Статические испытания: Полномасштабные сборки рук нагружаются до 2x эксплуатационного крутящего момента на каждом суставе, проверяя, что прогибы остаются в пределах требований точности позиционирования и что структурных разрушений не происходит.
- Усталостные испытания: Циклическая нагрузка при 1,5x эксплуатационного крутящего момента в течение 10 миллионов циклов демонстрирует долговечность при непрерывной роботической эксплуатации. Углеволоконные композиты обычно демонстрируют пренебрежимо малую деградацию жесткости в этих условиях.
- Ударные испытания: Ударные испытания с падающим грузом имитируют падение инструментов и столкновения, проверяя, что рука сохраняет структурную целостность и функциональную работоспоспособность после удара.
- Экологические испытания: Тепловые циклы, воздействие влажности и химическая стойкость гарантируют, что углеволоконная рука сохраняет производительность во всем диапазоне рабочей среды.
Анализ затрат и рыночные соображения
Экономика углеволокна для рук андроидных роботов зависит от объема производства и требований к производительности:
- Стоимость материалов: Углеволоконный препрег стоит примерно 30-50 долларов за килограмм, по сравнению с 5-10 долларов за килограмм для алюминиевого листа. Однако снижение веса转化 к меньшим, более дешевым актуаторам и более низкому энергопотреблению на протяжении срока службы робота.
- Стоимость производства: Автоматизированная укладка и отверждение OOA снижают трудозатраты до конкурентоспособного уровня при объемах, превышающих 1000 единиц ежегодно. Затраты на оснастку амортизируются по объемам производства.
- Системная экономия: Снижение веса руки на 50% снижает требования к крутящему моменту актуатора примерно на 40%, обеспечивая меньшие, более дешевые двигатели и снижая энергопотребление на 25-30% во время эксплуатации.
- Общая стоимость владения: За 5-летний срок службы при 8 часах ежедневной эксплуатации экономия энергии от более легких рук может компенсировать премию к стоимости материалов, делая углеволокно нейтральным по стоимости или выгодным на системном уровне.
Часто задаваемые вопросы
Почему углеволокно предпочтительнее алюминия для рук андроидных роботов?
Углеволокно обеспечивает примерно в 6,5 раз лучшее соотношение жесткость-масса по сравнению с алюминием, обеспечивая руки роботов, которые на 50-60% легче при поддержании эквивалентной точности позиционирования. Это снижение веса напрямую уменьшает размер актуаторов, энергопотребление и нагрев. Кроме того, собственное гашение вибраций углеволокном снижает время установки после быстрых движений, повышая производительность и точность робота.
Какие объемы производства оправдывают углеволокно по сравнению с алюминием для рук роботов?
Углеволокно становится конкурентоспособным по стоимости при объемах производства 500-1000 единиц ежегодно при рассмотрении общих системных затрат (актуаторы, энергия, обслуживание). При объемах менее 500 единиц алюминий может быть более экономичным в расчете на деталь. Выше 1000 единиц автоматизированные процессы производства углеволокна снижают стоимость детали, в то время как системные преимущества снижения веса накапливаются по всему производственному парку.
Как соединяются компоненты рук из углеволокна с металлическими монтажными площадками актуаторов?
Компоненты рук из углеволокна обычно соединяются с металлическими монтажными площадками актуаторов с помощью совмещенных с отверждением или вторично склеенных вставок. Вставки имеют механические элементы взаимодействия (фланцы, накатка) в сочетании с конструкционным клеем для распределения нагрузок с металлической монтажной площадки в композитный ламинат. Этот гибридный подход обеспечивает усталостную стойкость склейки с прочностью на вырыв механического крепления.
Заключение
Углеволоконные композиты готовы стать материалом конструкции для коммерческих рук андроидных роботов, движимые необходимостью легких, высокожестких компонентов для обеспечения точного динамического движения. Преимущество в 6,5 раз по соотношению жесткость-масса по сравнению с алюминием转化 напрямую к более мелким актуаторам, более низкому энергопотреблению и улучшенной производительности робота. Производственные технологии — отверждение вне автоклава, автоматическое укладка волокна и перенос смолы в形态 — обеспечивают массовое производство с конкурентоспособными затратами, когда рассматриваются системные преимущества. По мере масштабирования производства андроидных роботов до тысяч единиц ежегодно, углеволоконные руки будут ключевым дифференциатором производительности, эффективности и общей стоимости владения.
YongXian поставляет высокопроизводительные ткани и препреги из углеволокна для робототехнических и автоматизированных применений. Ознакомьтесь с нашими решениями из композитных материалов или свяжитесь с нашей инженерной командой для обсуждения систем из углеволокна для вашей программы андроидного робота.
Входит в раздел
Похожие статьи
- Углеволоконные якорные тросы для плавучих оффшорных ветряных платформ: усталость и коррозия в глубокой воде
- Оптимизация рамы велосипеда из углеволокна: проектирование раскладки и производство для соревновательного велоспорта
- Углеволоконное CFRP-усиление инфраструктуры: сейсмостойкое усиление мостов и зданий
- Углепластиковое медицинское оборудование для визуализации: облегченные конструкции гантри и кровати для МРТ/КТ
- Углепластиковые корпуса аккумуляторов электромобилей: безопасность при столкновениях и проектирование электромагнитного экранирования
- Углеродные структуры для низковысотной экономики: корпуса БПЛА и компоненты eVTOL
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.

Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.