
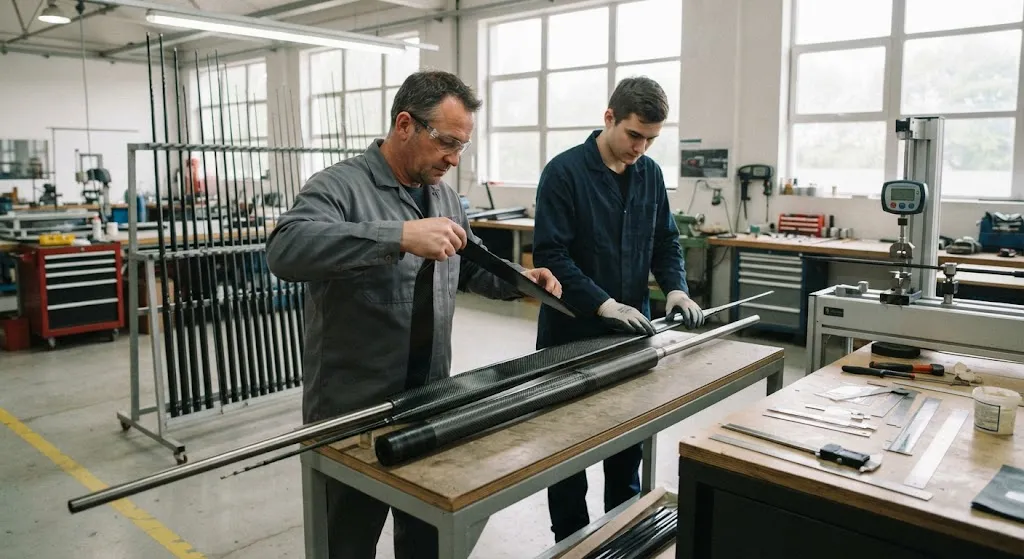
Проектирование строя углеволоконного удилища определяет, как удилище изгибается, восстанавливается и передает ощущения рыболову, — и это настоящая инженерная дисциплина, а не дело удачи. Строй удилища, описываемый приблизительно как быстрый, умеренный или медленный, является результатом тре
Введение
Проектирование строя углеволоконного удилища определяет, как удилище изгибается, восстанавливается и передает ощущения рыболову, — и это настоящая инженерная дисциплина, а не дело удачи. Строй удилища, описываемый приблизительно как быстрый, умеренный или медленный, является результатом трех управляемых переменных: распределения модуля волокна вдоль заготовки, профиля толщины стенки по длине и планирования конусности, заложенной в оправку. Измените любую из них — и тот же углеволоконный материал даст совершенно иные ощущения при ловле.
Для брендов и OEM-производителей, закупающих удилища, понимание того, как инженерно создается строй, важно дважды: оно решает, работает ли удилище на воде так, как обещано, и определяет, способна ли фабрика воспроизводить строй стабильно от партии к партии. В этой статье разбираются два самых мощных рычага — градация модуля и настройка толщины стенки — и показывается, как они сочетаются с планированием конусности для достижения целевой кривой строя.
Строй и мощность: две оси проектирования удилища
Прежде чем рассматривать материалы, важно отделить строй от мощности, поскольку эти два термина часто путают, и они управляются разными проектными решениями. Мощность описывает подъемную способность удилища — диапазон веса приманки или лески, с которым оно работает, — и задается в основном общей жесткостью заготовки, которая зависит от диаметра, толщины стенки и используемых волокон. Кастинговое удилище для басса и джиггинговое морское удилище могут оба классифицироваться как быстрые по строю, но их мощности совершенно разные.
Строй, напротив, описывает, где вдоль удилища происходит изгиб. Удилище быстрого строя изгибается в основном в верхней трети, нагружаясь глубоко у вершинки; удилище умеренного строя распределяет изгиб ниже по заготовке; удилище медленного строя изгибается постепенно в нижние секции, часто демонстрируя видимый полнодуговой прогиб. Строй — это по сути задача градиента жесткости: конструктор управляет тем, как жесткость убывает от комля к вершинке, чтобы разместить изгиб там, где нужно.
Градация модуля: построение градиента жесткости
Главный инструмент создания строя — градация модуля волокна. Углеволокно выпускается в спектре модулей растяжения: от стандартного модуля около 230 ГПа, через промежуточный модуль в диапазоне 290-300 ГПа, до высокомодульных волокон выше 390 ГПа. Наслоение этих классов вдоль заготовки создает плавный градиент жесткости, который не может дать ни одно отдельное волокно. В таблице ниже показано, как выбор класса модуля влияет на поведение удилища:
| Класс волокна | Модуль растяжения | Типичное влияние на удилище | Обычное положение в заготовке |
|---|---|---|---|
| Стандартный модуль (класс T300) | 230 ГПа | Мягкий, прощающий изгиб, высокая деформация до разрыва | Вершинные секции, медленный строй |
| Промежуточный модуль (класс T700-T800) | 235-295 ГПа | Сбалансированные мощность и восстановление, хорошие ощущения | Средние секции, универсальные удилища |
| Высокий модуль (класс M40-M46) | 377-460 ГПа | Жесткий, быстрый восстановительный ход, точный контроль вершинки | Комель и нижняя середина, быстрый строй |
| Сверхвысокий модуль (класс M50+) | 490 ГПа и выше | Максимальная жесткость, сниженное демпфирование | Премиальные заготовки быстрого строя |
Рецепт редко бывает однородным. Типичное маховое удилище быстрого строя может иметь такую раскладку: высокомодульные волокна в нижней части заготовки для подъемной силы и быстрого восстановления, переходная зона промежуточного модуля и вершинка из стандартного или промежуточного волокна, накапливающая энергию и защищающая леску при забросе. Поскольку высокомодульные волокна жестче, но более хрупкие, конструктор балансирует модуль и ударную стойкость: удилище, слишком жесткое в неправильной зоне, ломается при подсечке вместо того, чтобы нагружаться.
Настройка толщины стенки: точное управление жесткостью изгиба
Классы модуля задают жесткость материала, но настройка толщины стенки регулирует геометрическую жесткость — и это более тонкий из двух рычагов. Жесткость изгиба трубчатой заготовки зависит от толщины стенки нелинейно: удвоение толщины стенки увеличивает жесткость изгиба примерно в восемь раз при заданном диаметре. Эта сильная чувствительность означает, что небольшие контролируемые изменения числа слоев — или ширины конической обмотки — дают точные корректировки того, где и как изгибается заготовка.
Производители используют это в двух направлениях. Уменьшение числа слоев к вершинке постепенно смягчает верхнюю часть заготовки, перемещая точку изгиба вверх для быстрого строя; добавление усиливающих слоев у комля ужесточает нижнюю треть для подъемной силы. Конусность оправки выполняет родственную функцию по диаметру: крутая конусность концентрирует материал у комля и дает прогрессивную, более глубокую кривую изгиба, а пологая конусность сохраняет заготовку более однородной и смещает изгиб к быстрому строю с доминированием вершинки.
Настройка толщины стенки напрямую служит целям стабильности в производстве. Поскольку заготовки строятся из листов препрега, раскроенных по запрограммированным схемам ширины, профиль толщины задается программой раскроя, а не человеческим суждением. Воспроизведение одной и той же схемы ширины слой за слоем — это то, что позволяет фабрике поставлять одинаковый строй из одного производственного прогона в следующий, — предмет следующего раздела.
Планирование конусности и проектирование выкладки на практике
Превращение теории строя в производство — это вопрос проектирования выкладки. Заготовка наматывается или раскатывается из листов препрега на коническую стальную оправку; каждый лист имеет заданную ориентацию волокна, заданную ширину на каждой станции вдоль оправки и заданный класс модуля. Схема выкладки — стек листов и их схемы ширины — является исполняемой спецификацией кривой строя и обычно разрабатывается итеративным циклом:
- Проектирование целевой кривой строя: Определение прогиба и скорости восстановления в нескольких точках нагрузки на заготовке.
- Выбор градиента модуля: Назначение классов волокна зонам комля, середины и вершинки из доступного ассортимента препрега.
- Построение схемы ширины: Программирование профиля ширины каждого слоя так, чтобы суммарная толщина стенки давала требуемое распределение жесткости.
- Прототипирование и измерение: Раскатка пробных заготовок, их отверждение и измерение фактического прогиба по сравнению с целевой кривой.
- Итерация: Корректировка ширины слоев или классов и повторное измерение до совпадения кривой строя в пределах допуска.
Измерение — это цикл, замыкающий проектирование. Серийные удилища проверяются на стенде прогиба, где фиксированная нагрузка прикладывается в фиксированной точке и регистрируется кривая изгиба; результат сравнивается с эталонной кривой либо численно, либо по шаблону-оверлею. Поскольку и модуль, и толщина стенки смещаются при обычных производственных колебаниях, фабрика держит схему ширины постоянной и контролирует проверку прогиба как статистический отпечаток строя.
Стабильность производства: что следует аудировать брендам
Когда OEM передает производство удилищ на аутсорсинг, способность удерживать допуски строя является возможностью цепочки поставок, а не данностью. Два показателя говорят о большинстве. Первый — разброс прогиба: отформуйте партию заготовок, измерьте прогиб вершинки под стандартной нагрузкой и сравните коэффициент вариации между изделиями; хорошо управляемая линия удерживает его ниже примерно 5 процентов. Второй — стабильность толщины стенки после отверждения, проверяемая взвешиванием заготовок или ультразвуковым измерением стенки трубки в отмеченных станциях.
Вес — удобный косвенный показатель, заслуживающий отдельного внимания. Углеволоконные удилища покупают отчасти за легкость, а вес заготовки коррелирует с количеством уложенного материала и его модулем. Производитель, стабильно попадающий в заданные вес заготовки, прогиб и точку баланса, почти наверняка удерживает и градиент модуля, и профиль толщины стенки — два рычага, описанных в этой статье.
Часто задаваемые вопросы
Как модуль волокна влияет на строй удилища?
Волокна с более высоким модулем делают заготовку жестче и быстрее восстанавливающейся, поэтому они смещают изгиб к вершинке и дают более быстрый, точный строй. Волокна с более низким модулем прогибаются сильнее на единицу силы и накапливают энергию глубже по заготовке, давая более мягкий, медленный и прощающий строй. Удилища распределяют классы модуля по заготовке — высокий модуль у комля для подъемной силы, более низкий к вершинке — создавая градиент жесткости, определяющий кривую строя.
В чем разница между строем удилища и его мощностью?
Мощность — это подъемная способность удилища, обычно выражаемая рекомендуемым диапазоном веса приманки или лески; она задается в основном общей жесткостью заготовки. Строй — это то, где и как удилище изгибается по своей длине: быстрый строй изгибается в основном в верхней трети, умеренный — в верхней половине, а медленный — постепенно к комлю. Два удилища одинаковой мощности могут иметь совершенно разный строй и наоборот, поскольку эти свойства управляются разными аспектами конструкции.
Может ли фабрика надежно воспроизводить один и тот же строй удилища между производственными партиями?
Да, если строй спроектирован инженерно, а не импровизирован. Надежное воспроизведение требует задокументированной схемы выкладки (стек слоев, схемы ширины и классы волокна), контролируемого хранения препрега и отслеживания партий материала, а также проверки прогиба отвержденных заготовок в процессе по эталонной кривой. Заготовки, изготовленные по одной схеме ширины и модульному графику при стабильном сырье, покажут коэффициент вариации прогиба ниже примерно 5 процентов, что рыболовы воспринимают как идентичный строй.
Заключение
Проектирование строя углеволоконного удилища — это баланс градации модуля, настройки толщины стенки и планирования конусности — трех рычагов, которые инженер поворачивает, чтобы разместить изгиб точно там, где требует кривая строя. Бренды, понимающие эти рычаги, могут точно задавать целевой строй, оценивать возможности поставщиков по данным прогиба и веса, а не по ощущениям от образца, и держать продукт стабильным от партии к партии. Та же дисциплина, что дает премиальное удилище быстрого строя, контролирует и стоимость, поскольку классы материалов и число слоев определены, а не угаданы.
YongXian поставляет углеволоконные ткани, однонаправленные ленты и индивидуальные системы препрега для производителей удилищ и спортинвентаря. Ознакомьтесь с нашим ассортиментом углеволокна или свяжитесь с нашей инженерной командой, чтобы обсудить классы волокна и форматы препрега для вашей программы удилищ.
Входит в раздел
Похожие статьи
- Углеволоконные якорные тросы для плавучих оффшорных ветряных платформ: усталость и коррозия в глубокой воде
- Оптимизация рамы велосипеда из углеволокна: проектирование раскладки и производство для соревновательного велоспорта
- Углеволоконное CFRP-усиление инфраструктуры: сейсмостойкое усиление мостов и зданий
- Углепластиковое медицинское оборудование для визуализации: облегченные конструкции гантри и кровати для МРТ/КТ
- Углепластиковые корпуса аккумуляторов электромобилей: безопасность при столкновениях и проектирование электромагнитного экранирования
- Углеродные структуры для низковысотной экономики: корпуса БПЛА и компоненты eVTOL
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.

Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.