
Электрические летательные аппараты вертикального взлета и посадки (eVTOL) — самая композитоемкая категория авиации из когда-либо спроектированных. Если в обычных авиалайнерах углеволокно составляет около 50 процентов массы первичной конструкции, то планеры eVTOL обычно превышают 80 проценто
Введение
Электрические летательные аппараты вертикального взлета и посадки (eVTOL) — самая композитоемкая категория авиации из когда-либо спроектированных. Если в обычных авиалайнерах углеволокно составляет около 50 процентов массы первичной конструкции, то планеры eVTOL обычно превышают 80 процентов, поскольку аппарат по сути является батарейной несущей структурой, и каждый сэкономленный килограмм увеличивает дальность. Логика конструкции ясна: композиты дают соотношение жесткости к массе, усталостную стойкость и интеграцию деталей, необходимые электрическим аппаратам с режимом висения.
Однако определяющий вызов отрасли — уже не материалы, а доказательство того, что композитный планер может быть сертифицирован авиационными властями и производиться в автомобильных объемах. В этой статье рассматриваются пути сертификации, доступные разработчикам eVTOL, решения по материалам и процессам, формирующие планер, и разрывы производственной готовности, определяющие, выйдет ли программа в серийное производство по графику.
Ландшафт сертификации планеров eVTOL
Сертификация — самый мощный фильтр в цепочке поставок eVTOL, и она формирует каждое последующее решение по материалам и процессам. Доминируют три пути. В США Федеральное авиационное управление (FAA) сертифицирует аппараты eVTOL в соответствии с Частью 23 раздела 14 CFR (нормальная категория самолетов) со специальными условиями роторного типа, либо по Части 21.17(b) как аппараты специального класса, что применяет адаптированный набор требований. Параллельно FAA развивает подход к консенсусным стандартам — ASTM F3230 и F3231 — для упрощения сертификации аппаратов с подъемно-двигательной силой.
В Европе EASA ввело Специальное условие VTOL (SC-VTOL) в 2019 году — первую выделенную нормативную базу для eVTOL, — и с тех пор ведет стандарты к набору правил, согласованных с существующими требованиями к вертолетам и самолетам. В таблице ниже приведены основные пути и их особенности:
| Путь | Орган | Основа | Ключевое следствие для планера |
|---|---|---|---|
| Часть 23 со специальными условиями | FAA | Правила нормальной категории плюс роторные условия | Применим традиционный опыт сертификации композитов |
| Часть 21.17(b) специальный класс | FAA | Адаптированные требования для новых аппаратов | Гибко, но медленнее, согласование в каждом случае |
| Консенсусные стандарты (F3230/F3231) | FAA (подъемно-двигательная сила) | Стандарты характеристик и безопасности на основе ASTM | Более быстрая сертификация, стандарты должны поспевать |
| SC-VTOL | EASA | Выделенное специальное условие для eVTOL | Ранняя определенность, повлияло на глобальные проектные допущения |
Конкретно для композитных планеров сертификация требует полной прослеживаемости допускаемых напряжений материала, воспроизводимого контроля процесса на каждой производственной площадке и определенной программы контроля пор, расслоений и ударных повреждений. Власти требуют от разработчика доказать не то, что материал прочен, а то, что он прочен последовательно, — именно здесь производственная готовность становится вопросом сертификации, а не просто стоимости.
Материалы и конструкции: почему углеволокно насыщает планер
Типичный планер eVTOL представляет собой сэндвичевую углеволоконную конструкцию: обшивки из углеволоконного полимера (CFRP) поверх алюминиевых или арамидных сот, монококовые фюзеляжные секции из углеволокна, несущие структуры крыла и ротора и энергопоглощающие конструкции. Выбор волокна и смолы следует той же логике, что и в любой авиационной программе, с двумя поворотами, специфичными для eVTOL.
Первый поворот — баланс массы и стоимости. Разработчики eVTOL нацелены на стоимость производства на порядок ниже, чем у обычных самолетов, поэтому доминируют волокна стандартного и промежуточного модуля, а высокомодульные волокна резервируются для валов ротора и сильно нагруженных балок, где жесткость определяет конструкцию. Второй поворот — интерфейс удара и батареи: планер должен защищать крупный батарейный пакет при ударе, что диктует энергопоглощающие структуры нижней части пола и сминаемые композитные элементы, а конструкция должна выдерживать тепловую и нагрузочную среду повторяющихся циклов быстрой зарядки без скрытых повреждений.
Производственная готовность: разрыв между прототипом и серией
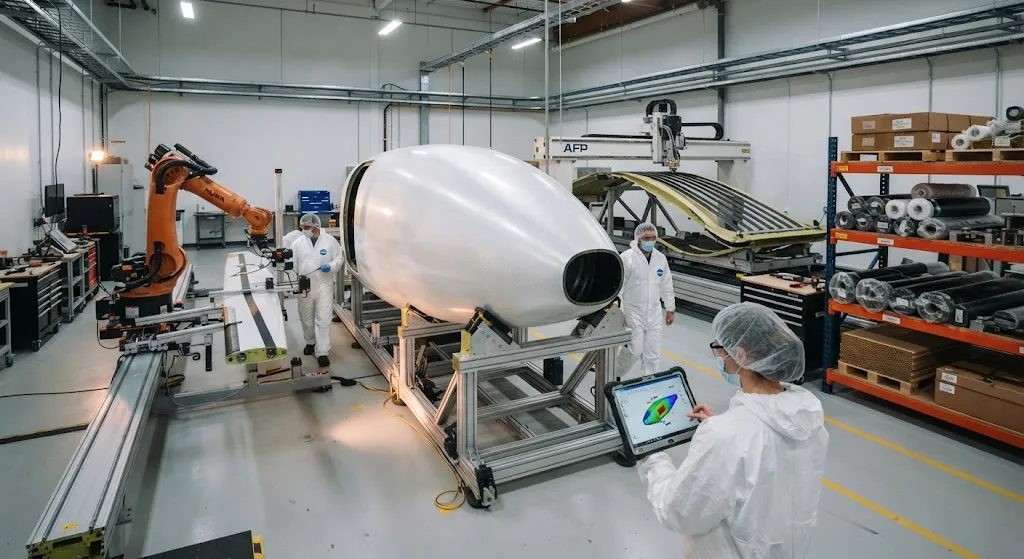
Постройка пяти сертификационных прототипов демонстрирует конструкцию; выпуск сотен аппаратов в год демонстрирует производственную систему. Производственные амбиции отрасли — десятки и сотни аппаратов в год на программу на ранних этапах с конечными целями в тысячах — вынуждают ступенчатое изменение способов изготовления композитных деталей. Ручная выкладка и вакуумное формование, рабочие лошадки прототипного и низкотемпового производства, не могут обеспечить требуемый выпуск или последовательность, требуемую сертификационным надзором.
Поэтому производственная готовность держится на четырех возможностях:
- Автоматизированная укладка волокна и автоматизированная укладка лент: Роботы укладывают препрег для обшивок, лонжеронов и усталостно-критичных компонентов, устраняя человеческую вариабельность в ориентации слоев и контроле зазоров.
- Препреги внеавтоклавного и быстрого отверждения: Меньшие энергозатраты и более быстрые циклы, чем при автоклавном отверждении, что позволяет отверждать в прессах или печах, масштабируясь под объем.
- Цифровизация контроля качества: Автоматизированный ультразвуковой контроль, автоматизированная размерная метрология и цифровые записи, связывающие каждую деталь с ее партией сырья и параметрами процесса.
- Индустриализация цепочки поставок: Соглашения о высокообъемных поставках тканей, жгутов и сот, а также поставщики с аудированным контролем процесса в масштабе.
Для поставщика сырья этот разрыв готовности превращается в практическое требование: программы eVTOL закупают по авиационным спецификациям материалов, но с автомобильными графиками поставок, и они квалифицируют поставщиков не только по свойствам материала, но и по подтвержденному статистическому контролю процесса и стабильности от партии к партии. Практическое следствие состоит в том, что поставка материалов для eVTOL — это партнерство в разработке, а не транзакция по каталогу: поставщики участвуют в производстве испытательных изделий, генерации допускаемых напряжений и масштабировании производства за годы до постройки первого серийного аппарата.
Как поставщики проходят квалификацию в цепочку поставок eVTOL
Квалификация — это коммерческий барьер для поставщиков углеволокна. Типичный путь начинается с программы квалификации материала против документированной спецификации, затем следует приемочное тестирование каждой поставленной партии и постоянный надзор со стороны авиастроителя и, в конечном счете, регулятора через одобрения конструкции. Для новых участников практической точкой входа часто является поддержка прототипов и разработки: поставка материала для испытательных изделий, генерация данных свойств, питающих допускаемые напряжения проектирования, и создание систем прослеживаемости, требуемых сертификационной базой.
Разработчики также оценивают поставщиков по скорости реагирования, поскольку циклы проектирования eVTOL коротки, а требования к материалам быстро меняются. Поставщик, держащий запасы квалифицированного препрега с документированными данными испытаний и короткими сроками, снижает риск программы больше, чем номинально более дешевая, но медленная альтернатива. Поэтому решения о закупке материалов в eVTOL — это стратегические партнерства, а не разовые покупки.
Часто задаваемые вопросы
Почему планеры eVTOL используют так много углеволокна по сравнению с обычными самолетами?
Потому что масса — доминирующий фактор конструкции. Аппарат eVTOL должен поднимать тяжелый батарейный пакет, эффективно висеть и покрывать полезную дальность, поэтому каждый сэкономленный килограмм конструкции напрямую увеличивает полезную нагрузку или дальность. Углеволоконные композиты дают наилучшее соотношение жесткости к массе и прочности к массе, а также позволяют интегрировать детали — целая фюзеляжная секция может формоваться одной деталью, устраняя тысячи крепежей по сравнению с клепаным алюминиевым планером. Поэтому большинство планеров eVTOL более чем на 80 процентов состоят из композитов по массе конструкции.
Какие правила сертификации применяются к композитным планерам eVTOL?
В США FAA сертифицирует аппараты eVTOL по Части 23 со специальными условиями, по Части 21.17(b) как аппараты специального класса или против консенсусных стандартов ASTM F3230/F3231 для аппаратов с подъемно-двигательной силой. В Европе EASA применяет Специальное условие VTOL (SC-VTOL). Все пути требуют, чтобы композитный планер соответствовал эквивалентным требованиям безопасности: подтвержденные допускаемые напряжения материала, контроль процесса и программы контроля пор, расслоений и ударных повреждений.
Какие производственные процессы считаются готовыми для серийного выпуска eVTOL?
Автоматизированная укладка волокна и автоматизированная укладка лент для обшивок и лонжеронов в сочетании с препрегами внеавтоклавного или быстрого отверждения в печах или прессах считаются процессами, готовыми к масштабированию. Они дополняются автоматизированным неразрушающим контролем, цифровыми записями качества и деталями, спроектированными под сборку, а не под ручную подгонку. Ручная выкладка остается приемлемой для прототипов и низкотемповых деталей, но нежизнеспособна при объемах в сотни аппаратов в год, к которым стремится отрасль.
Заключение
Композиты планера eVTOL технически зрелы: материальные системы проверены, сертификационные рамки существуют, методы масштабируемого производства доступны. Сегодня программы различает качество исполнения: дисциплинированный сертификационный менеджмент, производственные системы, доказывающие последовательность в объеме, и цепочка поставок квалифицированных материальных партнеров с соответствующим контролем процесса. Для поставщиков углеволокна и переработчиков композитов возможность реальна, но планка требовательна: авиационная дисциплина материалов при автомобильной стоимости и ожиданиях по поставкам.
YongXian поставляет углеволоконные ткани, однонаправленные ленты и системы препрега, квалифицированные для аэрокосмических программ и программ передовой мобильности. Ознакомьтесь с нашим ассортиментом углеволокна или свяжитесь с нашей инженерной командой, чтобы обсудить спецификации материалов и поддержку квалификации для вашей программы планера eVTOL.
Похожие статьи
- Прогноз рынка переработанного углеволокна до 2030 года: технологическая зрелость и путь коммерциализации
- Рынок углеволокна Южной Кореи 2026: водородная экономика и судостроительные инновации
- Защита передней кромки лопасти ветряной турбины 2026: полиуретановые, ленточные и металлические экранные решения
- Перепроизводство углеродного волокна в Китае 2026: Влияние ценовой войны и консолидация отрасли
- Рынок углеволокна в Индии 2026: рост ветроэнергетики, аэрокосмической отрасли и оборонного сектора
- Рынок PAN-прегенерата 2026: предложение акрилонитрила и стоимость углеволокна
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.