
Электрическая авиационная революция создает новый класс спроса на винтовые лопасти, принципиально отличающийся от традиционной авиации. В обычных турбовинтовых и поршневых двигателях винты работают при относительно постоянных оборотах с ограниченным изменением тяги, а ресурс лопастей измеря
Введение
Электрическая авиационная революция создает новый класс спроса на винтовые лопасти, принципиально отличающийся от традиционной авиации. В обычных турбовинтовых и поршневых двигателях винты работают при относительно постоянных оборотах с ограниченным изменением тяги, а ресурс лопастей измеряется десятками тысяч часов. В eVTOL-летательных аппаратах — особенно многороторных конструкций, перевозящих 2-6 пассажиров на городских маршрутах 30-100 км — винты работают в совершенно другом эксплуатационном диапазоне: частые реверсирования тяги при маневрах перехода от висения к горизонтальному полету, циклические нагрузки на частоте прохождения лопастей 50-200 Гц, требования по устойчивости к ударам птиц и обломкам на малой высоте и ограничения по акустической сигнатуре городских полетов.
Углепластик (CFRP) является единственным классом материалов, отвечающим комплексным требованиям к удельной прочности, усталостной выносливости, акустическому демпфированию и воспроизводимости производства для винтов eVTOL. Прогнозируется, что к 2030 году рынок будет ежегодно требовать 150 000–300 000 углепластиковых винтовых лопастей, что представляет собой новый высокообъемный и высокопроизводительный сегмент применения для производителей углеволокна. В статье рассматриваются инженерные проблемы, путь сертификации и экономика производства CFRP-лопастей для сектора городской воздушной мобильности.
Аэродинамические и структурные требования к лопасти
Винтовые лопасти eVTOL работают в нескольких летных режимах, каждый из которых предъявляет свои структурные требования. Лопасть должна обеспечивать эффективную тягу при висении (высокая нагрузка на диск, низкое передаточное число), плавный аэродинамический переход при горизонтальном полете (увеличивающееся передаточное число) и управляемое замедление при снижении. Эти условия создают многоосную усталостную среду, более суровую, чем у традиционных несущих винтов вертолетов, поскольку винты eVTOL меньше, вращаются быстрее и испытывают более частые реверсирования нагрузок.
Ключевые проектные параметры винтовой лопасти eVTOL диаметром 2,0-3,5 м включают:
- Масса лопасти: 1,5-4,0 кг на лопасть (по сравнению с 15-50 кг для несущей лопасти вертолета), требующая окружной скорости на кончике 180-250 м/с для обеспечения достаточной тяги.
- Усталостный ресурс: Минимум 200 000 летных циклов (один цикл = последовательность взлет-посадка) без образования трещин в соответствии с особыми условиями EASA SC-VTOL. Это эквивалентно примерно 10 000 летных часов в типичных условиях эксплуатации городского air taxi.
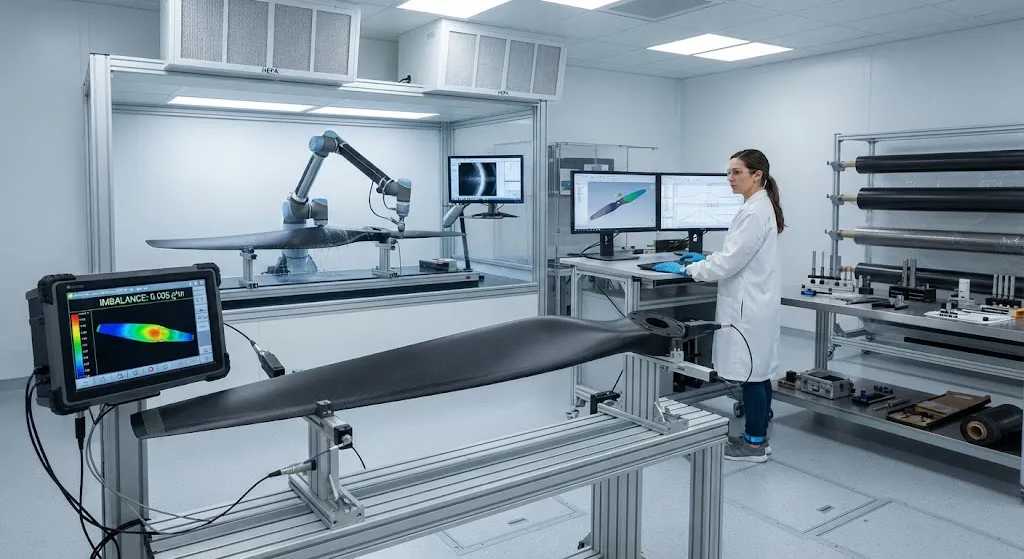
- Допуск на балансировку: Остаточный дисбаланс менее 0,5 г·см на лопасть для предотвращения вибрационной усталости двигателя и конструкции. Достижимо только с помощью AFP или точной навивки.
- Ограничения по шуму: Кумулятивное звуковое воздействие ниже 87 дБ(А) в точках замера шума в населенных пунктах, требующее оптимизации окружной скорости и профиля зубчатой кромки.
- Устойчивость к ударам: Лопасть должна оставаться прикрепленной и управляемой после удара птицы массой 0,5 кг на крейсерской скорости в соответствии с EASA SC-VTOL.2165.
Философия проектирования отличается от традиционных винтов. Вместо проектирования на предельную нагрузку с фиксированным коэффициентом запаса прочности лопасти eVTOL проектируются с использованием метода повреждаемости: лопасть должна выдерживать заданный размер трещины без катастрофического разрушения, а интервалы осмотра должны быть установлены для обнаружения трещин до достижения ими критической длины. Этот подход определя выбор体系化的 систем смолы и специальных ориентаций волокон, способствующих стабильному росту трещин, а не внезапному разрушению.
Выбор материала: углеволокно и смольные системы
Материальный стекинг винтовой лопасти eVTOL из CFRP — это многоуровневая оптимизация типа волокна, архитектуры плетения и химии смолы. Выбор должен балансировать жесткость (для сохранения аэродинамической формы), прочность (на предельную нагрузку), усталостную прочность (при циклических нагрузках) и демпфирование (для снижения шума).
| Компонент | Материал | Функция | Ключевое свойство |
|---|---|---|---|
| Лонжерон (основная конструкция) | Углеволокно IM UD-лента (24K) | Восприятие изгибающих нагрузок, контроль жесткости | Модуль растяжения 290-320 ГПа |
| Обшивка (аэродинамическая поверхность) | Тканое углеволокно промодуля (3K-6K) | Сохранение формы, устойчивость к ударам | Высокая деформация при разрыве >1,5% |
| Связующая стенка (соединение лонжерона и обшивки) | Углеволокно / пеноматериал Rohacell | Передача касательных усилий, устойчивость к потере устойчивости | Плотность пены 80-120 кг/м³ |
| Передняя кромка | Гибридная угле-арамидная ткань + полиуретановая полоса | Защита от ударов и эрозии | Высокое удлинение >3% |
| Задняя кромка | Углеволокно/PEEK или углеволокно/PA6 литье под прессом | Акустические зубцы, контроль формы | Термостабильность, качество поверхности |
| Корневой крепеж | Титановый сплав Ti-6Al-4V или CFRP-уши | Механический интерфейс с маточником двигателя | Усталостная прочность в зоне болтовых отверстий |
Лонжерон — элемент с наивысшими требованиями, обычно изготавливаемый из углеволокна промодуля с модулем растяжения 290-320 ГПа. UD-лента обеспечивает максимальную удельную жесткость вдоль размаха лопасти. Обшивка использует тканое или нетканое полотно для многоосной прочности и устойчивости к повреждениям. Выбор смолы одинаково критичен: стандартные体系化的 эпоксидные смолы обеспечивают базовый уровень, но более новые системы — особенно эпоксидные, модифицированные термопластическими частицами (каучук CTBN или частицы PEKK) — обеспечивают на 30-50% лучшие показатели сопротивления росту усталостных трещин, напрямую продлевая срок службы лопасти.
Для программ с высоким объемом производства (>10 000 лопастей/год) термопластические матрицы (PEEK, PEKK или PA6 с непрерывным углеволокном) становятся альтернативой. Термопластический CFRP предлагает более короткие циклы формовки (без термического отверждения), перерабатываемость и потенциал ремонта в процессе эксплуатации через локальный нагрев. Однако термопластические системы сталкиваются с более высокой стоимостью материалов (3-5× от стандартной эпоксидной) и ограниченной зрелостью цепочки поставок по состоянию на 2026 год.
Производственные процессы и масштабирование
Производство винтовых лопастей eVTOL должно соединить стандарты качества авиации и объемы автомобильного производства. Три основных производственных подхода конкурируют за этот рынок:
- Выкладка препрега с автоклавным отверждением (авиационная база): Наивысшее качество и самый зрелый путь сертификации, но время цикла 8-12 часов на лопасть и отходы материала 25-35% ограничивают производительность 500-2 000 лопастей в год на одну производственную линию. Используется Joby Aviation, Lilium и на начальном этапе Archer Aviation.
- Передача смолы (RTM): Закрытая форма с более короткими циклами (2-4 часа) и меньшими отходами (5-15%), подходящая для объемов 5 000-20 000 лопастей в год. Требует согласованной металлической оснастки и точного размещения预制体. Применяется несколькими китайскими разработчиками eVTOL для массового производства.
- Автоматический расклад волокна (AFP) с отверждением вне автоклава: Новый подход, сочетающий точность AFP-укладки с отверждением в печи или на нагреваемом прессе при более низких температурах (120-180°C вместо 180°C для стандартного автоклава). Время цикла 3-6 часов, отходы ниже 5%, и потенциал 10 000-50 000 лопастей в год на одну линию. Это производственный путь, наиболее вероятный для достижения экономики автомобильного масштаба.
Масштабирование производства сталкивается с двумя критическими узкими местами: (1) пропускная способность неразрушающего контроля — каждая лопасть требует ультразвукового C-сканирования, охватывающего 100% склеенной поверхности, что в настоящее время занимает 30-60 минут на лопасть; (2) динамическая балансировка — каждая лопасть должна быть индивидуально сбалансирована до остаточного дисбаланса <0,5 г·см, что требует станков точного шлифования и добавляет 15-20 минут на лопасть. Несколько поставщиков оборудования разрабатывают автоматизированные системы контроля и балансировки, которые, как ожидается, сократят время этих узких мест на 50-70% к 2028 году.
Путь сертификации: EASA SC-VTOL и эквиваленты FAA
Винтовые лопасти eVTOL должны соответствовать самым строгим требованиям сертификации в истории авиации, поскольку эти летательные аппараты работают над населенными пунктами без возможности авторотации при отказе двигателя. Рамки сертификации следующие:
- Расчетные нагрузочные случаи: Лопасть должна продемонстрировать структурную целостность при 20+ нагрузочных случаях, определенных EASA SC-VTOL, включая нормальную эксплуатацию, аварийную эксплуатацию (отказ одного двигателя), аварийную посадку и удар птицы. Каждый нагрузочный случай требует анализа методом конечных элементов и полномасштабных статических испытаний.
- Усталостная обоснованность: Полномасштабные усталостные испытания до 3× расчетного ресурса (минимум 600 000 циклов) с environmental-регулированием. Испытания проводятся на вращающемся стенде, воспроизводящем комбинированные центробежные, аэродинамические и гравитационные нагрузки в эксплуатации.
- Демонстрация повреждаемости: Испытания должны показать, что лопасть выдерживает заданный сценарий повреждения (расслоение, разрушение волокон или вмятина от удара) без катастрофического разрушения, и что интервалы осмотра достаточны для обнаружения повреждения до достижения критического размера.
- Удержание лопасти: При отделении лопасти отсоединенная лопасть не должна пробить кабину или травмировать пассажиров. Это требует анализа удержания лопасти и, в некоторых случаях, полномасштабных испытаний на отделение.
- Сертификация по шуму: Акустические испытания лопасти в соответствии с Приложением 7 EASA или эквивалентом, подтверждающие соответствие ограничениям шума в населенных пунктах в указанных точках замера.
Сроки сертификации винтовых лопастей eVTOL обычно составляют 24-36 месяцев от первоначального проекта до получения сертификата типа. Предварительное взаимодействие с EASA или FAA необходимо — нормативная рамка все еще развивается, и ранний диалог с сертификационными органами помогает избежать дорогостоящих циклов перепроектирования.
Часто задаваемые вопросы
Чем углепластиковая лопасть eVTOL отличается от традиционной лопасти несущего винта вертолета?
Различия существенны. Винты eVTOL меньше (диаметр 2-3,5 м вместо 8-20 м у несущих винтов вертолетов), вращаются быстрее (2 000-5 000 об/мин вместо 250-400 об/мин) и испытывают более частые реверсирования нагрузок (при каждом маневре перехода). Лопасти вертолетов рассчитаны на ресурс 5 000-10 000 часов при относительно постоянных оборотах, тогда как лопасти eVTOL должны выдерживать 200 000+ летных циклов с переменной тягой. Лопасти eVTOL также имеют более жесткие акустические ограничения — эксплуатация над городскими территориями требует на 10-15 дБ меньшего шума, чем у лопастей вертолетов. Структурно лопасти eVTOL используют более высокую объемную долю волокна (55-62% вместо 50-55%) и более вязкие смольные системы для обеспечения требуемого усталостного ресурса в меньшей форме.
Какова целевая стоимость массово производимой углепластиковой лопасти eVTOL?
Текущие прототипные лопасти eVTOL из CFRP стоят 8 000-15 000 юаней за лопасть. Целевые показатели себестоимости для зрелых программ (>50 000 лопастей/год) составляют 1 500-3 000 юаней за лопасть, что требует: (1) отходов материала ниже 5% благодаря AFP и near-net-shape укладке; (2) времени цикла менее 4 часов за счет процессов отверждения вне автоклава; (3) автоматизированного контроля, сокращающего время НК менее 10 минут на лопасть; (4) масштаба цепочки поставок углеволокна промодуля 5 000+ тонн в год. При целевом показателе 1 500 юаней углепластиковые винтовые лопасти достигают паритета по себестоимости на единицу тяги-часа с алюминиевыми винтами, обеспечивая при этом экономию веса на 60-70%.
Можно ли ремонтировать поврежденные углепластиковые лопасти eVTOL в процессе эксплуатации?
Незначительные повреждения поверхности (сколы, истирания, небольшие вмятины) можно устранить с помощью одобренных ремонтных комплектов, включающих инъекцию смолы и локальную термическую обработку. Серьезные структурные повреждения — расслоение диаметром более 25 мм, разрушение волокон в лонжероне или повреждение корневого крепежа — требуют замены лопасти. Текущая сертификация не допускает ремонта повреждений лонжерона в процессе эксплуатации, поскольку невозможно восстановить первоначальную прочность несущего пути полевыми методами. Однако несколько производителей разрабатывают деповские процедуры ремонта, использующие локальный нагрев и давление для восстановления до 90% первоначальной прочности при определенных типах повреждений, что потенциально снижает затраты на жизненный цикл на 20-30%.
Заключение
Винтовые лопасти из CFRP представляют собой один из наиболее объемных и производительных сегментов применения углепластиков в ближайшее десятилетие. Уникальная комбинация требований к усталостному ресурсу, акустическим ограничениям и целям массового производства в отрасли eVTOL стимулирует инновации в проектировании лопастей, системах материалов и производственных процессах, которые принесут пользу более широкому рынку композитов. Для производителей углеволокна и производителей винтов окно для создания производственных мощностей и готовности к сертификации сужается по мере приближения первых серий eVTOL к сертификату типа в 2026-2028 годах.
Для авиационных OEM-производителей, интеграторов винтовых систем и поставщиков углеволокна, оценивающих программы лопастей eVTOL, раннее взаимодействие по вопросам квалификации материалов и стратегии сертификации имеет решающее значение. Ознакомьтесь с нашим ассортиментом углепластиковой продукции для среднемодульных марок и систем препрегов, подходящих для винтовых лопастей, или свяжитесь с нашей инженерной командой для технической консультации по проектированию лопастей eVTOL и оптимизации производственных процессов.
Входит в раздел
Похожие статьи
- Углеволоконные якорные тросы для плавучих оффшорных ветряных платформ: усталость и коррозия в глубокой воде
- Оптимизация рамы велосипеда из углеволокна: проектирование раскладки и производство для соревновательного велоспорта
- Углеволоконное CFRP-усиление инфраструктуры: сейсмостойкое усиление мостов и зданий
- Углепластиковое медицинское оборудование для визуализации: облегченные конструкции гантри и кровати для МРТ/КТ
- Углепластиковые корпуса аккумуляторов электромобилей: безопасность при столкновениях и проектирование электромагнитного экранирования
- Углеродные структуры для низковысотной экономики: корпуса БПЛА и компоненты eVTOL
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.

Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.
Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.