Непрерывное углеволоконное 3D-печать превратилось из прототипирования в жизнеспособный производственный процесс для структурных композитных деталей. В отличие от наполненных рубленым волокном нитей, обеспечивающих лишь умеренное повышение жесткости по сравнению с чистым полимером, системы н
Введение
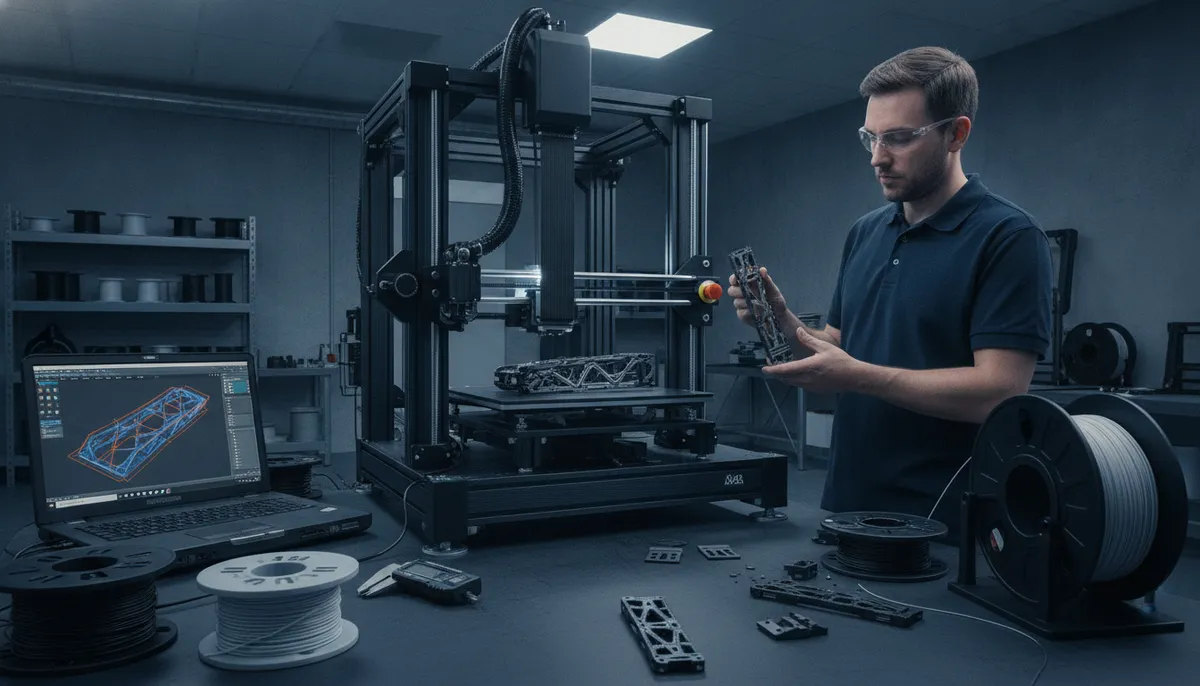
Непрерывное углеволоконное 3D-печать превратилось из прототипирования в жизнеспособный производственный процесс для структурных композитных деталей. В отличие от наполненных рубленым волокном нитей, обеспечивающих лишь умеренное повышение жесткости по сравнению с чистым полимером, системы непрерывного волокна встраивают однонаправленные углеродные жгуты в термопластическую матрицу, создавая детали с удельной жесткостью, приближающейся к алюминию. Технология находит применение в оснастке, приспособлениях, структурных кронштейнах и интерьерных деталях самолетов, где экономика мелкосерийного производства благоприятствует аддитивным технологиям перед традиционными процессами.
Для производителей и покупателей углеволокна понимание этой технологии важно по двум причинам. Во-первых, непрерывная печать потребляет высокоэффективное углеволокно — марки T700S и T800S, создавая новый вектор спроса за пределами традиционных аэрокосмических и промышленных применений. Во-вторых, технология формирует представление инженеров о проектировании композитных деталей, обеспечивая геометрии, невозможные при традиционной выкладке или формовке. В статье рассматриваются основные технологии печати, количественно оцениваются достижимые механические свойства, обзорно рассматриваются текущие пути квалификации и оценивается рыночная траектория до 2030 года.
Технологии печати непрерывного волокна
Три основных технологии доминируют в области непрерывного углеволоконного 3D-печатания, каждая со своими возможностями и ограничениями:
- Моделирование плавлением (FDM) с размещением волокна: Markforged разработал этот подход с помощью систем Mark Two и X7, которыеdeposit непрерывное углеволокно, стекловолокно или кевлар в матрице из нейлона с помощью специальной печатающей головки. Разрешение по слоям 0,125 мм, объемная доля волокна 30-40%, размеры построения до 520 × 360 × 340 мм. Это наиболее коммерчески зрелая технология непрерывного углеволоконного 3D-печатания.
- Непрерывное размещение волокна (CFP): Системы от Anisoprint и ChroNoN используют процесс совместной экструзии, при котором непрерывное волокно пропитывается смолой во время размещения, обеспечивая более высокую объемную долю волокна (50-60%) и более широкий выбор материалов. Composer A3 от Anisoprint использует двухсопловую систему для одновременного размещения волокна и матрицы, достигая объемных долей волокна, близких к традиционным композитам.
- Консолидация в процессе (in-situ): Исследовательские системы из университетов и национальных лабораторий используют лазерный или индукционный нагрев для консолидации лент из непрерывного волокна и термопласта во время размещения, потенциально устраняя необходимость автоклавного отверждения. Этот подход все еще находится в разработке, но обещает наивысшие объемные доли волокна и механические свойства.
Выбор между этими технологиями зависит от структурных требований целевого применения, объема производства и геометрической сложности.
Системы материалов и механические свойства
Механические свойства, достижимые при непрерывном углеволоконном 3D-печатании, зависят от марки волокна, системы матрицы и параметров печати:
| Свойство | Непрерывный CF/PA (FDM) | Непрерывный CF/PEEK | 2D-препрег, автоклав |
|---|---|---|---|
| Объемная доля волокна | 30-40% | 40-50% | 55-65% |
| Прочность на растяжение (0°) | 600-800 МПа | 800-1100 МПа | 1500-2000 МПа |
| Модуль упругости при растяжении (0°) | 55-75 ГПа | 70-100 ГПа | 130-180 ГПа |
| Удельная жесткость (E/ρ) | 40-55 ГПа·см³/г | 50-70 ГПа·см³/г | 75-100 ГПа·см³/г |
| Межслойная прочность при сдвиге | 20-30 МПа | 35-50 МПа | 60-90 МПа |
| Содержание пустот | 3-8% | 2-5% | 0,5-2% |
| Рабочая температура (непрерывная) | 80-120°C (PA) | 200-260°C (PEEK) | 120-180°C (эпоксид) |
Ключевой вывод заключается в том, что непрерывное углеволоконное 3D-печать достигает 40-60% механических свойств автоклавного препрега при объемных долях волокна, составляющих 50-75% от препреговых уровней. Для многих структурных применений — кронштейны, приспособления, оснастка, интерьерные детали — этот уровень производительности достаточен, и геометрическая свобода аддитивных технологий с низкой стоимостью оснастки перевешивает потерю свойств.
Применения в серийном производстве
Непрерывное углеволоконное 3D-печать переходит от прототипирования к серийному производству в нескольких секторах:
- Аэрокосмическая оснастка и приспособления: Наибольшее текущее применение — jig'и, приспособления и вспомогательные инструменты сборки, заменяющие алюминиевую оснастку с экономией веса 40-60%. Аэрокосмические OEM, включая Boeing, Airbus и Lockheed Martin, используют системы Markforged для серийной оснастки.
- Структурные кронштейны и фитинги: Мелкосерийные аэрокосмические кронштейны (10-500 шт./год) выигрывают от аддитивных технологий, устраняющих жесткую оснастку. GE Aviation квалифицировала 3D-печатьные CF-кронштейны для аксессуаров двигателей.
- Структуры дронов и БПЛА: Самая динамичная область применения — рамы дронов, моторамы и нагрузочные структуры выигрывают от экономии веса и быстрого итеративного проектирования, обеспечиваемых непрерывным волоконным принтом.
- Автомобильные прототипы и мелкосерийное производство: Гоночные команды и производители специальных автомобилей используют непрерывный волоконный принт для функциональных прототипов и структурных компонентов ограниченной серии.
- Робототехника и автоматизация: Легкие роботизированные руки, крайние манипуляторы и индивидуальные захваты используют возможность непрерывного волоконного принта оптимизировать соотношение жесткости и веса для конкретных траекторий движения.
Статус аэрокосмической квалификации
Аэрокосмическая квалификация непрерывного углеволоконного 3D-печатания продвигается по нескольким путям:
- Утверждения FAA DER: Несколько назначенных инженеров-представителей FAA утвердили детали, напечатанные непрерывным волокном, для неструктурных и вторичных структурных применений, с квалификацией для первичных структур в стадии разработки.
- Программы NASA и ESA: Космический центр Маршалла NASA и технологический центр ESA квалифицировали компоненты, напечатанные непрерывным волокном, для структур кубсатов и наземного оборудования, создавая базы данных испытаний для более высокого уровня квалификации.
- Исследования Boeing/Airbus: Оба OEM оценивают непрерывную волоконную печать для интерьерных деталей кабины и не нагруженных структур, со сроками квалификации 2027-2029 для серийных применений.
- Квалификация материалов: Критическое узкое место — установление статически значимых допускаемых значений материалов (значения A/B-базис) для напечатанных непрерывным волокном ламинатов, что требует обширных кампаний по испытаниям и накопления данных о вариации партий материалов.
Путь квалификации аналогичен ранним этапам RTM и внеавтоклавных процессов — начальные применения в некритичных областях накапливают базу данных испытаний и производственную уверенность для структурных применений.
Рыночная траектория и анализ стоимости
Рынок непрерывного углеволоконного 3D-печатания, по прогнозам, вырастет с $280 млн (2025) до $1,2 млрд к 2030 году, благодаря аэрокосмической оснастке, структурам дронов и промышленной автоматизации. Анализ стоимости за деталь показывает пороговые значения, при которых аддитивные технологии становятся конкурентоспособными с традиционными процессами:
- Менее 50 шт./год: Непрерывная волоконная печать конкурентоспособна с RTM и прессованием, когда стоимость оснастки превышает $10 000 — типичный порог для стальной или алюминиевой жесткой оснастки.
- 50-500 шт./год: Гибридные подходы сочетают 3D-печатную оснастку с традиционным производством композитов, используя преимущество аддитивных технологий в стоимости оснастки при достижении механических свойств уровня препрега.
- Более 500 шт./год: Традиционные композитные процессы (препрег-автоклав, RTM) доминируют по стоимости за деталь, но аддитивные технологии сохраняют преимущества в оптимизации проектирования и быстрых изменениях конструкции.
Для производителей углеволокна ключевая возможность — поставка высококачественного непрерывного жгута (T700S, T800S) рынку аддитивных технологий, что требует стабильного Sized волокна, точных допусков на ширину жгута и совместимости с процессами пропитки термопластов.
Часто задаваемые вопросы
Как механические свойства деталей из непрерывного волокна соотносятся с инжекционно формованными коротковолоконными композитами?
Детали из непрерывного волокна значительно превосходят инжекционно формованные коротковолоконные композиты в жесткостно-критичных применениях. Непрерывный CF/PA (нейлон) достигает модуля упругости при растяжении 55-75 ГПа против 10-20 ГПа для 30% короткого углеволокна, армированного PA — улучшение в 3-5 раз. Различие еще более выражено в изгибной жесткости, где однонаправленная архитектура непрерывного волокна обеспечивает направленное армирование, которого не могут достичь рубленые волокна. Однако инжекционное формование обеспечивает изотропные свойства, более высокие производственные скорости и более низкую стоимость за деталь для больших объемов (1000+ штук). Выбор зависит от того, требует ли применение направленной жесткости (благоприятствует непрерывному волоконному принту) или изотропных свойств (благоприятствует инжекционному формованию).
Каковы основные ограничения непрерывного углеволоконного 3D-печатания для структурных применений?
Наиболее часто называются три ограничения. Во-первых, объемная доля волокна (30-50%) ниже, чем у препрег-автоклава (55-65%), снижая абсолютные механические свойства. Во-вторых, содержание пустот (2-8%) выше, чем у автоклавных композитов (0,5-2%), что влияет на межслойные свойства и усталостные характеристики. В-третьих, термопластическая матрица (PA, PEEK) обеспечивает diferentes характеристики окружающей среды по сравнению с термореактивными эпоксидными системами, что требует квалификации для конкретных условий эксплуатации. Кроме того, ограничения размера построения (обычно <600 мм в любом измерении) ограничивают размер печатаемых конструкций, а скорости печати (10-50 мм/с) медленнее, чем у автоматического размещения волокна для крупных деталей.
Можно ли ремонтировать или модифицировать детали из непрерывного волокна после печати?
Детали из непрерывного волокна с термопластическими матрицами (PA, PEEK) могут быть отремонтированы или модифицированы с помощью нескольких подходов. Локальный повторный нагрев и повторная печать могут добавить материал в поврежденные области, при этом непрерывность волокна сохраняется, если область ремонта перекрывается с существующими путями волокна. Поверхностная обработка может уточнить размеры или создать элементы, которых печать не может достичь. Для систем на основе PEEK термическая сварка может соединять напечатанные компоненты с другими PEEK-структурами. Однако квалификация ремонта для аэрокосмических применений требует демонстрации того, что свойства после ремонта соответствуют первоначально допускаемым значениям, что все еще разрабатывается для большинства систем непрерывного волоконного принта.
Заключение
Непрерывное углеволоконное 3D-печать превратилось из демонстрации технологии в производственный процесс, с аэрокосмической оснасткой, структурными кронштейнами и структурами дронов в качестве основных применений. Технология потребляет углеволокно марок T700S и T800S при объемных долях волокна 30-50%, достигая удельной жесткости 40-70 ГПа·см³/г, конкурентоспособной с алюминием и достаточной для многих структурных применений. По мере продвижения квалификации FAA, NASA и исследований OEM, непрерывная волоконная печать позиционируется для захвата $1,2 млрд рынка композитов к 2030 году.
Для производителей и покупателей углеволокна понимание этой технологии необходимо для обслуживания растущего рынка аддитивных технологий и для распознавания того, как аддитивные процессы могут дополнить или конкурировать с традиционным производством композитов в вашей цепочке поставок. Изучите наш ассортимент углеродного волокна и ткани, или свяжитесь с нашей инженерной командой, чтобы обсудить спецификации материалов для непрерывного углеволоконного 3D-печатания.
Похожие статьи
- Намотанные эпоксидные трубы: преимущества над металлическими и пултрузионными аналогами
- Прочность углеволоконной трубы: методы анализа и проектные допускаемые значения
- Намотанные эпоксидные трубы: механические свойства и таблицы данных о материалах
- Лопасти и пропеллеры для дронов из углеволокна: жёсткость, балансировка и снижение шума
- Стеклопластиковые намотанные трубы: экономичная альтернатива углеродному волокну
- Проектирование намотанных эпоксидных труб: толщина стенки, угол намотки и оптимизация под нагрузку
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты
Ремешок из углеволокна - 20мм/22мм с быстросъемом
Премиальный ремешок из углеволокна с быстросъемными пружинными стержнями.
Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.
Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.
Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.
Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.