Вопрос о резке углеродных листов лазером определяет сам процесс, потому что выбор источника, вспомогательного газа и режима резки решает качество кромки, производительность и цену единицы до того, как вообще можно говорить о допусках. Источник мощностью 10 кВт со скоростью десять-пятнадцать миллимет
Введение
Вопрос о резке углеродных листов лазером определяет сам процесс, потому что выбор источника, вспомогательного газа и режима резки решает качество кромки, производительность и цену единицы до того, как вообще можно говорить о допусках. Источник мощностью 10 кВт со скоростью десять-пятнадцать миллиметров в секунду на лист толщиной 10 миллиметров работает иначе, чем источник мощностью 40 Вт со скоростью пятнадцатьсот миллиметров в секунду, и различия проявляются в ширине реза, термическом воздействии и риске углеродизации. Эти различия объясняют, почему одна и та же геометрия может резаться с разной степенью отклонения в зависимости от источника и режима.
Данная статья описывает ключевые параметры процесса, приемлемые допуски квалифицированного сервиса, стоимость единицы при объёме и проверочные процедуры, которые отделяют реального резчика от посредника, занимающегося только фасовкой и сборкой.
Процесс резки углеродных листов лазером и оборудование
Резка углеродных листов лазером это тепловой процесс, параметры которого задаются по толщине, поскольку композиты ведут себя по-разному в зависимости от объёма волокна. Таблица возможностей с мощностью источника, скоростью, вспомогательным газом и измеренной шириной реза по толщинам является отправной точкой для любого тарифа. Тонкие листы могут использовать азотный вспомогательный газ для предотвращения окисления, а толстые слои требуют кислорода для более быстрых циклов и более чистых кромок. Скорость и мощность взаимозаменяемы: рост мощности сокращает время цикла, но увеличивает термическое воздействие, а вспомогательный газ и состояние сопла также определяют качество кромки.
| Толщина | Источник | Скорость | Вспомогательный газ | Типичная ширина реза |
|---|---|---|---|---|
| 1 мм | 40 Вт лазер | 500 мм/с | кислород | 0,1 мм |
| 2 мм | 60 Вт лазер | 300 мм/с | кислород | 0,12 мм |
| 3 мм | 80 Вт лазер | 150 мм/с | кислород | 0,15 мм |
| 6 мм | 100 кВт лазер | 80 мм/с | кислород | 0,18 мм |
Допуски, производительность и стоимость резки
Принятый допуск зависит от направления слоёв плотности, а не только от толщины листа. Сшивка и однолёный контур режутся по-разному, и сервис, не фиксирующий направление слоёв, выдаёт одну ширину реза для существенно разных задач. Стоимость единицы при объёме определяется эффективностью раскроя, а не только мощностью машины. Типовые серии требуют подготовки, промежуточные партии платят за первичную настройку, а полные панели амортизируют машину по себестоимости.
Мощность источника должна быть заявлена с запасом, чтобы покрыть отклонения в геометрии и плотности волокна. Резкое снижение мощности приводит к росту ширины реза и ухудшению качества кромки, поэтому тарифы строятся на диапазонах, а не на одном значении.
Как проверить поставщика резки перед объёмом
Покупатель, планирующий серийный выпуск, должен задать пять вопросов до подписания заказа.
- Собственность источника: подтвердить, что сервис владеет лазером и охлаждением, или только арендует машину у третьей стороны.
- Обработка направлений: требовать в файлах резки данные о направлениях слоёв.
- Критерий качества кромки: определить допустимую глубину расслоения до выпуска первой детали.
- Метод измерения: ширина реза должна измеряться пробным резом.
- История партий: три подтверждённых серии перед объёмным контрактом.
Часто задаваемые вопросы
Какой мощности источника хватит для резки углеродных листов?
Лазер мощностью 40 Вт подходит для листов 1 мм, 60 Вт для 2 мм, 80 Вт для 3 мм, а источник 100 кВт используется для слоёв 6 мм и авиационных материалов. Мощность растёт с толщиной и объёмом волокна, а не только с площадью детали.
Сколько стоит резка углеродных листов за единицу?
Стоимость единицы определяется подготовкой, эффективностью раскроя и отходами. Малые партии платят подготовку, большие партии амортизируют машину, и каждое отклонение ширины реза меняет число деталей и стоимость.
Можно ли резать углеродные листы без расслоения?
Да, при использовании азота для тонких листов и при соблюдении пути резки внутри одного слоя, либо при поэтапном слоении с очисткой между проходами. Риск повышается при толстых поперечных резках без промежуточной очистки.
Производительность резки напрямую влияет на экономику заказа, поскольку себестоимость единицы снижается с ростом мощности и оптимизации режимов. Пилотные партии должны фиксировать фактические характеристики источника, чтобы тарифы были воспроизводимы. Сервис обязан вести журнал изменений режимов и результатов измерений, а результаты должны быть доступны для аудита.
Приёмка партий должна включать контроль ширины реза, глубины расслоения и фактического содержания волокна. Только после успешной приёмки можно переходить к серийным объёмам, а отклонения более чем на десять процентов должны быть согласованы отдельно. Регламент приёмки должен фиксировать допуски до начала серийной работы.
Стоимость единицы формируется из подготовки, раскроя и отходов, но также включает логистику и оверхед сервиса. При больших объёмах экономия от масштаба проявляется в первую очередь за счёт снижения доли фиксированных затрат. Следует моделировать два сценария: с доставкой и без, чтобы оценить реальную цену.
Качество кромки на контролируемых сериях проверяется лазерным сканированием и измерением глубины расслоения, а результаты сверяются с эталонным образцом. Отклонения выше заявленного уровня не должны допускаться без отдельного согласования.
Сервис должен фиксировать регламент резки для каждой толщины и направления слоёв, а тарифы должны опираться на эти регламенты. Пилотный запуск должен охватывать минимальную партию, достаточную для воспроизводимости, до перехода к серийным объёмам.
Экономика резки для серийной пробы должна опираться на фактические замеры источника и режимов, а не на заявленные в тендере значения. Пилотный цикл фиксирует ширину реза и глубину расслоения, после чего тарифы пересматриваются.
Для повторных заказов сервис сохраняет регламенты по толщинам и направлениям, чтобы снижать подготовку и стабилизировать качество кромки. Контроль качества включает проверку геометрии после каждого серийного цикла.
Сервис должен фиксировать фактические параметры источника и режимов до выхода на серийный темп, чтобы заявленные в тарифе показатели оставались воспроизводимыми. Такая фиксация снижает риск отклонений кромки при масштабировании.
Качество кромки проверяется на пробных сериях до начала серийного выпуска, а результаты заносятся в техническое задание для последующих заказов.
Проверка кромки должна быть зафиксирована в протоколе приёмки.
Протокол приёмки должен покрывать все серии выпуска.
Заключение
Программа резки углеродных листов зависит от четырёх чисел, зафиксированных до первого заказа: возможности источника по толщинам, измеренная ширина реза с данными направлений, стоимость единицы с выделением раскроя и критерий качества кромки, отпускающий первую деталь. Зафиксируйте их в RFQ, проведите сертифицированную пробную партию и потребуйте три последовательных отчёта о сериях до контракта на объём.
Входит в раздел
Похожие статьи
- Услуга испытаний карбоновых стержней: методы, стандарты и стоимость | YongXian
- Услуга контроля углеродных пластин: методы, стандарты и стоимость
- Контроль качества углеродных листов: методы, стандарты и стоимость
- Руководство по толщине листа из углеродного волокна: стандартные размеры и выбор | YongXian
- Резка углеродных труб рядом со мной: процесс, допуски и стоимость | YongXian
- Резка углеродных листов рядом со мной: процесс, допуски и стоимость | YongXian
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты
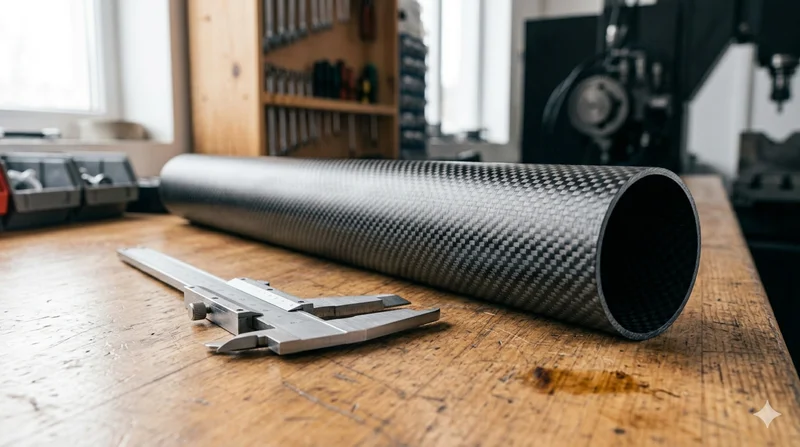
Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.
Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.
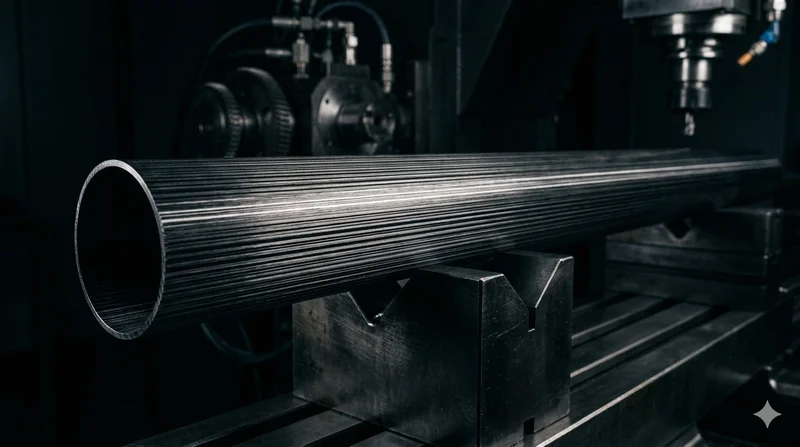
Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.
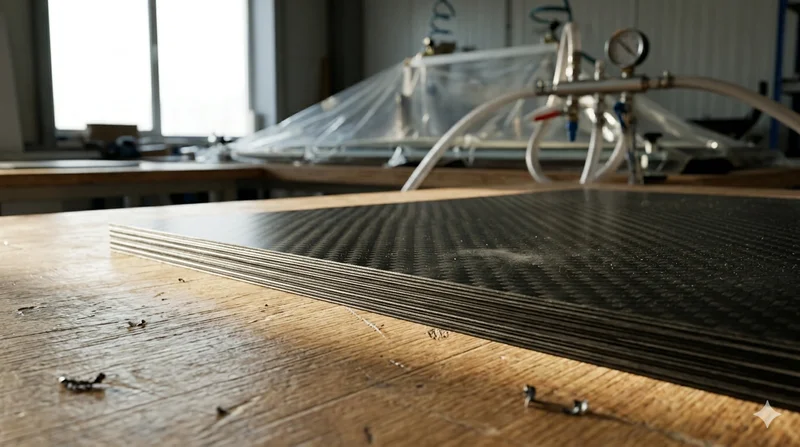
Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.
Круглое углеволокно трубка - 3K Twill
Легкие и сверхжесткие круглые трубки, идеально подходят для рамок дронов, робототехники и структурных приложений.