
Введение Клеевое соединение — единственный способ соединения, который не повреждает соединяемые волокна: никаких отверстий, крепежа и концентраторов напряжений, оставленных механической обработкой в ламинате. Но у клеевого соединения есть своя скрытая переменная — клеевой шов, тонкий слой клея между
Введение
Клеевое соединение — единственный способ соединения, который не повреждает соединяемые волокна: никаких отверстий, крепежа и концентраторов напряжений, оставленных механической обработкой в ламинате. Но у клеевого соединения есть своя скрытая переменная — клеевой шов, тонкий слой клея между двумя склеиваемыми деталями, обычно толщиной 0,1-0,3 мм. Этот субмиллиметровый размер несет непропорционально большую долю надежности соединения. Сделайте его слишком тонким — и шов «голодает», напряжения отслаивания концентрируются на краях соединения, а интерфейс рискует режимами слабой адгезии, которые на чертеже выглядят безупречно. Сделайте его слишком толстым — и прочность на сдвиг падает, появляются поры, а избыток клея становится источником зарождения трещин. В аэрокосмической и конструкционной композитной практике толщина клеевого шва контролируется так же тщательно, как любой размер детали, и допуск плюс-минус 0,05 мм на ответственных соединениях не редкость.
В этой статье объясняется, почему толщина клеевого шва определяет механику соединения, три основных метода контроля — прокладки, пленочные клеи и пастовые добавки — сравниваются в таблице с данными, и рассматривается, как неразрушающий контроль и приемочные испытания подтверждают результат в производстве.
Почему толщина клеевого шва определяет механику соединения
Клеевое соединение передает нагрузку сдвигом по площади нахлестки, но распределение напряжений никогда не бывает равномерным: напряжения отслаивания концентрируются на концах нахлестки, и их величина сильно зависит от толщины клея между склеиваемыми деталями. Более тонкий шов дает более жесткую и концентрированную передачу нагрузки на концах нахлестки, что повышает пиковые напряжения отслаивания. Более толстый шов снижает пик, но распределяет передачу нагрузки по большей эффективной длине ценой снижения прочности на сдвиг на единицу площади и растущего риска пор, пористости и стекания клея при отверждении. Оптимум — не единственное число; он зависит от клеевой системы, жесткости склеиваемых деталей и геометрии соединения — но десятилетия испытательных данных надежно помещают его в область 0,1-0,25 мм для пастовых и пленочных эпоксидных клеев, применяемых в склеивании композитов.
В таблице ниже обобщено поведение типичных конструкционных эпоксидных клеевых швов:
| Толщина клеевого шва | Прочность на сдвиг | Краевое напряжение отслаивания | Риск пор / пористости | Обнаружимость дефектов неразрушающим контролем |
|---|---|---|---|---|
| Ниже 0,08 мм (голодающий) | Нестабильная, часто ниже спецификации | Очень высокое | Низкий, но голодание шва | Плохая — риск поцелуйного соединения |
| 0,10-0,25 мм (типичный оптимум) | Пиковое значение | Умеренное | Низкий или умеренный | Хорошая |
| 0,25-0,40 мм (толстый) | на 5-15% ниже | Ниже пик, длиннее путь нагрузки | Умеренный — пористость вероятнее | Сниженная |
| Выше 0,40 мм (очень толстый) | на 15-30% ниже | Распределенное, соединение гибче | Высокий — стекание, экзотерма | Сниженная — толстый шов маскирует дефекты |
Из этого следуют два практических вывода. Во-первых, соединение, отказавшее из-за голодающего или слишком толстого шва, почти всегда отказывает при доле расчетной нагрузки, поэтому этот размер рассматривается как контролируемый параметр, а не как удобство. Во-вторых, работа специалиста по неразрушающему контролю зависит от него: ультразвуковые и другие методы обнаруживают поры и отслоения гораздо надежнее в шве контролируемой известной толщины, чем в шве переменной толщины.
Метод контроля 1: прокладки
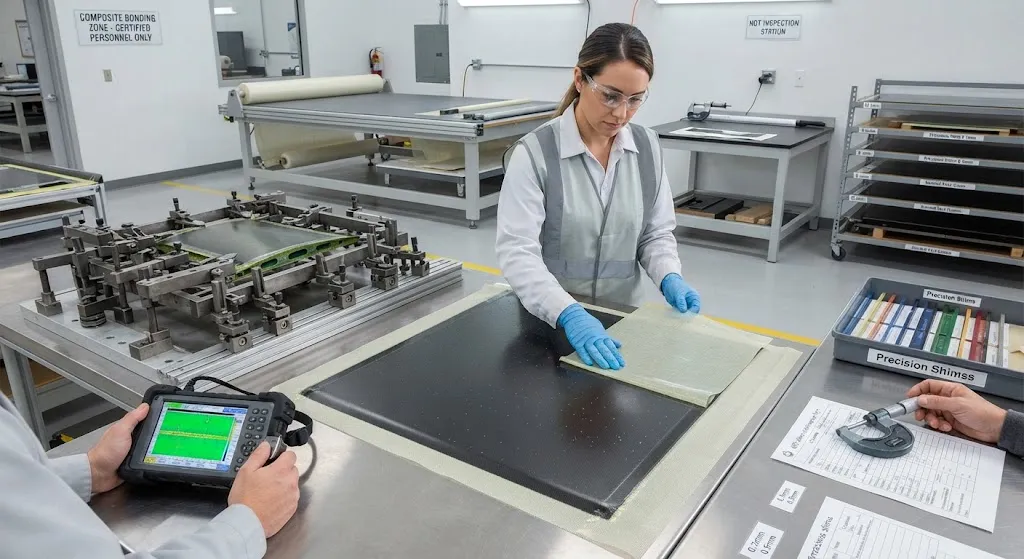
Прокладки — это прецизионные вставки, заполняющие зазор между склеиваемыми деталями для создания контролируемого равномерного шва. Они являются рабочей лошадкой ремонта и сборки, где соединяемые детали уже существуют и несут производственные допуски. Типичная последовательность: измерить фактический зазор по площади соединения, обработать прокладки по измеренному профилю толщины, приклеить прокладки к одной склеиваемой поверхности, затем завершить соединение тонким равномерным слоем пленки или пасты. Прокладки изготавливаются из алюминия, титана, нержавеющей стали или композитного ламината и поставляются с шагом толщины до 0,05 мм, чтобы монтажник мог собирать и обрабатывать их до требуемого профиля. Композитные прокладки предпочтительны на углеродных конструкциях во избежание гальванической коррозии и несоответствия теплового расширения, которые вносят металлические прокладки.
Сильная сторона подхода с прокладками — адаптивность: он справляется с разбросом допусков от детали к детали, клиновидными зазорами и отремонтированными поверхностями, которые не может сопоставить ни одно решение фиксированного размера. Его стоимость — труд: каждое соединение требует измерения, механической обработки и документации, поэтому прокладки доминируют в программах ремонта и мелкосерийной аэрокосмической сборке, а не в высокотемпном автомобильном производстве.
Метод контроля 2: пленочные клеи и системы распорок
Пленочные клеи приносят собственный контроль толщины в виде носителей и распорок. Пленочный клей — это предварительно дозированный слой смолы на легкой ткани-носителе, и его отвержденная толщина задается давлением и оснасткой процесса склеивания. Точность повышается еще двумя инженерными особенностями:
- Сферические стеклянные распорки: Стеклянные шарики контролируемого диаметра — обычно 0,13 или 0,25 мм, с допуском около плюс-минус 0,025 мм — распределены по пленке. Каждый шарик действует как упор, поэтому отвержденный шов не может сжаться ниже диаметра шарика, гарантируя минимальную толщину и равномерное распределение.
- Сетчатые и тканые носители: Вплетенный в пленку носитель поддерживает равномерность толщины при отверждении и обеспечивает путь выхода летучих веществ, снижая пористость в толстых сечениях.
Системы на основе пленки — стандарт для нового производства: автоматизированная укладка наносит пленку по готовой форме, шариковые распорки задают толщину шва, а время цикла измеряется минутами, а не часами, которые требует операция с прокладками. Компромисс — гибкость: пленочный клей это фиксированная система с фиксированным швом, поэтому он подходит для чистых, хорошо контролируемых новых деталей, а не для изменчивой геометрии ремонта.
Метод контроля 3: пастовые системы и управление оснасткой
Пастовые клеи контролируют шов через сам состав. Стеклянные микросферы и стеклянные шарики могут добавляться в пасту для установления минимальной толщины, а методы нанесения — зубчатые шпатели, дозированные экструзионные валики, роботизированная подача — определяют, насколько равномерно паста распределяется под давлением зажима. Поскольку стекание пасты до отверждения — реальный режим отказа на вертикальных соединениях, контроль толщины здесь в той же мере зависит от оснастки и конструкции зажимов, как и от клея: приспособления с точными размерами, вакуумные мешки и механические зажимы удерживают детали, пока паста уплотняется, а упоры зажимов могут обрабатываться для прямого задания требуемой толщины шва.
Во всех трех методах общий знаменатель — определенная, документированная целевая толщина шва. Технологические спецификации обычно задают номинальную толщину, допустимый диапазон, метод измерения и действия при выходе измерения за пределы диапазона.
Неразрушающий контроль и приемка: проверка того, что вы не видите
Неразрушающий контроль клеевых соединений CFRP выполняется многоуровневым набором инструментов. Ультразвуковой контроль в режимах эхо-импульса и фазированной решетки картографирует толщину шва и обнаруживает поры, пористость и отслоения с хорошей чувствительностью в диапазоне 0,1-0,4 мм. Термография быстро покрывает большие площади и выявляет поверхностные отслоения. Сдвигография нагружает деталь при визуализации, выявляя отслоения по аномалиям поверхностной деформации. А измерители импеданса клеевых соединений обеспечивают быстрый портативный скрининг для ремонта в полевых условиях. Приемка обычно проводится по документированной спецификации, контроль — по таким стандартам, как ASTM E2533 для неразрушающего контроля композитов с полимерной матрицей, а прочность соединения проверяется механическими испытаниями, такими как ASTM D5656 для свойств сдвига с толстыми склеиваемыми деталями.
Критическое ограничение неразрушающего контроля — поцелуйное соединение: нулевая по объему слабая адгезия, когда поверхности соприкасаются, но химические связи никогда не сформировались. НК не может надежно его обнаружить, потому что нечего визуализировать — нет ни поры, ни зазора отслоения. Именно поэтому приемка клеевых соединений никогда не опирается только на НК. Система квалификации сочетает контроль с управлением процессом: документированная подготовка поверхности (удаление разделительной ткани, пескоструйная обработка, плазменная обработка), проверка толщины шва, контрольные образцы, склеенные в том же цикле и испытанные до разрушения, и разрезы первой детали. Управление процессом — первичная гарантия; НК выявляет видимые дефекты; контрольные образцы выявляют химию.
Практический контрольный список управления швом
- Определите цель: Задайте номинальную толщину шва, допуск и метод измерения для каждого семейства соединений в технологической спецификации.
- Выберите метод: Пленочный клей со сферическими стеклянными распорками для нового производства, прокладки для ремонта и сборки с разбросом допусков, паста с микросферами для нерегулярных зазоров; документируйте выбор для каждого соединения.
- Проверьте геометрию: Измеряйте профили зазоров до склеивания и повторно проверяйте после отверждения; корректируйте прокладки или оснастку, когда отклонение выходит за пределы диапазона.
- Квалифицируйте процесс: Склеивайте контрольные образцы в каждом производственном цикле и испытывайте их по спецификации, охватывая режимы отслаивания и сдвига.
- Контролируйте и записывайте: Картографируйте шов ультразвуковым контролем или фазированной решеткой, записывайте профили толщины и решения по дефектам и привязывайте их к серийному номеру детали.
Часто задаваемые вопросы
Что произойдет, если клеевой шов слишком тонкий?
Голодающий шов ниже примерно 0,08 мм концентрирует напряжения отслаивания на краях соединения, может не полностью смочить поверхность склеиваемой детали и создает риск поцелуйного соединения, когда поверхности соприкасаются, но адгезия не развивается. Соединение может пройти визуальный контроль и даже показать приемлемую среднюю прочность на образцах, но преждевременно отказать в эксплуатации под усталостной или отслаивающей нагрузкой. По этой причине тонкий шов считается дефектом в конструкционном склеивании, и измерение толщины является частью приемочной документации.
Когда использовать прокладки, а когда пленочный клей?
Используйте пленочный клей со сферическими стеклянными распорками для нового производства чистых, хорошо контролируемых деталей: пленка наносится по готовой форме, шарики задают точную минимальную толщину, а время цикла короткое. Используйте прокладки для ремонта, модернизируемых узлов и любых соединений, где склеиваемые детали несут разброс производственных допусков или клиновидные зазоры — прокладки обрабатываются по измеренному профилю зазора, поэтому они справляются с изменчивой геометрией, которую фиксированная пленка не может. Многие программы используют оба подхода: пленку на заводских соединениях, прокладки в цехах ремонта и сборки.
Может ли неразрушающий контроль обнаружить все проблемы клеевого шва?
Нет — и важно знать границы. Ультразвуковые, термографические и сдвигографические методы надежно обнаруживают поры, пористость, отслоения и отклонения толщины. Они не могут надежно обнаружить поцелуйное соединение — нулевую по объему слабую адгезию, вызванную загрязненными или недостаточно подготовленными поверхностями, потому что визуализировать нечего. Именно поэтому приемка клеевых соединений сочетает НК с управлением процессом: документированная подготовка поверхности, контрольные образцы, склеенные и испытанные в каждом цикле, и разрезы первой детали. НК — мощный инструмент верификации, но он часть системы, а не вся система.
Заключение
Толщина клеевого шва — тихая переменная, которая определяет, будет ли клеевое соединение нести расчетную нагрузку десятилетиями или откажет в эксплуатации. Окно 0,1-0,3 мм контролируется тремя взаимодополняющими методами — прокладками для изменчивой и отремонтированной геометрии, пленочными клеями со сферическими стеклянными распорками для нового производства и пастовыми добавками с дисциплинированной оснасткой для нерегулярных зазоров — и проверяется многоуровневой стратегией НК, которая картографирует толщину, поры и отслоения, подкрепленной контрольными образцами и управлением процессом для того, что НК не видит.
Для инженерных команд, квалифицирующих клеевые соединения CFRP, практическая работа — определение диапазона толщины, выбор метода контроля и построение записи управления процессом и приемки по НК. Изучите наши решения по углеродным ламинатам и склеиваемым поверхностям для структурных клеевых программ, или свяжитесь с нашей инженерной командой, чтобы обсудить квалификацию соединений, подготовку поверхности и поддержку контроля.
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.

Чехол для планшета из углеволокна - Сверхлегкий защитный корпус
Легкий защитный чехол для планшетов из формованного препрега T700 3K.