
Наконечники углеволоконных штанг — это точка максимального напряжения в любой штанговой сборке: тяга, секционный столб палатки, фотоштатив или робототехническая тяга обрываются в соединении задолго до того, как разрушится сама углепластиковая штанга сплошного сечения. Типичная штанга 8 мм, изготовле
Введение
Наконечники углеволоконных штанг — это точка максимального напряжения в любой штанговой сборке: тяга, секционный столб палатки, фотоштатив или робототехническая тяга обрываются в соединении задолго до того, как разрушится сама углепластиковая штанга сплошного сечения. Типичная штанга 8 мм, изготовленная методом пултрузии, выдерживает 1800 Н в чистом растяжении, однако та же штанга, заклеенная в плохо подготовленную муфту, вырывается при 400 Н — номинал задаёт стык, а не волокно. В статье разобраны варианты крепежа для надёжного углеволоконного соединения штанги — от клеевых муфт и резьбовых вставок до механических вилок — с цифрами, необходимыми для выбора.
Выбор важнее, чем кажется. Наконечники определяют рабочую нагрузку, регулируемость, замену в поле и характер разрушения — и именно эту часть покупатели чаще всего выбирают неверно в проектах углеволоконных рукоятей: сборка с запрессованной алюминиевой втулкой раскалывает ламинат после двухсот циклов. Ниже — практическое руководство по четырём семействам соединений, их измеренной вырывной прочности и областям применения.
Почему наконечники ограничивают номинал всей сборки
Пултрузионная штанга прочнее всего вдоль оси и слабее всего по толщине, и практически любая концевая арматура атакует эту слабость одним из двух способов: распирает трубку изнутри (кольцевое растяжение) или концентрирует нагрузку в малой зоне поверхности (межслойный сдвиг). Оба режима разрушения живут в ламинате, а не в металле:
- Раскалывание по окружности: клиновые анкеры, распорные вставки и запрессованные втулки нагоняют радиальное напряжение в тонкую стенку; стенка 2 мм на штанге 8 мм разрушается примерно на трети осевого номинала.
- Вырыв: прочность клеевого соединения целиком зависит от подготовки поверхности; шлифовка зерном 80-120 и обезжиривание растворителем повышают вырыв на эпоксидной смоле на 60-80 процентов относительно гладкой пултрузионной поверхности.
- Отслоение у кромки: любая арматура, нагружающая конец штанги вне оси, создаёт изгибающий момент, и трещина начинается в клеевом филе у входа в муфту.
- Смятие под зажимом: болтовое соединение непосредственно через стенку штанги раздавливает матрицу; сквозной болт требует металлической втулки внутри канала.
Инженерное правило простое: держите соединение осевым, распределяйте нагрузку по длине клеевого шва не менее чем в 10 диаметров штанги и передавайте каждую концентрированную силу металлу, а не ламинату.
Клеевые муфты: основное углеволоконное соединение штанги
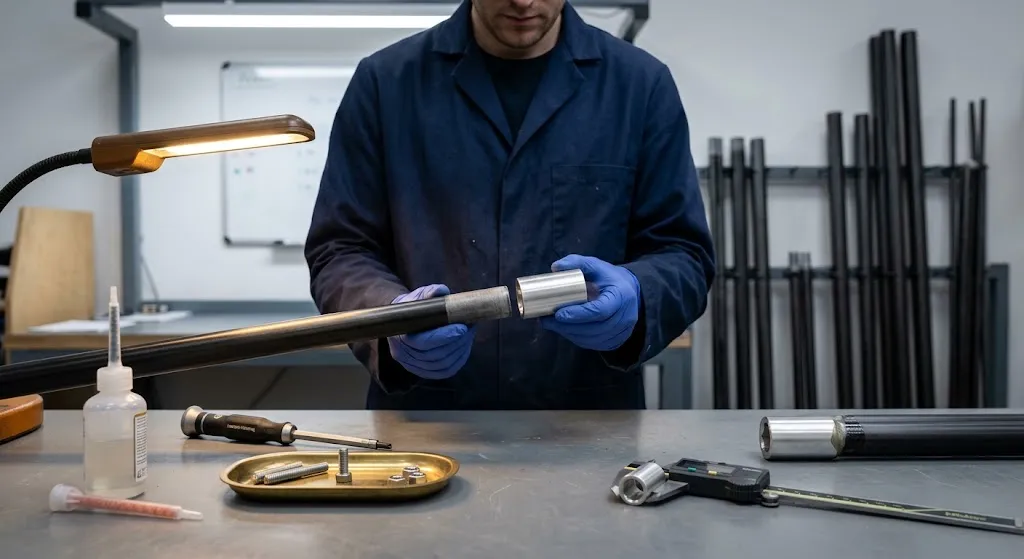
Клеевая муфта — рабочая лошадка: цилиндрическая алюминиевая или стальная втулка наклеена на конец штанги, нагрузка передаётся сдвигом в клеевой шов. При правильном исполнении соединение развивает обычно 70-85 процентов собственного растяжительного номинала штанги, поэтому оно доминирует в фотоштативах, мачтах БПЛА и приборных выносах.
| Концевая арматура | Типичный вырыв (штанга 8 мм) | % от номинала | Регулируемая | Замена в поле |
|---|---|---|---|---|
| Клеевая алюминиевая муфта, длина шва 40 мм | 1450 Н | 80% | Нет | Да, после выбивки втулки |
| Резьбовая вставка, залитая при изготовлении (шпилька M4) | 1250 Н | 69% | Да | Нет — постоянная |
| Механическая муфта с винтами | 900 Н | 50% | Да | Да |
| Вилка со сквозным болтом и внутренней втулкой | 1650 Н | 91% | Да | Да |
| Запрессованная пробка без клея | 400 Н | 22% | Нет | Да |
Подготовка поверхности — переменная, сильнее всего сдвигающая результат: шлифуйте зерном 80-120, протирайте ацетоном и используйте у toughened эпоксид с толщиной шва 0,3-0,5 мм. Структурные акрилаты пригодны для прототипов, но ползут под постоянной нагрузкой; двухкомпонентный эпоксид — нет.
Резьбовые вставки и механические варианты наконечников
Когда соединение должно разбираться — складные руки БПЛА, регулируемые тяги, секционные столбы палатки — берёт на себя механический крепёж:
- Залитые резьбовые вставки: алюминиевая вставка укладывается вместе с финишными слоями при пултрузии или намотке; максимальная жёсткость, обслуживание в поле невозможно, при перегрузке шпилька становится слабым звеном.
- Муфты с стопорными винтами: металлическая втулка надета на штангу и зафиксирована двумя-тремя винтами с наконечниками из нейлона; просто и повторяемо, но номинал примерно вдвое ниже клеевых вариантов, поскольку контакт линейный, а не площадной.
- Цанговые патроны: разделённые конусы, зажимающие на большей длине; хороши для углеволоконных рукоятей ручного инструмента, где вибрация расшатывает стопорные винты.
- Вилки со сквозным болтом: болт проходит через канал внутри металлической втулки; самое прочное разборное соединение и единственное, переживающее ударные нагрузки без клея.
Какой бы механизм ни был выбран, металлическая втулка внутри канала не просто желательна — именно она удерживает зажимные и болтовые нагрузки вне ламината.
Выбор соединения под применение
Соотносите концевую обработку с режимом работы: клеевые муфты — для постоянных осевых конструкций; залитые вставки — где нужна регулировка, но не обслуживание; цанговые муфты и втулки с винтами — для ручного инструмента и быстро собираемых приспособлений; вилки со сквозным болтом — для всего, что видит удары, циклы и замену в поле. Проектируйте длину клеевого шва минимум в 10 диаметров, держите эксцентриситет близким к нулю и заказывайте штангу — просмотрите наш ассортимент углеволоконных штанг — вместе с арматурой, чтобы соединение проектировалось как единое целое, а не собиралось по остаточному принципу.
Часто задаваемые вопросы
Какова вырывная прочность клеевого наконечника углеволоконной штанги?
На пултрузионной штанге 8 мм с длиной клеевого шва 40 мм корректно подготовленная алюминиевая муфта на упрочнённом эпоксиде развивает около 1450 Н — примерно 80 процентов осевого номинала штанги 1800 Н. Длина шва менее 10 диаметров, незашлифованная гладкая поверхность или хрупкий клей каждая отнимает ещё треть от этой величины.
Можно ли вкручивать арматуру непосредственно в углеволоконную штангу?
Нельзя — в сам ламинат. Резьба, нарезанная в углеволокне, имеет мелкое зацепление и сминается под моментом, поэтому штанга раскалывается при первом перетяге. Используйте залитую или клеевую металлическую вставку; если штанга полая, эпоксидная втулка с внутренней резьбой даёт полную глубину резьбы, не нагружая стенку.
Какое соединение выбрать для углеволоконной штанги, которую придётся разбирать в поле?
Вилку со сквозным болтом и внутренней втулкой. Она развивает наибольшую прочность среди разборных соединений (около 1650 Н на штанге 8 мм), не требует времени на отверждение клея, переживает ударные нагрузки и меняется гаечным ключом. Муфты с винтами проще, но их следует ограничивать примерно 50 процентами номинала штанги.
Заключение
Номинал любой сборки задают наконечники углеволоконных штанг, а не сама штанга: правильно наклеенная муфта достигает 80 процентов прочности штанги, запрессованная пробка — лишь 22, и разница целиком определяется подготовкой поверхности, длиной шва и осевым характером нагрузки. Для постоянных конструкций выбирайте клеевые муфты, для регулируемых необслуживаемых соединений — залитые вставки, для циклических и разборных узлов — вилки со сквозным болтом — и всегда с металлической втулкой внутри канала. Штанги и подобранная концевая арматура в едином инженерном расчёте: просмотрите наш ассортимент углеволоконных штанг или свяжитесь с нашей технической командой, указав нагрузку, диаметр и длину.
Похожие статьи
- Углепластиковая накладка: защитные и декоративные применения
- Углепластиковые листы: стандартные размеры и обзор применений
- Углепластиковая пластина в беговых кроссовках: плюсы, минусы и подбор посадки
- Карбоновая стелька для стопы: ортопедические и протезные применения
- Углепластиковая впускная труба: системы забора воздуха двигателя
- Древки из углеродного волокна: выбор спайна и характеристики
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
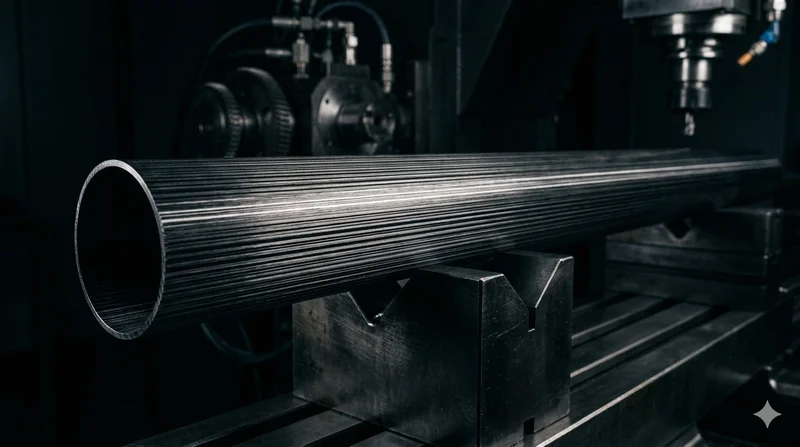
Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.
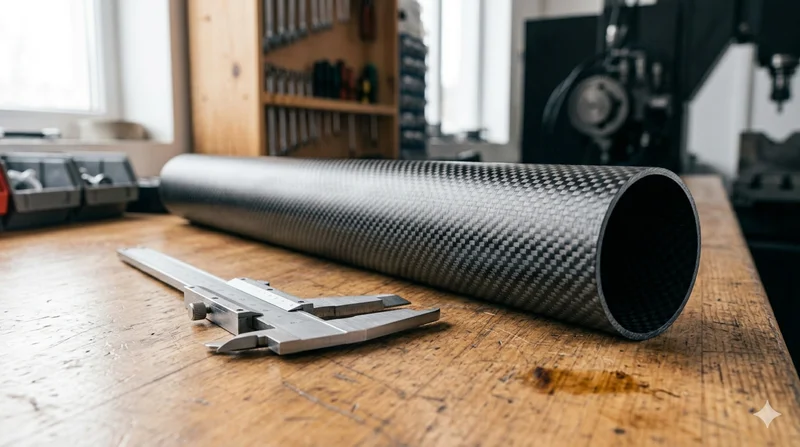
Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.