
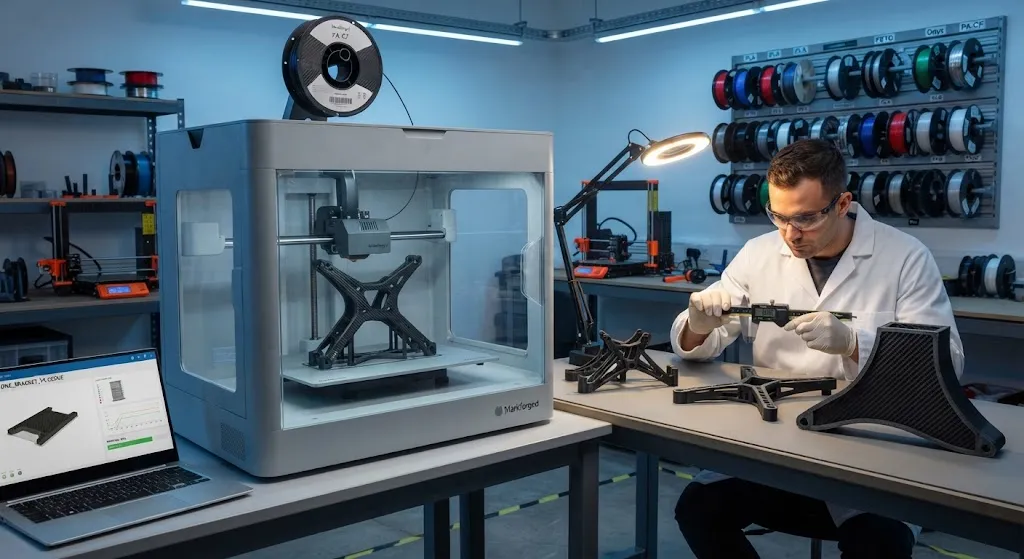
Углеволоконные 3D-печатные детали производятся двумя совершенно разными технологиями, которые часто путают. Первая — и самая распространённая — это FDM-печать нитью, армированной рубленым углеродным волокном: прочная, жёсткая нейлоновая или аналогичная матрица, значительно более прочная, чем обычная
Введение
Углеволоконные 3D-печатные детали производятся двумя совершенно разными технологиями, которые часто путают. Первая — и самая распространённая — это FDM-печать нитью, армированной рубленым углеродным волокном: прочная, жёсткая нейлоновая или аналогичная матрица, значительно более прочная, чем обычная нить, но всё же обычная термопластичная деталь. Вторая — печать непрерывным волокном, когда принтер укладывает непрерывные углеродные жгуты в деталь во время печати, создавая детали с соотношением прочности к массе, приближающимся к формованным композитам. Обе технологии изменили подход инженеров к прототипированию и производству конструкционных деталей, но они выполняют совершенно разные роли в цикле разработки продукта.
Это руководство объясняет, как работает каждая технология, какую прочность и жёсткость вы можете реально ожидать, правила проектирования, обеспечивающие надёжность деталей, и как покупать углеволоконные 3D-печатные детали — от настольных прототипов до продукции производственных сервисных бюро.
Углеволоконные 3D-печатные детали: рубленое и непрерывное волокно
Таблица ниже сравнивает две технологии по свойствам, которые наиболее важны для инженеров:
| Свойство | Нить с рубленым волокном (FDM) | Печать непрерывным волокном |
|---|---|---|
| Типичная матрица | Нейлон, PETG, PLA или PA-CF | Нейлон или PEEK с углеродными жгутами |
| Прочность на растяжение | 50-120 МПа | 400-800 МПа |
| Модуль упругости | 4-10 ГПа | 40-120 ГПа |
| Объёмная доля волокна | 10-20% рубленого | 30-50% непрерывного |
| Стоимость детали | Низкая — подходит для настольных принтеров | Высокая — промышленные системы или сервисные бюро |
| Зона построения | Большая, часто от 300 мм | Меньше, обычно 200-400 мм |
| Свойства по оси Z | Слабая адгезия слоёв | Слабая межслойная; в плоскости высокая |
Нить с рубленым волокном — правильный выбор, когда нужна жёсткая, прочная, легко печатаемая деталь, значительно более прочная, чем обычный пластик: приспособления, оснастка, корпуса и прототипы. Печать непрерывным волокном — правильный выбор, когда деталь несёт реальную нагрузку и требует жёсткости уровня композита, например кронштейны, структурные рамы и компоненты БПЛА, и когда более высокая стоимость детали оправдана производительностью.
Прочность и жёсткость, которые вы можете ожидать
Механические характеристики углеволоконных 3D-печатных деталей зависят от технологии, материала и ориентации печатных слоёв. Ключевые моменты из испытаний и опубликованных данных:
- Детали из рубленого волокна примерно в 2-4 раза жёстче той же детали, напечатанной из обычного нейлона или PETG, и примерно на 30-50% прочнее, поскольку волокна усиливают матрицу и улучшают размерную стабильность при печати.
- Детали из непрерывного волокна приближаются к свойствам формованных композитов в плоскости напечатанного волокна: прочность на растяжение 400-800 МПа и модуль 40-120 ГПа достижимы со стандартными углеродными жгутами, хотя свойства резко падают поперёк печатных слоёв.
- Прочность по оси Z (между слоями) остаётся слабой осью в обеих технологиях. Детали должны быть ориентированы так, чтобы наибольшие нагрузки действовали в плоскости слоёв, а не поперёк них.
- Отжиг и постобработка помогают: термическая обработка может повысить кристалличность нейлоновых матриц, а детали из непрерывного волокна можно обрабатывать и склеивать, как обычные композиты.
Практический вывод: деталь из непрерывного волокна может заменить алюминиевый кронштейн при доле массы для многих конструкционных применений, тогда как деталь из рубленого волокна лучше рассматривать как высокопроизводительный пластик, а не как композит.
Правила проектирования углеволоконных 3D-печатных деталей
Проектируете ли вы детали для собственного принтера или для сервисного бюро, эти правила определяют успех:
- Ориентируйте нагрузки в плоскости печати: Плоскость X-Y несёт волокно; ось Z ограничена адгезией слоёв. Проектируйте деталь так, чтобы основные нагрузки шли вдоль направления напечатанного волокна.
- Используйте непрерывное волокно там, где концентрируются нагрузки: Рёбра, фланцы и силовые пути могут быть усилены непрерывным волокном, а корпус детали печатается нитью с рубленым волокном — гибридная стратегия, балансирующая прочность и стоимость.
- Явно указывайте материал и объёмную долю волокна: "Углеволоконная 3D-печать" неоднозначна. Укажите матрицу (PA-CF нейлон, PETG-CF и т.д.), тип волокна (рубленое или непрерывное) и необходимую объёмную долю волокна.
- Учитывайте ступенчатость поверхности: Печатные детали имеют видимые линии слоёв и более шероховатую поверхность, чем формованные. Укажите механическую обработку или выравнивание паром там, где важны герметичность или внешний вид.
- Запрашивайте паспорта данных и тестовые образцы: Надёжный поставщик предоставляет механические данные для конкретного материала и ориентации печати, а не общие маркетинговые цифры.
Эти правила одинаково применимы к настольным и промышленным принтерам; разница в контроле процесса и документации, поэтому производственные детали всё чаще изготавливаются квалифицированными сервисными бюро.
Углеволоконные 3D-печатные детали в отраслевых применениях
Углеволоконные 3D-печатные детали находятся в производственном использовании в нескольких отраслях:
- Оснастка и приспособления: Лёгкие, размерно стабильные кондукторы и оснастка, которые производятся быстрее и легче в обращении, чем обработанные металлические аналоги.
- Робототехника и автоматизация: Конечные эффекторы, захваты и лёгкие рычаги, где снижение массы улучшает время цикла и снижает нагрузку на двигатель.
- Беспилотники и БПЛА: Рамы, крепления двигателей и шасси, производимые малыми сериями без дорогостоящей формовочной оснастки.
- Автомобильная промышленность: Кронштейны, воздуховоды и прототипы для автомобилей и автоспорта, где малый объём делает аддитивное производство самым быстрым путём.
- Авиакосмическая промышленность: Неконструкционные и вторичные конструкционные детали, оснастка и прототипы, квалифицированные в контролируемых процессах с документированной прослеживаемостью материалов.
- Медицина и вспомогательные устройства: Индивидуальные ортезы, фиксаторы и протезы, где геометрия под конкретного пациента печатается непосредственно по сканам.
Общая закономерность — малый и средний объём, сложная геометрия и потребность в прочности, превышающей возможности обычных термопластов, — именно там, где аддитивное производство конкурирует с механической обработкой и формованием наиболее успешно.
Стоимость и выбор поставщика
Стоимость углеволоконных 3D-печатных деталей сильно варьируется. Нить с рубленым волокном стоит примерно в 2-5 раз дороже обычной нити за килограмм, и настольные детали оцениваются соответственно. Детали из непрерывного волокна значительно дороже из-за требуемых промышленных принтеров и более медленного процесса построения; цены сервисных бюро обычно отражают материал, время работы машины и поддержку проектирования для аддитивного производства. Как правило, аддитивное производство наиболее конкурентоспособно при объёмах ниже нескольких тысяч единиц, где стоимость формовочной оснастки не может быть амортизирована, и для геометрий, которые потребовали бы нескольких обработанных деталей, соединённых вместе.
При выборе поставщика проверьте три вещи: конкретную систему материалов и её опубликованные механические данные, предлагаемую ориентацию печати и стратегию волокна для вашей схемы нагружения, а также документацию по качеству — партийные записи, контроль размеров и прослеживаемость материалов. Поставщик, способный объяснить эти детали, гораздо ценнее того, кто котирует только цену, особенно для конструкционных или связанных с безопасностью деталей.
Часто задаваемые вопросы
Действительно ли углеволоконные 3D-печатные детали так же прочны, как формованные углеволоконные?
Нет — не во всех направлениях. Детали из непрерывного волокна могут достигать прочности на растяжение 400-800 МПа и модуля 40-120 ГПа в плоскости напечатанного волокна, что приближается к характеристикам формованных композитов. Однако прочность по оси Z (между печатными слоями) остаётся слабой как при рубленом, так и при непрерывном волокне, поэтому печатная деталь никогда не является изотропной, как правильно уложенный формованный композит. Детали из нити с рубленым волокном примерно в 2-4 раза жёстче обычного нейлона или PETG, но значительно уступают по прочности формованным композитам. Правильное сравнение зависит от применения: для кронштейнов и рам с нагрузкой в плоскости печати непрерывное волокно действительно может заменить формованные и даже алюминиевые детали; для многонаправленных нагрузок формованные композиты остаются лучше.
Могут ли углеволоконные 3D-печатные детали заменить обработанные алюминиевые детали?
Во многих случаях да, с важными оговорками. Деталь из непрерывного волокна может соответствовать жёсткости алюминиевого кронштейна при доле массы, а свобода проектирования при печати позволяет оптимизировать геометрию и сократить количество деталей — несколько обработанных деталей могут стать одной напечатанной. Оговорки: температура — алюминиевые детали выдерживают рабочие температуры, превышающие большинство полимерных матриц; точность — печатные детали имеют ступенчатую поверхность и более свободные допуски, чем обработанный металл, если не подвергнуты постобработке; сертификация — для критически важных применений процесс печати должен быть квалифицирован и задокументирован. Для прототипов и производства малых и средних объёмов в умеренных тепловых средах углеволоконная 3D-печать часто быстрее, легче и дешевле механической обработки.
Какой материал лучше всего подходит для углеволоконной 3D-печати?
Для большинства инженерных деталей нейлон, армированный углеродным волокном (PA-CF), — лучший универсальный выбор: он сочетает высокую прочность и вязкость, низкое влагопоглощение по сравнению с ненаполненным нейлоном, отличную адгезию слоёв и устойчивость к повторным изгибам и ударам. PETG-CF — хорошая более дешёвая альтернатива с более лёгкой печатью и хорошей жёсткостью, хотя и менее вязкая, чем PA-CF. PLA-CF дёшев и размерно стабилен, но хрупок и непригоден для нагруженных или тёплых сред. Для сложных применений PEEK и PEKK с непрерывным волокном обеспечивают самую высокую термостойкость и прочность, но требуют высокотемпературных принтеров и несут значительную ценовую премию. Выбирайте матрицу по условиям эксплуатации — температуре, химическим средам, ударам — а рубленое или непрерывное волокно — по уровню нагрузки.
Заключение
Углеволоконные 3D-печатные детали занимают чётко определённое место в производственном ландшафте: они привносят жёсткость уровня композита в аддитивное производство, позволяя создавать лёгкие конструкционные детали, оснастку и мелкосерийное производство, которое было бы неэкономично формовать. Выбор технологии ясен — нить с рубленым волокном для высокопроизводительных пластиковых деталей, непрерывное волокно для реальных конструкционных нагрузок, — а правила проектирования, спецификации материалов и документация по качеству, обеспечивающие надёжность деталей, теперь хорошо отработаны.
Если вы оцениваете углеволоконную 3D-печать для проекта, изучите наши материалы и продукты армирования из углеродного волокна для традиционных композитных альтернатив, или свяжитесь с нашей инженерной командой, чтобы сравнить 3D-печать с формованным композитным производством для вашей конкретной детали.
Похожие статьи
- Стержни / полосы из углеродного волокна: полное руководство
- Обувь с пластиной из углеродного волокна: полное руководство
- Дельтовый 3D-принтер с углеволоконными стержнями: полное руководство
- Листовой материал из углеродного волокна: полное руководство
- Углеволоконная стопа-пластина: полное руководство
- Рама из углеволоконных пластин: полное руководство
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
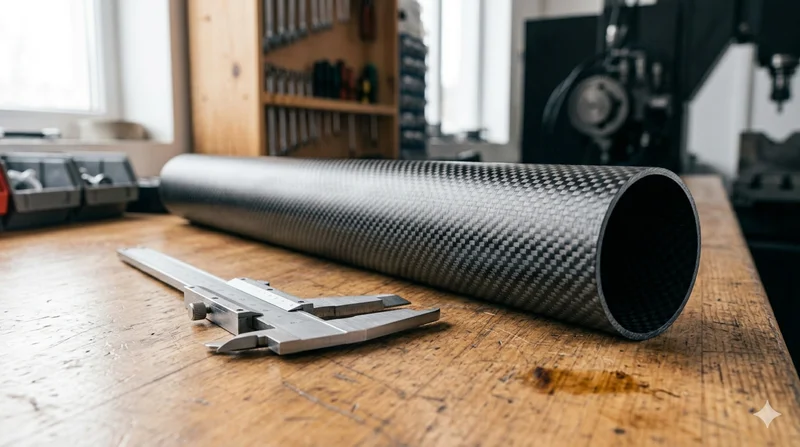
Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.
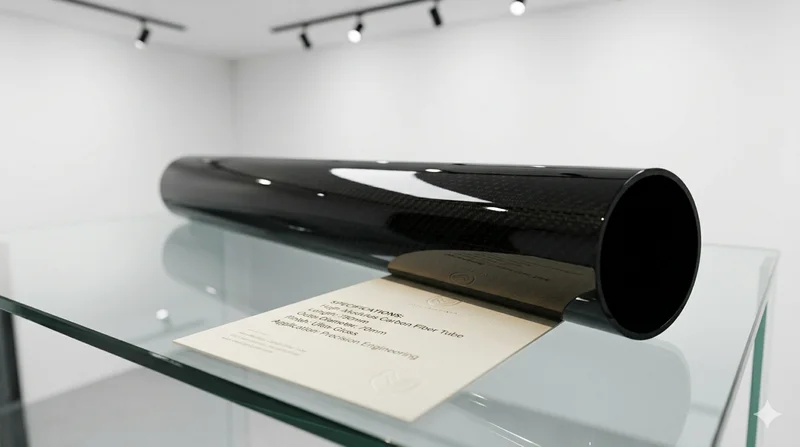
Высокомодульный круглый углеволокна труба - M40
Круглой трубки с высоким модулем изготовлены из волокна класса M40 (модуль растяжения 400 ГПа).Предназначен для применения, где максимальное соотношение жесткости к весу имеет решающее значение, например, оптические системы, точные машины и аэрокосмические конструкции.