
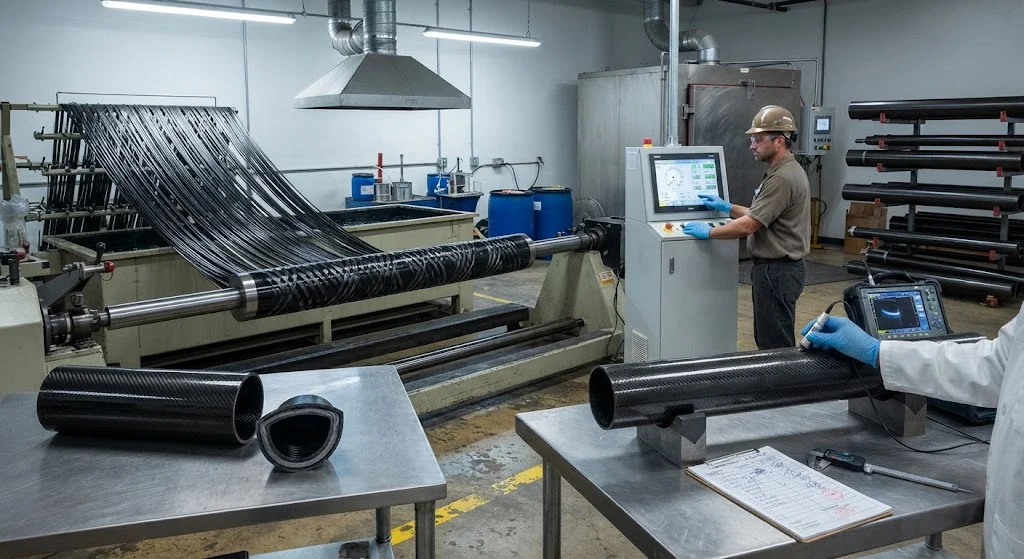
تصنيع أنابيب الإيبوكسي الملفوفة بالخيوط هو عملية إنتاج مكونات أنبوبية عالية الأداء عن طريق لف ألياف الكربون أو الزجاج أو الأراميد المستمرة على شياق مع راتنج الإيبوكسي. يعتبر الإيبوكسي الراتنج المفضل للأنابيب ذات الدرجة الهندسية لأنه يوفر أعلى الخصائص الميكانيكية ومقاومة الكلال ودرجة حرارة الخدمة بين
مقدمة
تصنيع أنابيب الإيبوكسي الملفوفة بالخيوط هو عملية إنتاج مكونات أنبوبية عالية الأداء عن طريق لف ألياف الكربون أو الزجاج أو الأراميد المستمرة على شياق مع راتنج الإيبوكسي. يعتبر الإيبوكسي الراتنج المفضل للأنابيب ذات الدرجة الهندسية لأنه يوفر أعلى الخصائص الميكانيكية ومقاومة الكلال ودرجة حرارة الخدمة بين جميع راتنجات اللف الإنتاجية. عملية التصنيع دقيقة وقابلة للتكرار: شد الألياف ودرجة حرارة الراتنج وزاوية اللف ودورة التصلب كلها مضبوطة لإنتاج أنابيب بقوة وصلابة ودقة أبعاد يمكن التنبؤ بها. تشرح هذه المقالة كل مرحلة من مراحل تصنيع أنابيب الإيبوكسي الملفوفة بالخيوط، من إعداد المواد الخام عبر اللف والتصلب والتشطيب، وتفصّل ممارسات مراقبة الجودة التي تفصل الإنتاج المتسق عن المخرجات المتغيرة.
فهم العملية مهم للمشترين بقدر أهميته للمصنعين. يمكن إنتاج نفس مواصفات الأنبوب بمستويات جودة مختلفة جدًا اعتمادًا على مدى دقة التحكم في معايير اللف ومدى صرامة التحقق من دورة التصلب. تمنح هذه المقالة المهندسين المفردات ومعايير القبول لتحديد ومراجعة والتحقق من إنتاج أنبوب الإيبوكسي الملفوف بالخيوط
عملية تصنيع أنابيب الإيبوكسي الملفوفة بالخيوط
يتبع تصنيع أنابيب الإيبوكسي الملفوفة بالخيوط تسلسلًا ثابتًا من المراحل، لكل منها نوافذ عملية محددة. تبدأ العملية عند حامل الشد، حيث تُشد حزم الألياف بشكل موحد، وتنتهي عند محطة التشغيل الآلي، حيث تُقطع الأنابيب المتصلبة وتُشطّب وجوهها وتُنهى إلى الأبعاد النهائية.
- حامل الشد والشد: تُسحب حزم الألياف من العبوات عبر مشدات قابلة للتعديل. يضمن الشد المتسق — عادة 10-50 نيوتن لكل حزمة — أليافًا مستقيمة وتماسكًا موحدًا؛ ويسبب انحراف الشد أليافًا متموجة وتشتتًا في القوة.
- حوض الراتنج: تمر الألياف عبر حوض راتنج مضبوط الحرارة يحتوي نظام الإيبوكسي المخلوط. تحدد لزوجة الراتنج ودرجة حرارة الحوض وزمن المكوث جودة التشبع ومحتوى الراتنج.
- اللف: توضع الألياف المشبعة على شياق دوّار بواسطة عين تغذية متحركة بزاوية لف مبرمجة. وتُجمع الطبقات الحلزونية والحلقية في تسلسل مصمم لإنتاج توزيع القوة المطلوب.
- التصلب: يُصلب الشياق الملفوف في فرن أو عبر أدوات مسخنة. تتصلب أنظمة الإيبوكسي عادة عند 120-180 درجة مئوية لمدة 1-4 ساعات، مع معدل ارتفاع مضبوط لتجنب التفاعل الطارد للحرارة والإجهادات المتبقية.
- استخراج الشياق: بعد التصلب، تُزال الأنبوب من الشياق، إما بالاستخراج الهيدروليكي للشياق الفولاذي أو بإزالة قلب قابل للذوبان/النفخ.
- التشغيل الآلي والتشطيب: تُقطع الأنابيب بالطول وتُشطّب وتُشغل في النهايات للوصلات اللاصقة أو الميكانيكية، ثم تُفحص وتُعبأ.
تفحص الأقسام التالية المرحلتين الأكثر تأثيرًا على الجودة النهائية — اللف والتصلب — تليهما ممارسات مراقبة الجودة التي تتحقق منهما.
عملية لف أنبوب الإيبوكسي: المواد وأنظمة الراتنج
تبدأ عملية لف أنبوب الإيبوكسي باختيار المواد، الذي يحدد سقف الأداء القابل للتحقيق. يحدد اختيار الألياف الصلابة والقوة: ألياف الكربون ذات المعامل القياسي (230-240 GPa) هي العمود الفقري للأنابيب الهيكلية؛ ودرجات المعامل المتوسط والعالٍ (290-440 GPa) تخدم التطبيقات الحرجة من حيث الصلابة؛ ويبقى E-glass وS-glass فعالين من حيث التكلفة حيث لا تكون الكربون ضرورية.
اختيار راتنج الإيبوكسي لا يقل أهمية. يتطلب اللف الخيطي أنظمة منخفضة اللزوجة طويلة العمر الافتراضي تشبع الألياف بسرعة وتتصلب إلى مصفوفة صلبة ذات Tg عالية. تهيمن ثلاث عائلات:
- إيبوكسي بيسفينول-A/F القياسي: الخيار العام، يتصلب عند 120-150 درجة مئوية إلى Tg من 100-140 درجة مئوية بخصائص ميكانيكية متوازنة ومقاومة كيميائية جيدة.
- إيبوكسي عالي الحرارة: أنظمة متعددة الوظائف أو نوفولاك تتصلب عند 160-200 درجة مئوية إلى Tg فوق 180 درجة مئوية، تستخدم حيث تتطلب درجات حرارة خدمة مرتفعة أو أداءً عاليًا في الظروف الرطبة الحارة.
- إيبوكسي مقوى: تركيبات مع مطاط أو معدلات لدنة حرارية ترفع المتانة بين الطبقات ومقاومة الصدمات.
يُضبط محتوى الراتنج بنسبة سرعة الألياف إلى تغذية الراتنج وبلزوجة الحوض. للأنابيب الهيكلية، تبلغ نسبة حجم الألياف عادة 60-68%؛ وتوفر الطبقات الداخلية والخارجية الغنية بالراتنج حماية من التآكل لكنها تساهم قليلًا في الصلابة.
إنتاج أنبوب FW: معايير اللف والأدوات
في إنتاج أنبوب FW، تترجم معايير اللف جودة المواد إلى أداء هيكلي. زاوية اللف هي أقوى ذراع تصميم. تنتج الزاوية الحلزونية البالغة 54 درجة الأنبوب ثنائي المحور المتوازن الكلاسيكي المستخدم لأوعية الضغط، بينما تميل الزوايا المنخفضة بالقوة نحو الاتجاه المحوري والأعلى نحو القوة الحلقية.
تصميم الأدوات هو المحدد الثاني. الشياق الفولاذي ذو الاستدقاق الطفيف وطلاء التحرير هو المعيار الإنتاجي؛ ويُشغل بتفاوتات صارمة لأن القطر الداخلي للأنبوب ينسخ سطح الشياق. تؤثر استقامة الشياق وتشطيب السطح والكتلة الحرارية جميعها على الأنبوب النهائي: فالشياق الذي ينحرف عن الاستقامة بأكثر من 0.1 مم لكل متر ينقل ذلك الخطأ مباشرة إلى الأنبوب.
| المعيار | النطاق النموذجي | التأثير على الجودة |
|---|---|---|
| زاوية اللف | 10-90 درجة | تحدد توزيع القوة المحوري/الحلقي؛ 54° = ثنائي المحور متوازن |
| نسبة حجم الألياف | 60-68% | ترفع الصلابة والقوة؛ والأعلى يخاطر بالفراغات |
| شد الحزمة | 10-50 نيوتن | يتحكم باستقامة الألياف والتماسك |
| درجة حرارة التصلب | 120-200 درجة مئوية | تحدد Tg والأداء في الظروف الرطبة الحارة |
| استقامة الشياق | ≤0.1 مم/م | تنتقل مباشرة إلى استقامة الأنبوب |
| محتوى الراتنج بالوزن | 25-40% | يوازن بين الخواص الميكانيكية وحاجز التآكل |
في الإنتاج، تُسجل هذه المعايير لكل دفعة وتُحفظ كجزء من سجل الدفعة. هذه القابلية للتتبع هي ما يسمح للمصنع بإثبات أن الأنبوب يلبي مواصفاته — وما يسمح للمشتري بمراجعة الادعاء.
تصنيع الأنابيب المركبة: مراقبة الجودة
تتحقق مراقبة الجودة في تصنيع الأنابيب المركبة من أن العملية أنتجت ما قصده التصميم. تعمل على ثلاثة مستويات: المراقبة أثناء العملية، والاختبار الفيزيائي، والفحص غير المتلف.
- المراقبة أثناء العملية: تسجيل مستمر للشد ودرجة حرارة الراتنج وزاوية اللف ودرجة حرارة التصلب. تُعلَّم الانحرافات في الوقت الفعلي وتُسجل في سجل الدفعة.
- الاختبار الفيزيائي: اختبارات على مستوى العينات والأنابيب على أساس العينات. تشمل الاختبارات النموذجية قوة الشد المحورية والحلقية، ونسبة حجم الألياف بالهضم الحمضي، وTg بواسطة DSC، وضغط الانفجار.
- الفحص غير المتلف: يكتشف الفحص بالموجات فوق الصوتية الفراغات والتفكك وتموج الألياف؛ وتتحقق الفحوصات الأبعادية من القطر الداخلي/الخارجي وسمك الجدار والاستقامة والتمركز مقابل الرسم.
تُحدد معايير القبول في المواصفات وتتطلب عادة: نسبة حجم الألياف ضمن ±2%، وسمك الجدار ضمن ±0.1-0.2 مم، والاستقامة ضمن 0.5-1.0 مم لكل متر، وعدم وجود تفكك قابل للاكتشاف في المسح بالموجات فوق الصوتية.
الاختبار والشهادات لأنابيب الإيبوكسي الملفوفة بالخيوط
تتدرج متطلبات الاختبار مع مخاطر التطبيق. للأنابيب الهيكلية والمصنفة للضغط، يتبع الاختبار معايير معترفًا بها. يلخص الجدول التالي طرق الاختبار الشائعة.
| الاختبار | المعيار/الطريقة | الغرض |
|---|---|---|
| اختبار الشد المحوري | ASTM D2105 (الأنابيب) / D3039 | القوة والمعامل المحوريان |
| اختبار الشد الحلقي | ASTM D2290 (حلقة NOL) | القوة المحيطية |
| نسبة حجم الألياف | ASTM D3171 (الهضم الحمضي) | التحقق من نسبة الراتنج/الألياف |
| درجة حرارة التحول الزجاجي | ASTM E1356 / ISO 11357 (DSC) | تأكيد اكتمال التصلب وTg |
| الفحص بالموجات فوق الصوتية | ASTM E2580 (موجات موجهة) / UT يدوي | كشف الفراغات والتفكك |
| ضغط الانفجار | ASTM D1599 | التحقق من تصنيف الضغط (أنابيب الضغط) |
للتطبيقات الفضائية والدفاعية، يضيف المصنعون عادة قابلية تتبع المواد والتحكم الموثق بالعملية واختبار الشهود من طرف ثالث إلى حزمة الشهادات.
الأسئلة الشائعة
ما نطاقات سمك الجدار والقطر النموذجية لأنابيب الإيبوكسي الملفوفة بالخيوط؟
تُنتج أنابيب الإيبوكسي الملفوفة عادة بأقطار خارجية من 10 مم إلى 1,500 مم وسمك جدار من 1.5 مم إلى 50 مم. الأنابيب الهيكلية صغيرة القطر (10-100 مم) نموذجية للمشغلات وأذرع الطائرات بدون طيار والأعمدة؛ والأقطار المتوسطة (100-500 مم) تخدم الأسطوانات الهيدروليكية والبكرات وأوعية الضغط؛ والأقطار الكبيرة (500-1,500 مم) تستخدم للأنابيب والخزانات ومكونات توربينات الرياح. يُبنى سمك الجدار بإضافة ممرات حلزونية وحلقية، لذا فإن النطاق العملي واسع — محدود أساسًا بزمن التصلب وإدارة التفاعل الطارد للحرارة.
كيف يُتحقق من جودة أنابيب الإيبوكسي الملفوفة قبل التسليم؟
يتبع التحقق خطة فحص محددة متفق عليها في مرحلة المواصفات. تؤكد سجلات العملية أن معايير اللف بقيت ضمن النافذة. تتحقق اختبارات العينات من نفس الدفعة من القوة المحورية والحلقية والمعامل ونسبة حجم الألياف وTg. يفحص الاختبار غير المتلف — عادة الفحص بالموجات فوق الصوتية — الأنبوب بالكامل بحثًا عن الفراغات والتفكك، ويتحقق الفحص الأبعادي من القطر الداخلي والخارجي وسمك الجدار والاستقامة والتمركز. للأنابيب المصنفة للضغط، يُجرى اختبار الانفجار أو الضغط الإثباتي على أساس العينات.
ما المهلة النموذجية والحد الأدنى لكمية الطلب لأنابيب الإيبوكسي الملفوفة المخصصة؟
للأقطار القياسية مع أنظمة الألياف والراتنج الشائعة، تكون مهلة الإنتاج عادة 4-8 أسابيع من الطلب، مدفوعة أساسًا بتوفر الشياق وجدولة التصلب. تضيف الشياق المخصصة 4-10 أسابيع حسب الحجم والتعقيد. تختلف الحدود الدنيا للكمية حسب القطر: للأنابيب صغيرة القطر (أقل من 50 مم) غالبًا ما تكون 20-100 قطعة لأن الإعداد وتغيير حامل الشد يهيمنان على التكلفة؛ وتُسعر الأنابيب الأكبر لكل قطعة. كميات النماذج الأولية (1-10 قطع) متاحة عادة بعلاوة سعرية.
هل يمكن تشغيل أنابيب الإيبوكسي الملفوفة آليًا أو لصقها أو وصلها بعد التصلب؟
نعم. يمكن قص الأنابيب المتصلبة وتشطيب وجوهها وخرطها بأدوات كربيد، كما يمكن حفر الثقوب بدعم مناسب. لا تُقطع الخيوط اللولبية عمومًا في جدار الأنبوب — الإدخالات المعدنية الملصقة أو الشفاه أو الوصلات الطرفية هي النهج القياسي. تحقق الوصلات اللاصقة مع المواد اللاصقة الهيكلية عادة 80-95% من قوة الأنبوب بأطوال لصق تبلغ 20-30 ضعف سمك الجدار. يجب إجراء جميع عمليات التشغيل بعد التصلب مع استخراج الغبار، لأن غبار الإيبوكسي-الكربون المتصلب كاشط وموصل.
الخاتمة
تصنيع أنابيب الإيبوكسي الملفوفة بالخيوط عملية دقيقة قابلة للتحكم تنتج مكونات أنبوبية عالية الأداء لأكثر التطبيقات الهيكلية صرامة. إن الجمع بين الأداء الميكانيكي والحراري لراتنج الإيبوكسي وحرية تصميم اللف الخيطي — الزوايا المتغيرة وتسلسلات الطبقات وأنواع الألياف — يمنح المهندسين نظام مواد يمكن ضبطه تقريبًا لأي حالة حمل أنبوبي. يعتمد النجاح على التحكم المنضبط في الشد وزاوية اللف ومحتوى الراتنج ودورة التصلب، التي يُتحقق منها عبر المراقبة أثناء العملية والاختبار الفيزيائي والفحص غير المتلف.
عند شراء أنابيب الإيبوكسي الملفوفة بالخيوط، حدد زاوية اللف ونسبة حجم الألياف ونظام الراتنج ومعايير القبول للاختبار والفحص — واطلب سجلات الدفعة التي تثبت استيفاءها. استكشف مجموعتنا من الأنابيب الملفوفة والمنتجات المركبة للخيارات القياسية، أو تواصل مع فريقنا الهندسي لمناقشة زوايا اللف المخصصة ودرجات الألياف واختبارات التأهيل لتطبيقك.
مقالات ذات صلة
- أنابيب الألياف الزجاجية الملفوفة: بديل اقتصادي لألياف الكربون
- تصميم أنابيب الإيبوكسي الملفوفة بالخيوط: سماكة الجدار وزاوية الألياف وتحسين الأحمال
- أنابيب الإيبوكسي الملفوفة بالخيوط: معايير الاختبار وضمان الجودة
- أنبوب الألياف الزجاجية الملفوف بالخيوط: معايير العملية والأداء مقارنة بألياف الكربون
- قضبان ألياف الكربون المسحوبة (Pultruded): الخصائص الميكانيكية والتطبيقات الصناعية
- تكلفة الأنابيب الإيبوكسية الملفوفة بالليف: المواد والعملية وتسعير الكميات
Interested in Custom Carbon Fiber Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Carbon Fiber Fishing Rod Blank
High-quality carbon fiber fishing rod blank manufactured from multiple grades of Toray carbon fiber cloth. Available in a wide range of lengths, powers, and actions for freshwater and saltwater applications. Suitable for OEM rod building.
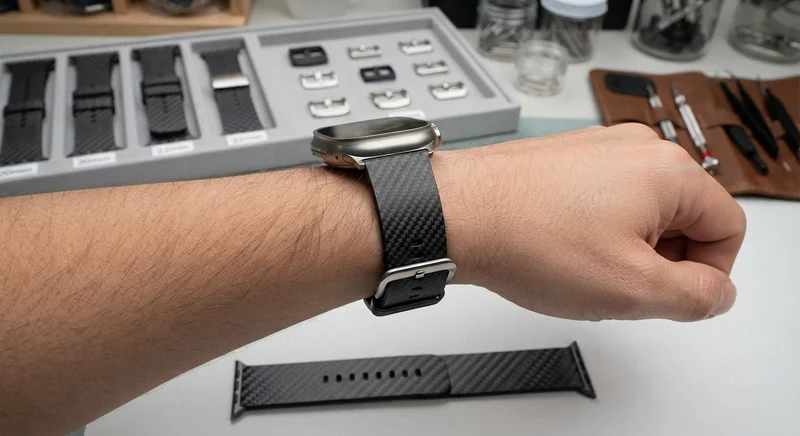
Carbon Fiber Watch Strap — 20mm/22mm Quick-Release
Premium carbon fiber watch strap with quick-release spring bars. Woven from T700 3K twill prepreg with a flexible resin system that conforms to the wrist. Available in 20mm and 22mm lug widths, compatible with Apple Watch, Samsung Galaxy Watch, Garmin, and traditional mechanical watches. Features a stainless steel buckle and carbon fiber keepers. The natural weave pattern makes each strap unique.
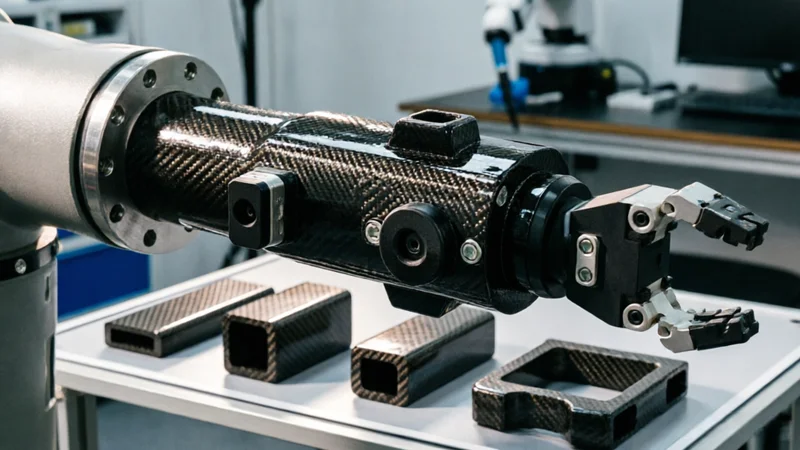
Carbon Fiber Robot End Effector Link — Custom Shape & Sensor Integration
Custom-shaped carbon fiber end effector links for robotic arms. Designed for automation integrators and research labs requiring lightweight, rigid connections between the robot wrist and gripper/tool. Can incorporate sensor mounting bosses, cable routing channels, and quick-change interfaces.
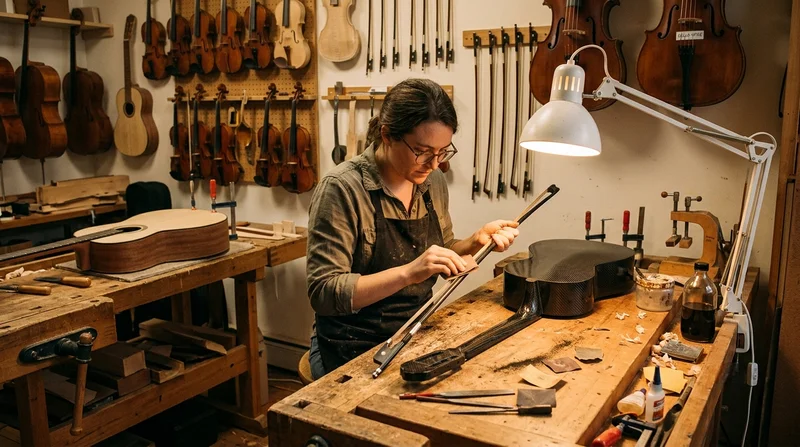
Custom Carbon Fiber Musical Instrument Parts
Carbon fiber components for musical instrument manufacturing offering superior dimensional stability, low weight, and consistent acoustic properties. We produce carbon fiber bows, guitar necks, violin chin rests, drum shells, and wind instrument bodies. Carbon fiber instruments are immune to humidity changes and temperature fluctuations that affect wooden instruments.
Custom Carbon Fiber Medical Device Components
Medical-grade carbon fiber components manufactured for imaging equipment, surgical instruments, and patient support systems. Carbon fiber's radiolucency (X-ray transparency) and high strength-to-weight ratio make it ideal for CT scanner beds, wheelchair frames, surgical robot arms, and MRI-compatible accessories. Biocompatible resin systems available.