
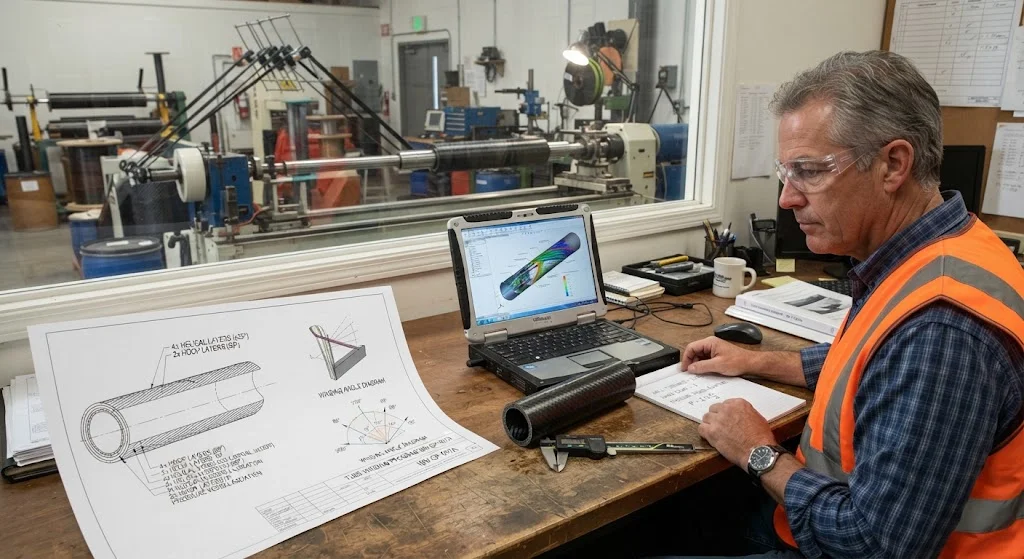
تصميم أنابيب الإيبوكسي الملفوفة بالخيوط هو عملية تحويل حالة الحمل إلى برنامج لف: اختيار الألياف والراتنج وزاوية الألياف وتسلسل الطبقات وسماكة الجدار التي تنتج معًا أنبوبًا قويًا بما يكفي لمهمته وليس أثقل من اللازم. اللف الخيطي مرن بشكل غير عادي بين عمليات المركبات لأن زاوية الألياف يمكن تغييرها باست
مقدمة
تصميم أنابيب الإيبوكسي الملفوفة بالخيوط هو عملية تحويل حالة الحمل إلى برنامج لف: اختيار الألياف والراتنج وزاوية الألياف وتسلسل الطبقات وسماكة الجدار التي تنتج معًا أنبوبًا قويًا بما يكفي لمهمته وليس أثقل من اللازم. اللف الخيطي مرن بشكل غير عادي بين عمليات المركبات لأن زاوية الألياف يمكن تغييرها باستمرار على طول الأنبوب وحوله، مما يعني أن المصمم يمكنه وضع الصلابة والقوة بالضبط حيث تتطلبها الأحمال. لكن لهذه المرونة ثمن: فضاء التصميم كبير، والخطأ فيه ينتج أنابيب إما زائدة الوزن أو ناقصة القوة. هذه المقالة دليل تصميم الأنابيب الملفوفة يمر بالقرارات بالترتيب — حالات الحمل أولًا، ثم زاوية الألياف، ثم سماكة الجدار وتكديس الطبقات — ويشرح حلقة التحقق التي تؤكد التصميم قبل قطع القوالب.
ثلاثة معاملات تهيمن على تصميم أنابيب الإيبوكسي الملفوفة: زاوية اللف تحدد اتجاه الألياف وبالتالي الخصائص الاتجاهية؛ سماكة الجدار تحدد سعة الحمل الكلية؛ وتسلسل الطبقات يحدد كيفية توزيع الحمل بين الاتجاهين المحوري والحلقي. كل معامل يتفاعل مع الآخرين، وكلها مقيدة بقابلية التصنيع — آلة اللف والشياق ودورة التصلب.
تصميم أنابيب الإيبوكسي الملفوفة: البدء من حالة الحمل
يبدأ التصميم بإدراج كل حمل سيتعرض له الأنبوب في الخدمة وتصنيفه حسب الاتجاه. أربع عائلات أساسية للأحمال على الأنبوب:
- الحمل المحوري: شد أو ضغط على طول محور الأنبوب — قضبان الدفع، والدعامات، وأعمدة الإدارة المنقلة للدفع، والأعمدة.
- الحمل الحلقي (المحيطي): ضغط داخلي أو خارجي يعمل حول المحيط — أوعية الضغط والأنابيب والأسطوانات الهيدروليكية وأنابيب التفريغ.
- الحمل الالتوائي: عزم حول محور الأنبوب — أعمدة الإدارة وقضبان الالتواء وأنابيب التوصيل.
- حمل الانحناء: عزم مطبق بشكل عرضي على المحور — العوارض والأذرع الكابولية والأنابيب الهيكلية في الإطارات.
تدمج التطبيقات الحقيقية دائمًا اثنين أو أكثر من هذه، والتركيبة تقود اختيار الزاوية. الرؤية الأساسية هي أن الأنبوب الملفوف أقوى ما يكون في اتجاه الألياف، لذلك يجب أن تضع زاوية اللف الألياف على طول اتجاه أكبر إجهاد رئيسي. يلخص الجدول أدناه عائلات الزوايا المستخدمة عمليًا.
| الحمل السائد | زاوية اللف | نمط الطبقات |
|---|---|---|
| شد/ضغط محوري | 10-30 درجة | طبقات محورية في الغالب مع حلقي خفيف |
| ضغط داخلي (متوازن) | 54.7 درجة (حلزوني) | تناوب حلزوني ±54.7 زائد حلقي |
| حلقي نقي / ضغط بحصة حلقية عالية | 85-90 درجة (حلقي) | طبقات حلقية متداخلة مع الحلزوني |
| التواء | ±45 درجة | أزواج متناوبة +45/-45 |
| انحناء | 10-30 درجة زائد حلقي | طبقات محورية على السطح الخارجي، وحلقية داخلًا |
تستحق حالة وعاء الضغط الكلاسيكية التأكيد: لِلأنبوب مغلق الطرف تحت ضغط داخلي، يكون التوزيع الأمثل للإجهاد بنسبة 2:1 بين الإجهاد الحلقي والمحوري، واللف الحلزوني بزاوية ±54.7 درجة ينتج هذا التوازن بالضبط بأدنى سماكة جدار. لهذا تظهر زاوية 54 درجة كثيرًا في معدات الضغط الملفوفة.
دليل تصميم الأنابيب الملفوفة: زاوية الألياف وتسلسل الطبقات
بمجرد تصنيف حالة الحمل، تُختار زاوية الألياف ويُبنى تسلسل الطبقات حولها. ثلاث قواعد توجه التسلسل.
- أزواج الزوايا المتناوبة: تُلف الطبقات الحلزونية في أزواج متوازنة، ممر بالزاوية الموجبة يليه ممر بالزاوية السالبة، حتى لا يلتوي الأنبوب أو ينحني تحت الحمل. طبقة حلزونية واحدة ستنتج أنبوبًا مقترنًا ملتويًا؛ الزوج المتوازن يستعيد التناظر.
- الطبقات الحلقية على السطح: توضع الطبقات الحلقية (85-90 درجة) على السطح الخارجي لأوعية الضغط، حيث تحتوي الانفعال المحيطي وتحمي الطبقات الحلزونية. الألياف الحلقية عند القطر الداخلي أقل فعالية لأن الإجهاد هناك أقل.
- أبقِ التكديس رقيقًا: عدد الطبقات يضاعف وقت اللف، وكل انتقال بين عائلات الزوايا مصدر محتمل لتموج الألياف. لِسماكة جدار معينة، عادة ما تكون الطبقات الحلزونية الأقل عددًا والأسمك أفضل من طبقات رفيعة كثيرة.
التسلسل مهم لأن الطبقات المتجاورة بزوايا مختلفة تتداخل عند نقاط التقاطع. إذا لُفت الطبقات الحلقية بين الطبقات الحلزونية، يكون السطح أكثر انتظامًا وتكون الطبقات الحلزونية مدعومة بشكل أفضل؛ إذا لُفت جميع الطبقات الحلزونية أولًا والحلقية أخيرًا، تقع الحلقية على سطح أملس لكن الحزمة الحلزونية قد تظهر فجوات. للأنابيب الهيكلية، النمط المتداخل هو الخيار الافتراضي.
تحسين أنبوب FW: سماكة الجدار وتكديس الطبقات
سماكة الجدار هي آخر متغير تصميم وهي التي تحول اختيار الزاوية إلى سعة حمل. الحد الأدنى للسماكة تحدده حالة الحمل الحاكمة والإجهاد المسموح به لنظام المواد، لكن ثلاثة اعتبارات عملية ترفع التصميم عادة فوق الحد الأدنى للإجهاد البحت.
- الاستقرار: تفشل الأنابيب رقيقة الجدران تحت الضغط أو الانحناء بالانبعاج قبل وقت طويل من بلوغ قوة المادة. لِلأنبوب تحت ضغط محوري، يتناسب حمل الانبعاج الحرج مع مكعب سماكة الجدار، لذا فإن زيادة صغيرة في السماكة تشتري هامش استقرار كبيرًا.
- المناولة والتشغيل الآلي: الجدران التي تقل عن حوالي 1.5 مم هشة أثناء استخراج الشياق والتشغيل والنقل. الحد الأدنى العملي 1.5-2.0 مم شائع للأنابيب الهيكلية بغض النظر عن حساب الإجهاد.
- الصدمات وتحمل الضرر: الجدار الأسمك يتحمل ضرر الصدمات بشكل أفضل — الضرر المرئي بالعين المجردة على أنبوب رفيع يمكن أن يخفض قوة الضغط إلى النصف، بينما يحتوي الجدار الأسمك منطقة الضرر.
ثم يُجمَّع تكديس الطبقات إلى السماكة المطلوبة. قد يستخدم الأنبوب الهيكلي النموذجي تكديسًا مثل: ممرين حلزونيين ±54.7، وممرًا حلقيًا واحدًا، وممرين حلزونيين آخرين، وممرًا حلقيًا ختاميًا، حيث تضيف كل مجموعة مرور مساهمة سماكة محددة. عمليًا، تُبنى سماكة الجدار بعدّ الممرات لا الطبقات: يحدد برنامج اللف عدد الممرات الحلزونية والحلقية، وتُتحقق السماكة الناتجة على أنبوب تجريبي وتُعدَّل ممرًا واحدًا في كل مرة. هذا التحكم القائم على الممرات هو ما يجعل الأنابيب الملفوفة قابلة للتكرار في الإنتاج.
| معامل التصميم | النطاق النموذجي | النتيجة التصميمية |
|---|---|---|
| الزاوية الحلزونية | 10-55 درجة | تحدد تقسيم القوة المحوري/الحلقي |
| الزاوية الحلقية | 85-90 درجة | تحتوي الانفعال المحيطي |
| نسبة حجم الألياف | 60-68% | ترفع الصلابة؛ الأعلى يخاطر بالفراغات |
| سماكة الجدار | 1.5-50 مم | تحدد سعة الحمل والاستقرار |
| سماكة الطبقة لكل ممر | 0.15-0.6 مم | تحدد عدد الممرات ووقت اللف |
| نسبة الطول إلى القطر | حتى 50:1 | تحد نطاق الزاوية الحلزونية على الأنابيب الطويلة |
هندسة الأنابيب المركبة: التحقق والتكرار
لا تنتهي هندسة الأنابيب المركبة عند الرسم. يجب التحقق من كل افتراض تصميمي — القيم المسموح بها للمواد، ونسبة حجم الألياف، وجودة التصلب، والزوايا الفعلية الملفوفة — على عينات مادية قبل تثبيت التصميم.
- اللف النموذجي: يُلف أول أنبوب تجريبي لتأكيد أن برنامج الزوايا وهندسة الشياق ودورة التصلب تنتج سماكة الجدار ونسبة حجم الألياف المقصودتين.
- التحقق الميكانيكي: تؤكد اختبارات العينات ومستوى الأنبوب القوى المتوقعة. تُقارن قوى الشد المحوري والحلقي (حلقة NOL) وضغط الانفجار عند الاقتضاء مع التحليل.
- التكرار: إذا قصرت نتائج الاختبار، تُعدَّل الزاوية أو التكديس أو المادة — عادة متغيرًا واحدًا في كل مرة — وتتكرر الدورة حتى يتحقق الهامش.
- القيم التصميمية المسموح بها: للتطبيقات عالية الخطورة، تُخفض الخصائص المتحقق منها بمعاملات خفض مشتقة إحصائيًا (عادة قيم A-basis وB-basis) وتُستخدم كأساس لمواصفة الإنتاج.
حلقة التكرار رخيصة في مرحلة النموذج الأولي ومكلفة بعد القوالب، لذلك يجب أن يكون مراجعة التصميم صارمة قبل الالتزام ببرنامج اللف. تفحص المراجعة المنظمة قائمة حالات الحمل والهامش على كل حمل وقيود قابلية التصنيع وخطة الاختبار — بهذا الترتيب.
الأسئلة الشائعة
كيف أختار زاوية الألياف لِأنبوب الإيبوكسي الملفوف؟
صنّف الحمل السائد أولًا. الأحمال المحورية تريد زوايا منخفضة (10-30 درجة)، والضغط الداخلي يريد الزاوية الحلزونية المتوازنة 54.7 درجة، والأحمال الحلقية النقية تريد 85-90 درجة، والالتواء يريد ±45 درجة، والانحناء يريد طبقات محورية منخفضة الزاوية مع طبقات حلقية للاستقرار. معظم الأنابيب تحمل أحمالًا مجمعة، لذا تُختار الزاوية لإشباع اتجاه الإجهاد الأعلى أولًا، ثم يوازن التكديس بطبقات إضافية للاتجاه الثانوي. عند الشك، ابدأ بالنمط الحلزوني المتوازن ±54.7 وأضف طبقات حلقية حتى يُستوفى مطلب الضغط أو الاستقرار.
ما الحد الأدنى لسماكة جدار أنبوب الإيبوكسي الملفوف؟
للأنابيب الهيكلية الصغيرة، الحد الأدنى العملي حوالي 1.5-2.0 مم شائع بغض النظر عن حساب الإجهاد، لأن الجدران الأرفع هشة أثناء استخراج الشياق والتشغيل والمناولة. تستخدم الأنابيب الأكبر جدرانًا أسمك مدفوعة بالاستقرار: للضغط والانحناء، تنمو مقاومة الانبعاج كمكعب سماكة الجدار، لذلك غالبًا ما يحدد الاستقرار لا قوة المادة الحد الأدنى. يغطي نطاق 1.5-50 مم معظم تطبيقات الأنابيب الإنتاجية.
كيف تُتحكم سماكة الجدار أثناء اللف؟
تُبنى سماكة الجدار بعدّ الممرات لا الطبقات. يحدد برنامج اللف عدد الممرات الحلزونية والحلقية، وتساهم كل مجموعة ممرات بسماكة معروفة — عادة 0.15-0.6 مم لكل ممر حسب عدد الألياف والشد ومحتوى الراتنج. يُلف أنبوب تجريبي ويُقاس، ويُعدَّل عدد الممرات ممرًا واحدًا في كل مرة حتى تتحقق السماكة المستهدفة. في الإنتاج، تُتحقق السماكة لكل دفعة بقياس الموجات فوق الصوتية أو القياس البعدي، ويُحتفظ بعدد الممرات في سجل الدفعة.
هل يمكن تحسين أنابيب الإيبوكسي الملفوفة لأحمال الانحناء؟
نعم، لكن الانحناء أقل أحمال اللف كفاءة، لأن الأنبوب المنحني يحمل أعلى إجهاد عند السطح الخارجي وتقريبًا لا شيء عند المحور المتعادل. يضع التصميم العملي طبقات محورية منخفضة الزاوية على القطر الخارجي، حيث تحمل عزم الانحناء، مع طبقات حلقية في الداخل لتثبيت الجدار ضد التبييض والانبعاج. الجدار أسمك مما يقترحه حساب الإجهاد البحت لأن الانبعاج الموضعي تحت إجهاد انحناء ضاغط هو نمط الفشل الحاكم للأنابيب النحيفة.
الخاتمة
تصميم أنابيب الإيبوكسي الملفوفة بالخيوط هو تسلسل قرارات: صنّف الحمل، واختر زاوية الألياف، وابنِ تسلسل الطبقات، وحدد سماكة الجدار، وتحقق على العينات المادية. تكافئ عملية اللف المصممين الذين يفكرون بالممرات وأزواج الطبقات، وتكافئ التصاميم التي تتجاهل الاستقرار والمناولة وقابلية التصنيع. باتباع المنهجية، تكون النتيجة أنبوبًا يحمل حمله بأدنى وزن وبهامش موثق — وبرنامج لف قابلًا للتكرار في الإنتاج.
إذا كنت تصمم أنبوب إيبوكسي ملفوفًا لتطبيقك، استكشف مجموعتنا من الأنابيب الملفوفة للخيارات القياسية، أو تواصل مع فريقنا الهندسي مع حالة الحمل والأبعاد وظروف التشغيل — سنساعدك في اختيار الزاوية والتكديس وسماكة الجدار، ونتأهل التصميم باللف النموذجي والاختبار.
جزء من الموضوع
مقالات ذات صلة
- أنابيب الألياف الزجاجية الملفوفة: بديل اقتصادي لألياف الكربون
- أنابيب الإيبوكسي الملفوفة بالخيوط: معايير الاختبار وضمان الجودة
- تصنيع أنابيب الإيبوكسي الملفوفة بالخيوط: العملية ومراقبة الجودة
- أنبوب الألياف الزجاجية الملفوف بالخيوط: معايير العملية والأداء مقارنة بألياف الكربون
- قضبان ألياف الكربون المسحوبة (Pultruded): الخصائص الميكانيكية والتطبيقات الصناعية
- تكلفة الأنابيب الإيبوكسية الملفوفة بالليف: المواد والعملية وتسعير الكميات
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Carbon Fiber Fishing Rod Blank
High-quality carbon fiber fishing rod blank manufactured from multiple grades of Toray carbon fiber cloth. Available in a wide range of lengths, powers, and actions for freshwater and saltwater applications. Suitable for OEM rod building.

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.

Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.