
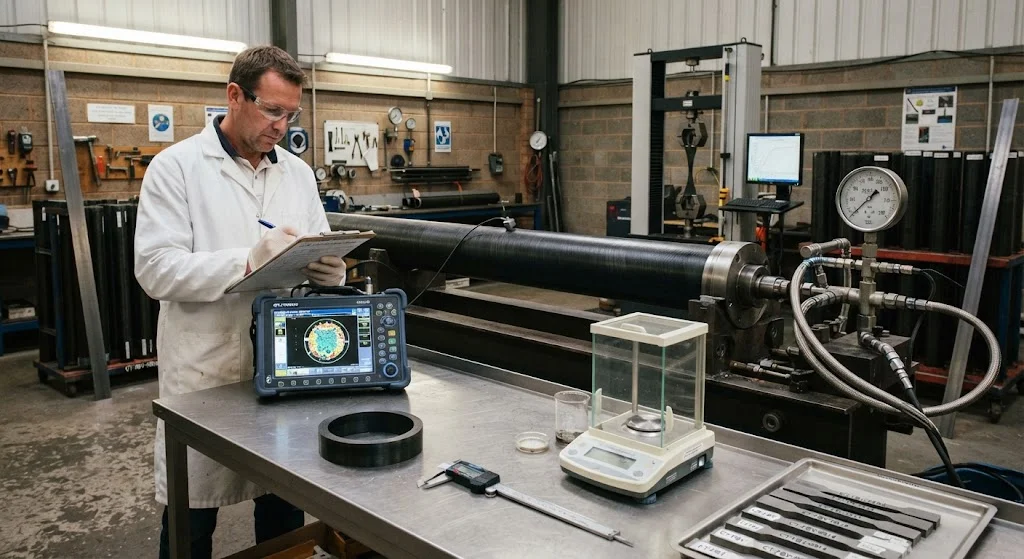
اختبار أنابيب الإيبوكسي الملفوفة بالخيوط هو الانضباط الذي يفصل الأنبوب المطابق لمواصفاته عن الأنبوب الذي يشبهه فقط. يحمل أنبوب الإيبوكسي الملفوف بالخيوط قوته في اتجاه أليافه، لذلك تكون خصائصه اتجاهية بشدة: القوة المحورية والقوة الحلقية والصلابة تعتمد كلها على زاوية اللف وتسلسل الطبقات اللذين يختارهم
مقدمة
اختبار أنابيب الإيبوكسي الملفوفة بالخيوط هو الانضباط الذي يفصل الأنبوب المطابق لمواصفاته عن الأنبوب الذي يشبهه فقط. يحمل أنبوب الإيبوكسي الملفوف بالخيوط قوته في اتجاه أليافه، لذلك تكون خصائصه اتجاهية بشدة: القوة المحورية والقوة الحلقية والصلابة تعتمد كلها على زاوية اللف وتسلسل الطبقات اللذين يختارهما المصمم. يتحقق الاختبار من أن الأنبوب المسلَّم يمتلك الخصائص التي وعد بها الرسم، وبمحتوى الألياف الذي قصدته العملية، دون فراغات أو تفكك من شأنها تقصير عمره التشغيلي. تشرح هذه المقالة مصفوفة التحقق الكاملة لأنابيب الإيبوكسي الملفوفة — الاختبارات الميكانيكية وطرق التوصيف الفيزيائي وتقنيات الفحص غير المتلف ومعايير ASTM وISO التي تحددها — وتوضح كيف تُبنى برنامج ضمان جودة الأنابيب المركبة الكامل عمليًا.
الرهانات عالية لأن الأنابيب نادرًا ما تُختبر حتى الانهيار أثناء الخدمة. من المتوقع أن يتحمل أسطوانة الأسطوانة الهيدروليكية وعمود الإدارة وبطانة وعاء الضغط أو الساري الهيكلي سنوات من الأحمال الدورية، والطريقة الوحيدة لتبرير هذا التوقع هي الاختبار الموثق عند نقطة التصنيع، المتكرر على فترات محددة أثناء الإنتاج المتسلسل.
اختبار أنابيب الإيبوكسي الملفوفة: مصفوفة التحقق
يُنظم برنامج الاختبار الكامل لأنابيب الإيبوكسي الملفوفة في أربع طبقات، تجيب كل منها عن سؤال مختلف حول الأنبوب.
- الاختبار الميكانيكي: يقيس القوة والصلابة — الشد المحوري، والشد الحلقي، والضغط، وعند الاقتضاء ضغط الانفجار. يجيب: هل يحمل الأنبوب أحمال التصميم؟
- التوصيف الفيزيائي: يقيس نسبة حجم الألياف ومحتوى الفراغات ودرجة حرارة التحول الزجاجي (Tg) والكثافة. يجيب: هل المادة كما تدعي المواصفات؟
- الفحص غير المتلف (NDI): تمسح طرق الموجات فوق الصوتية والأشعة الأنبوب بالكامل بحثًا عن الفراغات والتفكك وتموج الألياف. يجيب: هل توجد عيوب خفية في كل أنبوب مسلَّم؟
- التحقق البعدي: القطر الداخلي والخارجي وسمك الجدار والاستقامة والتمركز وتعامد الأطراف مقابل الرسم. يجيب: هل يتناسب الأنبوب مع التجميع؟
الطبقات الأربع متكاملة. تُجرى الاختبارات الميكانيكية على عينات من نفس دفعة الإنتاج؛ ويدعمها التوصيف الفيزيائي بإثبات أن نظام المواد يطابق القيم التصميمية المسموح بها؛ ويمدد NDI التحقق إلى 100% من الأنابيب المسلَّمة؛ وتحمي الفحوصات البعدية واجهة التجميع. المواصفة التي تحذف أي طبقة تترك فجوة ستجدها الأعطال في النهاية.
معايير اختبار أنبوب FW: ASTM وISO
معايير اختبار أنبوب FW هي اللغة المشتركة بين المصنع والمشتري وهيئة الاعتماد. يسرد الجدول أدناه المعايير الأكثر استشهادًا لأنابيب الإيبوكسي الملفوفة بالخيوط.
| الاختبار | المعيار | ما يتحقق منه |
|---|---|---|
| قوة ومعامل الشد المحوري | ASTM D2105 (الأنابيب) / ASTM D3039 (المصفح) | قدرة التحمل الطولية |
| قوة الشد الحلقي | ASTM D2290 (اختبار حلقة NOL) | القوة المحيطية للجدار الملفوف |
| نسبة حجم الألياف ومحتوى الفراغات | ASTM D3171 (الهضم الحمضي) / ASTM D2584 | نسبة الراتنج إلى الألياف والمسامية |
| درجة حرارة التحول الزجاجي | ASTM E1356 / ISO 11357 (DSC) | اكتمال التصلب والقدرة الحرارية |
| ضغط الانفجار | ASTM D1599 | تصنيف الضغط للأنابيب المصنفة للضغط |
| قوة القص بين الطبقات | ASTM D2344 (قص العارضة القصيرة) | جودة الترابط بين الطبقات |
| أساس التصميم الهيدروستاتيكي (الأنابيب) | ISO 14692 (النفط والغاز) | القدرة الطويلة الأمد على الضغط |
لتطبيقات النفط والغاز، يضيف ISO 14692 اختبارات طويلة الأمد لا تغطيها اختبارات العينات الميكانيكية: تستقرئ اختبارات الانحدار الهيدروستاتيكي إجهاد تصميم من سنوات من التعرض للضغط، ويصبح هذا أساس ضغط التشغيل المقدَّر للأنبوب. للفضاء والدفاع، يضيف المصنعون عادة قابلية تتبع المواد والتحكم الموثق بالعملية واختبار الشهود من طرف ثالث إلى حزمة الشهادات.
ضمان جودة الأنابيب المركبة: معايير القبول عمليًا
قوة ضمان جودة الأنابيب المركبة بقدر قوة معايير قبولها، وتُكتب هذه في المواصفات قبل بدء الإنتاج. تبدو حدود القبول النموذجية للأنابيب الهيكلية الملفوفة كما يلي:
| المعامل | حد القبول النموذجي |
|---|---|
| نسبة حجم الألياف | القيمة المحددة ±2% |
| محتوى الفراغات | أقل من 1-2% (1% للأنابيب المصنفة للضغط) |
| سمك الجدار | ±0.1-0.2 مم عن بُعد الرسم |
| الاستقامة | 0.5-1.0 مم لكل متر |
| Tg (DSC، بعد التصلب) | فوق الحد الأدنى المحدد، عادة 100-180 درجة مئوية |
| المسح بالموجات فوق الصوتية | بدون تفكك؛ مؤشرات الفراغ تحت مستوى الرفض المتفق عليه |
| القوة المحورية/الحلقية | متوسط العينات فوق 95-100% من القيمة التصميمية المسموح بها |
نقطتان عمليتان مهمتان. أولًا، يجب الاتفاق على حدود القبول في مرحلة المواصفات، لأنها تحدد جهد الفحص وبالتالي السعر: تفاوت سمك الجدار ±0.05 مم يضاعف تكلفة الفحص مقارنة بـ±0.2 مم. ثانيًا، خطة أخذ العينات لا تقل أهمية عن الحدود — للإنتاج المتسلسل، يكون اختبار عينة واحدة لكل دفعة وأنبوب واحد لكل دفعة ضعيفًا عادة، بينما نادرًا ما يكون الاختبار الإتلافي لكل أنبوب مبررًا. الحل الوسط المعتاد: اختبار العينات لكل دفعة، واختبار الانفجار أو الضغط الإثباتي لكل دفعة، وفحص NDI بنسبة 100% للأنابيب المصنفة للضغط.
فحص أنبوب الإيبوكسي: الطرق غير المتلفة
يعتمد فحص أنبوب الإيبوكسي أساسًا على طرق الموجات فوق الصوتية، فهي سريعة وحساسة للعيوب المهمة وقابلة للتطبيق على جميع كميات الإنتاج.
- الفحص بالموجات فوق الصوتية بنبض الصدى: يمسح محول الطاقة سطح الأنبوب ويعين الانعكاسات الداخلية. تُنتج التفككات والفراغات الكبيرة أصداء مميزة؛ وينتج المسح صورة C-scan لجدار الأنبوب بالكامل.
- الفحص بالموجات فوق الصوتية بالمصفوفة المرحلية: تحرف مجموعة من العناصر الحزمة إلكترونيًا، مما يعطي تغطية أسرع واكتشافًا أفضل للعيوب الصغيرة في الجدران السميكة.
- فحص الموجات الموجهة: تنتشر موجات موجهة منخفضة التردد على طول محور الأنبوب، فتفحص الأطوال الطويلة بسرعة — مفيد للفحص الميداني للأنابيب وخطوط الأنابيب المثبتة.
- التصوير الشعاعي (الأشعة السينية أو المقطعية): يُستخدم بشكل انتقائي للأنابيب الحرجة؛ تكشف الأشعة السينية توزيع الفراغات وهندسة الألياف، وتضيف التصوير المقطعي المحوسب عرضًا ثلاثي الأبعاد كاملًا للجدار.
- الفحص البصري والبعدي: تُفحص عيوب السطح والثقوب الدقيقة والمطابقة البعدية مقابل الرسم بالمقاييس والفرجار ومساطر الاستقامة.
يتطلب الفحص بالموجات فوق الصوتية وسيط اقتران — عادة غشاء مائي أو حوض غمر — ومعيار معايرة بعيوب صناعية معروفة، بحيث تكون مستويات الرفض متسقة بين المشغلين وبين الأيام. هذا الانضباط في المعايرة هو ما يجعل نتائج NDI قابلة للدفاع عنها في التدقيق.
تأهيل المعدات هو الطبقة الأخيرة من نظام الفحص. سجلات المعايرة وشهادات المشغلين والتحقق الدوري مقابل المعايير المرجعية مطلوبة من معظم أنظمة الجودة، بما فيها ISO 9001 وAS9100، وهي أول ما يفحصه المدقق. المختبر الذي يمتلك تأهيل معدات موثقًا يمكنه الدفاع عن نتائجه؛ والذي لا يمتلكه لا يمكنه ذلك، مهما كانت الأجهزة جيدة.
الأسئلة الشائعة
ما الاختبارات الإلزامية للأنابيب الهيكلية الملفوفة بالإيبوكسي؟
للأنابيب الهيكلية غير المصنفة للضغط، المجموعة الإلزامية الأساسية هي: قوة ومعامل الشد المحوري، ونسبة حجم الألياف، وTg، والفحص بالموجات فوق الصوتية للتفكك والفراغات. التحقق البعدي من القطر وسمك الجدار والاستقامة والتمركز مطلوب دائمًا. للأنابيب المصنفة للضغط، يضاف اختبار الشد الحلقي (ASTM D2290) واختبار الانفجار أو الضغط الإثباتي، ولخدمة النفط والغاز يصبح اختبار ISO 14692 الهيدروستاتيكي الطويل أساس التصميم.
ما الفرق بين اختبار العينة واختبار مستوى الأنبوب؟
العينة قطعة صغيرة مقطوعة من جدار الأنبوب أو من لوحة شاهد ملفوفة في نفس الدفعة؛ وتستخدم للعينات المسطحة أو الحلقية في اختبارات الشد والقص والاختبارات الفيزيائية. اختبار مستوى الأنبوب يحمّل الأنبوب بأكمله — ضغط الانفجار أو الضغط الإثباتي أو الضغط المحوري — ويتحقق من البنية المتكاملة بما فيها نمط اللف وهندسة الأطراف. العينات رخيصة وغنية بالمعلومات؛ اختبارات الأنبوب مكلفة لكنها تلتقط العيوب التي تفوتها العينات، مثل انقطاعات اللف عند الأطراف.
كيف يُتحقق من جودة أنابيب الإيبوكسي الملفوفة قبل التسليم؟
يتبع تحقق التسليم خطة الفحص المتفق عليها في المواصفات. تؤكد سجلات العملية أن معايير اللف بقيت ضمن النافذة أثناء الدفعة. تتحقق اختبارات العينات من القوة والمعامل ونسبة حجم الألياف وTg. يمسح الفحص غير المتلف — عادة بالموجات فوق الصوتية — الأنابيب المسلَّمة، وتتحقق الفحوصات البعدية من واجهة التجميع. للأنابيب المصنفة للضغط، يُجرى اختبار انفجار أو ضغط إثباتي على مستوى الدفعة، وتُجمَّع النتائج في شهادة مطابقة مع تتبع كامل للمواد والعملية.
هل يمكن للمصنع إجراء الاختبارات أم يجب أن تكون من طرف ثالث؟
كلاهما شائع، والاختيار الصحيح يعتمد على التطبيق. للأنابيب الصناعية القياسية، عادة ما تُقبل اختبارات المصنع بالإجراءات الموثقة والمعدات المعايرة. للفضاء والدفاع والنفط والغاز والطب، يطلب المشترون عادة اختبار شهود من طرف ثالث أو مختبرًا معتمدًا، وأحيانًا كلاهما: اختبارات المصنع للتحكم في العملية بالإضافة إلى اختبار مستقل للشهادة. على سبيل المثال، يفرض ISO 14692 تحققًا مستقلاً من التصميم لأساس التصميم الهيدروستاتيكي.
الخاتمة
يحول اختبار أنابيب الإيبوكسي الملفوفة بالخيوط ادعاء التصميم إلى حقيقة موثقة. يجمع البرنامج الكامل بين الاختبار الميكانيكي والتوصيف الفيزيائي والفحص غير المتلف والتحقق البعدي، وكل منها محدد بمعايير معترف بها وكل منها له معايير قبول متفق عليها قبل بدء الإنتاج. ليس جهدًا يجب تقليله: لِلأنبوب الذي سيحمل الضغط أو عزم الدوران أو الأحمال الدورية لسنوات، برنامج الاختبار هو الدليل الوحيد على أن الأنبوب سيؤدي وظيفته، وهو أساس كل شهادة وتدقيق وضمان.
عند تحديد مواصفات أنابيب الإيبوكسي الملفوفة، اطلب مصفوفة الاختبار ومعايير القبول وسجلات الدفعات — وراجعها قبل الإنتاج لا بعد التسليم. استكشف مجموعتنا من الأنابيب الملفوفة مع برامج اختبار موثقة، أو تواصل مع فريقنا الهندسي لتحديد حزمة الاختبار والشهادات لتطبيقك.
مقالات ذات صلة
- أنابيب الألياف الزجاجية الملفوفة: بديل اقتصادي لألياف الكربون
- تصميم أنابيب الإيبوكسي الملفوفة بالخيوط: سماكة الجدار وزاوية الألياف وتحسين الأحمال
- تصنيع أنابيب الإيبوكسي الملفوفة بالخيوط: العملية ومراقبة الجودة
- أنبوب الألياف الزجاجية الملفوف بالخيوط: معايير العملية والأداء مقارنة بألياف الكربون
- قضبان ألياف الكربون المسحوبة (Pultruded): الخصائص الميكانيكية والتطبيقات الصناعية
- تكلفة الأنابيب الإيبوكسية الملفوفة بالليف: المواد والعملية وتسعير الكميات
Interested in Custom Carbon Fiber Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Carbon Fiber Fishing Rod Blank
High-quality carbon fiber fishing rod blank manufactured from multiple grades of Toray carbon fiber cloth. Available in a wide range of lengths, powers, and actions for freshwater and saltwater applications. Suitable for OEM rod building.
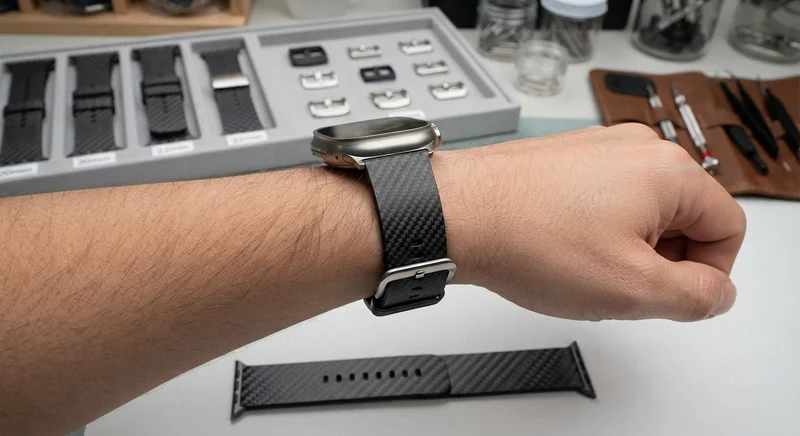
Carbon Fiber Watch Strap — 20mm/22mm Quick-Release
Premium carbon fiber watch strap with quick-release spring bars. Woven from T700 3K twill prepreg with a flexible resin system that conforms to the wrist. Available in 20mm and 22mm lug widths, compatible with Apple Watch, Samsung Galaxy Watch, Garmin, and traditional mechanical watches. Features a stainless steel buckle and carbon fiber keepers. The natural weave pattern makes each strap unique.
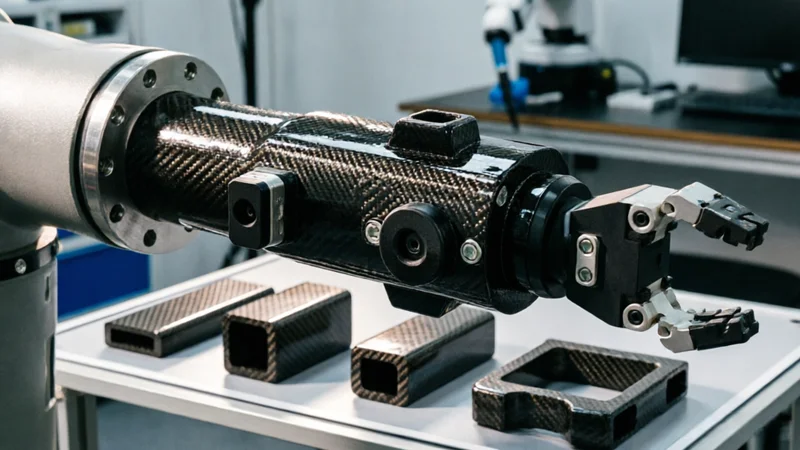
Carbon Fiber Robot End Effector Link — Custom Shape & Sensor Integration
Custom-shaped carbon fiber end effector links for robotic arms. Designed for automation integrators and research labs requiring lightweight, rigid connections between the robot wrist and gripper/tool. Can incorporate sensor mounting bosses, cable routing channels, and quick-change interfaces.
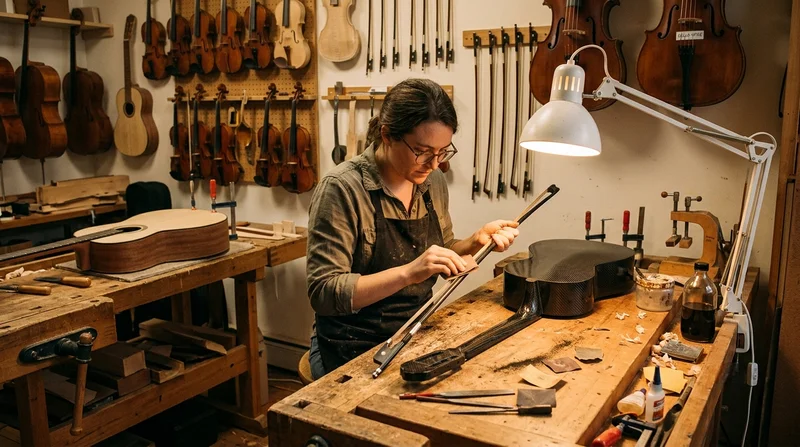
Custom Carbon Fiber Musical Instrument Parts
Carbon fiber components for musical instrument manufacturing offering superior dimensional stability, low weight, and consistent acoustic properties. We produce carbon fiber bows, guitar necks, violin chin rests, drum shells, and wind instrument bodies. Carbon fiber instruments are immune to humidity changes and temperature fluctuations that affect wooden instruments.
Custom Carbon Fiber Medical Device Components
Medical-grade carbon fiber components manufactured for imaging equipment, surgical instruments, and patient support systems. Carbon fiber's radiolucency (X-ray transparency) and high strength-to-weight ratio make it ideal for CT scanner beds, wheelchair frames, surgical robot arms, and MRI-compatible accessories. Biocompatible resin systems available.