
يتطلب إنتاج أجزاء ألياف الكربون نهجاً منظماً يربط بين التصميم والتصنيع. يعتمد نجاح العملية على توافق القالب مع درجة الحرارة والضغط، ودقة ترتيب الطبقات، والالتزام بمنحنى المعالجة. يهدف هذا الدليل إلى توضيح الخطوات العملية بشكل واضح. اختيار القالب ومقارنته يؤثر نوع القالب على دقة السطح، وعمر القالب، و
مقدمة
يتطلب إنتاج أجزاء ألياف الكربون نهجاً منظماً يربط بين التصميم والتصنيع. يعتمد نجاح العملية على توافق القالب مع درجة الحرارة والضغط، ودقة ترتيب الطبقات، والالتزام بمنحنى المعالجة. يهدف هذا الدليل إلى توضيح الخطوات العملية بشكل واضح.
اختيار القالب ومقارنته
يؤثر نوع القالب على دقة السطح، وعمر القالب، وإمكانية استخدام الضغط أثناء المعالجة. يجب اختيار القالب بناءً على حجم الإنتاج المتوقع ومتطلبات الأداء.
| نوع القالب | مناسب لـ | عمر القالب (دورة) | أقصى حرارة | التكلفة النسبية | ملاحظات |
|---|---|---|---|---|---|
| طباعة ثلاثية الأبعاد FDM مع ألياف كربون | ١-٣ قطع | ١-٥ | ٧٠-٨٠ °م | منخفضة جداً | سريع، مثالي للتحقق الأولي |
| SLA مع طلاء إيبوكسي | ١-١٠ قطع | ٥-١٥ | ٩٠-١٢٠ °م | منخفضة | سطح أملس جداً للنماذج التجميلية |
| ألمنيوم مشغّل آلياً 6061-T6 | ١٠-١٥٠ قطعة | ٥٠-١٥٠ | ١٥٠-١٨٠ °م | متوسطة إلى عالية | ثبات أبعادي جيد، الأكثر شيوعاً |
| قالب مركب ألياف كربون/إيبوكسي | ٥٠-٣٠٠ قطعة | ١٠٠-٣٠٠ | ١٥٠-٢٠٠ °م | عالية | متطابق مع معامل التمدد، يقلل التشوه |
| فولاذ أدوات P20/17-4 | ٢٠٠+ قطعة | ٢٠٠-٥٠٠ | ٢٠٠+ °م | عالية جداً | أطول عمر، مناسب للإنتاج الكبير |
تجهيز القالب وترتيب الطبقات
يجب تنظيف سطح القالب بعناية وإزالة أي شوائب. في حالة القوالب المسامية، يُستخدم مانع التسرب قبل تطبيق عامل الفصل. يُنصح بتطبيق عامل الفصل على شكل طبقات رقيقة مع فترة جفاف كافية بين كل طبقة.
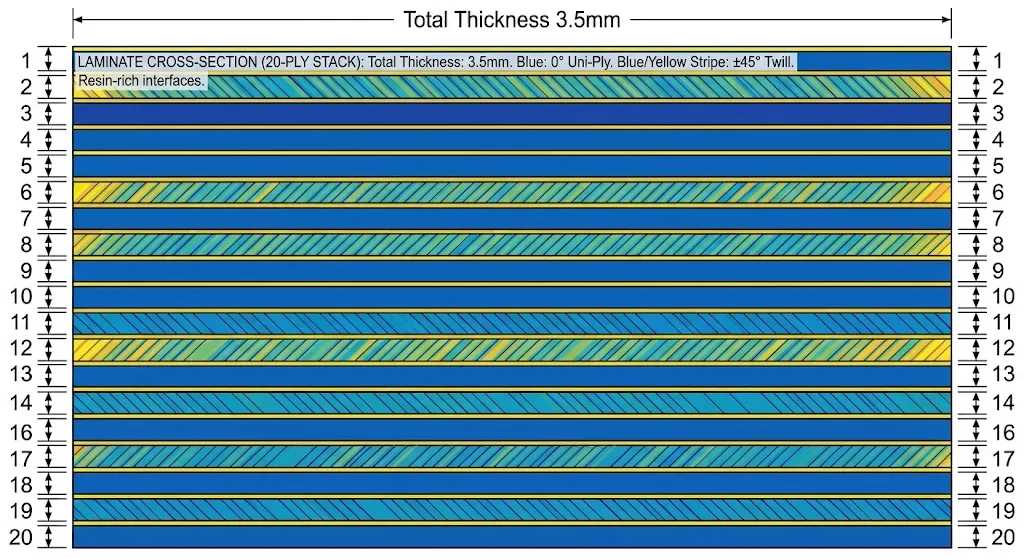
يتم اختيار ألياف التقوية حسب اتجاه الأحمال. الألياف أحادية الاتجاه تعطي أقصى قوة في اتجاه واحد، بينما الأقمشة المنسوجة توفر توازن أفضل وسهولة في التشكيل. يُراعى توزيع زوايا الطبقات لتفادي الإجهادات المتبقية، خاصة للأجزاء المنحنية.
- تنظيف: إزالة الزيوت والأتربة بمواد متوافقة.
- إغلاق المسام: تطبيق مانع التسرب عند الحاجة.
- عامل الفصل: طبقات رقيقة ومتساوية.
- التحقق: فحص السطح قبل البدء بالترتيب.
التغليف الفراغي والضغط المسبق
يستخدم نظام التغليف الفراغي لضغط الطبقات وإخراج الهواء. يتكون النظام من غشاء الفصل، وقماش التهوية، وكيس الفراغ، وشريط الختم. بعد إحكام التركيب، يُسحب الفراغ ويُراقب لعدة دقائق للتأكد من عدم وجود تسربات.
للأجزاء السميكة، يُفضل إجراء إزالة فقاعات مؤقتة بين مجموعات الطبقات، مما يقلل من احتمال تكون الفراغات ويحسن التجانس.
طرق المعالجة: الفرن، الأوتوكلاف، المكبس
يجب اتباع منحنى المعالجة المحدد بدقة من قبل الشركة المصنعة للراتنج. يشمل المنحنى عادةً التسخين التدريجي، فترة الاحتفاظ عند درجة الحرارة القصوى، والتبريد المتحكم فيه. يؤثر معدل التسخين والتبريد بشكل مباشر على الإجهادات المتبقية والتشوه النهائي.
يوفر الأوتوكلاف ضغطاً إضافياً يتراوح بين ٠٫٤ و٠٫٧ ميجا باسكال، مما يقلل المسامية ويضمن توزيعاً متجانساً للراتنج. أما المعالجة بالفرن مع التفريغ الفراغي فهي الأكثر شيوعاً واقتصادية للنماذج الأولية والإنتاج الصغير.
| طريقة المعالجة | الضغط | الاستخدام | محتوى الفراغات | جودة السطح |
|---|---|---|---|---|
| فرن + تغليف فراغي | فراغ | نماذج أولية، قطع خفيفة | ١-٣٪ | جيد |
| أوتوكلاف | ٠٫٤-٠٫٧ ميجا باسكال | أجزاء حاملة، تطبيقات دقيقة | <١٪ | ممتاز |
| مكبس هيدروليكي | ٥-٧٠ ميجا باسكال | إنتاج كبير، أشكال متكررة | <٠٫٥٪ | ممتاز جداً |
التشطيب، التشغيل والفحص
بعد التبريد الكامل، يتم نزع الجزء وفحصه بصرياً. تتطلب عمليات القص والثقب أدوات مناسبة كأدوات كربيدية أو مغطاة بالماس، مع سرعة قطع منخفضة لتفادي الانفصال بين الطبقات. يفضل دعم الجزء من الأسفل عند الثقب لتقليل التشقق عند الخروج.
يشمل الفحص البصري فحص السطح، وزوايا الحواف، ومناطق الربط. للأجزاء الهامة، يستخدم الفحص بالموجات فوق الصوتية أو طرق التصوير للكشف عن العيوب الداخلية. كما يتم التحقق من الأبعاد الحرجة بالقياس المباشر أو بواسطة آلة القياس ثلاثية الإحداثيات.
اعتبارات اقتصادية ونصائح عملية
يجب توزيع تكلفة القالب على عدد القطع المتوقع لحساب التكلفة الفعلية للقطعة الواحدة. تشمل التكاليف الأخرى المواد، والمواد الاستهلاكية، والطاقة، والعمالة، والتشغيل الآلي. أفضل استراتيجية هي البدء بقالب منخفض التكلفة للتحقق، ثم الاستثمار في قالب أكثر متانة عند استقرار التصميم وإثبات حجم الإنتاج.
توصيات نهائية
- صمم للتصنيع: تجنب الزوايا الحادة جداً وعمق القالب المفرط.
- انتبه للتفريغ: افحص إحكام الكيس قبل التسخين دائماً.
- اتبع المنحنى: لا تقصر فترة الاحتفاظ أو تسرع التبريد.
- وثّق العملية: احتفظ بسجل لكل دفعة لضمان التكرار.
الخاتمة
صنع أجزاء ألياف الكربون عملية دقيقة تتطلب التخطيط والضبط الدقيق. بالاختيار الصحيح للقالب، والترتيب السليم للطبقات، والتحكم في المعالجة، يمكن الحصول على أجزاء خفيفة وقوية بجودة عالية. تقدم شركة YongXian خدمات تصنيع مركبة متكاملة من النموذج الأولي إلى الإنتاج التجاري.
دليل خطوة بخطوة مختصر للتطبيق
لتطبيق عملي فعال، يفضل اتباع تسلسل واضح يضمن التكرار ويقلل الأخطاء. يبدأ العمل بفحص القالب، ثم التحضير، ثم الترتيب، ثم التغليف، ثم المعالجة، وأخيراً الفحص والتشطيب. كل خطوة يجب توثيقها لضمان إمكانية التتبع.
- التحضير المسبق: التأكد من جاهزية القالب والمواد وأدوات العمل.
- الترتيب الدقيق: اتباع مخطط الطبقات المحدد بدقة مع الانتباه للاتجاهات.
- ضمان الفراغ: فحص الكيس والتأكد من عدم التسرب قبل التسخين.
- الالتزام بالمنحنى: مراقبة درجة الحرارة والضغط طوال دورة المعالجة.
- الفحص بعد المعالجة: التحقق البصري والقياسي قبل إرسال الجزء.
أمثلة على تطبيقات شائعة
تُستخدم أجزاء ألياف الكربون في العديد من المجالات حيث يقل الوزن ويُطلب القوة. في السيارات تُستخدم للألواح الجانبية ومشتتات الهواء. في الدراجات وأحذية الجري توفر الصلابة مع خفة الوزن. في الطيران والدفاع تتطلب أعلى معايير الجودة والفحص.
يعتمد اختيار العملية على التطبيق: فالنماذج الأولية غالباً ما تستخدم الفرن والتغليف الفراغي، أما الأجزاء الهيكلية فتفضل الأوتوكلاف، والإنتاج الضخم قد يستخدم القولبة بالضغط لتحقيق كفاءة أعلى.
الأخطاء الشائعة وكيفية تجنبها
- تسرب الفراغ: السبب الأكثر شيوعاً - فحص الشريط والتوصيلات بدقة.
- تسريع المعالجة: يؤدي لزيادة الإجهادات وانخفاض الخواص الميكانيكية.
- إهمال الاتجاهات: ترتيب غير صحيح يضعف الجزء رغم كثافة الطبقات.
- معالجة سيئة للحواف: قد تسبب تشققات أو انفصال الطبقات.
- عدم التوثيق: صعوبة في التكرار عند الانتقال للإنتاج.
خلاصة عملية
للحصول على نتائج متسقة في إنتاج أجزاء ألياف الكربون، يجب النظر للعملية ككل متكامل. اختيار القالب المناسب، والترتيب الدقيق، والتغليف المحكم، والمعالجة الخاضعة للرقابة، والتشطيب والفحص، جميعها عناصر لا غنى عنها. مع التخطيط الجيد، يمكن تحقيق توازن ممتاز بين الوزن والقوة والتكلفة.
لمزيد من المعلومات حول خدمات التصنيع المركب، يمكن مراجعة خدمات YongXian لمنتجات ألياف الكربون أو التواصل مع فريق الهندسة لمناقشة متطلبات مشروعك بالتفصيل.
أسئلة شائعة
س: أي قالب أنسب لنموذج أولي؟
ج: للنموذج الأولي الواحد، يفضل استخدام قالب SLA مطلي بالإيبوكسي أو قالب ألومنيوم صغير. أما الطباعة ثلاثية الأبعاد فمناسبة فقط للأشكال البسيطة ودرجات حرارة المعالجة المنخفضة.
س: هل يمكن الحصول على جزء عالي الجودة بدون أفران الضغط؟
ج: نعم، معظم الأجزاء غير الهيكلية تنتج بجودة ممتازة بالفرن والتغليف الفراغي. الأوتوكلاف مطلوب عادة للأجزاء الحاملة والمسؤولة.
س: كيف أتجنب انفصال الطبقات عند الحفر؟
ج: استخدم لقمة حادة من كربيد أو مغطاة بالماس، وسرعة منخفضة، ودعم خلفي للجزء، وتجنب الضغط الزائد. كما يساعد الضغط الجيد أثناء المعالجة على تقليل هذا الخطر.
س: متى أتحول من قالب النموذج الأولي لقالب الإنتاج؟
ج: عندما يتأكد التصميم ويصبح حجم الإنتاج واضحاً. عادةً إذا كان متوقعاً أكثر من ١٥-٢٥ دورة، فإن الاستثمار في قالب ألومنيوم أو مركب يصبح مجدياً اقتصادياً.
جزء من الموضوع
مقالات ذات صلة
- Prusament PETG Carbon Fiber: إعدادات الطباعة والسلوك الميكانيكي
- القضبان الصغيرة المصنوعة من ألياف الكربون: الأقطار والأطوال الجاهزة والاستخدامات
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- بنية sheet of carbon fiber: القماش والراتنج والمعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- كيفية تصنيع قضبان ألياف الكربون: سير عمل اللف على الماندريل
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Custom Carbon Fiber Bicycle Frame
Full-custom carbon fiber bicycle frame manufactured to your geometry specifications. We produce road, gravel, mountain, and track frames using high-modulus carbon fiber layups optimized for each riding discipline. Monocoque construction with internal cable routing, available with disc or rim brake mounts.

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.
Square Carbon Fiber Tube — 3K Twill T700
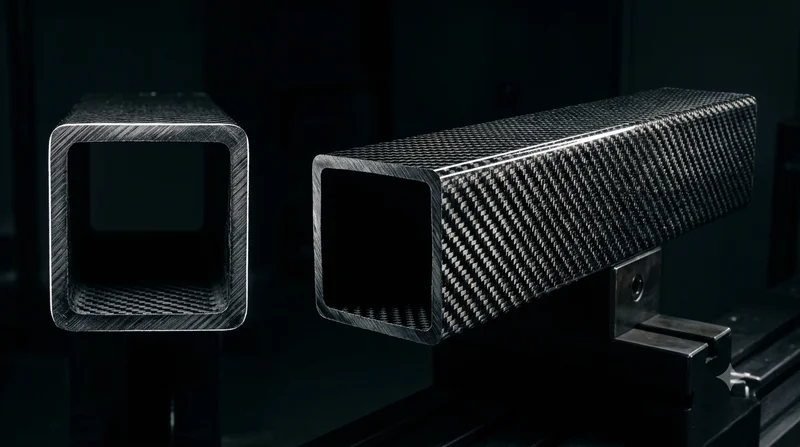
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.
Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.