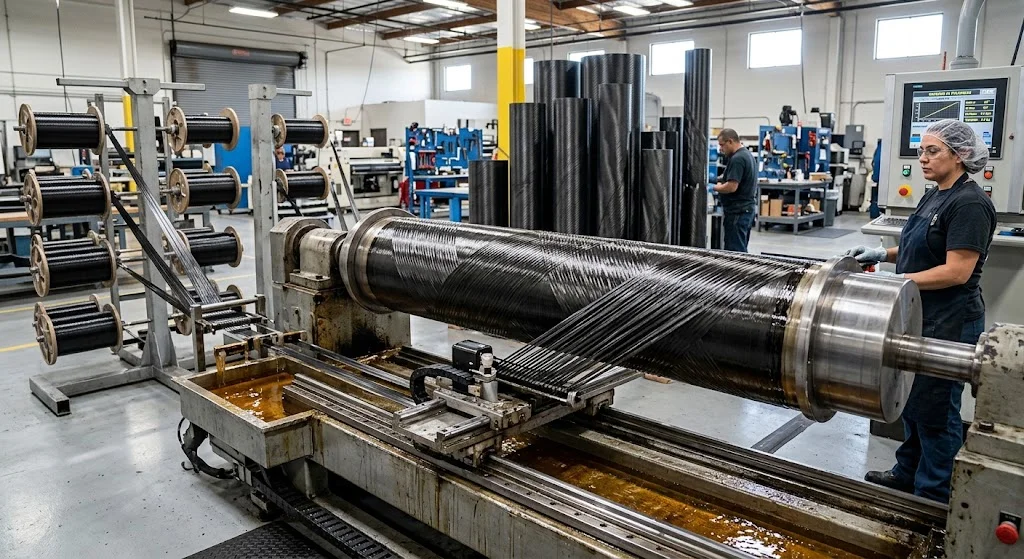
مركبات الألياف الملتفة هي هياكل أنبوبية أو أسطوانية تُصنع بلف خيوط الألياف المستمرة (عادةً كربونية أو زجاجية أو أراميد) حول قالب دوّار تحت ضغط مضبوط، ثم تشطيب المواد المغمرة لتكوين قطعة صلبة. الالتفاف أحد أنضج عمليات تصنيع المركبات، يُستخدم على نطاق واسع للحاويات الضاغطة ومحركات الصواريخ والأنابيب و
المقدمة
مركبات الألياف الملتفة هي هياكل أنبوبية أو أسطوانية تُصنع بلف خيوط الألياف المستمرة (عادةً كربونية أو زجاجية أو أراميد) حول قالب دوّار تحت ضغط مضبوط، ثم تشطيب المواد المغمرة لتكوين قطعة صلبة. الالتفاف أحد أنضج عمليات تصنيع المركبات، يُستخدم على نطاق واسع للحاويات الضاغطة ومحركات الصواريخ والأنابيب وعمود الحركة وريش المروحة والهياكل الأنبوبية حيث تكون النسبة القوة إلى الوزن والع properties المحورية (المحيطية) مطلوبة.
يتميز العملية عن غيرها (السحب بالتدفق، التفاف، تكديس الشريط) باستخدام قالب دوّار ولف خيوط مستمر، مما يتيح تحكمًا دقيقًا بالاتجاه والشد والموقع. بتعديل زاوية الالتفاف - الزاوية بالنسبة لمحور القالب - يمكن للمهندسين تخصيص الخصائص لتتناسب مع شروط التحميل: قوة محورية عالية للحاويات، أو قوة طولية لأعمدة الضغط، أو خصائص متوازنة للتحميل المركب.
تتناول هذه المقالة العملية خطوة بخطوة، والمعاملات الرئيسية، والتطبيقات الشائعة، وإرشادات عملية لاختيار الأنابيب الإيبوكسية.
عملية الالتفاف
تشمل العملية عدة خطوات متتابعة، يجب التحكم بدقة في كل منها:
- تحضير القالب:** يُنظف قالب أسطواني (فولاذي أو ألمنيوم أو قابل للذوبان)، ويُطلى بعامل فصل، ويُثبّت بين الرأس والذيل. يحدد القطر والطول الهندسة الداخلية.
- شد الألياف والغمر:** تُلف خيوط الكربون أو الزجاج من الكراش، تمر عبر نظام شد، وتُغمر بالراتنج (بلف رطب أو شريط مغمر مسبقًا). يُتحكم بالشد عادةً 5-50 نيوتن لكل خيط لضمان التكديس والمحتداة.
- الالتفاف:** يلف الخيط المغمر بواسطة عربة تحكم حاسوبي تتحرك ذهابًا وإيابًا على طول القالب الدوّار. تبرمج نمط الالتفاف (حلزوني، محيطي، أو قطبي) والزاوية. تتراوح الزوايا من 10-15° (طولية) إلى 75-90° (محيطية للحاويات).
- التشطيب:** بعد الالتفاف، تُشطب القطعة عادةً عند حرارة مرتفعة (80-180 درجة مئوية) في فرن (للرطب) أو مكبس بخاري (للأداء العالي). يكثف التشطيب الطبقات ويزيل المتطايرات ويربط الراتنج.
- إزالة القالب:** بعد التشطيب، تُزال القطعة. للأشكال المعقدة، تُستخدم قوالب قابلة للذوبان (ملح، سكر، بوليمر) أو قابلة للطي. للأساطيل البسيطة، يمكن إعادة استخدام القوالب الصلبة بعد التلميع.
عملية عالية الأتمتة، تسمح المحطات المتحكم حاسوبيًا بهياكل متعددة الطبقات بدقة. هذه الأتمتة توفر تكرارية عالية وجودة ثابتة بين الدفعات.
المعاملات الرئيسية
يحدد الأداء وجودة عدة معاملات متفاعلة. يلخص الجدول أدناه المعاملات الرئيسية والمواصفات النموذجية للكربون/الإيبوكسي:
| المعامل | المدى النموذجي (كربون/إيبوكسي) | التأثير على الجودة |
|---|---|---|
| زاوية الالتفاف | 10-90° (بالنسبة للمحور) | يتحكم بالتوازن بين الطولي والمحيطي؛ 54.7° هو "الزاوية السحرية" للصلابة المتساوية |
| شد الألياف | 5-50 نيوتن لكل خيط | ضعيف: جسور وفراغات؛ قوي: قطع وتقويم القالب |
| نسبة الراتنج (حجم الألياف) | 55-70% (رطب)، 40-55% (مغمر) | الأعلى يزيد القوة والصلابة لكن يقلل المطاوعة ويزيد الحساسية للفراغات |
| سرعة الالتفاف | 0.5-3 م/ث (سرعة التغذية) | يؤثر على زمن البلل والتحكم والإنتاجية |
| حرارة التشطيب | 80-180 درجة مئوية (إيبوكسي) | يحدد درجة التشطيب ودرجة الزجاج (Tg) والتوترات المتبقية |
| ضغط التشطيب | 0-7 بار (مكبس بخاري)، جوي (فرن) | الأعلى يقلل الفراغات ويحسن الخصائص البينية |
| مادة القالب | فولاذ، ألمنيوم، مركب قابل للذوبان | يؤثر على التمدد الحراري والتشطيب وإمكانية إعادة الاستخدام |
الزاوية هي الأكثر تأثيرًا، حيث تحدد مباشرة اتجاه الألياف بالنسبة للحمل. للحاويات، تُستخدم تركيبات حلزونية (±20-30°) ومحيطية (85-90°) للتوازن. للعناصر الطولية الخالصة (عمود حركة، أنابيب هيكلية)، يعظم الالتفاف شبه الطولي (10-20°) القوة والصلابة الطولية.
الأنابيب الملتفة: المواصفات والخصائص
الأنابيب هي المنتج الأكثر شيوعًا، من عمود حركة صناعي إلى هياكل جوية. يلخص الجدول المواصفات النموذجية:
| المعامل | المدى النموذجي | ملاحظات |
|---|---|---|
| القطر الخارجي | 10-300 مم | الصغرى (10-50 مم) لأعمدة الحركة والروبوت؛ الكبرى (100-300 مم) للحاويات والأنابيب |
| سماكة الجدار | 1-30 مم | طبقات متعددة بالتتابع للوصول للسماكة المطلوبة |
| حجم الألياف | 55-68% | الأعلى (60-68%) للأداء العالي؛ الأدنى (55-60%) للمطاوعة |
| قوة الشد الطولية | 1200-2000 ميغا باسكال | تعتمد على الزاوية ودرجة الألياف |
| مرونة الشد الطولية | 120-180 جيجا باسكال | أقل من المسحوبة بسبب المحتوى غير المحوري في الحلزونية |
| قوة الشد المحيطية | 800-1500 ميغا باسكال | الخاصية المهيمنة للحاويات |
| تصنيف الضغط الداخلي | 5-200 بار (حسب القطر والسماكة) | يُحسب بالتوتر المحيطي: σ = PD/(2t) للرفيع |
توفر مزيجًا فريدًا من القوة المحيطية العالية وأداء التعب الممتاز ومقاومة التآكل، لتصبح مثالية للمعدات الدوّارة (أعمدة حركة، عمود دوّار) والضغط (أسطوانات، أنابيب) والهيكلية (صواري، أذرع روبوت).
تطبيقات الالتفاف
تُستخدم في مجموعة واسعة من الصناعات:
- الحاويات الضاغطة:** من النوع III (بطانة معدنية) وIV (بطانة بوليمرية) المغلقة مركبيًا (COPV) لتخزين الهيدروجين والغاز الطبيعي والطيران. العملية المهيمنة لـ COPV، حيث يوفر الالتفاف الكربوني القوة حتى 700 بار.
- الطيران والفضاء:** محركات صواريخ، هياكل ناقلات، ريش مروحية، ومكونات تحكم طائرات. تسمح بخفة وقوة عالية تتحمل ضغوطًا وتحميلات قصوى.
- أعمدة الحركة الصناعية:** لأطراف وكمبسورات ومعدات حيث يحل محل الفولاذ الأثقل، خفضًا للاستهلاك و延长ًا لعمر المحامل.
- البحار والبحرية:** صواري، أنابيب، وأنابيب طفو لـ ROV/AUV حيث تكون مقاومة التآكل والتحكم بالطفو بالغ الأهمية.
- الطاقة المتجددة:** مكونات أجنحة، أعمدة مدّ وجزر، وحاويات هيدروجين.
- الرياضة:** قضبان صنار وهياكل دراجات وعصي تزلج.
القيمة المشتركة هي نفسها: خفيفة، عالية القوة، بخصائص مخصصة (طولي مقابل محيطي، صلابة، تعب) عبر التحكم الدقيق بالمعاملات.
اختيار الأنابيب الإيبوكسية
للتطبيقات الهيكلية أو الضاغطة، قيّم:
- درجة الألياف ونمط الالتفاف:** المعيارية (مثل T300) لمعظم الصناعي؛ متوسطة (T800) للطيران والأداء العالي. النمط يتناسب مع الحمل: شبه محيطي للحاويات، شبه طولي لأعمدة الحركة.
- نظام الراتنج:** الإيبوكسي المعياري لتوازن عام. عالي الحرارة (حتى 150-180 درجة) للتطبيقات الحرارية. المُقوّى لمقاومة الصدم والتقشّر.
- السماحيات:** قطر خارجي ±0.2-0.5 مم، سماكة ±5-10%. للأكثر دقة (كأعمدة دقيقة)، قد تتطلب معالجة خارجية.
- الفحص دون تدمير:** للطيران والحاويات، فحص بالموجات فوق الصوتية أو CT للتحقق من عدم وجود فراغات أو تقشر أو انحراف. يجب تقديم تقارير مع كل دفعة.
- الشهادة والتتبع:** تتطلب شهادة كاملة (تتبع، سجلات، تقارير) وفق AS9100 أو ISO 9001 أو أكواد الضاغط (ISO 11119، EN 12245).
توفر YongXian أنابيب وهياكل مخصصة بمجموعة من الدرجات والأنظمة والأنماط، مع شهادة وفحص كامل. استكشف مجموعتنا أو تواصل مع فريقنا.
الأسئلة الشائعة
لماذا يُستخدم الالتفاف؟
لإنتاج هياكل أنبوبية عالية القوة. يشمل COPV لتخزين الهيدروجين والغاز، محركات صواريخ، ريش مروحية، أعمدة حركة، أنابيب، وصواري بحرية. مثالي حيث تكون القوة المحيطية للضغط أو الصلابة التوائية للدوّار مطلوبة.
ما الفرق بين الالتفاف والسحب؟
الالتفاف يلف حول قالب دوّار تحت شد للتحكم بالزاوية وإنتاج هياكل متعددة الطبقات مخصصة. السحب يمرر عبر قالب مسخن لمقاطع ثابتة أحادية الاتجاه. الالتفاف للأنبوب والضغط والتحميل المركب؛ السحب للإنتاج الكبير من المقاطع البسيطة.
كيف تؤثر الزاوية على الخصائص؟
الزاوية تحدد التوازن بين الطولي والمحيطي. العالية (75-90°) تعظم المحيطي للحاويات؛ المنخفضة (10-20°) تعظم الطولي لأعمدة الحركة. 54.7° يوازن الصلابة. عمليًا، معظم الأنابيب تستخدم تركيبات حلزونية (±15-45°) ومحيطية (85-90°).
ما أحجام الألياف النموذجية؟
للرطب: 55-70%، مع 60-65% الأكثر شيوعًا. الأعلى (65-70%) يعظم القوة لكن يصعب دون فراغات. للمغمر المسبق: 40-55% مع تحسن الثبات والفراغات. للهيكل والضغط، 60-65% للتوازن.
الخاتمة
مركبات الالتفاف عملية ناضجة عالية الأتمتة لهياكل أنبوبية عالية القوة بخصائص مخصصة. بضبط الزاوية والشد والراتنج والتشطيب، يمكن التحسين للتطبيقات من خزانات الهيدروجين ومحركات الصواريخ إلى أعمدة الحركة والصواري.
الفهم العملي وطرق الجودة يمكّن المشترين من اختيار الأنابيب الإيبوكسية بثقة. توفر YongXian مجموعة كاملة مع شهادة وفحص. استكشف أو تواصل.
مقالات ذات صلة
- التصنيع المخصص للألياف الكربونية: قائمة تحقق لقدرات المشترين من الشركات المصنعة الأصلية (OEM)
- قضيب كربون 1 مم: قضبان دقيقة للنماذج والعدّات والمجسات
- ألواح وألواح الألياف الكربونية: الأحجام والدرجات وخيارات التوريد
- ما هي الألياف الكربونية المسحوبة بالسحب؟ الدليل الكامل للعملية والخصائص والأشكال الشائعة
- تشغيل الألواح الكربونية: السماحات والأدوات واختيار العملية
- ألواح ألياف الكربون بسماكة 1/4 بوصة: دليل الألواح السميكة
Interested in Custom Carbon Fiber Products?
Contact our team for competitive pricing and technical specifications.
Get a Quote