缠绕成型复合材料是通过将连续纤维束(通常是碳纤维、玻璃纤维或芳纶)在受控张力下缠绕到旋转芯轴上,然后固化树脂浸渍纤维制成的管状或圆柱形结构。缠绕成型是最成熟的复合材料制造工艺之一,广泛用于压力容器、火箭发动机壳、管道、传动轴、直升机旋翼叶片和管状结构件,这些应用需要高强重比和优异的环向(圆周)性能。 该工艺区别于其他复合材料制造方法(拉挤、缠绕、带铺放)的特点是使用旋转芯轴和连续缠绕纤维束,能够精确控制纤维方向、张力和位置。通过调整缠绕角度——纤维相对于芯轴轴线的角度——工程师可以定制复合材料的机械性能,以匹配预期的加载条件:高压应力容器的高环向强度、压缩构件的高轴向强度,或组合加载的平衡性能
引言
缠绕成型复合材料是通过将连续纤维束(通常是碳纤维、玻璃纤维或芳纶)在受控张力下缠绕到旋转芯轴上,然后固化树脂浸渍纤维制成的管状或圆柱形结构。缠绕成型是最成熟的复合材料制造工艺之一,广泛用于压力容器、火箭发动机壳、管道、传动轴、直升机旋翼叶片和管状结构件,这些应用需要高强重比和优异的环向(圆周)性能。
该工艺区别于其他复合材料制造方法(拉挤、缠绕、带铺放)的特点是使用旋转芯轴和连续缠绕纤维束,能够精确控制纤维方向、张力和位置。通过调整缠绕角度——纤维相对于芯轴轴线的角度——工程师可以定制复合材料的机械性能,以匹配预期的加载条件:高压应力容器的高环向强度、压缩构件的高轴向强度,或组合加载的平衡性能。
本文介绍缠绕成型工艺逐步流程、决定零件质量和性能的关键工艺参数、缠绕管和容器的常见应用,以及为苛刻结构和压力应用选择缠绕环氧管的实用指南。
缠绕成型工艺
缠绕成型工艺包括几个连续步骤,每个步骤都必须仔细控制以实现一致的零件质量:
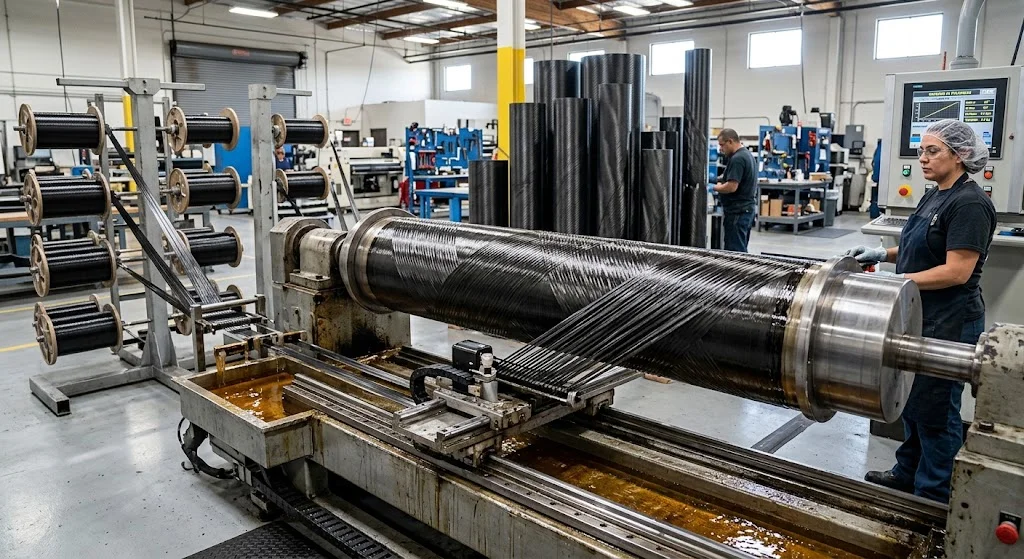
- 芯轴准备:圆柱形芯轴(由钢、铝或可溶复合材料制成)被清洁、涂覆脱模剂,并安装在缠绕机的主轴和尾座之间。芯轴直径和长度定义了成品零件的内部几何。
- 纤维张力控制和浸渍:碳纤维或玻璃纤维束从纱架上展开,通过张力系统,并浸渍树脂——通过树脂浴(湿法缠绕)或使用预浸渍纤维束(干法缠绕)。张力通常控制在5-50 N/束范围内,具体取决于纤维类型和束尺寸,以确保缠绕过程中压实均匀和纤维对齐。
- 缠绕:浸渍后的纤维束由计算机控制的小车缠绕到旋转芯轴上,小车沿芯轴长度往复移动,同时芯轴旋转。缠绕模式(螺旋、环向或极向)和缠绕角度经过编程,以实现所需的纤维方向和覆盖。典型缠绕角度为10-15°(近轴向,用于压缩构件)至75-90°(近环向,用于压力容器)。
- 固化:缠绕后,零件被固化——通常在高温下(80-180°C,取决于树脂体系),在烘箱中(用于湿法缠绕零件)或热压罐中(用于需要更高压力和温度的高性能应用)。固化周期压实各层,排出挥发物,并交联树脂基体,以达到最终机械性能。
- 芯轴脱模:固化后,将零件从芯轴上取下。对于具有下切或复杂形状的内部几何,可能使用可溶芯轴(如盐、糖或可溶聚合物)或可折叠芯轴。对于简单圆柱形零件,刚性芯轴可以在珩磨和重新涂覆后重复使用。
整个过程高度自动化,计算机控制的缠绕机能够生产具有精确纤维放置和张力控制的复杂多层缠绕结构。这种自动化实现了高可重复性和生产批次间的一致质量。
关键工艺参数
缠绕成型复合材料的机械性能和质量由几个相互作用的工艺参数决定。下表总结了碳纤维缠绕环氧树脂的关键参数及其典型范围:
| 参数 | 典型范围(碳纤维/环氧) | 对零件质量的影响 |
|---|---|---|
| 缠绕角度 | 10-90°(相对芯轴轴线) | 控制轴向与环向强度的平衡;54.7°是轴向和环向刚度相等的"魔术角" |
| 纤维张力 | 5-50 N/束 | 过低:纤维桥接和空隙;过高:纤维断裂和芯轴变形 |
| 树脂含量(纤维体积分数) | 55-70% Vf(湿法缠绕),40-55% Vf(预浸纤维束) | 较高Vf提高强度和刚度但降低韧性并增加孔隙敏感性 |
| 缠绕速度 | 0.5-3 m/s(纤维束输送速率) | 影响树脂浸润时间、张力控制和生产吞吐量 |
| 固化温度 | 80-180°C(环氧体系) | 决定固化度、玻璃化转变温度(Tg)和残余应力 |
| 固化压力 | 0-7 bar(热压罐),常压(烘箱固化) | 较高压力减少空隙并改善层间性能 |
| 芯轴材料 | 钢、铝、可溶复合材料 | 影响固化期间的热膨胀、表面光洁度和芯轴可重用性 |
在这些参数中,缠绕角度对零件性能影响最大,因为它直接决定纤维相对于预期加载的方向。对于压力容器,通常使用螺旋(±20-30°)和环向(85-90°)层的组合来平衡轴向和环向应力。对于纯拉伸或压缩构件(如传动轴、结构管),近轴向缠绕(10-20°)最大化纵向强度和刚度。
缠绕管:规格和性能
缠绕管是最常见的缠绕复合材料产品,应用范围从工业传动轴到航空航天结构件。下表总结了碳纤维缠绕环氧管的典型规格:
| 参数 | 典型范围 | 备注 |
|---|---|---|
| 外径 | 10-300 mm | 较小直径(10-50 mm)用于传动轴和机器人臂;较大直径(100-300 mm)用于压力容器和管道 |
| 壁厚 | 1-30 mm | 多层通过连续缠绕达到目标厚度 |
| 纤维体积分数 | 55-68% | 较高Vf(60-68%)用于高性能应用;较低Vf(55-60%)改善韧性 |
| 拉伸强度(轴向) | 1,200-2,000 MPa | 取决于缠绕角度和纤维等级(标准 vs. 中模量) |
| 拉伸模量(轴向) | 120-180 GPa | 由于螺旋层中的离轴纤维含量,低于拉挤管 |
| 环向拉伸强度 | 800-1,500 MPa | 压力容器应用的主导性能 |
| 内压等级 | 5-200 bar(取决于直径和壁厚) | 设计由环向应力控制:薄壁容器σ = PD/(2t) |
缠绕管提供高环向强度、优异的抗疲劳性能和良好的耐腐蚀性的独特组合,使其成为旋转设备(传动轴、转子轴)、压力容器(气瓶、管道)和需要高扭转刚度的结构件(桅杆、吊杆、机器人臂段)的理想选择。
缠绕成型复合材料的应用
缠绕成型复合材料广泛应用于各行业,利用该工艺生产高强度轻质管状结构的能力:
- 压力容器:III型(金属内衬)和IV型(聚合物内衬)复合材料缠绕压力容器(COPV),用于氢气储存、压缩天然气(CNG)和航空航天应用。缠绕成型是COPV的主导制造工艺,碳纤维缠绕提供承受高达700 bar压力的结构强度。
- 航空航天:火箭发动机壳、卫星运载火箭结构、直升机旋翼叶片翼梁和飞机控制作动器。缠绕成型能够生产承受极端内压和机械载荷的轻质高强度结构。
- 工业传动轴:泵、压缩机和工业机械的复合材料传动轴,缠绕管的高扭转刚度和振动阻尼替代较重的钢轴,降低能耗并延长轴承寿命。
- 海洋和近海:船舶桅杆、立管和水下机器人(ROV/AUV)浮力管的缠绕管,耐腐蚀性和浮力控制至关重要。
- 可再生能源:风力发电机叶片根部嵌件、潮汐涡轮轴和燃料电池系统储氢罐。
- 运动休闲:钓竿坯料、自行车车架管和滑雪杖——这些消费应用展示了材料在可接受价位的性能。
所有应用的共同价值主张是相同的:通过精确控制缠绕成型工艺参数,实现定制机械性能(轴向与环向强度、刚度、疲劳寿命)的轻质高强度管状结构。
选择缠绕环氧管
为结构或压力应用选择缠绕环氧管时,买家和工程师应评估以下几个关键标准:
- 纤维等级和缠绕模式:标准模量碳纤维(如T300级)适合大多数工业应用;中模量(T800级)用于航空航天和高性能应用,其中更高强度证明成本合理。缠绕角度模式应匹配预期加载:压力容器近环向,传动轴和压缩构件近轴向。
- 树脂体系:标准环氧树脂为通用应用提供强度、韧性和成本的良好平衡。高温环氧体系(使用温度达150-180°C)用于涉及高温的应用(如汽车发动机舱、工业烘箱)。增韧环氧树脂改善航空航天和国防应用的抗冲击和抗分层能力。
- 尺寸公差:缠绕管的外径公差通常为±0.2-0.5 mm,壁厚公差±5-10%,具体取决于管尺寸和缠绕精度。需要更紧公差的应用(如精密传动轴)可能需要缠绕后加工(磨削或珩磨)外表面。
- 无损检测(NDT):高性能应用(航空航天、压力容器)需要超声波检测(UT)或X射线CT扫描,以验证没有空隙、分层和纤维错位。供应商应提供每生产批次的NDT报告。
- 认证和可追溯性:航空航天和压力容器应用需要完整的材料认证(纤维等级可追溯性、固化记录、NDT报告),按照AS9100、ISO 9001或特定压力容器规范(如ISO 11119、EN 12245)。买家应验证供应商认证并为受监管应用请求文档包。
永贤供应各种纤维等级、树脂体系和缠绕模式的碳纤维缠绕管和定制缠绕结构,为航空航天、压力容器和工业应用提供完整的材料认证和NDT检验。 浏览我们的碳纤维产品系列 或 联系我们的工程团队 讨论您的缠绕管需求。
常见问题
缠绕成型用于什么?
缠绕成型主要用于制造高强度管状和圆柱形复合材料结构。常见应用包括氢气和压缩天然气储存的复合材料缠绕压力容器(COPV)、火箭发动机壳、直升机旋翼叶片翼梁、工业传动轴、管道和立管系统,以及海洋桅杆。该工艺适用于需要高环向强度以承受内压或高扭转刚度用于旋转设备的应用。
缠绕成型和拉挤有什么区别?
缠绕成型和拉挤都是连续复合材料制造工艺,但它们在纤维成型和固化方式上不同。在缠绕成型中,纤维束在受控张力下缠绕到旋转芯轴上,能够精确控制纤维方向(缠绕角度)并生产具有定制性能的复杂多层结构。在拉挤中,纤维被拉过加热模具,以连续稳态工艺生产恒定截面型材,所有纤维沿轴向对齐。缠绕成型适用于管状、承压和多向加载应用;拉挤适用于大批量生产简单恒定截面型材。
缠绕角度如何影响缠绕管的性能?
缠绕角度——纤维相对于芯轴轴线的角度——是缠绕管的主要设计参数,因为它直接决定轴向(纵向)和环向(圆周)性能的平衡。高缠绕角度(75-90°)最大化压力容器应用的环向强度;低缠绕角度(10-20°)最大化传动轴和压缩构件的轴向强度和刚度。约54.7°的角度("魔术角")提供相等的轴向和环向刚度,适用于平衡的多向加载。实践中,大多数缠绕管使用螺旋(±15-45°)和环向(85-90°)层的组合,以实现特定应用所需的性能平衡。
缠绕复合材料的典型纤维体积分数是多少?
对于湿法缠绕复合材料(缠绕期间纤维浸渍树脂),典型纤维体积分数为55-70%,碳纤维/环氧体系最常见为60-65%。较高纤维体积分数(65-70%)最大化强度和刚度,但更难实现而不引入空隙。对于预浸纤维束(预浸渍纤维束)缠绕,纤维体积分数通常较低(40-55%),由于树脂含量预浸渍到纤维束中,但该工艺提供更好的一致性和更低的空隙含量。对于结构和压力容器应用,通常指定60-65%的纤维体积分数,以平衡机械性能和可制造性。
结论
缠绕成型复合材料代表了一种成熟、高度自动化的复合材料制造工艺,用于生产具有定制机械性能的高强度管状结构。通过控制关键工艺参数——缠绕角度、纤维张力、树脂含量和固化周期——工程师可以优化缠绕管和容器,用于特定应用,从氢气储存压力容器和航空航天火箭发动机壳到工业传动轴和海洋桅杆。
理解缠绕成型工艺、缠绕角度在决定轴向与环向性能中的作用,以及信誉良好供应商使用的质量验证方法,使采购团队能够自信地为苛刻结构和压力应用选择缠绕环氧管。
永贤供应各种纤维等级、树脂体系和缠绕模式的碳纤维缠绕管和定制缠绕结构,提供完整的材料认证和NDT检验。 浏览我们的碳纤维产品系列 或 联系我们的工程团队 讨论您的缠绕管需求。
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价