
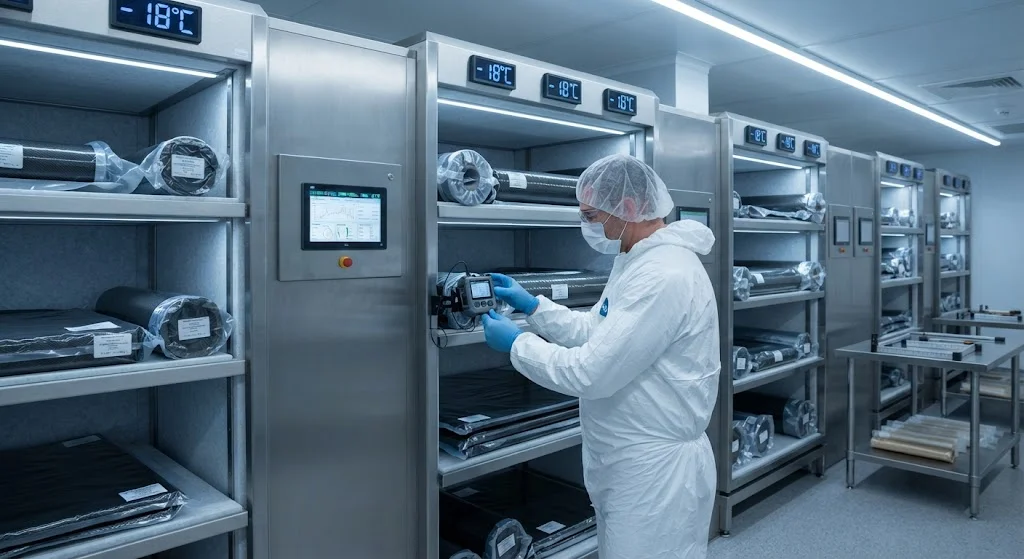
碳纤维预浸料具有有限的有效寿命窗口,要求从制造到加工全链条严格冷链管理。本文分析预浸料存储要求、有效寿命退化机制、冷链物流和质量保证协议,确保航空航天、汽车和工业应用复合材料性能一致。
引言
碳纤维预浸料——由碳纤维增强材料与未固化热固性树脂(通常是环氧、双马来酰亚胺或氰酸酯)饱和控制量的预浸渍复合材料——代表复合材料制造中最高性能的原料。未固化树脂体系提供优异的处理特性、精确的树脂含量控制和成品组件中可重复的力学性能。然而,这种未固化状态施加严格的时间-温度约束:预浸料材料具有定义的"有效寿命"窗口,在此期间必须存储在受控温度下(通常-18°C至-25°C),并在树脂推进超出可接受加工粘度之前完成制造。
有效寿命管理挑战因全球供应链而加剧,预浸料可能在一个国家制造,运往另一个国家存储,交付给跨越多个时区的加工商。冷链中断、温度偏差和文档缺口可能使整个预浸料批次无法使用——每次事件造成50,000-500,000美元的浪费成本,并可能延迟关键的航空航天或国防项目。本文分析预浸料老化科学、冷链物流要求和质量保证协议,这些协议使复杂供应网络中的可靠预浸料管理成为可能。
预浸料树脂化学与有效寿命基础
理解预浸料有效寿命需要了解控制材料老化的热固性树脂化学:
- 树脂推进(B阶段化):未固化环氧树脂即使在冷藏温度下也会缓慢进行化学交联,逐渐增加分子量和粘度。这种"推进"是不可逆的——一旦树脂粘度超出加工极限(通常热压罐固化为100-500 Pa·s),预浸料无法正确压实,导致孔隙率>2%且力学性能低于规格。速率:在-18°C存储下,树脂粘度大约每3个月翻倍。
- 玻璃化转变温度(Tg)漂移:随着树脂推进,未固化基体的玻璃化转变温度逐渐升高。Tg漂移初始规格5-10°C表明显著推进,可能需要重新验证加工参数。测量:按ASTM E2160差示扫描量热法(DSC)。
- 粘性退化:预浸料粘性(铺层压实所需的表面粘性)随树脂推进和挥发物蒸发而降低。粘性不足在铺层过程中产生空气夹带,将孔隙率增加1-3%,层间剪切强度降低15-25%。粘性测试按ASTM D2979提供定量评估。
- 挥发物积累:未固化预浸料树脂释放微量挥发性有机化合物(VOC),在密封包装中积累。挥发物浓度过高(航空航天应用通常>500 ppm)可能在固化过程中产生孔隙。长期存储需要通风协议和挥发物监测。
存储要求与温度范围
预浸料存储要求因树脂体系和制造商规格而异,但遵循一般类别:
| 树脂体系 | 存储温度 | -18°C有效寿命 | 室温(23°C)有效寿命 | 最大温度偏差 |
|---|---|---|---|---|
| 标准环氧 | -18°C ± 3°C | 12-24个月 | 21-30天 | +10°C持续4小时 |
| 快速固化环氧 | -18°C ± 3°C | 6-12个月 | 14-21天 | +5°C持续2小时 |
| 双马来酰亚胺(BMI) | -18°C ± 3°C | 6-12个月 | 14-21天 | +5°C持续4小时 |
| 氰酸酯 | -25°C ± 5°C | 12-18个月 | 21-28天 | +5°C持续2小时 |
| 高温环氧 | -25°C ± 5°C | 6-12个月 | 14-21天 | +3°C持续2小时 |
关键存储参数包括:
- 温度均匀性:存储设施必须在整个存储体积内保持±3°C均匀性。启动时和之后每年进行温度映射研究验证均匀性。压缩机附近热点或墙壁附近暖点必须识别并排除在存储区外。
- 温度监测:使用校准热电偶(精度±0.5°C)连续监测,最少每15分钟记录一次。报警系统必须在设定点±5°C时触发,并自动提醒质量人员。数据记录必须防篡改,航空航天应用保留10年以上。
- 湿度控制:虽然预浸料密封在防潮包装中,存储区湿度应保持在60% RH以下,以防止材料转移期间冷凝并降低同一区域存储的金属工具和夹具的腐蚀风险。
- 紫外线防护:预浸料必须远离阳光或紫外线源存储,紫外线会加速表面树脂推进。不透明包装和受控照明(无紫外线源)是标准要求。
冷链物流
预浸料运输期间保持冷链完整性需要制造商、物流提供商和加工商之间的协调:
- 包装要求:预浸料在带有相变材料(通常是凝胶袋或干冰)的绝缘容器中运输,根据运输时间维持-18°C持续48-96小时。容器认证测试按ASTM D3103验证预期条件下的热性能。内部防潮袋(聚乙烯或铝箔层压板)在温度转变期间防止冷凝。
- 运输方式:空运(24-72小时)是时间敏感航空航天应用的首选,冷藏卡车运输(3-7天)用于较长路线。由于2-4周运输时间和有限的温度控制,海运通常避免。温度数据记录仪必须随每批货物运输,材料验收前必须下载和审查数据。
- 海关和监管考虑:预浸料材料归类为危险品(未固化树脂状态下的易燃液体),空运需要遵守国际航空运输协会危险品法规(DGR)。文件必须包括安全数据表(SDS)、危险品申报单和材料认证。边境通关延误可能损害冷链完整性——提前文件和快速清关程序至关重要。
- 接收和检验:加工商必须在交货后2小时内检查 incoming 预浸料货物,验证:(1)温度记录仪数据无偏差,(2)包装完整性(无湿气渗入、无物理损坏),(3)材料标识符合采购订单规格。拒收材料必须隔离并退回制造商评估。
有效寿命延长与恢复
当预浸料接近或超过名义有效寿命限制时,几种方法可以延长可用寿命:
- 重新测试和认证:正确存储但超过名义有效寿命的预浸料可以按ASTM标准重新测试关键性能(粘度、Tg、粘性、挥发物含量)。如果结果符合规格,可以在有文件记录的工程批准下延长有效寿命3-6个月。成本:每批次完整重新认证测试5,000-15,000美元。
- 冷藏恢复:经历轻微温度偏差(+10°C以内,<4小时)的预浸料如果立即返回适当存储并在30天内测试,可能可以恢复。恢复资格取决于树脂体系敏感性和温度偏差程度。
- 再加工:粘性不足但树脂推进可接受的预浸料有时可以使用加热压力辊或粘性增强处理进行再处理。这种方法限于非结构应用,需要工程验证。
质量保证协议
全面的质量保证确保整个供应链的预浸料一致性:
- 来料认证:每批预浸料货物必须包括符合证书(CoC),包含:树脂含量(±2%规格)、挥发物含量(<1%重量)、凝胶时间(±10%规格内)和粘性测量。制造商必须提供追溯到原材料认证的批次级可追溯性。
- 存储条件验证:质量系统必须包括每日温度日志审查、每月存储设施审计和年度温度映射研究。不符合项必须记录根本原因分析和纠正措施。
- 有效寿命跟踪:每批预浸料必须有文件记录的接收日期、存储温度历史和计算的剩余有效寿命。自动库存管理系统跟踪多个到期日(主要有效寿命、重新测试后延长有效寿命),并为接近有效期的材料生成警报。
- 过程验证:制造设施必须验证预浸料加工参数(铺层温度、热压罐固化周期)在整个预期有效寿命范围内产生可接受的结果。接近有效期的材料可能需要调整过程窗口。
结论
预浸料有效寿命管理和冷链物流是高性能复合材料制造的关键使能因素。未固化热固性树脂的时间-温度敏感性要求整个供应链严格的存储条件、运输控制和质量保证协议。随着复合材料应用扩展到汽车、风能和工业领域,更高产量生产和更多样化的供应网络,标准化冷链管理实践和数字跟踪技术将对于保持材料质量和减少浪费至关重要。
永贤碳纤维
永贤碳纤维在中国德州工厂生产碳纤维管、板材和定制复合材料部件。凭借超过15年的复合材料制造经验,我们向全球航空航天、汽车、能源和工业客户供应碳纤维组件。
联系我们获取定制碳纤维解决方案。