刚性碳纤维板(carbon fiber rigid plate) 的"刚性"来自几何与铺层的乘积,而不是纤维本身。弯曲刚度随厚度的立方以及层压的弯曲模量缩放——也就是说,同铺层下 2 毫米板的弯曲刚度约为 1 毫米板的八倍。这是大多数设计讨论在争论纤维牌号时白白放过的杠杆。本文说明让板保持平整的铺层族、实践中的厚度-刚度关系、全碳实心堆叠与夹芯板的取舍,以及平压模压与后固化如何决定你真正能出货的平面度。 次要主题沿同一条工程线展开:单面增强的碳纤维 1 型板铺层适合什么、不做完整实验室如何验证弯曲行为,以及哪些搬运失误会悄悄毁掉铺层设计出来的刚度。目标是给工程师与采购一份可用的参考,而不是材料
引言
刚性碳纤维板(carbon fiber rigid plate)的"刚性"来自几何与铺层的乘积,而不是纤维本身。弯曲刚度随厚度的立方以及层压的弯曲模量缩放——也就是说,同铺层下 2 毫米板的弯曲刚度约为 1 毫米板的八倍。这是大多数设计讨论在争论纤维牌号时白白放过的杠杆。本文说明让板保持平整的铺层族、实践中的厚度-刚度关系、全碳实心堆叠与夹芯板的取舍,以及平压模压与后固化如何决定你真正能出货的平面度。
次要主题沿同一条工程线展开:单面增强的碳纤维 1 型板铺层适合什么、不做完整实验室如何验证弯曲行为,以及哪些搬运失误会悄悄毁掉铺层设计出来的刚度。目标是给工程师与采购一份可用的参考,而不是材料科学综述。
刚性碳纤维板的铺层设计
三个铺层族几乎覆盖所有刚性板应用。准各向同性堆叠——通常为零度、九十度,加正负四十五度——给出面内等刚度并抵抗扭转,适合仪器平台、夹具,以及任何在不均匀夹紧下必须保持平整的对象。零九十平衡堆叠在两主方向上以最小重量给出最高弯曲刚度,适合无人机板、设备支架,以及主要绕单轴弯曲的运动板材。关于中面对称的铺层避免后固化翘曲;不对称则是板离机即弹成弓形的经典成因。
- 准各向同性:面内等刚度;同等弯曲刚度下更重,但多轴载荷下行为可预期。
- 零九十平衡对称:主轴方向上每克弯曲刚度最高;性能板的默认选择。
- 混合堆叠:表面玻纤层提高抗冲击或电绝缘,代价是百分之几的刚度。
- 单面增强:碳纤维 1 型板思路——基材一面贴碳——用于增强既有面板而非制作独立板件。
同铺层下厚度与弯曲刚度的粗略标度如下(数值为相对值,供选型阶段快速估算,不替代实测):1.0 毫米对应刚度基准 1.0;1.5 毫米约 3.4;2.0 毫米约 8.0;3.0 毫米约 27;4.0 毫米约 64。可见 1 毫米到 2 毫米的跳档收益最大,而 3 毫米以上每增加 1 毫米带来的刚度增量虽大,重量、钻孔时间与热压机压力传递难度同步上升,通常要在目标刚度、允许质量与工艺窗口之间做一次明确取舍。
| 铺层/堆叠 | 典型厚度 | 相对弯曲刚度 | 翘曲风险 | 适用场景 |
|---|---|---|---|---|
| 准各向同性实心 | 1-6 毫米 | 基准 | 低(对称) | 夹具、仪器平台 |
| 零九十实心 | 1-8 毫米 | 基准的 1.2-1.5 倍 | 对称时低 | 无人机与设备板 |
| 夹芯结构 | 5-20 毫米 | 基准的 3-8 倍 | 中(芯材公差) | 大面积平板 |
| 单面碳纤维 1 型板 | 基材 + 0.3-1 毫米 | 仅作增强 | 固化收缩失配会弓曲 | 改造增强 |
| 零九十实心 4 毫米 | 4 毫米 ±0.1 | 基准的约 5-8 倍 | 低(双面对称) | 设备底板、工装台面 |
| 准各向同性 2 毫米 | 2 毫米 ±0.1 | 基准 | 极低 | 检测治具、光学平台 |
刚性碳纤维板的厚度标度
立方律主导一切厚度取舍。厚度加倍使弯曲刚度乘以约八、质量乘以二,因此每克最刚的板永远是包装与工艺允许范围内最厚的那块——直到其他失效模式接管。超过实用上限后,薄板在达到弯曲潜力前先层间剪切;厚板因热量与压力更久才到中心而在压机内形成孔隙梯度;每增加一毫米加工时间也随之上升。平压刚性碳纤维板坯的常用区间为 1 至 8 毫米,其中 2 至 4 毫米覆盖大多数仪器与无人机工作。
用刚度而非厚度来写规格,等于把立方律写进采购订单:给供应商目标弯曲刚度带公差,让铺层与厚度去命中它。只接受厚度图纸的供应商会交出符合图纸、却因铺层手册与你的假设不同而大幅偏离刚度目标的板。
全碳实心板与夹芯堆叠
全碳纤维板从面到芯全是纤维;夹芯堆叠用泡沫或蜂窝把两张薄面隔开以廉价换取厚度。当芯材剪切模量足够且面层粘接良好时,夹芯每克刚度更优——这就是夹芯板主导航空内饰的原因。它在集中载荷、边缘精整与防潮上失分:夹芯刚性碳纤维板需要封边与谨慎的紧固件设计,因为螺栓垫圈下的塌芯会毁掉夹芯承诺的刚度,而俯视依然完美。实用规则是:凡有集中载荷、机加工边缘或盲孔,用实心堆叠;只有大跨度、支承均匀且周圈封边的场合才考虑夹芯。小尺寸板上封边工时基本吃掉减重收益。
平压模压与后固化
平面度要么出货要么不出。在抛光压板之间按受控升温与保压模压,可在 300 毫米跨度上做到约 0.2 毫米级平面度;袋装平板件的热压罐固化在更低孔隙率下达到相近效果。高于玻璃化转变温度的后固化锁定尺寸并抬高使用温度上限,但它必须遵循升温曲线——把温热的板直接放到冷台上,几分钟内就会重新引入弓形。买家应索取带跨度与方法的平面度规格而不是一句"平整",并在来料批次上用平台与百分表复验。
常见问题
没有实验室如何验证刚性碳纤维板的刚度?
板支在两个支点上,中心加已知砝码,用百分表测挠度。与同铺层黄金样件对比;绝对模量需要实验室设备,但批次间漂移在这个简单三点装置里看得一清二楚。
为什么同厚度的板在不同供应商手里手感不同?
通常是铺层与固化,不是纤维牌号。同厚度下零九十堆叠与准各向同性堆叠的弯曲刚度相差几十个百分点,欠固化基体还会再拉低一截。报价时索要铺层图与固化记录。
全碳纤维板能用常规刀具加工吗?
可以,用锋利的硬质合金或金刚石刀具、保守的进给率与吸尘;钝刀会让切边分层并抬高加工面的孔隙计数。板若接触潮气,加工边缘要做封边处理。
结语
先围绕立方律与铺层族设计板,再选厚度去命中带公差的弯曲刚度目标,并让供应商对带跨度与方法的平面度规格负责。对称铺层、受控压机曲线与后固化升温,是"平板出货"与"盒里变弓"的分界。永贤按图纸模压、压制并加工碳板——准各向同性与零九十堆叠、1 至 8 毫米坯料、来料复验平面度。浏览全碳纤维板坯料,或发送刚度目标获取铺层方案。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。
碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。
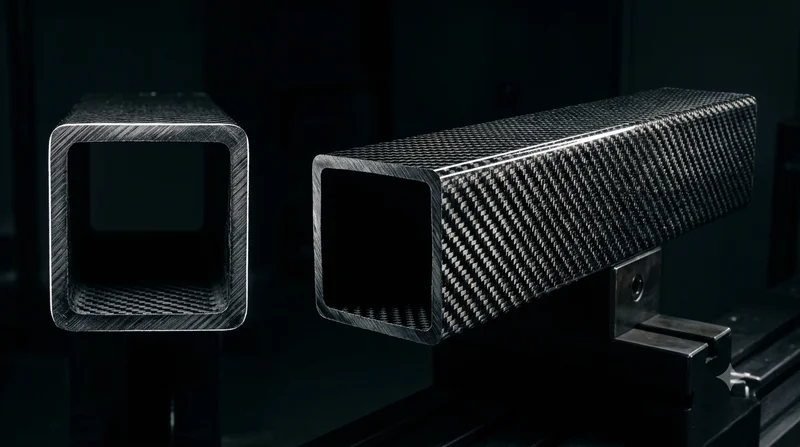
方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
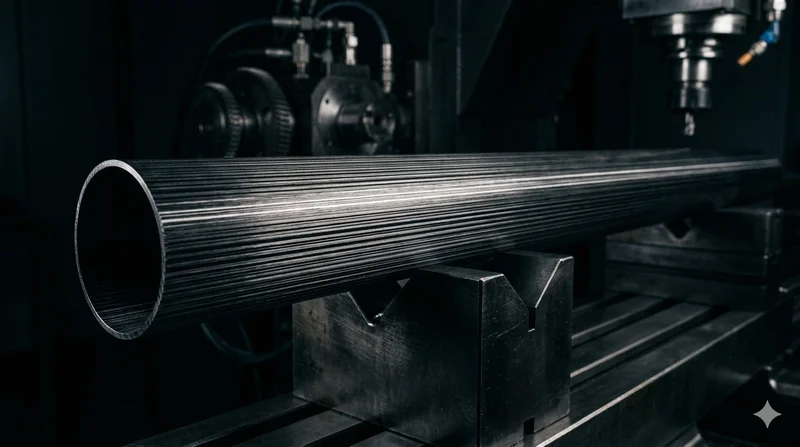
圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。