
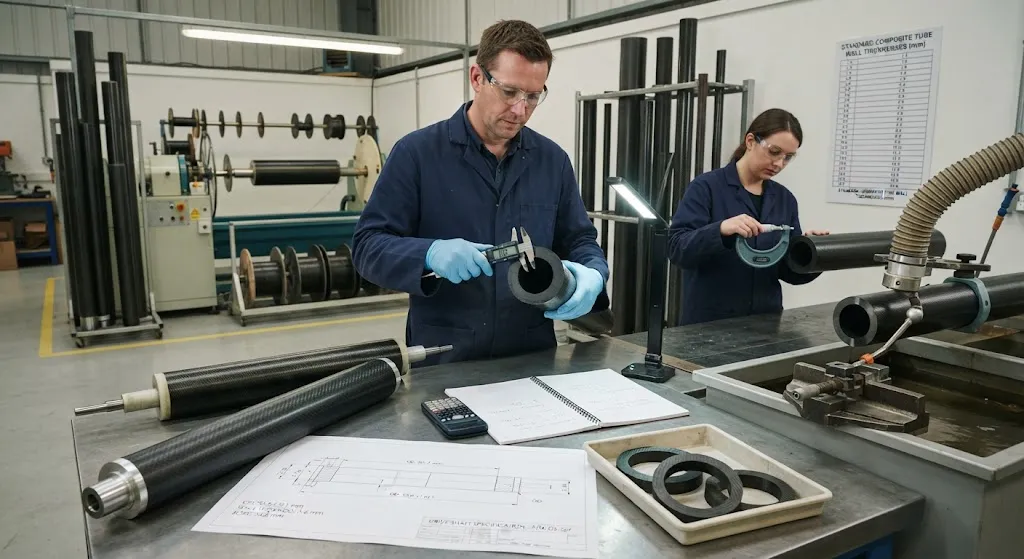
厚壁截面的碳纤维管,解决的是与主导无人机机臂和三脚架腿的薄壁管不同的问题。薄壁管为"单位重量刚度"而优化,在需要承受高扭矩、抵抗压溃、或接受螺纹与压配合之前都表现良好。到了那一步,薄壁就会发生局部屈曲,答案便是增加壁厚。厚壁碳纤维管以牺牲部分薄壁管的质量效率,换取远高的抗屈曲、抗扭转与抗局部损伤能力。 厚壁管是传动轴、收卷辊、船舶舵轴、机器人连杆与重载机臂的选择。本文说明什么使一根管成为厚壁管,量化壁厚增长时的刚度与重量权衡,讲解支配选型的设计考量,并介绍这类管材的制造与机加工方式。 什么算厚壁碳纤维管 没有单一阈值,但工程师通常认为当壁厚占外径的显著比例时即为厚壁。常见经验是:直径与壁厚之比
引言
厚壁截面的碳纤维管,解决的是与主导无人机机臂和三脚架腿的薄壁管不同的问题。薄壁管为"单位重量刚度"而优化,在需要承受高扭矩、抵抗压溃、或接受螺纹与压配合之前都表现良好。到了那一步,薄壁就会发生局部屈曲,答案便是增加壁厚。厚壁碳纤维管以牺牲部分薄壁管的质量效率,换取远高的抗屈曲、抗扭转与抗局部损伤能力。
厚壁管是传动轴、收卷辊、船舶舵轴、机器人连杆与重载机臂的选择。本文说明什么使一根管成为厚壁管,量化壁厚增长时的刚度与重量权衡,讲解支配选型的设计考量,并介绍这类管材的制造与机加工方式。
什么算厚壁碳纤维管
没有单一阈值,但工程师通常认为当壁厚占外径的显著比例时即为厚壁。常见经验是:直径与壁厚之比低于约 20,即壁厚大于外径约 5%,就不再算薄壁;许多被称为厚壁的复合管,壁厚达到外径的 10% 或以上。实际中,壁厚大于 3 至 5 毫米、或径厚比低于 10 的碳纤维管,都按厚壁处理。
这一区分之所以重要,是因为两种区间以不同方式失效。薄壁管在弯曲或扭转下首先发生壁的局部屈曲,远低于材料强度,因此给薄壁加料能带来承载能力的大幅提升。厚壁管更多受材料自身强度与纤维方向支配,其失效更接近材料失效而非屈曲坍塌。若设计落在错误区间——要么相对扭矩太薄,要么远比载荷所需更厚——得到的零件要么不可靠,要么不必要地沉重。
厚壁 vs 薄壁:刚度、重量与失效
下表以外径 50 毫米的管建模,逐级增加壁厚,密度取 1.55 克每立方厘米,并以最薄壁作为弯曲刚度基准。它说明壁厚为何是核心设计杠杆。
| 壁厚 (mm) | 内径 (mm) | 质量 (kg/m) | 相对弯曲刚度 | 失效模式 |
|---|---|---|---|---|
| 1.5 | 47 | 0.354 | 1.00 | 局部屈曲 |
| 3.0 | 44 | 0.687 | 1.82 | 先屈曲,后材料 |
| 5.0 | 40 | 1.096 | 2.69 | 材料强度 |
| 10.0 | 30 | 1.948 | 3.97 | 材料强度 |
| 实心 | 0 | 3.043 | 4.56 | 材料强度 |
表格带来两点教训。第一,弯曲刚度先快速上升后趋平:从 1.5 增至 3 毫米壁厚,刚度增加 82%,质量增加 94%;而一路增至实心,刚度只再增 150%,质量却接近薄壁管的九倍。第二,也更重要的,是失效模式随壁厚增加从局部屈曲转向材料强度。选厚壁管不是因为最轻,而是因为它能抵抗原本会主导的失效模式。
设计考量:屈曲、压溃与疲劳
四项考量支配厚壁管设计:
- 局部屈曲:防止壁压曲所需的最小壁厚构成下限,而这个下限往往比弯曲应力更主导设计。所需壁厚随直径以及所施加的弯曲与扭转载荷增大。
- 压溃与冲击:厚壁对夹持载荷、螺栓承压与搬运损伤的耐受远好于薄壁,这正是承受集中点载荷的辊筒与传动轴采用厚壁的原因。
- 疲劳:厚截面把应力分散到更多材料上,降低驱动疲劳的峰值应力,因而在循环扭转与弯曲下寿命更长。
- 连接:厚壁可以攻丝、开键槽或压配合,也可容纳粘接金属嵌件,而薄壁做不到。
这些因素叠加,使壁厚常由连接或屈曲载荷决定,而非弯曲应力。纯粹按弯曲应力选壁厚而忽略屈曲的设计者,可能定出在使用中失效的壁厚;而忽略连接的设计者,可能定出无法连接的壁厚。
厚壁碳纤维管的制造
厚壁管通常采用纤维缠绕,将浸树脂纤维按受控角度缠到芯模上,一次成型堆积壁厚。缠绕角决定环向、轴向与扭转性能的平衡:环向缠绕抗压、斜向缠绕抗扭的组合很常见。预浸料卷绕用于需要特定铺层的厚壁光管,而拉挤一般局限于较薄的等截面管。固化后取出芯模,或抽芯,或用可拆/可溶芯模,所得管壁连续无接缝。厚壁固化时热质量更大,因此固化周期更慢,需管理残余应力以避免内部开裂。
厚壁管的切割与机加工
厚壁上的碳纤维管切割与机加工只需正确的刀具与工艺:
- 切割:使用砂轮锯、金刚石锯或水刀,并以受控进给。水刀切面干净且不产生分层,在切面需粘接时更受青睐。
- 支撑:厚壁管抗椭圆化优于薄壁,但夹持时仍应支撑内孔,并使用软爪,避免接触点处压溃管壁。
- 钻孔与攻丝:厚壁可以钻孔甚至攻丝,但需要硬质合金或金刚石刀具,且切割不得把纤维从层压体中拔出。对承载螺纹,粘接嵌件仍比裸螺纹更安全。
- 边缘处理:对切割与机加工边缘封边或轻砂,防止裸露纤维起毛与吸湿。
重量与强度的权衡
厚壁管的重量与强度必须一并解读。每米质量由横截面积与密度得出,与任何管材相同的算法,随壁厚上升。而强度在失效模式为屈曲时增长快于质量,一旦管受材料强度支配则增长更慢。把外径、壁厚与纤维模量输入碳纤维管强度计算器,就能看出给定载荷下两条曲线的交点。实用目标是能防止屈曲并满足连接要求的最薄壁厚,因为更厚只会增加质量而收益甚微。采用厚壁,是因为扭转载荷、抗压要求或螺纹连接设定了这个下限,而不是厚度本身好。
常见问题解答
什么算厚壁碳纤维管?
工程师通常认为当壁厚占外径的显著比例时即为厚壁,常以径厚比低于约 20、或壁厚达到外径 5% 至 10% 或以上为界。实际中,壁厚大于 3 至 5 毫米、或径厚比低于 10 的碳纤维管,都按厚壁处理。
为什么用厚壁管而不是薄壁管?
厚壁能抵抗局部屈曲——这正是薄壁管在弯曲与扭转下失效的模式——并提升抗扭与抗压强度,以及接受螺纹或压配合的能力。薄壁在纯弯曲下质量效率更高,但无法承受高扭矩或集中夹持载荷。当这些载荷而非单纯重量决定设计时,就选用厚壁。
厚壁碳纤维管能像金属一样攻丝或机加工吗?
可以切割、钻孔甚至攻丝,但不像铝那样容易。切割需要砂轮锯、金刚石锯或水刀,钻孔与攻丝需要硬质合金或金刚石刀具,夹持时应支撑内孔以避免压溃。对承载螺纹,粘接嵌件仍比在层压体中的裸螺纹更安全,切边应封边以防起毛。
结论
当设计由扭矩、压溃或连接而非纯弯曲主导时,厚壁截面的碳纤维管就是答案。壁厚不只控制刚度与重量,还控制失效模式本身——随壁增厚,管从局部屈曲转向材料强度。厚壁管在传动轴、辊筒、船舶轴系与机器人连杆中值得其额外质量,因为这些位置的集中载荷与扭矩会击溃薄壁。正确的设计是能防止屈曲并满足连接要求的最薄壁厚,并在制造之前用重量计算与强度计算器加以确认。
如果你需要具有明确壁厚、直径与纤维方向的厚壁碳纤维管,浏览我们的碳纤维管系列,或联系我们获取设计支持与定制壁厚。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。
碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。