
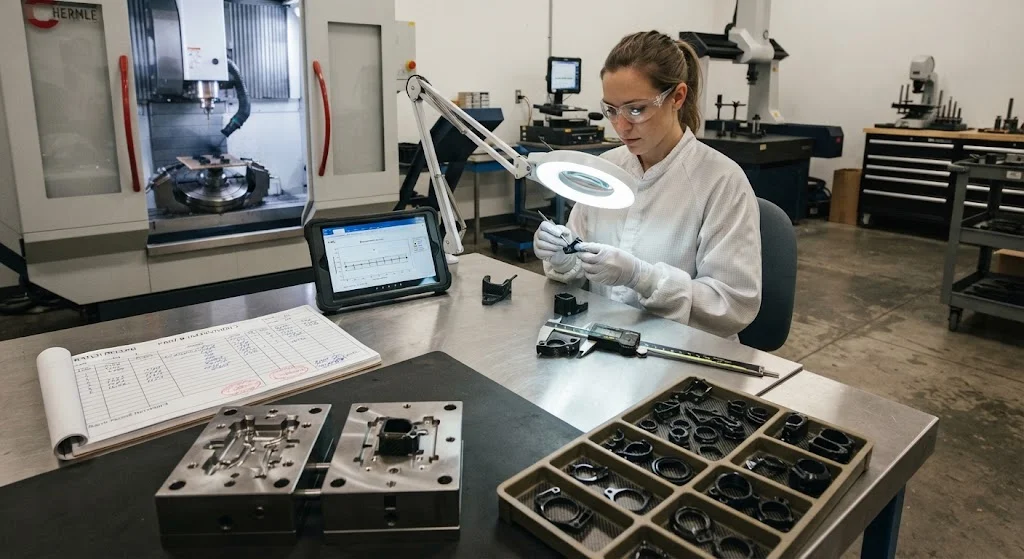
碳纤维小零件已成为高端电子和医疗器械领域的默认工程选择,在这些应用中,低质量、尺寸稳定性和抗疲劳性比原材料成本更重要。从无人机相机云台和机器人末端执行器手指,到手术器械手柄和成像系统支架,这些小型CFRP组件取代机加工铝和钢,是因为它们将零件重量减轻40-60%,同时提供金属无法比拟的比刚度。精密碳纤维零件需要与大型复合结构不同的制造纪律:公差缩小到±0.05毫米,壁厚降到1毫米以下,而准备成本和模具经济性主导每一个采购决策。本文说明精密碳纤维零件如何为电子和医疗应用设计和制造、可实际达到的公差水平,以及批量生产中如何验证质量。 对工程师而言,实际问题不是碳纤维是否优于金属——它确实优于——而
引言
碳纤维小零件已成为高端电子和医疗器械领域的默认工程选择,在这些应用中,低质量、尺寸稳定性和抗疲劳性比原材料成本更重要。从无人机相机云台和机器人末端执行器手指,到手术器械手柄和成像系统支架,这些小型CFRP组件取代机加工铝和钢,是因为它们将零件重量减轻40-60%,同时提供金属无法比拟的比刚度。精密碳纤维零件需要与大型复合结构不同的制造纪律:公差缩小到±0.05毫米,壁厚降到1毫米以下,而准备成本和模具经济性主导每一个采购决策。本文说明精密碳纤维零件如何为电子和医疗应用设计和制造、可实际达到的公差水平,以及批量生产中如何验证质量。
对工程师而言,实际问题不是碳纤维是否优于金属——它确实优于——而是小零件能否以可接受的成本达到所需公差。答案取决于材料形态、成型方法、模具设计和检验策略,而这些因素彼此相互作用。本指南为您提供自信地指定碳纤维小零件所需的术语和验收标准。
为什么碳纤维小零件在电子和医疗器械中取代金属
在小型组件中,碳纤维与金属之间的性能差距在最苛刻的电子和医疗设备要求处最为明显。下表总结了小零件设计的关键性能对比。
| 性能 | 碳纤维(CFRP) | 铝6061 | 钛Ti-6Al-4V |
|---|---|---|---|
| 密度 | 1.5-1.6 g/cm³ | 2.7 g/cm³ | 4.4 g/cm³ |
| 比刚度 | 25-35(高模量) | 26 | 25 |
| 疲劳耐久性 | 静态强度的60-70% | 30-40% | 50-60% |
| 热膨胀系数(轴向,高模量) | 0到-1 ppm/°C | 23 ppm/°C | 9 ppm/°C |
| 振动阻尼 | 铝的4-6倍 | 1(基准) | 1.5 |
三个性能驱动了大多数设计决策。首先,低密度和高比刚度的组合使减重成为可能,这对可穿戴设备、长时间握持的手术器械以及机器人和无人机上的运动载荷至关重要。其次,高模量碳纤维的近零热膨胀系数使精密光学和传感器支架在工作温度范围内保持尺寸稳定——这是铝和钛都不具备的性能。第三,碳纤维的高阻尼比抑制了手持仪器和精密定位平台中的振动,改善内窥镜的图像质量并使相机云台在飞行中保持稳定。
精密碳纤维零件:制造方法比较
小型复合零件的生产工艺比大型结构更少,而工艺选择决定了可达到的公差、成本和生产速率。四种方法主导小型零件生产。
- 短切碳纤维模塑料压缩成型:含2-25毫米短纤维、纤维体积分数20-50%的模塑料在加热钢模中压制成型。可实现复杂几何形状,循环时间2-8分钟,公差±0.1-0.3毫米,单件成本最低。
- 碳纤维增强热塑性塑料(CFRTP)注塑成型:含30-40%短碳纤维的PA、PEEK或PPS颗粒高速注塑。公差可达±0.05-0.15毫米;这是年产量超过10,000件时的首选工艺。
- 固化板材或管材CNC机加工:碳/环氧层合板的净形机加工提供最严格的公差(±0.02-0.05毫米)和最佳表面光洁度,代价是材料浪费和更长的循环时间。是原型和小批量精密零件的标准工艺。
- 连续纤维滚卷和囊压成型:对于小型管状零件——轴套、导管、执行器外壳——单向或织物预浸料在芯轴上缠绕并固结。在四种方法中提供最高强度,但成本更高。
下表将每种方法与典型应用批量和公差等级对应起来。
| 方法 | 典型公差 | 批量最佳区间 | 单件相对成本 |
|---|---|---|---|
| 压缩成型(短切) | ±0.1-0.3毫米 | 1,000-50,000 | 低 |
| 注塑成型(CFRTP) | ±0.05-0.15毫米 | 10,000-1,000,000 | 批量时最低 |
| CNC机加工(层合板) | ±0.02-0.05毫米 | 1-5,000 | 最高 |
| 滚卷成型(连续纤维) | ±0.05-0.2毫米 | 100-20,000 | 中高 |
混合路线很常见:近净形模制零件再在第二道工序中加工关键特征,将模具的成本结构与机加工的公差相结合。
小型CFRP组件:公差、拔模与表面光洁度
三个几何规则主导小型CFRP组件设计。首先,模制零件需要拔模斜度——通常垂直于分型面的特征每侧0.5-1度——以便从模具中脱模;零拔模特征必须机加工而非模制。其次,短切纤维模塑料的壁厚应保持在0.8-1.0毫米以上,连续纤维层合板应保持在0.3-0.5毫米以上,否则纤维堆积和树脂流动变得不可预测。第三,需要严格位置精度的特征——安装孔、对位凸台、定位边——应设计在单一基准面上,以便机加工可参考一个表面。
表面光洁度取决于模具表面和材料形态。抛光钢模具可提供0.4-0.8 µm Ra的模制表面,而机加工层合板表面在适当刀具和进给率下可达0.2-0.4 µm Ra。对于医疗器械,清洁和消毒循环会攻击表面缺陷,因此无针孔表面是功能要求而非美学要求:模制表面通常比机加工表面更具可重复性,因为机加工暴露的纤维端部在反复清洁下会微裂和磨损。
机加工余量应与模制几何一样受关注。当模制零件在第二道工序中机加工时,必须在模制几何上添加余量——通常每个机加工表面0.2-0.5毫米——并且模具必须设计成在机加工切削处留下实体材料。碳纤维层合板具有磨蚀性,因此硬质合金或金刚石刀具是标准配置,进给率低于金属加工,以避免边缘处的纤维拉出。对于小零件,机加工的单件成本由准备而非循环时间主导,这就是批量大小如此强烈地影响模制和机加工之间选择的原因。
微型复合零件:生产中的质量控制
微型复合零件的质量控制验证三件事:材料身份、尺寸符合性和结构完整性。由于零件很小,检验相对较快,可以在中等成本下接近全覆盖。
- 来料材料验证:在模制前对照规格检查纤维类型、树脂体系、纤维体积分数和批次证书。对于医疗器械,按ISO 13485要求,材料可追溯到单一批次通常是强制性的。
- 尺寸检验:CMM或光学测量对照图纸验证关键特征。基于抽样的统计过程控制(SPC)在产生废品前捕捉模具磨损和工艺漂移。
- 表面和边缘检验:视觉系统在生产速度下检查飞边、空隙、纤维暴露和表面缺陷。
- 结构验证:对于承载小零件,基于抽样进行验证测试,必要时通过X射线或显微CT检查内部特征,验证空隙和分层保持在验收限值以下。
- 批次可追溯性:每个零件带有批次代码,完整工艺记录——材料、模具、设备、操作员、参数、检验结果——保留至产品生命周期结束。
对于电子应用,ESD要求增加了进一步检查:碳填充化合物本身具有一定导电性,在指定静电放电保护时验证表面电阻率。
常见问题解答
可以制造的最小的碳纤维零件有多大?
碳纤维小零件常规生产尺寸可小至约5-10毫米,机加工特征可保持低于1毫米的尺寸。实际上,实际限制由纤维长度与特征尺寸的相对关系决定:含3-6毫米纤维的短切化合物无法可靠填充宽度低于约1毫米的加强筋和凸台,因此微特征要么机加工,要么由连续纤维层合板制成。对于非常小的高精度组件,固化板材的CNC机加工是最可靠的途径。
碳纤维小零件可以达到什么公差?
注塑CFRTP零件在设计良好的特征上保持±0.05-0.15毫米;压缩模制短切化合物零件达到±0.1-0.3毫米;CNC机加工层合板零件达到±0.02-0.05毫米。严格公差与几何形状相互作用——模制公差在熔接线、顶针和分型线附近会退化——因此实际公差应指定在功能上重要的基准特征上,而不是每个尺寸上。
碳纤维小零件可以生产多少数量,交货期多长?
生产数量覆盖全范围:CNC机加工适合1-5,000件,压缩成型覆盖1,000-50,000件,注塑成型每年处理10,000-1,000,000件。与大型复合结构相比,交货期相应较短:模制零件通常在模具完成后3-6周发货,CNC机加工零件1-3周。模具成本是主要入门障碍,从简单压缩模具的几千美元到多腔注塑模具的数万美元不等。
结论
碳纤维小零件提供了高端电子和医疗设备所需的减重、刚度和热稳定性,而现代成型和机加工方法使其在几乎任何数量下都经济可行。成功零件的路径贯穿四个决策:选择与载荷工况匹配的材料形态,选择与所需公差和数量匹配的工艺,按照拔模和壁厚规则设计几何形状,并在生产开始前商定检验计划。按此顺序,精密碳纤维零件与任何机加工金属零件一样可预测。
如果您正在为电子或医疗应用评估碳纤维小零件,查看我们的精密复合材料组件以了解标准选项,或联系我们的工程团队讨论公差、材料形态和针对您特定零件的认证测试。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
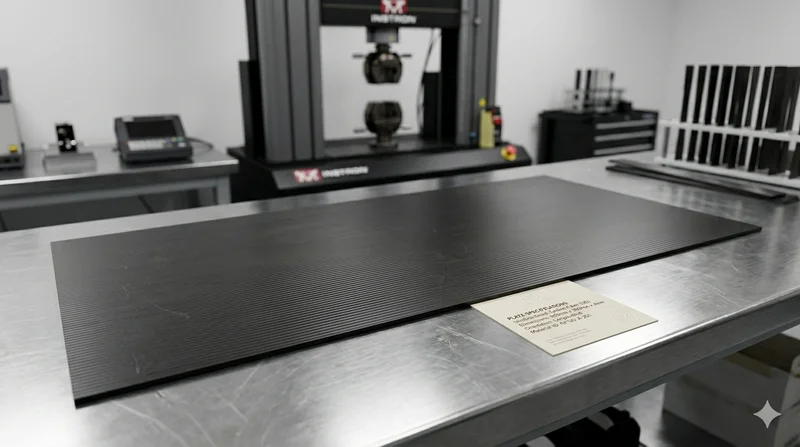
碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。
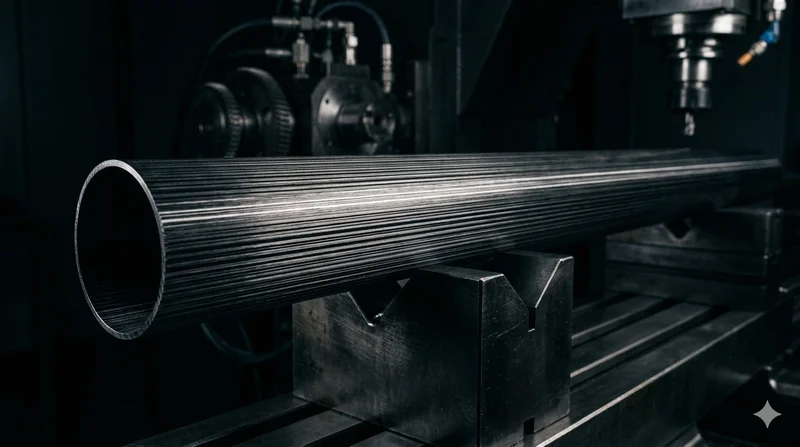
圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。