
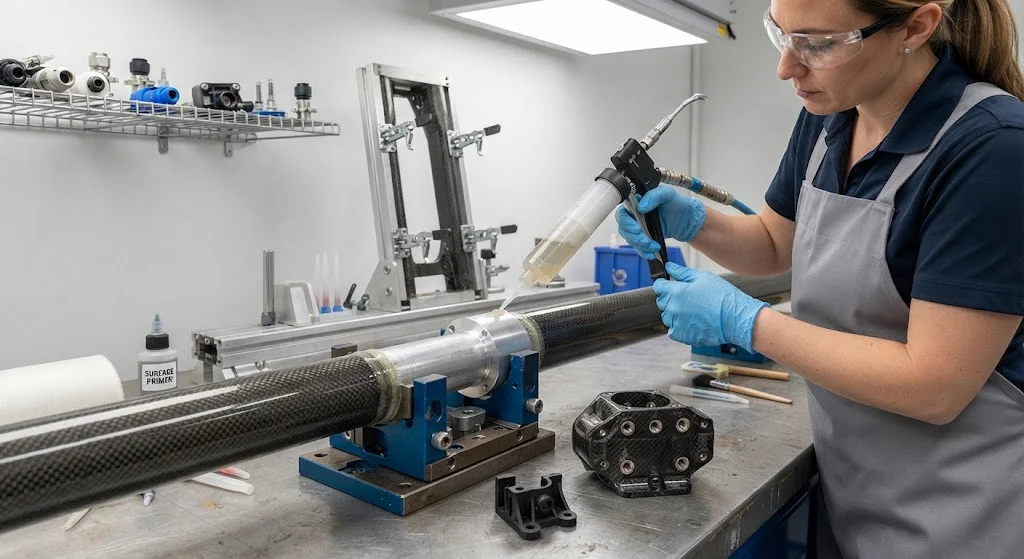
定制碳纤维组件装配比单个复合材料零件高一个层级:供应商交付的不是单个模制部件,而是可直接安装的单元——其中碳纤维结构与金属嵌件、热塑性支架、紧固件和电子载荷件连接在一起。对于原始设备制造商而言,采购定制碳纤维组件装配而非散件,可以将公差、胶接和集成风险转移给供应商,并缩短量产路径。这种方案的价值体现在碳纤维部件仅是系统一个要素的应用中——需要伺服电机安装座的机械臂、需要起落架硬点的无人机机身,或需要螺纹嵌件以便装配的医疗设备外壳。本文考察定制碳纤维组件装配包含什么、部件如何集成,以及质量控制如何在整装配体而非单个零件层面进行管理。 定制碳纤维组件装配包含什么 典型的装配体组合了多类零件,每类都
引言
定制碳纤维组件装配比单个复合材料零件高一个层级:供应商交付的不是单个模制部件,而是可直接安装的单元——其中碳纤维结构与金属嵌件、热塑性支架、紧固件和电子载荷件连接在一起。对于原始设备制造商而言,采购定制碳纤维组件装配而非散件,可以将公差、胶接和集成风险转移给供应商,并缩短量产路径。这种方案的价值体现在碳纤维部件仅是系统一个要素的应用中——需要伺服电机安装座的机械臂、需要起落架硬点的无人机机身,或需要螺纹嵌件以便装配的医疗设备外壳。本文考察定制碳纤维组件装配包含什么、部件如何集成,以及质量控制如何在整装配体而非单个零件层面进行管理。
定制碳纤维组件装配包含什么
典型的装配体组合了多类零件,每类都有各自的制造路线:
- 碳纤维结构件:管材、板材、面板和壳体,根据几何形状和产量采用缠绕成型、模压成型、气囊成型或热压罐固化生产。
- 金属嵌件:用于螺纹紧固件、轴承、轴和电气接地的CNC机加工铝、钛或不锈钢嵌件——胶接或共固化到复合材料中。
- 次级复合材料:注塑包覆的热塑性加强筋、PU泡沫芯材或玻璃纤维支架,用于增加刚度、阻尼或安装点。
- 现货硬件:轴承、衬套、紧固件、电缆接头和传感器,由供应商在来料检验下采购并安装。
定制碳纤维组件装配的工程含量,在于这些零件如何作为一个系统进行公差分配、连接和验证——这正是下面集成方法发挥作用的地方。
定制碳纤维组件装配的集成方法
复合材料部件集成本质上是连接问题。碳纤维零件不能像钢材那样焊接,在层合板上钻孔会切断承载纤维,因此连接策略决定了性能和成本。主要方法包括:
- 胶接:碳纤维零件与金属嵌件之间结构接头的默认选择。经过适当表面处理的环氧胶粘剂可实现20-35 MPa的剪切强度,并将载荷分布到整个胶接面,避免紧固件的应力集中。
- 机械紧固:在需要拆卸或剥离载荷超过胶粘剂极限时使用螺栓和铆钉。通过胶接金属凸耳或使用过盈配合紧固件避免过大孔洞。
- 共固化与共胶接:未固化或部分固化的复合材料与配合件一起固化,形成与层合板本身一样强的化学键。这是复杂碳纤维组件装配的最高性能选项,也是控制难度最大的选项。
- 注塑包覆:热塑性部件直接注塑到碳纤维结构上,一步增加加强筋、卡扣和密封面。
下表从生产中重要的标准维度对比四种集成方法:
| 标准 | 胶接 | 机械紧固 | 共固化 | 注塑包覆 |
|---|---|---|---|---|
| 典型接头强度 | 20-35 MPa剪切 | 受承压限制 | 层合板级 | 中等 |
| 可拆卸性 | 否 | 是 | 否 | 否 |
| 公差适应性 | 良好 | 优秀 | 差 | 良好 |
| 重量代价 | 低 | 高(螺栓) | 最低 | 低 |
| 工艺成本 | 中等 | 低 | 高 | 中等 |
| 疲劳性能 | 优秀 | 中等 | 优秀 | 良好 |
大多数量产的定制碳纤维组件装配采用组合方案:胶接嵌件承载载荷路径,需要维护检修的位置使用紧固件,主结构界面采用共固化。
定制碳纤维组件装配制造中的质量控制
CFRP装配制造的质量控制不同于单件质量控制,因为失效通常发生在界面处——胶接层、嵌件孔座或公差累积——而非层合板内部。因此成熟的装配供应商控制四个领域:
- 公差累积分析:碳纤维零件固化后存在尺寸波动,因此供应商在设计接头前分析单个公差的累积方式,而不是在最终装配时才发现不匹配。
- 表面处理记录:胶接质量取决于胶接表面的打磨、清洁和等离子或电晕处理;每一步都必须记录,并通过接触角或剥离测试验证。
- 接头无损检测:胶接层的超声波检测,以及每个生产批次牺牲试片的拉脱或搭接剪切测试。
- 功能测试:嵌件扭矩检查、密封壳体的压力或泄漏测试,以及对照装配图纸的三坐标测量机最终尺寸检测。
询问任何供应商:胶接失效在到达客户手中之前如何被发现。如果答案仅仅是目视检查,那么该装配质量体系对于结构应用还不够成熟。
采购定制碳纤维组件装配:交期与文件
采购定制碳纤维模块——许多供应商对经过设计、集成的装配体的叫法——遵循与采购现货零件不同的流程。通常经历五个阶段:
- 可制造性设计评审:供应商审查您的CAD,提出接头和嵌件改进建议,并确认在目标成本下哪些可生产。
- 样件阶段:胶接和机加工装配通常需要3-6周,包括胶接试片和首批功能样件。
- 鉴定:针对约定的验收文件提交测试报告、胶接强度数据和尺寸结果。
- 批量生产:每批随附全套文件——材料证书、胶接记录、无损检测结果和检测报告。
- 变更控制:材料、模具或工艺的任何变更都会在影响您的零件之前书面通知。
由于文件负担繁重,供应商能否生成整洁的记录本身就是一项筛选标准。文件齐全的装配体单件成本更高,但消除了您合同侧的来料检验和现场失效风险。
请将文件包视为保修的一部分:像审查样件本身一样仔细审查它,并在批准批量生产前要求提供鉴定测试数据——无法为第一批提供文件的供应商,也不会为第一百批提供文件。
常见问题解答
与等效金属装配体相比,碳纤维组件装配能减重多少?
对于设计良好的装配体,与焊接或螺栓连接的钢材相比通常减重40-60%,与铝相比减重25-45%——但比较必须包含嵌件、紧固件和支架。带铝端接头的碳纤维管比单独的管材更重;实际的减重要在整装配体上衡量。最有效的设计将金属零件及其紧固件一起替换,这就是为什么集成装配体通常优于将复合材料零件改装到金属结构上的方案。
胶接的碳纤维组件装配可以拆卸维护吗?
胶接接头在设计上是永久性的。在需要维护检修的位置,设计师在服务界面使用机械紧固、其余位置使用胶接,或者设计可更换的子模块——一个可以整体更换的胶接嵌件载体。请在评审设计阶段讨论拆卸要求;事后追加可维护性既昂贵又常常损害胶接设计。
量产装配批次应随附哪些文件?
完整的批次文件包包括所用纤维、树脂和金属的材料证书;含表面处理和固化数据的胶接工艺记录;胶接层和层合板的无损检测结果;尺寸检测报告;以及嵌件扭矩或压力测试值等功能测试记录。对于航空或医疗应用,还需追溯至原材料批次的批次可追溯性。如果供应商无法为一个样批提供该文件包,请将缺失文件视为危险信号。
结论
定制碳纤维组件装配将集成风险——公差管理、接头设计和质量控制——从原始设备制造商转移到供应商,当装配体是项目投产的关键路径时,这正是风险应该归属的地方。供应商选择的关键因素是集成能力(胶接、共固化和注塑包覆经验)、质量文件纪律,以及供应商为您的CAD带来的可制造性设计输入。对于碳纤维零件是更大系统一个要素的应用,采购集成装配体而非散件,能可靠地缩短交期并降低现场失效风险。
浏览我们的碳纤维织物、管材和预浸料系列,用于您的装配项目,或联系我们的工程团队,讨论多部件集成、胶接支持和产品鉴定测试。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。
圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。