选择正确的碳纤维板材制造商,决定了你的项目是以合理价格获得稳定的板材,还是收到一批批被拒收的废件。碳纤维板材制造商通过受控的铺层、固化和裁切工序,将机织或单向碳纤维织物转化为平面层压板。由于板材质量取决于纤维体积分数、固化温度与表面光洁度,工艺纪律远比价格表重要。 本指南说明碳纤维板材制造商实际如何生产板材、哪些质量检查保护你的部件,以及区分可靠制造商与单纯转卖进口库存的中间商的关键标准。无论你需要航空级层压板还是成本导向的工业板材,基本原则完全相同。 碳纤维板材制造商如何生产板材 大多数碳纤维板材制造商通过三条工艺路线之一生产板材。每条路线在纤维体积、尺寸精度与成本之间各有取舍,正确选择取决
引言
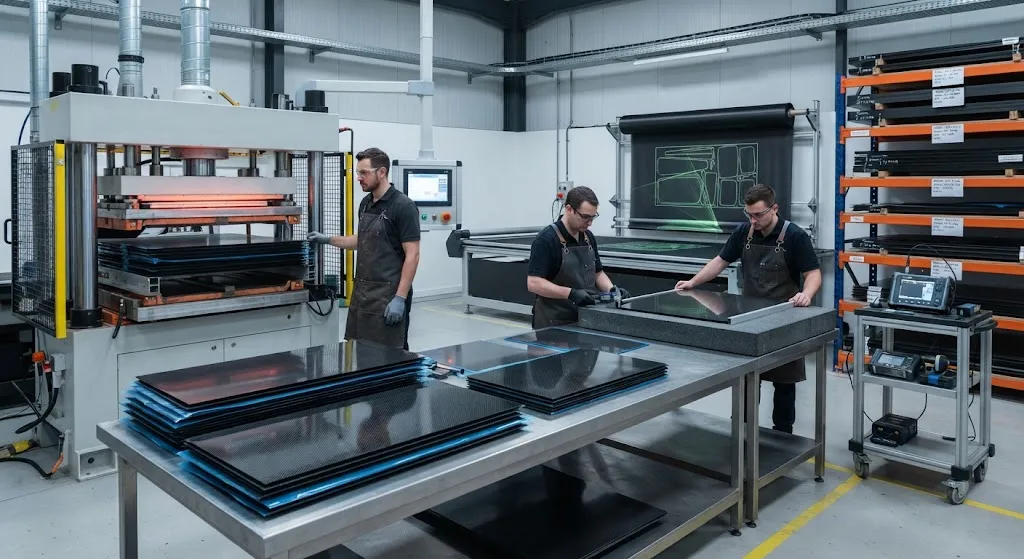
选择正确的碳纤维板材制造商,决定了你的项目是以合理价格获得稳定的板材,还是收到一批批被拒收的废件。碳纤维板材制造商通过受控的铺层、固化和裁切工序,将机织或单向碳纤维织物转化为平面层压板。由于板材质量取决于纤维体积分数、固化温度与表面光洁度,工艺纪律远比价格表重要。
本指南说明碳纤维板材制造商实际如何生产板材、哪些质量检查保护你的部件,以及区分可靠制造商与单纯转卖进口库存的中间商的关键标准。无论你需要航空级层压板还是成本导向的工业板材,基本原则完全相同。
碳纤维板材制造商如何生产板材
大多数碳纤维板材制造商通过三条工艺路线之一生产板材。每条路线在纤维体积、尺寸精度与成本之间各有取舍,正确选择取决于你的应用所需等级。
| 工艺 | 纤维体积 | 典型厚度 | 尺寸公差 | 相对成本 |
|---|---|---|---|---|
| 预浸料铺层 + 热压罐 | 58-65% | 0.2-25 毫米 | ±0.1 毫米 | 高 |
| 湿法铺层 + 热压机 | 45-55% | 0.5-12 毫米 | ±0.2 毫米 | 低-中 |
| VARTM 真空灌注 | 55-62% | 1-40 毫米 | ±0.3 毫米 | 中 |
预浸料铺层是高端路线。制造商裁切环氧预浸碳纤维织物,按受控方向铺叠层片,并在热压罐中以 120-180°C、5-7 巴压力固化。这带来最高的纤维体积分数和最严的厚度控制,因此航空航天与高端汽车板材几乎都采用热压罐固化。代价是成本:预浸料与热压罐循环使这类板材每平方米最贵。
湿法铺层加热压机是工业板材的主力。液态树脂由手工或辊筒施加到织物上,合模后在压力机中加压,加热加速固化。由于手工浸润会困住更多空气,纤维体积较低,但对 1-6 毫米的装饰性与半结构板材,这一取舍可以接受,价格也最具竞争力。
真空辅助树脂传递(VARTM)兼顾两者。干织物在真空袋下密封,树脂由真空吸入层板,纤维体积接近预浸料却无需热压罐。VARTM 是厚板材、大面积板件及 40 毫米以内部件的常见选择,尤其当热压罐产能成为瓶颈时。
碳纤维板材制造商的质量控制
板材的失效方式是可预测的:表面孔隙、内部空洞、整板厚度漂移以及脱模后翘曲。专业的碳纤维板材制造商按既定计划逐项检查,而不是只查首件样品。
- 来料检验:记录织物卷号、织纹类型与树脂批次,铺层前核实预浸料保质期。
- 工艺记录:逐板记录层数、方向、固化温度与压力,使缺陷可追溯到具体批次。
- 超声或敲击检测:厚板与结构板在出厂前扫描空洞与分层。
- 厚度与平整度测量:全板多点读数;优秀制造商可在热压罐板上保持 ±0.1 毫米、压机件上保持 ±0.2 毫米。
- 认证:ISO 9001 是工业供应的基线,AS9100 代表适合飞行关键部件的航空级体系。
向任何候选供应商询问:每月报废多少块板、前三大缺陷原因是什么。无法用工艺数据回答的制造商靠的是运气而非管控。
如何选择碳纤维板材制造商
搜索附近碳纤维板材制造商的买家往往先看地理位置,但位置只是决定成败的四个因素之一。请按以下顺序评估候选者。
- 产能匹配:确认制造商能生产你所需的厚度、板幅与纤维等级。3 毫米斜纹板与 20 毫米航空层压板是完全不同的工作,并非每家都能兼做。
- 起订量与交期:工业制造商通常报 3-6 周交期,起订量 5-50 张。支持原型的小批量供应商接受单张但加价。
- 质量体系:索取近期生产批次的质控记录,包括厚度测量与空洞检测结果。
- 物流:本地供应商(如美国本土的碳纤维板材制造商)缩短货运并简化售后;海外制造仅在批量足以摊薄运费时才占优。
比较不同碳纤维板材制造商供应商的报价时,要求使用同一份规格表:等级、厚度、板幅、公差与边缘状态。否则你比较的是描述不同产品的价目表。
二次加工与成本驱动因素
除了裸层压板,多数碳纤维板材制造商还提供二次加工,把板材变成可直接使用的部件。按尺寸裁切服务免去你自己加工坯料的需要,封边处理保护层板免受潮气侵入,钻孔与沉孔则按记录在案的孔位图添加安装孔。表面处理是另一项选项:哑光板减少室内应用的眩光,带清漆的光泽板呈现外观级表面。询价前先决定需要哪些加工,因为每一项都会改变单价。
板材定价遵循三个驱动因素。材料等级占主导:同厚度的T700板材通常比等效T300板材贵20-40%。厚度决定重量,而碳纤维板材按公斤层板计价,因此6毫米板约为同面积1.5毫米板的四倍。数量是最后的杠杆——多数制造商在10、50和200张处设阶梯价,最大档通常比最小档低30-50%。把多个部件轮廓套裁到同一板幅上,是尽早获得数量折扣的最有效方式。
常见问题解答
碳纤维板材制造商能生产的厚度范围是多少?
大多数制造商在热压罐与压机路线下可生产 0.2-25 毫米,VARTM 可达 40 毫米。1 毫米以下的薄板需要精细的树脂控制以避免表面孔隙,15 毫米以上的厚板通常采用灌注而非压制,因为存在热穿透极限。明确最终厚度与公差,让制造商选择能保持该公差的工艺。
T300 与 T700 碳纤维板材有什么区别?
T300 是标准模量纤维,拉伸强度约 3,500 MPa、模量 230 GPa,常用于装饰性与半结构板材。T700 在相同 230 GPa 模量下提供约 4,900 MPa 强度,疲劳与抗冲击性更优,材料价格更高。多数工业板材 T300 斜纹已足够;板材承受真实载荷时再选 T700 或中模量等级。
如何验证到货碳纤维板材的质量?
用卡尺多点测量厚度,在基准面上确认板材平整,并在掠射光下检查两面的孔隙。结构用途请索取制造商的超声检测报告。一个简单的现场检查是称重:3 毫米斜纹板每平方米约 4.5-5 公斤;偏差过大说明纤维体积分数不对。
碳纤维板材的起订量是多少?
差异很大。常备规格的制造商可单片销售 1,000 x 2,000 毫米板材,定制等级的生产商通常每单起订 5-10 张。原型数量一般可加价供应,通常比批量价高 30-50%。可询问裁切服务:订购一张大板并套裁成多块小料,可经济地满足小额首单。
结论
碳纤维板材制造商靠工艺管控赢得你的订单,而非承诺。确认工艺路线匹配你的等级、审阅质量记录,并按完全一致的规格比较报价。无论你购买单片原型板还是一托盘量产板,评估框架完全相同。
YongXian 生产 0.2-25 毫米的斜纹与单向碳纤维板材,提供 ISO 9001 工艺记录与按尺寸裁切服务。查看我们的碳纤维板材系列,或提交询价并注明厚度、等级与板幅。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。
碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。
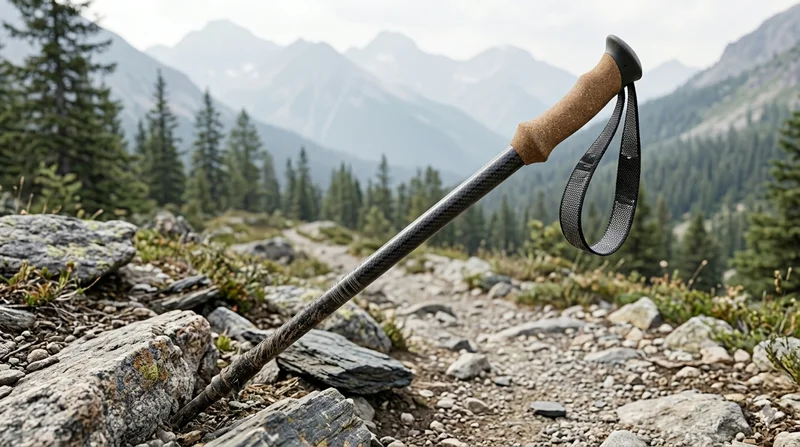
碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。
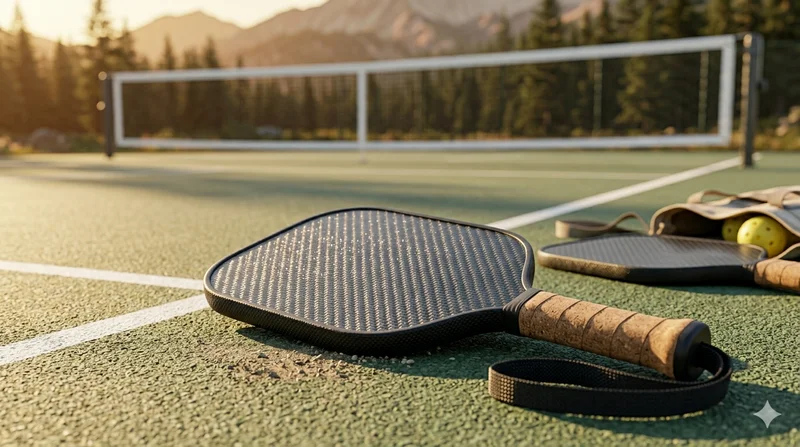
碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。
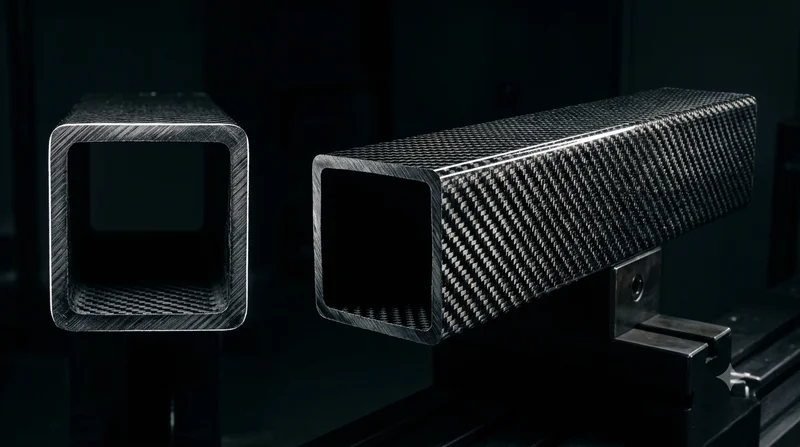
方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。