
碳纤维板定制项目的起点远在主轴转动之前:先通过图纸评审确定材料体系、铺层结构、成品厚度与公差,再通过排样工序把每一个零件映射到可用板材上。无论你是采购现货在售的碳纤维板,还是按轮廓订购准各向同性层压板裁切,成本与风险都取决于同样三个决策——牌号、厚度,以及零件排样的效率。本指南走完整个流程:询价单该写什么、供应商如何在 4×8 英尺板材上排样、哪种切割工艺适合哪种厚度,以及如何选定既能满足刚度目标、又不为多余铺层买单的成品厚度。 供应商给碳纤维板定制报价需要什么 定制板材项目中的多数延误来自不完整的询价单,而非加工本身。一份在量产中依然站得住的报价,需要事先明确五项内容: 材料体系: 铺层类型
引言
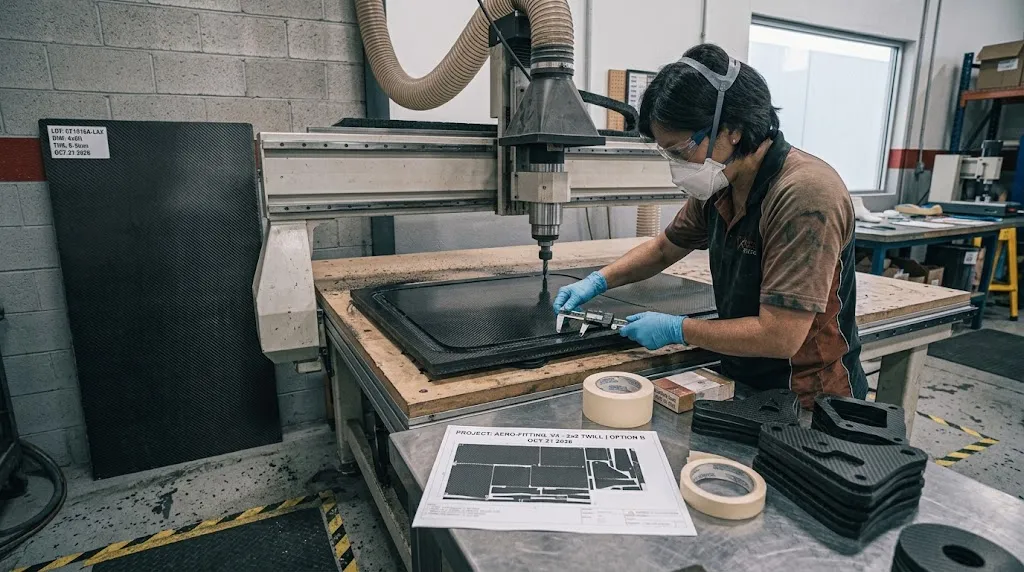
碳纤维板定制项目的起点远在主轴转动之前:先通过图纸评审确定材料体系、铺层结构、成品厚度与公差,再通过排样工序把每一个零件映射到可用板材上。无论你是采购现货在售的碳纤维板,还是按轮廓订购准各向同性层压板裁切,成本与风险都取决于同样三个决策——牌号、厚度,以及零件排样的效率。本指南走完整个流程:询价单该写什么、供应商如何在 4×8 英尺板材上排样、哪种切割工艺适合哪种厚度,以及如何选定既能满足刚度目标、又不为多余铺层买单的成品厚度。
供应商给碳纤维板定制报价需要什么
定制板材项目中的多数延误来自不完整的询价单,而非加工本身。一份在量产中依然站得住的报价,需要事先明确五项内容:
- 材料体系:铺层类型(准各向同性、单向为主或织物面层)、纤维牌号(T300 级、T700 级)与树脂体系(常温结构用环氧,阻燃烟毒要求用酚醛)。
- 成品厚度与公差:写明成品值及允许带宽——常见标注为固化后 3.0 mm ±0.15 mm,这在切割开始前就限定了铺层数量。
- 平面度与边缘要求:翘曲限值(机加工板材通常 300 mm 内 ≤1 mm)、边缘是否需要封边,以及可接受数控铣边还是水刀切边。
- 数量与每张板材零件数:同一张图纸 20 件与 2000 件不应同价,因为小批量下排样效率与装夹摊销主导单价。
- 检验预期:超声 C 扫查空隙、尺寸报告,还是简单的合格证明——每一项对单件价格的加成都不同。
碳纤维板排样:为什么 4×8 布局决定成本
原料碳纤维板以标准幅面生产和销售——主力规格是 1220 × 2440 mm(4 × 8 英尺),1000 × 1000 mm 与 1220 × 1220 mm 也很常见。碳纤维 4×8 板材的排样布局决定了定制件是便宜还是昂贵:材料按消耗的整张板材计价,而非按零件重量,因此材料利用率直接决定单价。供应商用 CAM 优化器排样,旋转互嵌轮廓,把板材利用率保持在 70–80% 以上;大尺寸矩形坯料的稀疏排样可能低于 50%,这部分损失会转进报价。
| 成品厚度 | 典型铺层 | 面密度约值 | 平板刚度指数 | 典型应用 |
|---|---|---|---|---|
| 0.5–1.0 mm | 2–4 层 200 gsm 织物 | 750–1500 g/m² | 1× | 蒙皮、盖板、装饰面板 |
| 1.5–3.0 mm | 6–12 层准各向同性 | 2200–4400 g/m² | 8–25× | 机械臂、工装、夹具板 |
| 4.0–6.0 mm | 16–24 层准各向同性 | 5900–8800 g/m² | 55–160× | 机床安装板、工装板 |
| 8.0–10.0 mm | 30–45 层准各向同性 | 11,700–14,600 g/m² | 200–600× | 结构底板、模具 |
买家比较定制幅面碳纤维板与库存板材时要注意:非标准尺寸(如 900 × 1400 mm)仍从标准板上切下,通常照样按整张计价;而作为在售碳纤维板从库存买入的标准尺寸则没有排样损失。如果零件能放进某个库存幅面,先问库存价。
碳纤维板定制项目的厚度选择
先补充一个常被忽略的前提:同一张图纸在不同材料体系下不能直接比价。准各向同性板在多向受力下表现稳定,单向为主的板在主方向上刚度更高但对偏载敏感,织物面层板抗冲击与外观更好——三者单价不同,寿命也不同。把载荷方向写进询价单,供应商才能给出对的铺层,而不是默认最便宜的那一种。
厚度是同时左右性能与价格的最大杠杆,应当从刚度需求反推,而不是照抄旧件。先明确工况:对于两支点简支板,弯曲刚度随厚度的三次方增长,厚度翻倍刚度约增八倍,而材料成本只翻倍。这种不对称正是过厚板材浪费的原因——为用不到的八倍刚度付两倍的钱;也是过薄板材昂贵的原因——被迫返工改版。
- 先定指标:弯曲刚度(N/mm)、一阶固有频率,还是既定载荷下的挠度限值。必须注明跨度,脱离跨度的刚度没有意义。
- 先选铺层再定毫米:3 mm 准各向同性板与 3 mm 单向为主板的离轴刚度相差 2 倍以上。让铺层顺应载荷路径,厚度随之确定。
- 预留加工余量:若表面需要铣面,按目标厚度多订 0.2–0.3 mm,因为固化后的层压板很少能直接出压即达厚度公差。
- 用试样验证:每批次做一根三点弯曲试样,把理论铺层表换算成实测模量,再切整版零件。
切割工艺、公差与边缘质量
配金刚石刀具的数控铣削是 6 mm 以下板材的默认工艺:快速、干式,配合有效吸尘可达 ±0.1 mm 精度。超过 6–8 mm,或轮廓复杂、内圆角细小的时候,水刀切割避免刀具磨损与热影响,但会引入边缘潮气,胶接前必须干燥;代价是切缝略宽(±0.15–0.25 mm)以及哑光微点蚀的边缘。铣削边干净、观感封闭,通常无需二次处理;厚板水刀边应轻磨并封边。无论走哪条路,碳纤维板定制件出货时都应附排样图与余料记录,让返单沿用同一块余料,进一步抬升材料利用率。
常见问题解答
定制碳纤维板的起订量是多少?
按轮廓裁切的库存厚度板,起订量往往只要一件,因为板材本身已经成型。按定制厚度或铺层压制的板,通常要 5–10 张起,因为热压罐或压机按批次排产,装夹准备主导成本。同一订单中的不同厚度,只要树脂体系一致,通常可以共用一个固化周期。
定制板材订单需要多久?
库存板裁切:含排样、加工、检验与包装,通常 5–10 个工作日。定制厚度压制另加 7–14 天用于铺层排产与固化,外加固化与后固化时间。新图纸的首单还会多几天 DFM 反馈——这部分大部分能在返单中省回来。
可以按 DXF 文件切割碳纤维板吗?
可以。DXF 或 STEP 轮廓是排样与生成刀路的常规输入。请在同一份资料里附上成品厚度、公差与数量;只有二维轮廓会让车间在材料上靠猜,而猜正是报价反复修订的来源。
能供应不裁切的 4×8 碳纤维板吗?
可以——标准厚度的 1220 × 2440 mm 整板可不裁切发货,定制板材同样在这些幅面上排样。若在自己车间加工,买整板通常给出最低的每公斤成本;若需要成品轮廓,用同一张板切好尺寸比把整板运到你的工厂更划算。
结论
碳纤维板定制订单奖励前期的严谨:写清铺层、成品厚度与公差,理解 4×8 板材排样如何决定单价,从实测刚度目标而非旧零件反推厚度。这三件事做对,切割工艺——铣还是水刀——就只是细节而非风险。最省的改版,是你根本不必做的那一次。
永贤按准各向同性与单向层压板制造定制碳纤维板,按图裁切并数控精整。浏览我们的碳纤维板产品系列,或联系工程团队,附上图纸、厚度与数量获取含排样的报价。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

圆管碳纤维管材 — 3K 斜纹
轻量化超高刚性圆管,适用于无人机机架、机器人及结构性应用。