
为航空航天选择 碳纤维 首先是认证工作,其次才是采购。关键飞行部件——机身框、操纵面、压力容器、卫星结构——按合格材料体系而非目录牌号来指定,纤维品牌、树脂化学、形态(预浸料、丝束、织物)和供应商认证都共同写入材料规范。一款在赛车空力件上表现出色的高性能碳纤维,可能因缺少认证文件而完全不能用于客舱内饰板项目。本文说明等级格局(T300级到M40J及以上)、与之配对的树脂体系、左右验收的认证标准,以及当部件需要上天时应向碳纤维制造企业提出什么要求。 本文读者是一级和二级供应商的工程采购、卫星与无人机项目,以及需要航空级纪律但拿不到航空主承包商框架订单的先进通用航空项目。 等级格局:从T300级到
引言
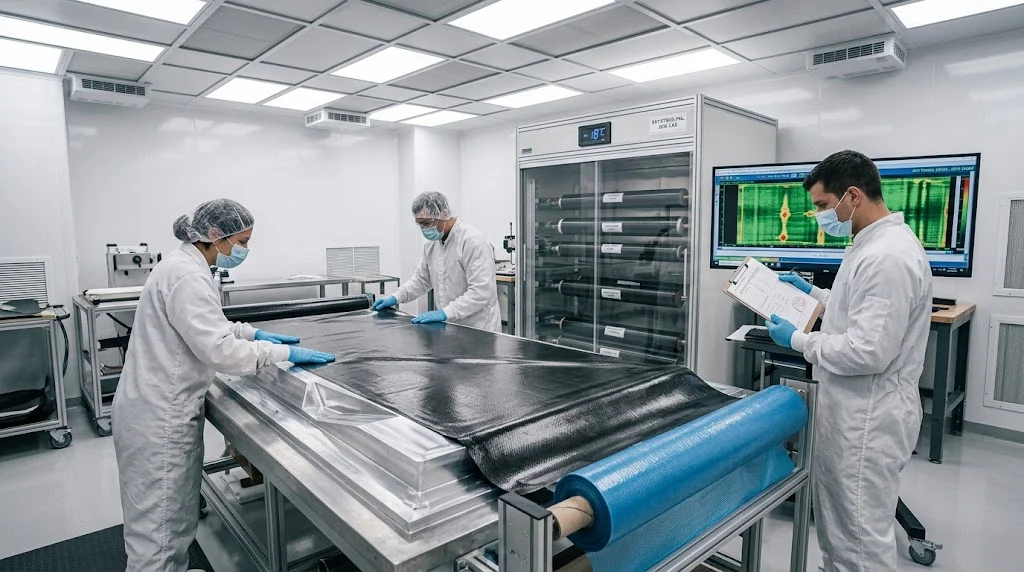
为航空航天选择碳纤维首先是认证工作,其次才是采购。关键飞行部件——机身框、操纵面、压力容器、卫星结构——按合格材料体系而非目录牌号来指定,纤维品牌、树脂化学、形态(预浸料、丝束、织物)和供应商认证都共同写入材料规范。一款在赛车空力件上表现出色的高性能碳纤维,可能因缺少认证文件而完全不能用于客舱内饰板项目。本文说明等级格局(T300级到M40J及以上)、与之配对的树脂体系、左右验收的认证标准,以及当部件需要上天时应向碳纤维制造企业提出什么要求。
本文读者是一级和二级供应商的工程采购、卫星与无人机项目,以及需要航空级纪律但拿不到航空主承包商框架订单的先进通用航空项目。
等级格局:从T300级到高模量
出现在航空材料规范中的等级按拉伸模量和强度而非营销名称分为三族:
- 标准模量(230-240 GPa,拉伸强度3.5-4.9 GPa):T300级及同等产品。次结构、内饰和许多主承力夹芯面板的主力。供应成熟、单位性能成本最佳,是多数认证档案的基准点。
- 中模量(270-300 GPa,5.5-6.5 GPa):T700/T800级。用于比强度主导的主结构——机翼蒙皮、耐压壳体、火箭发动机壳。纤维成本约为标准模量的1.5-2.5倍,带来结构分析可用的真实强度阶跃。
- 高模量与超高模量(350-600+ GPa,拉伸强度更低):M40J/M55J级及以上。用于比刚度为硬约束的场合——卫星平台结构、光学平台、天线展开杆——通常采用混杂铺层:高模量层提供刚度,中模量层提供强度和损伤容限。
下表代表2026年合格航空级生产的典型值;实际数值以材料证书为准,不应抄进买家表格了事。
| 等级族 | 拉伸模量(GPa) | 拉伸强度(GPa) | 断裂伸长率 | 典型航空航天用途 | 纤维相对成本 |
|---|---|---|---|---|---|
| 标准模量(T300级) | 230-240 | 3.5-4.9 | 1.5-1.8% | 次结构、内饰、夹芯面板 | 1.0x |
| 中模量(T700级) | 290-300 | 5.5-5.9 | 1.9-2.1% | 主结构、压力容器 | 1.6-2.0x |
| 高强中模(T800级) | 290-300 | 5.9-6.4 | 2.0-2.2% | 机翼蒙皮、旋翼机主承力件 | 1.8-2.5x |
| 高模量(M40J级) | 370-400 | 4.4-4.9 | 1.2-1.4% | 卫星结构、光学平台 | 4-8x |
| 超高模量(M60J级) | 570-600 | 3.5-3.8 | 0.6-0.8% | 天线杆、衍生加筋条 | 10-20x |
伸长率一栏是容易被忽略的约束:高模量纤维在低应变下失效,围绕它设计的部件必须比标准模量件更小心地保护边缘和螺栓孔,混杂铺层是正常的工程答案。
航空航天碳纤维的树脂体系与预浸料形态
没有合格基体的纤维只是昂贵的线。航空航天项目先按使用温度和韧性要求选择基体:
- 环氧预浸料(使用温度-55至120°C,增韧体系至180°C):结构的默认选择。增韧体系(颗粒或橡胶改性)在要求损伤容限的主结构中占主导。
- 双马来酰亚胺(BMI,至约230°C):用于发动机附近热区和高超声速前缘。
- 氰酸酯与聚酰亚胺:卫星和再入硬件,规定了析气与高温稳定性。
- 热塑性预浸料(PEEK、PEKK):在支架和卡箍上的应用增长,因其可焊性、可回收性和更好的压缩后冲击性能;加工成本更高、库存风险更低。
形态服从工艺:自动铺带和缠绕用单向带,复杂双曲率蒙皮用织物预浸料,大型低速率结构用干布加树脂注入。为工艺指定错误的形态,会在首件时暴露为进度问题。
航空航天碳纤维的认证、追溯与买家要求
两条文件链主导航空碳采购。材料链:原丝厂证书 → 经销商批次记录 → 预浸料批号 → 部件固化记录 → 同批次力学试样。过程链:合格铺层工艺、合格固化循环、无损检测方法与抽样方案。任一条链缺失而放飞的部件都是负债,无论层合板质量多好。
采购航空航天碳纤维的实际要求:
- 证书上注明牌号与制造商——不是"同等"或"航空级"这类无代号表述。
- 规范中写明纤维体积分数与孔隙率目标(典型结构目标:纤维体积55-65%,孔隙<1-2%)。
- 预浸料的存期与冷冻记录,因为粘性和固化行为随室温时钟退化。
- 无损检测通道:首件前就敲定超声检测方案,而不是被拒后才谈。
供应端方面,合格纤维市场由少数具航空认证的碳纤维制造企业构成——东丽、赫氏、索尔维、帝人及其授权经销商——加上日益被非美国项目接受的中国产T700级国产纤维。通过美国供应网络采购的买家应确认制造商对其项目的认证状态,以及经销商是否有权销售该特定批次,因为灰市航空纤维已是反复出现的合规问题。
常见问题解答
能否在合格部件中用国产T700级纤维替代进口T700?
只有通过部件材料规范的替代批准才可以。模量和强度数值可能相同,但织物结构、上浆剂化学、树脂相容性和认证档案都不同。受双边航空协议约束的项目有专门的替代路径;其他项目需要对新材料/树脂对的试样级力学数据库重新认证。
为什么航空碳纤维比工业级贵五到二十倍?
三层成本:更慢、控制更严的纤维生产并全程批次追溯;具有记录化存期与储存规则的合格树脂体系;以及摊销在远小于工业销量上的认证开销——审核、测试矩阵和工艺认证。对非飞行部件,价格只有一小部分的工业级纤维往往够用;溢价买的是文件,不是更好的物理。
航空级碳纤维预浸料应规划多长交期?
主要经销商的常备合格批次:订单确认后2-6周,以剩余存期为准。非常用织物、混杂铺层或定制展纤:8-16周,含原丝厂排产。飞行硬件项目通常滚动预测并分批领用,以保持批次新鲜而不囤积室温物料。
结论
航空航天碳纤维的选择归结为:把纤维模量匹配到载荷工况,配上合格基体,并从部件受审核时能拿出文件的链条采购。标准模量覆盖多数次结构和内饰工作;中模量是主结构默认;高模量只在刚度是硬约束时出现且总是混杂铺层。无论指定哪个等级,材料证书都是产品的一部分——选择供应商(包括美国与国际渠道的合格碳纤维供应商)是质量决策,不是采购捷径。探索我们的航空级碳纤维系列或联系我们的工程团队,讨论项目的等级选择、层合板窗口与文件要求。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。