Композиты, намотанные нитью, — это трубчатые или цилиндрические конструкции, изготавливаемые намоткой непрерывных прядей волокна (обычно углеволокна, стекловолокна или арамида) на вращающийся мандрен под контролируемым натяжением, а затем отверждением пропитанных смолой волокон для образования жестк
Введение
Композиты, намотанные нитью, — это трубчатые или цилиндрические конструкции, изготавливаемые намоткой непрерывных прядей волокна (обычно углеволокна, стекловолокна или арамида) на вращающийся мандрен под контролируемым натяжением, а затем отверждением пропитанных смолой волокон для образования жесткой композитной детали. Намотка нитью — один из наиболее зрелых процессов изготовления композитов, широко используемый для давлениевых сосудов, ракетных корпусов двигателей, труб, карданных валов, лопастей вертолетов и трубчатых структурных элементов, где требуется высокое соотношение прочности к весу и отличные кольцевые (окружностные) свойства.
Процесс отличается от других методов изготовления композитов (пултрузия, намотка нитью, укладка ленты) использованием вращающегося мандрена и непрерывной намоткой прядей волокна, что обеспечивает точный контроль ориентации волокна, натяжения и размещения. Регулируя угол намотки — угол волокна относительно оси мандрена — инженеры могут настраивать механические свойства композита для соответствия ожидаемым условиям нагрузки: высокая кольцевая прочность для давлениевых сосудов, высокая осевая прочность для компрессионных элементов или сбалансированные свойства для комбинированной нагрузки.
Эта статья охватывает процесс намотки нитью шаг за шагом, ключевые параметры процесса, определяющие качество и производительность детали, распространенные применения намотанных трубок и сосудов, а также практические рекомендации по выбору намотанных эпоксидных трубок для требовательных структурных и давлениевых применений.
Процесс намотки нитью
Процесс намотки нитью включает несколько последовательных шагов, каждый из которых должен быть тщательно контролирован для достижения стабильного качества детали:
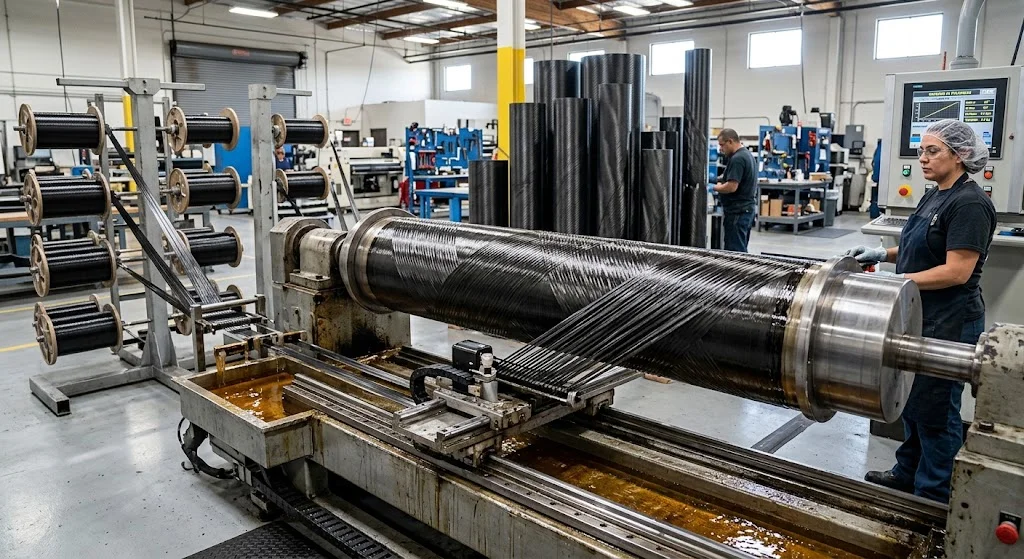
- Подготовка мандрена: Цилиндрический мандрен (изготовленный из стали, алюминия или растворимого композитного материала) очищается, покрывается разделительным агентом и устанавливается между шпинделем и поддержкой намоточного станка. Диаметр и длина мандрена определяют внутреннюю геометрию готовой детали.
- Натяжение и пропитка волокна: Пряди углеволокна или стекловолокна разматываются с крестовин, проходят через систему натяжения и пропитываются смолой — либо проходя через ванну с смолой (мокрая намотка), либо используя предварительно пропитанные пряди (сухая намотка). Натяжение обычно контролируется в диапазоне 5-50 Н на прядь, в зависимости от типа волокна и размера пряди, для обеспечения однородного уплотнения и выравнивания волокна при намотке.
- Намотка: Пропитанная прядь наматывается на вращающийся мандрен компьютерным управляемой кареткой, которая перемещается вдоль длины мандрена, в то время как мандрен вращается. Схема намотки (спиральная, кольцевая или полярная) и угол намотки запрограммированы для достижения желаемой ориентации волокна и покрытия. Типичные углы намотки составляют от 10-15° (почти осевые, для компрессионных элементов) до 75-90° (почти кольцевые, для давлениевых сосудов).
- Отверждение: После намотки деталь отверждается — обычно при повышенной температуре (80-180 °C, в зависимости от системы смолы) либо в печи (для мокро намотанных деталей), либо в автоклаве (для высокопроизводительных применений, требующих более высокого давления и температуры). Цикл отверждения уплотняет слои, удаляет летучие вещества и сшивает смолу для достижения окончательных механических свойств.
- Снятие мандрена: После отверждения деталь снимается с мандрена. Для внутренней геометрии с поднутрениями или сложными формами могут использоваться растворимые мандрены (например, соль, сахар или растворимый полимер) или складные мандрены. Для простых цилиндрических деталей жесткие мандрены могут быть повторно использованы после притирки и повторного покрытия.
Весь процесс highly автоматизирован, компьютерные намоточные станки способны производить сложные многослойные намотанные структуры с точным размещением волокна и контролем натяжения. Эта автоматизация обеспечивает высокую повторяемость и стабильное качество между производственными партиями.
Ключевые параметры процесса
Механические свойства и качество композитов, намотанных нитью, определяются несколькими взаимодействующими параметрами процесса. В таблице ниже приведены ключевые параметры и их типичные диапазоны для намотки углеволокна нитью с эпоксидной смолой:
| Параметр | Типичный диапазон (углеволокно/эпоксид) | Влияние на качество детали |
|---|---|---|
| Угол намотки | 10-90° (относительно оси мандрена) | Определяет баланс осевой против кольцевой прочности; 54,7° — магический угол для равных осевой и кольцевой жесткости |
| Натяжение волокна | 5-50 Н на прядь | Слишком низкое: мостикообразование волокна и пустоты; слишком высокое: разрыв волокна и деформация мандрена |
| Содержание смолы (объемная доля волокна) | 55-70% Vf (мокрая намотка), 40-55% Vf (пропитанная прядь) | Более высокая Vf увеличивает прочность и жесткость, но снижает вязкость разрушения и увеличивает чувствительность к пустотам |
| Скорость намотки | 0,5-3 м/с (скорость подачи пряди) | Влияет на время смачивания смолой, контроль натяжения и производительность |
| Температура отверждения | 80-180 °C (эпоксидные системы) | Определяет степень отверждения, температуру стеклования (Tg) и остаточные напряжения |
| Давление отверждения | 0-7 бар (автоклав), атмосферное (печь) | Более высокое давление уменьшает пустоты и улучшает межслойные свойства |
| Материал мандрена | Сталь, алюминий, растворимый композит | Влияет на тепловое расширение при отверждении, отделку поверхности и повторное использование мандрена |
Среди этих параметров угол намотки является наиболее влиятельным для производительности детали, поскольку он непосредственно определяет ориентацию волокна относительно ожидаемой нагрузки. Для давлениевых сосудов обычно используется комбинация спиральных (±20-30°) и кольцевых (85-90°) слоев для балансировки осевых и кольцевых напряжений. Для чистых растягивающих или компрессионных элементов (например, карданные валы, структурные трубки) почти осевая намотка (10-20°) максимизирует продольную прочность и жесткость.
Намотанные трубки: спецификации и свойства
Намотанные трубки — наиболее распространенный продукт, намотанный нитью композит, используемый в применениях от промышленных карданных валов до аэрокосмических структурных элементов. В таблице ниже приведены типичные спецификации углеволоконных эпоксидных трубок, намотанных нитью:
| Параметр | Типичный диапазон | Примечания |
|---|---|---|
| Наружный диаметр | 10-300 мм | Меньшие диаметры (10-50 мм) для карданных валов и рук роботов; большие диаметры (100-300 мм) для давлениевых сосудов и труб |
| Толщина стенки | 1-30 мм | Несколько слоев наматываются последовательно для достижения желаемой толщины |
| Объемная доля волокна | 55-68% | Более высокая Vf (60-68%) для высокопроизводительных применений; более низкая Vf (55-60%) для улучшенной вязкости разрушения |
| Прочность на растяжение (осевая) | 1200-2000 МПа | Зависит от угла намотки и класса волокна (стандартный против промежуточного модуля) |
| Модуль упругости при растяжении (осевой) | 120-180 ГПа | Ниже, чем у пултрудированных трубок из-за содержания внеосевых волокон в спиральных слоях |
| Кольцевая прочность на растяжение | 800-1500 МПа | Доминирующее свойство для применений давлениевых сосудов |
| Рейтинг внутреннего давления | 5-200 бар (в зависимости от диаметра и толщины стенки) | Проект определяется кольцевым напряжением: σ = PD/(2t) для тонкостенных сосудов |
Намотанные нитью трубки предлагают уникальное сочетание высокой кольцевой прочности, отличной усталостной стойкости и хорошей коррозионной стойкости, что делает их идеальными для вращающегося оборудования (карданные валы, валы роторов), давлениевых применений (газовые баллоны, трубы) и структурных элементов, требующих высокой крутильной жесткости (мачты, гафли, сегменты рук роботов).
Применения композитов, намотанных нитью
Композиты, намотанные нитью, используются в широком спектре отраслей, используя способность процесса производить высокопрочные легкие трубчатые конструкции:
- Давлениевые сосуды: Сосуды типа III (металлический вкладыш) и типа IV (полимерный вкладыш), обмотанные композитом (COPV), для хранения водорода, сжатого природного газа (СПГ) и аэрокосмических применений. Намотка нитью — преобладающий процесс производства COPV, где намотка углеволокна обеспечивает структурную прочность для сдерживания давлений до 700 бар.
- Аэрокосмос: Корпуса ракетных двигателей, структуры космических носителей, лопасти вертолетов и авиационные приводы управления. Намотка нитью позволяет производить легкие высокопрочные конструкции, выдерживающие экстремальные внутренние давления и механические нагрузки.
- Промышленные карданные валы: Композитные карданные валы для насосов, компрессоров и промышленного оборудования, где высокая крутильная жесткость и демпфирование вибраций намотанных трубок заменяют более тяжелые стальные валы, снижая энергопотребление и продлевая срок службы подшипников.
- Морское и шельфовое дело: Намотанные трубки для мачт судов, riser труб и трубок плавучести подводных аппаратов (ROV/AUV), где критически важны коррозионная стойкость и контроль плавучести.
- Возобновляемая энергетика: Вставки корневой части лопастей ветряных турбин, валы приливных турбин и резервуары для хранения водорода в системах топливных элементов.
- Спорт и отдых: Заготовки для удочек, трубки велосипедных рам и лыжные палки — потребительские применения, демонстрирующие свойства материала по доступным ценам.
Во всех применениях общая ценность предложения одинакова: легкая высокопрочная трубчатая конструкция с настроенными механическими свойствами (осевая против кольцевой прочности, жесткости, усталостного ресурса), достигаемыми через точный контроль параметров процесса намотки нитью.
Выбор намотанных эпоксидных трубок
При выборе намотанных эпоксидных трубок для структурных или давлениевых применений покупатели и инженеры должны оценивать несколько ключевых критериев:
- Класс волокна и схема намотки: Углеволокно стандартного модуля (например, класс T300) подходит для большинства промышленных применений; промежуточный модуль (класс T800) используется в аэрокосмических и высокопроизводительных применениях, где более высокая прочность оправдывает стоимость. Схема угла намотки должна соответствовать ожидаемой нагрузке: почти кольцевая для давлениевых сосудов, почти осевая для карданных валов и компрессионных элементов.
- Система смолы: Стандартные эпоксидные смолы обеспечивают хороший баланс прочности, вязкости разрушения и стоимости для общих применений. Высокотемпературные эпоксидные системы (температура эксплуатации до 150-180 °C) необходимы для применений, связанных с повышенными температурами (например, моторные отсеки автомобилей, промышленные печи). Упрочненные эпоксидные смолы улучшают ударную прочность и стойкость к расслоению для аэрокосмических и оборонных применений.
- Габаритные допуски: Намотанные нитью трубки обычно достигают допусков на наружный диаметр ±0,2-0,5 мм и допусков на толщину стенки ±5-10%, в зависимости от размера трубки и точности намотки. Приложения, требующие более точных допусков (например, прецизионные карданные валы), могут требовать постнамоточной обработки (шлифовки или хонингования) наружной поверхности.
- Неразрушающий контроль (НК): Высокопроизводительные применения (аэрокосмос, давлениевые сосуды) требуют ультразвукового контроля (УЗИ) или рентгеновской КТ-сканирования для верификации отсутствия пустот, расслоений и невыравнивания волокна. Поставщики должны предоставлять отчеты НК с каждой производственной партией.
- Сертификация и прослеживаемость: Аэрокосмические и давлениевые применения требуют полной материальной сертификации (прослеживаемость класса волокна, записи об отверждении, отчеты НК) в соответствии со стандартами AS9100, ISO 9001 или конкретными кодексами давлениевых сосудов (например, ISO 11119, EN 12245). Покупатели должны проверять сертификаты поставщиков и запрашивать пакеты документации для регулируемых применений.
YongXian поставляет намотанные нитью углеволоконные трубки и индивидуальные намотанные конструкции в диапазоне классов волокна, систем смол и схем намотки, с полной материальной сертификацией и инспекцией НК для аэрокосмических, давлениевых и промышленных применений. Ознакомьтесь с нашим ассортиментом углеволокна или свяжитесь с нашей инженерной командой, чтобы обсудить ваши требования к намотанным трубкам.
Часто задаваемые вопросы
Для чего используется намотка нитью?
Намотка нитью в первую очередь используется для производства высокопрочных трубчатых и цилиндрических композитных структур. Общие применения включают композитные обмотанные давлениевые сосуды (COPV) для хранения водорода и сжатого природного газа, корпуса ракетных двигателей, лопасти вертолетов, промышленные карданные валы, трубопроводы и riser системы, а также мачты судов. Процесс преуспевает в применениях, требующих высокой кольцевой прочности для сдерживания внутреннего давления или высокой крутильной жесткости для вращающегося оборудования.
В чем разница между намоткой нитью и пултрузией?
Намотка нитью и пултрузия — оба непрерывных процесса производства композитов, но они различаются способом формования и отверждения волокон. При намотке нитью пряди волокна наматываются на вращающийся мандрен под контролируемым натяжением, что обеспечивает точный контроль ориентации волокна (угол намотки) и позволяет производить сложные многослойные структуры с настроенными свойствами. При пултрузии волокна протягиваются через нагретую матрицу в непрерывном установившемся процессе, производя профили постоянного сечения со всеми волокнами, выровненными в осевом направлении. Намотка нитью предпочтительна для трубчатых, давлениевых и многонаправленных нагружений; пултрузия предпочтительна для высокосерийного производства простых профилей постоянного сечения.
Как угол намотки влияет на свойства намотанных трубок?
Угол намотки — угол волокна относительно оси мандрена — является основным проектным параметром намотанных трубок, поскольку он непосредственно определяет баланс осевых (продольных) и кольцевых (окружностных) свойств. Высокие углы намотки (75-90°) максимизируют кольцевую прочность для применений давлениевых сосудов; низкие углы намотки (10-20°) максимизируют осевую прочность и жесткость для карданных валов и компрессионных элементов. Угол примерно 54,7° (магический угол) обеспечивает равные осевую и кольцевую жесткость, что полезно для сбалансированной многонаправленной нагрузки. На практике большинство намотанных трубок используют комбинацию спиральных (±15-45°) и кольцевых (85-90°) слоев для достижения требуемого баланса свойств для конкретного применения.
Каковы типичные объемные доли волокна для композитов, намотанных нитью?
Для композитов, намотанных мокрым способом (волокна пропитываются смолой при намотке), типичные объемные доли волокна составляют от 55 до 70%, причем 60-65% наиболее распространены для систем углеволокно/эпоксид. Более высокие объемные доли волокна (65-70%) максимизируют прочность и жесткость, но их труднее достичь без введения пустот. Для намотки пропитанными прядями объемные доли волокна обычно ниже (40-55%) из-за содержания смолы, предварительно пропитанной в прядь, но процесс обеспечивает лучшую согласованность и более низкое содержание пустот. Для структурных и давлениевых применений обычно указываются объемные доли волокна 60-65% для баланса механических свойств и технологичности.
Заключение
Композиты, намотанные нитью, представляют собой зрелый, высокоавтоматизированный процесс изготовления композитов для производства высокопрочных трубчатых конструкций с настроенными механическими свойствами. Контролируя ключевые параметры процесса — угол намотки, натяжение волокна, содержание смолы и цикл отверждения — инженеры могут оптимизировать намотанные трубки и сосуды для конкретных применений, от резервуаров для хранения водорода и корпусов ракетных двигателей до промышленных карданных валов и мачт судов.
Понимание процесса намотки нитью, роли угла намотки в определении осевых против кольцевых свойств и методов проверки качества, используемых уважаемыми поставщиками, позволяет командам по закупкам уверенно выбирать намотанные эпоксидные трубки для требовательных структурных и давлениевых применений.
YongXian поставляет намотанные нитью углеволоконные трубки и индивидуальные намотанные конструкции в диапазоне классов волокна, систем смол и схем намотки, подтвержденных полной материальной сертификацией и инспекцией НК. Ознакомьтесь с нашим ассортиментом углеволокна или свяжитесь с нашей инженерной командой, чтобы обсудить ваши требования к намотанным трубкам.
Похожие статьи
- Индивидуальное производство углеполимеров: чек-лист возможностей для закупщиков OEM
- Карбоновый стержень 1мм: микро-стержни для моделей, оснастки и щупов
- Углеволоконные плиты и листы: размеры, классы и варианты закупки
- Что такое пултрудированное углеволокно: процесс, свойства и распространенные профили
- Обработка карбонового листа: допуски, инструмент и выбор процесса
- Карбоновые листы толщиной 1/4 дюйма: руководство по толстым плитам
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложение