
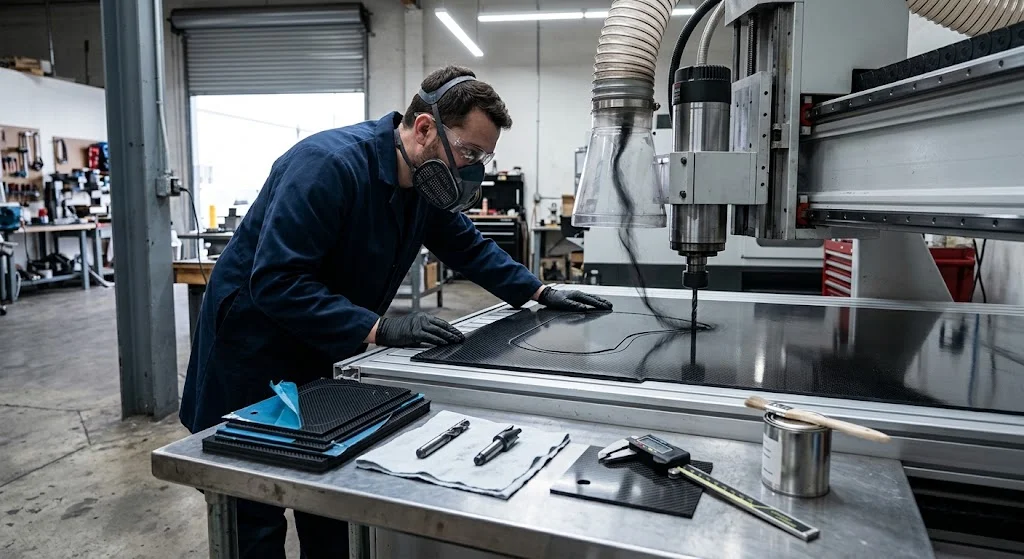
Обработка карбонового листа — это дисциплина, превращающая отверждённую CFRP-плиту в деталь с заданными размерами: фрезерованные контуры, сверлёные паттерны, карманы и обработанные кромки — без расслоения слоёв, выжигания матрицы и абразивной проводящей пыли в цеху. В отличие от металлообработки, зд
Введение
Обработка карбонового листа — это дисциплина, превращающая отверждённую CFRP-плиту в деталь с заданными размерами: фрезерованные контуры, сверлёные паттерны, карманы и обработанные кромки — без расслоения слоёв, выжигания матрицы и абразивной проводящей пыли в цеху. В отличие от металлообработки, здесь каждый параметр — компромисс против трёх врагов: абразивных волокон, стачивающих резак; полимерной матрицы, размягчающейся от тепла; и ламинированной структуры, которая стремится расщепиться на выходе каждого отверстия. Статья объясняет, чем отличаются раскрой карбонового листа и резка карбоновой плиты при разных процессах, какие допуски реалистичны по классам толщины карбонового листа, и какой инструмент с параметрами отделяет чистую кромку от списанной плиты.
Для покупателей и инженеров вывод прост: процесс, выбранный на этапе котировки, фиксирует полосу допусков, качество кромки и стоимость. Менять решение после прихода деталей — уже нельзя.
Почему обработка карбонового листа ведёт себя иначе, чем металл
Каждое решение у станка продиктовано тремя свойствами материала:
- Абразивность: углеволокно шлифует твёрдый сплав как наждачная бумага. Непокрытые фрезы, обрабатывающие весь день алюминий, теряют до 0,1 мм диаметра за несколько метров реза в CFRP, незаметно убивая допуск отверстия.
- Низкий тепловой потолок: эпоксидная матрица теряет жёсткость выше 80-120 °C. Тупой резак или агрессивная подача превращает энергию резания в тепло, и матрица вокруг реза пылит или обугливается — дефект, который не восстановит никакая последующая операция.
- Ламинированная структура: каждый слой силён в своей плоскости и слабо связан с соседним. Геометрии up-cut, down-cut и compression существуют именно затем, чтобы прижимать слои друг к другу на входе и выходе реза.
Плюс риск для людей и станка — углепыль проводящий и абразивный к направляющим — и становится ясно, что обработка карбонового листа требует отдельной системы аспирации, отдельной политики инструмента и дисциплины параметров, которую смешанный цех редко выдерживает.
Раскрой карбонового листа: варианты процессов и компромиссы
Четыре процесса покрывают почти всю промышленную работу по раскрою карбонового листа. Выбор зависит от геометрии, требования к кромке и партии:
| Процесс | Типичный керф / допуск | Качество кромки | Тепловложение | Лучше всего для |
|---|---|---|---|---|
| ЧПУ-фрезерование (compression-фрезы) | керф 2-3 мм, позиционирование ±0,1 мм | Очень хорошее с двух сторон с compression-геометрией | Низкое при выдержанных параметрах | Контуры, карманы, паттерны отверстий, большинство серий |
| Абразивная гидроабразивная резка | керф 0,8-1,2 мм, ±0,15 мм | Шероховатость конуса на толстых плитах; вырыв волокна на выходе | Отсутствует | Толстые плиты, сложные контуры, цеха без пыли |
| Ультразвуковая резка | керф 0,3-0,5 мм, ±0,05 мм | Отличное, минимальное расслоение | Очень низкое | Тонкий лист, точные прокладки, чистые помещения |
| CO₂-лазер | Не рекомендуется | Обугленная матрица, сильное расслоение | Экстремальное | Избегать на конструкционном CFRP; смола горит раньше, чем режет |
ЧПУ-фрезерование остаётся основой резки карбоновой плиты: контроль размеров, переиспользуемые приспособления и стоимость оборудования, которую цех может оправдать. Гидроабразив берёт своё, когда контур слишком сложен для фрезы 3-6 мм или плита толще одноходового фрезерования. Лазер со стола уходит: эпоксид горюч, керф — зона термического влияния, а дым сам по себе дисквалифицирует процесс.
Допуски по классам толщины карбонового листа
Реалистичные допуски смещаются с толщиной: тонкий лист гнётся под зажимом, толстый нагружает фрезу поперечно. Цифры предполагают квазиизотропную плиту, вакуумное или подложечное крепление и откалиброванный трёхосевой станок:
| Толщина листа | Допуск по толщине (качественный класс) | Позиционный допуск контура | Допуск диаметра отверстия | Примечание по обработке |
|---|---|---|---|---|
| 0,5-1 мм | ±0,05 мм | ±0,08 мм | ±0,05 мм | Ультразвук или фрезерование с жертвенным слоем; одного вакуума обычно мало |
| 2-3 мм | ±0,1 мм | ±0,1 мм | ±0,08 мм | Compression-фреза, полный вакуумный стол, ступенчатый подвод |
| 4-6 мм | ±0,15 мм | ±0,12 мм | ±0,1 мм | Пикирование обязательно; несколько проходов до глубины |
| 8-12 мм | ±0,2 мм | ±0,15 мм | ±0,12 мм | Гидроабразив часто дешевле; фрезерованию нужна жёсткая оснастка и сниженная подача |
Эти полосы достижимы, но не автоматически. Цех, котирующий ±0,05 мм на плите 10 мм, либо планирует вторичную шлифовку, либо разочарование. Если чертёж требует плотнее таблицы — спрашивайте метод верификации: CMM после обработки или штангенциркуль на верстаке.
Инструмент и параметры резки карбоновой плиты
Инструмент — где резка карбоновой плиты выигрывается или проигрывается. Политика, выдерживающая серию:
- Compression-фрезы для контуров: встречные верхние и нижние зубья держат обе стороны ламината в процессе реза. Непокрытый твёрдый сплав для коротких партий; DLC- или алмазное покрытие для серии, где ресурс умножается в 10-20 раз.
- Скорости и подачи: окружная скорость 150-250 м/мин со сплавом, подача на зуб 0,03-0,06 мм. Высокие обороты при малой подаче выжигают матрицу; низкие обороты при тяжёлой подаче отрывают слои. Звук реза честнее калькулятора: визг — трение, рык — резание.
- Сверление: ступенчатые или остроугольные свёрла из сплава, пикирование каждые 2-3 мм, жертвенная подкладка под выходом. Один непрерывный вход в плиту 6 мм — стандартный способ получить расслоение на выходе.
- Аспирация: пылеудаление у шпинделя плюс вакуумный стол. Проводящая углепыль находит энкодеры сервоприводов и электрические шкафы; цеха без аспирации платят за это простоем станка.
- Отделка кромок: герметизируйте кромки цианоакрилатом или эпоксидом, если деталь контактирует с руками или влагой; шлифовка alone оставляет открытые концы волокон, которые пачкаются и цепляются.
Оснастка замыкает список: подложка достаточно свежая для уплотнения, зажим без точечной нагрузки на тонком листе и тактовка реза с перемычками до последнего прохода, чтобы обрезок не поймал фрезу.
Частые вопросы
Можно ли обрабатывать карбоновые листы обычным деревообрабатывающим инструментом?
Фреза по дереву в крайнем случае режет тонкий карбон, но три проблемы проявляются сразу: нет аспирации для проводящей абразивной пыли, нет compression-геометрии, нет жёсткости для стабильных допусков. Декоративные неструктурные детали могут пережить эксперимент; всё нагруженное и размерное должно уходить в цех с CFRP-политикой аспирации и инструмента.
Почему кромка обработанной карбоновой плиты мохнатая или белёсая?
Мохнатая белёсая кромка почти всегда «голодный рез»: инструмент тер, а не резал, перегревая эпоксид до пыления и оставляя волокна свободными. Причины — тупая фреза, подача ниже нужной для оборотов или отсутствие compression-геометрии. Лечение: острая compression-фреза, пересбалансированные режимы и чистовой проход с уменьшенным глубинным шагом — а не большее давление.
Что лучше для резки карбоновой плиты: гидроабразив или ЧПУ-фрезерование?
Универсального победителя нет. Фрезерование выигрывает по позиционному допуску, качеству отверстий и кромке на плите до ~8 мм и совмещает контур и отверстия в одной установке. Гидроабразив выигрывает на сложных контурах, толстых плитах и в цехах, где нельзя допускать пыли в воздухе. Многие серии используют гидроабразив для заготовки и ЧПУ для обработки характерных элементов — сочетание, обычно дающее минимальную стоимость доброй детали.
Заключение
Обработка карбонового листа — сначала задача выбора процесса, а уже потом резания: фрезерование, гидроабразив и ультразвук занимают разные углы пространства «допуск-стоимость», а лазеру на конструкционном CFRP нет места. По классам толщины карбонового листа качественные допуски идут от ±0,05 мм на тонком материале до ±0,2 мм на тяжёлых плитах — полосу, которую выбор инструмента, дисциплина аспирации и оснастка либо сохраняют, либо уничтожают. YongXian поставляет карбоновые листы и плиты с ЧПУ-обработкой по чертежу, с герметизацией кромок, загерметизированными паттернами отверстий и данными контроля по запросу. Посмотрите наш ассортимент карбоновых листов или свяжитесь с инженерной командой и пришлите чертёж на оценку технологичности.
Входит в раздел
Похожие статьи
- Карбоновые листы толщиной 1/4 дюйма: руководство по толстым плитам
- Намотанные эпоксидные трубы: ограничения и режимы разрушения
- Карбоновый K-рейтинг: классы защитных ламинатов
- Сплошной карбоновый пруток: свойства и применение
- Плотность углепластиковой плиты: что ожидать от ламината
- Карбоновая плита 4 мм: жёсткость, обработка и применение
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.