
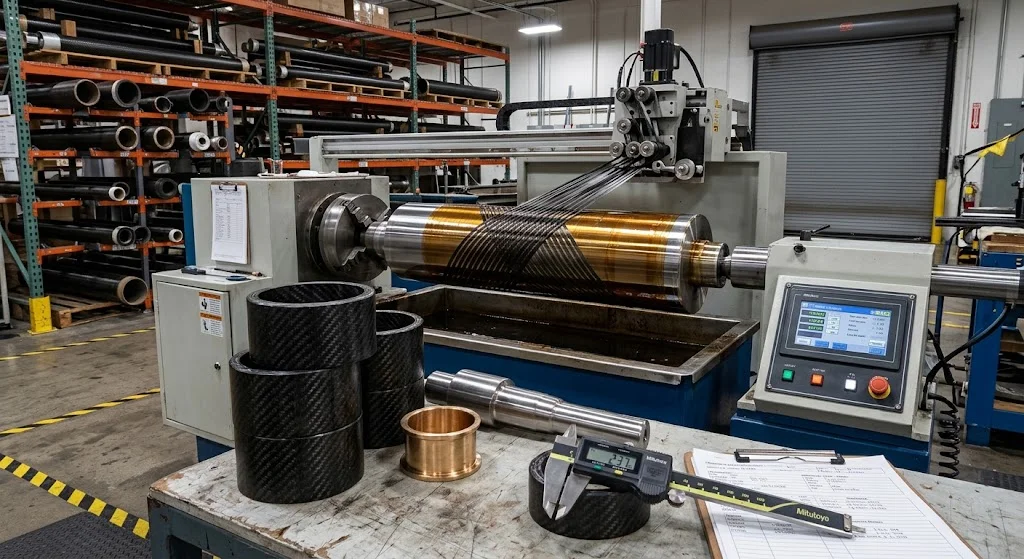
Намотанный композитный подшипник (filament wound bearing) — это втулка подшипника скольжения, изготовленная намоткой непрерывного углеродного или стеклянного волокна на оправку, с последующим отверждением и обработкой внутреннего отверстия: без стальной обоймы, без бронзы и без масла. Идея кажется э
Введение
Намотанный композитный подшипник (filament wound bearing) — это втулка подшипника скольжения, изготовленная намоткой непрерывного углеродного или стеклянного волокна на оправку, с последующим отверждением и обработкой внутреннего отверстия: без стальной обоймы, без бронзы и без масла. Идея кажется экзотической до тех пор, пока не столкнёшься с условиями, убивающими металлические втулки: морская вода на судовом валу, кислотные среды в насосе или сухая линия пищевого производства, где смазка запрещена. В таких местах намотанная втулка работает без смазки, весит примерно пятую часть бронзовой детали и просто не корродирует. В статье разобрано, как изготавливают втулки, как их свойства соотносятся с бронзой и PTFE-аналогами, что втулка наследует от производства намотанной трубы и какие свойства эпоксида определяют ресурс.
Композитные подшипники скольжения — не универсальная замена: они сильны по коррозии, весу и сухому ходу и проигрывают бронзе под тяжёлыми ударами и при высоких непрерывных скоростях скольжения. Сопоставление втулки с нагрузкой — вся задача конструктора.
Что такое намотанный композитный подшипник
Намотанный подшипник — это цилиндрическая втулка скольжения, стенка которой собрана из сотен непрерывных ровингов, укладываемых намоточной головкой под натягом. В отличие от литых или фрезерованных композитных втулок, волокна остаются неразрывными от начала до конца траектории намотки — именно это даёт втулке кольцевую прочность и устойчивость к растрескиванию при посадке с натягом. Матрица обычно — эпоксидный состав повышенной вязкости; в ряде конструкций в смолу добавляют твёрдые смазки — порошок PTFE или графит, чтобы рабочая поверхность переносила на вал низкофрикционную плёнку при приработке. Внутренние диаметры примерно от 6 до 120 мм типичны для производственных намоточных линий, толщина стенки подобрана под лёгкую посадку с натягом в корпус.
Как изготавливают втулку намотанного подшипника
Процесс — это короткая контролируемая версия производства трубы. Полированная стальная оправка под размер будущего отверстия устанавливается в намоточную машину; ровинги проходят через ванночку со смолой или через нагревательный дозатор и укладываются по заданной программе — обычно многослойная спираль 55-75 градусов для баланса кольцевой и осевой прочности, а рабочую поверхность часто завершают почти кольцевым слоем. После намотки втулка отверждается на оправке в печи, извлекается и уходит в механическую обработку: отверстие шлифуется или разворачивается под посадку, торцы выверчиваются, при необходимости добавляют маслопроводные канавки или буртики. Ключевые контрольные точки — натяжение волокна, содержание смолы (обычно 35-40 процентов по массе, то есть 60-65 процентов объёма волокна) и температурный профиль отверждения; сорванный профиль обнуляет стеклование и тепловой предел готовой втулки.
Композит против бронзы и PTFE: цифры
Таблица сравнивает типичную углепластиковую намотанную втулку с двумя подшипниками, которые она чаще всего заменяет. Числа — репрезентативные диапазоны, а не паспорт одного изделия; всегда сверяйтесь с испытательными данными поставщика под вашу нагрузку.
| Свойство | Намотанный углепластик на эпоксиде | Бронза спечённая, пропитанная маслом | Сталь с PTFE-слоем |
|---|---|---|---|
| Коэффициент сухого трения | 0.1-0.3 по закалённой стали | 0.05-0.2, снижается после приработки | 0.03-0.2 |
| Плотность | 1.5-1.6 г/см³ | 7-8 г/см³ | около 7 г/см³ со стальной обоймой |
| Непрерывная температура | 120-180 °C, предел по стекланию смолы | около 100 °C, далее высыхает масло | до 250 °C |
| Коррозионное поведение | нейтрально к морской воде, солям и многим средам | возможна гальваническая атака у стального вала | обойма ржавеет при повреждении слоя |
| Смазка | не требуется | нужна доводка масла и повторная смазка | не требуется |
| Относительная цена штучно | умеренная, малая оснастка | низкая в объёме | высокая |
Две строки таблицы решают большинство выборов. Разница в плотности означает сокращение массы втулки на 75-80 процентов, что важно на крановых шарнирах и судовых валах. Строка по коррозии объясняет, почему корабельные конструкторы указывают намотанные втулки на беспилотных катерах и палубном оборудовании, где бронза потребовала бы жертвенного анода.
От намотанной трубы к подшипниковым втулкам
Завод, уже запустивший производство намотанной трубы, может делать подшипниковые втулки почти без нового оборудования: те же намоточные машины, те же смолы и печи отверждения — только короткие оправки и более жёсткий размерный контроль. Этот общий маршрут и объясняет, почему втулки от трубных специалистов часто конкурируют с профильными подшипниковыми заводами, а крупногабаритные трубные программы время от времени порождают подшипниковое семейство для того же заказчика. Разница в отделке: трубу режут пилой в размер, а подшипниковая втулка требует шлифованного отверстия и выверченных торцов, поэтому доля допуска, приходящаяся на обработку, здесь выше, чем у трубы.
Свойства эпоксидных намотанных труб, определяющие ресурс
Поскольку втулка — короткий отрезок намотки, её ресурс следует тем же свойствам эпоксидных намотанных труб, что и структурная труба. Доминируют три. Температура стеклования задаёт тепловой потолок: стандартный вязкий эпоксид держит непрерывную работу около 120-150 °C, высокостеклянный состав толкает к 180 °C, но становится хрупче. Доля волокна по объёму задаёт износ: выше 60 процентов рабочая поверхность контактует с валом преимущественно волокном, и коэффициент трения остаётся стабильным, даже когда матрица снашивается на несколько микрометров. В воде важна влагосорбция: стандартный эпоксид насыщается долей процента по массе, размеры почти не меняются, но поверхностный слой может размягчиться — для погружённой и брызговой зоны правильный выбор низкопоглощающая смола или винилэфир. Конструкторы обязаны учитывать анизотропию: кольцевая прочность отличная, но локальный точечный удар продавливает стенку там, где бронза просто деформировалась бы. Если стандартное отверстие не подходит, заказывайте углеволоконную трубу по заказу (carbon fiber tube custom) — втулки наматывают под нестандартные внутренние и наружные диаметры на той же линии, дешевле, чем фрезеровать из цельной заготовки.
Где намотанные подшипники выигрывают
Список применений напрямую следует из таблицы свойств: везде, где режим работы определяют коррозия, вес или сухой ход, намотанный подшипник отвоёвывает своё место у металлических втулок.
- Судовые валовые втулки и палубные узлы: работают в морской воде без смазки на открытых конструкциях.
- Втулки химических насосов: сидят в средах, которые за недели вымаслили бы спечённую бронзу.
- Пищевые и упаковочные линии: требуют сухого хода без загрязнения продукта смазкой.
- Крановые и лифтовые шарниры: ценят снижение массы и отсутствие капель масла на окрашенных узлах.
- Беспилотные суда и морская робототехника: ставят втулки как подшипники гребного вала, где гальваническая пара с нержавеющим валом уничтожила бы бронзу за сезон.
Для высокоскоростных шпинделей и ударных сочленений бронза, PTFE-слой или подшипники качения остаются лучшим ответом. Если стандартное отверстие не подходит, заказывайте углеволоконную трубу по заказу (carbon fiber tube custom) — втулки наматывают под нестандартные внутренние и наружные диаметры на той же линии, дешевле, чем фрезеровать из цельной заготовки.
Часто задаваемые вопросы
Нужна ли смазка намотанному композитному подшипнику?
Нет. Рабочая поверхность работает по закалённому валу сразу после обработки, а конструкции с PTFE или графитом в смоле улучшают приработку. При монтаже иногда наносят лёгкую смазку для облегчения посадки, но в работе она не требуется.
Какой материал вала лучше сочетается с композитной втулкой?
Закалённая нержавеющая сталь типа 440C или углеродистая сталь с жёстким хромовым покрытием, шлифованная до шероховатости около 0.4-0.8 мкм Ra. Более мягкий вал изнашивает композит, грубый вал сдирает рабочую поверхность.
Сколько массы экономит намотанная втулка против бронзы?
Плотность около 1.5-1.6 г/см³ против 7-8 г/см³ у пропитанной маслом бронзы, поэтому сопоставимая втулка снимает 75-80 процентов массы подшипника — ощутимо на кранах, мачтовых шарнирах и судовом ходовом устройстве.
Заключение
Намотанные подшипниковые втулки превращают трубную компетенцию в сухоходный коррозионностойкий подшипник скольжения: намотанные волокна держат кольцевые нагрузки, вязкий эпоксид удерживает их, шлифованное отверстие садится в корпус. Сопоставьте стеклование смолы с нагрузкой, паруйте втулку с правильно закалённым валом и оставляйте бронзу для ударных случаев, где металл всё ещё сильнее.
YongXian ведёт намоточные линии для труб и втулок, наматывает подшипниковые марки под отверстия и толщины стенок заказчика и поставляет углеволоконную трубу по заказу для тех же программ. Посмотрите ассортимент углеволокна или пришлите данные по отверстию, нагрузке и скорости инженерной команде.
Входит в раздел
Похожие статьи
- Карбоновые трубки для радиоуправляемых самолётов: лонжероны, тяги и подбор размеров
- Filament Wound Pipe Applications: Corrosion and Pressure Duty
- Карбоновые рукояти по заказу: удилища, инструменты и спецификация заказа
- Карбоновые удилища: типы заготовок, строй и чек-лист покупки
- Детали для автомобилей из карбона по заказу: от обвеса до конструктива
- Кастомные углеволоконные детали для мотоцикла: посадка, покрытие и закупка