
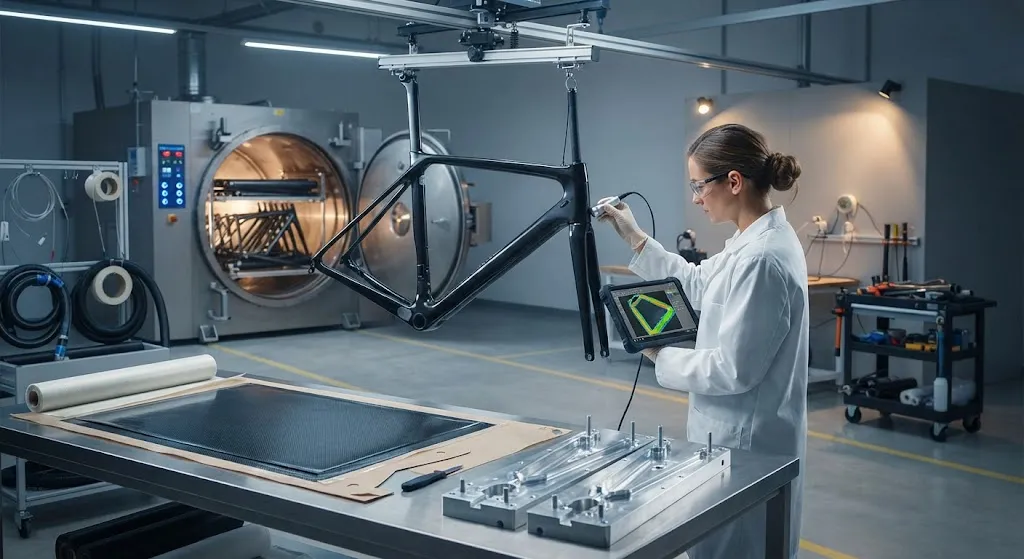
Современный шоссейный гоночный велосипед — одно из наиболее тонких применений углепластиковых композитов в потребительских товарах. Рама уровня топ весит менее 800 граммов, обеспечивая при этом поперечную жесткость, необходимую для передачи усилия при спринте, и вертикальную податливость, требуемую...
Введение
Современный шоссейный гоночный велосипед — одно из наиболее тонких применений углепластиковых композитов в потребительских товарах. Рама уровня топ весит менее 800 граммов, обеспечивая при этом поперечную жесткость, необходимую для передачи усилия при спринте, и вертикальную податливость, требуемую для комфортной езды на протяжении 200-километровых этапов. Эта производственная широта достигается не просто выбором углепластика вместо металла, а тщательной инженерией геометрии труб, ориентации слоев, выбора сорта волокна и химии смолы. Понимание этих решений необходимо конструкторам рам, инженерам по закупкам и покупателям велосипедной отрасли, оценивающим поставщиков материалов и производственных партнеров.
В статье объясняются принципы структурной инженерии высокопроизводительных рам из углепластика, сравниваются материалы, используемые в不同 ценовых категориях, и рассматриваются производственные процессы, определяющие качество и стабильность конечной рамы.
Архитектура рамы и формование труб
Рамы из углепластика — это не монолитные конструкции. Каждая труба изготавливается отдельно и соединяется с лапами или монококовыми узлами, что позволяет инженерам изменять толщину стенки, ориентацию слоев и поперечное сечение трубы по всей длине рамы. Основные проектные переменные включают:
- Верхняя труба: Обычно овального или прямоугольного поперечного сечения для сопротивления вертикальному изгибу под весом велосипедиста при сохранении поперечной жесткости для точности управления. Толщина стенки варьируется от 0,4 мм в центре до 1,2 мм в соединении с рулевой трубой.
- Нижняя труба: Самая большая по диаметру труба, часто увеличенная до 50-60 мм, несущая максимальные изгибающие нагрузки при педалировании. Одноуглеродные слои ориентированы вдоль оси трубы под 0° для максимальной продольной жесткости.
- Седельная труба: Разработана для вертикальной податливости для поглощения вибраций дороги, с более тонкими стенками и иногда раздельным или Kamm-профилем, обеспечивающим управляемый изгиб без ущерба для эффективности педалирования.
- Передние и задние дропауты: Трубы заднего треугольника используют смещенные схемы укладки для балансировки поперечной жесткости для передачи усилия и вертикальной податливости для комфорта. Асимметричные конструкции распространены, при этом дропаут со стороны трансмиссии усилен для восприятия нагрузок от цепи.
- Рулевая труба и каретка: Эти узловые зоны используют локальное усиление дополнительными одноуглеродными слоями или слоями тканой ткани для управления концентрацией напряжений от интерфейсов рулевой стойки и шатунов.
Метод склеивания труб позволяет использовать различные сорта углепластика и схемы укладки в каждой трубе, что позволяет производителям рам настраивать характеристики хода без перепроектирования всей конструкции. Современные монококовые рамы, напротив, используют технологию надувной формы для переднего треугольника, обеспечивая более плавные пути нагрузки и меньший вес при более высокой стоимости оснастки.
Материальные системы в不同 ценовых категориях
Выбранная система углепластичных материалов определяет вес, жесткость, ударопрочность и стоимость рамы. В таблице ниже сравниваются характеристики материалов, используемых на不同 уровнях производительности:
| Характеристика | Начальный уровень (300-500 долл.) | Средний уровень (1000-3000 долл.) | Элитный гоночный (5000+ долл.) |
|---|---|---|---|
| Модуль волокна | Стандартный модуль (230 ГПа) | Средний модуль (290-320 ГПа) | Высокий модуль (380-530 ГПа) |
| Прочность волокна на растяжение | 3 500-4 000 МПа | 4 500-5 500 МПа | 6 000-7 000 МПа |
| Система смолы | Упрочненная эпоксидная, Tg 120C | Высокотемпературная эпоксидная, Tg 150C | Модифицированная или упрочненная эпоксидная, Tg 170C+ |
| Количество слоев (нижняя труба) | 12-16 слоев | 18-24 слоя | 24-32 слоя (переменная плотность) |
| Вес рамы (размер 56) | 1 100-1 400 г | 850-1 050 г | 680-800 г |
| Типичный источник волокна | Отечественное T300 | Toray T700 или аналог | Toray T800/T1100, Hexcel IM7 или SGL M46J |
| Ударопрочность (тест падением) | Высокая (толстые стенки) | Средняя | Ниже (тонкие стенки, требует аккуратного обращения) |
Элитные рамы часто комбинируют высокомодульные волокна в нижней трубе и рулевой трубе для жесткости со среднемодульными волокнами в задних дропаутах для податливости. Эта гибридная стратегия укладки оптимизирует раму глобально, а не использует один сорт волокна по всей конструкции.
Инженерия укладки и ориентация волокна
Ориентация углеродных слоев в трубе определяет ее жесткостные характеристики. Типичная гоночная рама использует следующее распределение слоев:
- Слои 0° (осевые): 40-50% укладки. Эти волокна воспринимают основные изгибающие и крутящие нагрузки, обеспечивая продольную жесткость и эффективность педалирования.
- Слои 45° (косые): 25-35% укладки. Эти волокна сопротивляются крутящим нагрузкам и распределяют напряжение по трубе, предотвращая локальный отказ в концентрациях напряжений.
- Слои 90° (кольцевые): 10-20% укладки. Эти волокна сопротивляются радиальным нагрузкам от давления в шинах и ударам, а также предотвращают овализацию трубы под действием зажимных усилий.
- Слои из тканой ткани: 5-15% укладки, обычно на внешнем и внутреннем слоях. Тканая ткань улучшает качество поверхности, ударопрочность и удобство обращения при изготовлении.
Зоны ступенчатого уменьшения количества слоев, где число слоев уменьшается вдоль длины трубы, спроектированы так, чтобы избежать концентраций напряжений, которые могут инициировать расслоение. Переходная зона обычно простирается на 30-50 мм с расслоенными окончаниями слоев, и метод конечных элементов валидирует, что ни одно одиночное уменьшение слоя не создает критической концентрации напряжений.
Производственные процессы
Высокопроизводительные рамы производятся двумя основными методами, каждый со своими преимуществами:
- Монококовое формование с надувной формой: Листы препрега из углепластика укладываются в двух частей алюминиевую форму с внутренней надувной формой. Надувная форма прессует ламинат к стенкам формы во время отверждения, обеспечивая высокую степень уплотнения и качество поверхности. Этот метод производит самые легкие и жесткие рамы, но требует дорогостоящей оснастки и ограничен более простой геометрией труб.
- Склеивание труб: Отдельные трубы формуются намоткой или навивкой, отверждаются, а затем склеиваются с углеродными или алюминиевыми лапами с помощью конструкционного эпоксидного клея. Этот метод позволяет производителям рам комбинировать профили труб и сорта углепластика, и предпочитается производителями индивидуальных и мелкосерийных рам благодаря гибкости.
- Автоматическая укладка нитей (AFP): Появляется в высокопроизводственных линиях, где автоматы AFP размещают отдельные нити углепластика с компьютерным управлением ориентацией, обеспечивая поворот нитей переменного угла и оптимизированные пути волокон, недоступные для традиционной ручной укладки.
Циклы отверждения обычно включают нагрев до 120-135 градусов Цельсия со скоростью 2-3 градуса в минуту, выдержку при 4-6 бар в течение 60-90 минут и управляемое охлаждение. Постотверждение при 150-180 градусах в течение 2-4 часов进一步 повышает температуру стеклования и стабилизирует смоляную матрицу.
Контроль качества и испытания
Контроль качества рам велосипедов сочетает разрушающие и неразрушающие методы испытаний:
- Ультразвуковой контроль: Методы A- и C-сканирования обнаруживают расслоения, пустоты и пористость в стенках труб и зонах соединений. Критерии приемки обычно требуют содержание пустот менее 2% по объему.
- Статические нагрузочные испытания: Рамы испытываются до разрушения при имитированных нагрузках от педалирования, при этом минимальные нагрузки разрушения определены стандартами ISO 4210 и EN 14781. Элитные рамы обычно превышают требования стандарта на 30-50%.
- Усталостные испытания: Циклические нагрузки в количестве 100 000-300 000 циклов имитируют многолетнюю езду, подтверждая отсутствие роста расслоения или деградации жесткости ниже предела выносливости.
- Ударные испытания: Стандартизированные испытания падением с определенным уровнем энергии подтверждают, что рама может выдержать реальные аварии без катастрофического разрушения.
Часто задаваемые вопросы
Что делает углепластик лучше алюминия для гоночных велосипедных рам?
Углепластик обеспечивает три фундаментальных преимущества. Во-первых, удельная жесткость (жесткость, деленная на плотность) углепластиковых композитов примерно в три раза выше, чем у алюминиевых сплавов, что позволяет сделать трубы рамы больше в диаметре для жесткости при сохранении общего меньшего веса. Во-вторых, углепластик можно ориентировать в определенных направлениях, что означает, что инженеры могут сделать раму жесткой там, где этого требуют нагрузки от педалирования, и податливой там, где этого требует комфорт, — анизотропная настройка, невозможная для изотропных металлов. В-третьих, рамы из углепластика могут быть произведены как монококовые конструкции без сварных швов, устраняя зоны термического влияния, которые являются самыми слабыми местами в алюминиевых рамах. Практический результат — рама, которая передает больше энергии педалирования на заднее колесо, весит на 30-40% меньше эквивалентной алюминиевой рамы.
Как производители рам предотвращают катастрофическое разрушение углепластиковых конструкций?
Современные рамы из углепластика используют несколько стратегий для предотвращения катастрофического разрушения. Системы упрочненных эпоксидных смол повышают ударопрочность на 40-60% по сравнению со стандартными эпоксидными смолами. Гибридные укладки сочетают высокомодульные волокна для жесткости с высокоударными волокнами для толерантности к повреждениям. Толщина стенки увеличивается в zones, подверженных ударам, таких как нижняя труба и дропауты. Некоторые производители включают внешние слои из тканой ткани, которые останавливают распространение трещин. Кроме того, строгие протоколы испытаний, включая ударные, усталостные и статические перегрузочные испытания, подтверждают, что рама разрушается постепенно, а не катастрофически, предупреждая гонщика до полного结构性 разрушения.
Каков典型ный срок службы рамы из углепластика для гоночного велосипеда?
При нормальных условиях езды и при отсутствии повреждений от аварий, правильно изготовленная рама из углепластика имеет усталостный ресурс более 500 000 километров, значительно превышающий типичную эксплуатацию даже профессиональных гонщиков. Ограничивающим компонентом по сроку службы является смоляная матрица, а не углеродные волокна. После любого значительного удара раму следует проверять на наличие трещин, расслоений или повреждений покрытия. Большинство производителей предоставляют пожизненную гарантию от manufacturing defects для первых владельцев, что отражает присущую долговечность правильно спроектированных углепластиковых конструкций.
Заключение
Рамы из углепластика представляют собой вершину инженерии велосипедных рам, сочетая сверхлегкий вес с направленной настройкой жесткости и усталостной стойкостью, которой не может соответствовать ни один металлический сплав. Инженерные решения — от выбора сорта волокна через ориентацию укладки до оптимизации цикла отверждения — напрямую определяют, обеспечивает ли рама профессиональный уровень производительности или лишь приближается к нему. По мере совершенствования производственной автоматизации с помощью автоматической укладки нитей и внеавтоклавных процессов разрыв в производительности между массовыми и ручными рамами продолжает сокращаться.
Для производителей рам и покупателей велосипедной отрасли, оценивающих поставки углепластика, ключевыми факторами являются стабильность волокна, сертификация системы смол и документация по качеству поставщика. Изучите наш ассортимент углеродных тканей и препрегов, включая среднемодульные и высокомодульные сорта, оптимизированные для применения в велосипедных рамах, или свяжитесь с нашей технической командой, чтобы обсудить характеристики материалов и объемные цены для вашей программы рам.
Входит в раздел
Похожие статьи
- Углеволоконные якорные тросы для плавучих оффшорных ветряных платформ: усталость и коррозия в глубокой воде
- Оптимизация рамы велосипеда из углеволокна: проектирование раскладки и производство для соревновательного велоспорта
- Углеволоконное CFRP-усиление инфраструктуры: сейсмостойкое усиление мостов и зданий
- Углепластиковое медицинское оборудование для визуализации: облегченные конструкции гантри и кровати для МРТ/КТ
- Углепластиковые корпуса аккумуляторов электромобилей: безопасность при столкновениях и проектирование электромагнитного экранирования
- Углеродные структуры для низковысотной экономики: корпуса БПЛА и компоненты eVTOL
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.
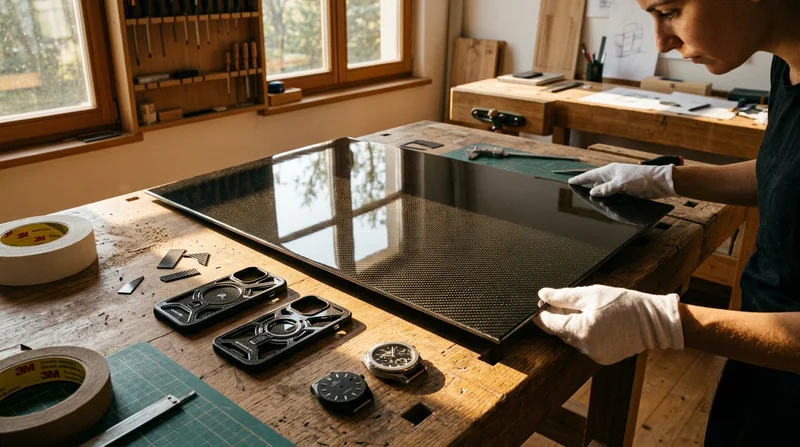
Углеродное волокно плиты - высокоглянцевый декоративный
Высокоглянцевая декоративная плитка из углеволокна с зеркалообразной поверхностью.Глянцевое покрытие улучшает видимую 3K ткань, создавая премиальную эстетику для потребительских приложений.Легкий, но жесткий, доступный в тонких калибрах для легкой резки и формирования.
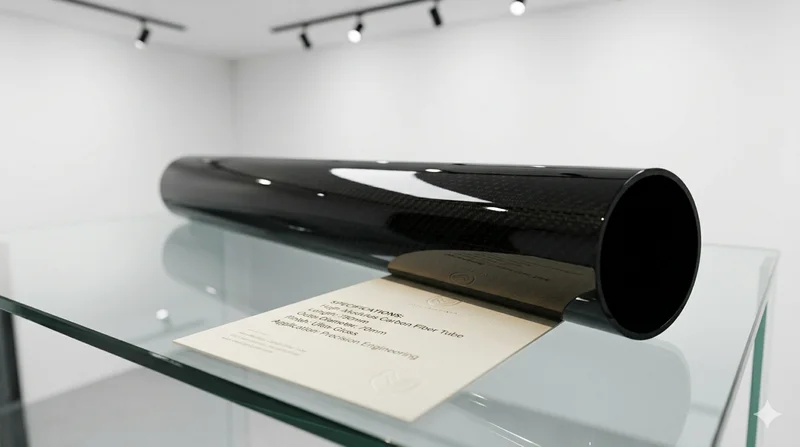
Высокомодульный круглый углеволокна труба - M40
Круглой трубки с высоким модулем изготовлены из волокна класса M40 (модуль растяжения 400 ГПа).Предназначен для применения, где максимальное соотношение жесткости к весу имеет решающее значение, например, оптические системы, точные машины и аэрокосмические конструкции.