
Архитектура лопастей остаётся удивительно стабильной уже два десятилетия. Лопасть — это ламинированная оболочка, лонжеронный пояс, несущий изгибающую нагрузку, и система стенок, удерживающих пояс на месте; лонжеронный пояс почти всегда изготавливается на заводе лопастей — либо укладкой пулт
Введение
Архитектура лопастей остаётся удивительно стабильной уже два десятилетия. Лопасть — это ламинированная оболочка, лонжеронный пояс, несущий изгибающую нагрузку, и система стенок, удерживающих пояс на месте; лонжеронный пояс почти всегда изготавливается на заводе лопастей — либо укладкой пултрузионных пластин в форму, либо автоматизированной выкладкой волокна. Это работает, но привязывает всю лопасть к самому крупному и медленному этапу на заводе — выкладке лонжеронного пояса полной длины и его циклу отверждения — и даёт конструкцию, которую можно перевозить только как одну сверхгабаритную деталь.
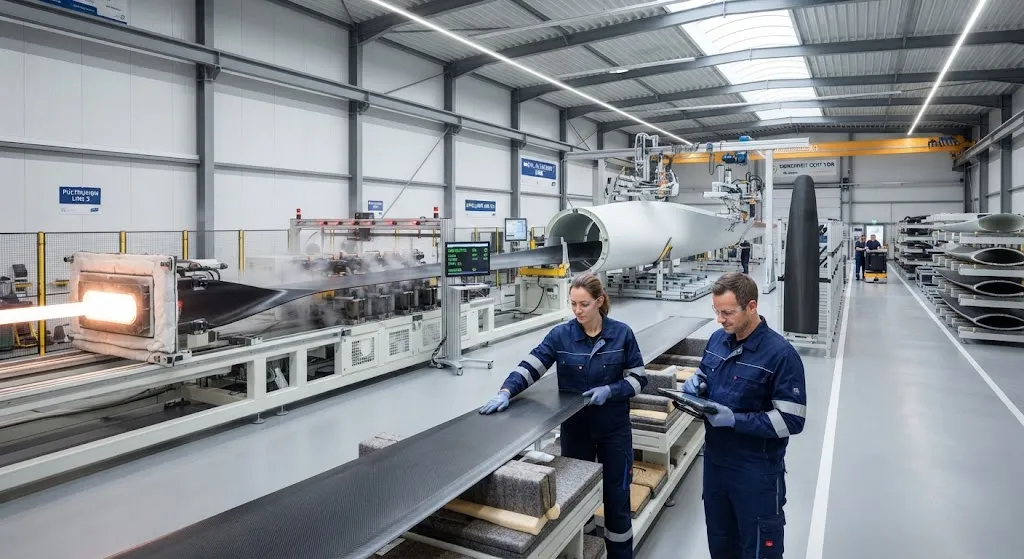
Другой путь сейчас демонстрируется в рамках программы RECREATE. Вместо сборки лонжеронного пояса внутри формы лопасти, лопасть строится вокруг непрерывного пултрузионного лонжерона, производимого как бесконечный профиль, к которому модульные сегменты оболочки крепятся клеевым или разъёмным соединением. Передняя кромка может изготавливаться как отдельный термоформованный компонент из органического листа, а не ламинироваться в оболочку. Результат — лопасть, чьи структурные компоненты производятся на непрерывных технологических линиях, чьи соединения спроектированы под сборку и разборку, а планировка завода больше напоминает модульное производство, чем традиционный цех с закрытыми формами.
Непрерывная и сегментированная архитектура лонжерона
Разницу между двумя подходами лучше всего выражает путь нагрузки. Сегментированный лонжеронный пояс — это серия стопок пластин, склеенных торец к торцу вдоль лопасти; каждый стык стопка-стопка несёт осевую нагрузку через клеевой или отверждённый смоляной интерфейс, и стыки — первое вероятное место усталостных повреждений. Непрерывный пултрузионный лонжерон — это единый бесконечный ламинат, произведённый за один процесс, поэтому путь нагрузки проходит через одну деталь по всей длине лопасти без единого стыка. Таблица ниже противопоставляет две архитектуры:
| Параметр | Сегментированный пояс (в форме) | Непрерывный пултрузионный лонжерон |
|---|---|---|
| Путь нагрузки | Прерывается стыками между стопками | Непрерывный, без стыков по длине |
| Производственный процесс | Ручная укладка или AFP в форме | Бесконечная пултрузионная линия, рез под длину |
| Риск соединений | Клеевые стыки стопка-стопка | Только модульные соединения оболочки |
| Транспортировка | Вся лопасть как одна сверхгабаритная деталь | Секции лопасти идут отдельно |
| Ремонт | Ремонт пояса на месте, внутри формы | Замена секций по модульным соединениям |
| Заводской цех | Форма полной длины доминирует в планировке | Непрерывные линии + сборочные станции |
Устранение стыков концентрирует проектный риск в модульных соединениях, крепящих оболочки и секции к лонжерону, — но превращает зафиксированную в форме конструкцию в разбираемую, и эта трансформация окупается через транспортировку, ремонт и срок службы.
Пултрузия как непрерывный производственный маршрут
Пултрузия — естественный процесс для непрерывного лонжерона, поскольку она производит бесконечный ламинат постоянного сечения на промышленной скорости. Широкое углеродное или стеклянное армирование, обычно прошивные ткани или смешанные архитектуры UD/стекло, протягивается через ванну со смолой и нагретую фильеру, выходя как отверждённый профиль, чья объёмная доля волокна и размеры задаются фильерой и линией. Для лонжерона процесс даёт три свойства, которых сегментированная конструкция не может достичь. Во-первых, темп: линия пултрузии продвигается метрами в минуту, поэтому эквивалент лонжерона 100 метров производится за доли часа времени линии по сравнению с днями занятости формы для ламинированного пояса. Во-вторых, постоянство: профиль непрерывно протягивается через одну фильеру, поэтому каждый метр видит одну и ту же архитектуру волокна, содержание смолы и отверждение — свойства сечения повторяются по всей длине без изменчивости ручных партий. В-третьих, экономика длины: фильера даёт бесконечный профиль, поэтому резка под длину лопасти — простой шаг обрезки, а обрезки короткие, предсказуемые и пригодные для повторного использования в других программах лопастей и изделий.
Сам профиль лонжерона можно формовать под склейку: коробчатое или трапециевидное сечение с плоскими клеевыми фланцами даёт модульным соединениям оболочки определённую поверхность для сопряжения.
Правила проектирования модульных лопастей под производство
Лопасти с непрерывным лонжероном переносят производственную сложность с пола формы на линию соединений. Шесть правил определяют проект:
- Поверхности склейки в первую очередь: каждое соединение оболочка-лонжерон и секция-секция проектируется с плоскими доступными клеевыми фланцами до любых других деталей, чтобы нанесение клея и прижим можно было автоматизировать.
- Контролируемый допуск зазора: зазоры соединений задаются в десятых долях миллиметра и удерживаются фильерой и обработанными кромками, сохраняя равномерность толщины клеевого слоя по соединению.
- Термоформование передней кромки: передняя кромка формуется из органического листа на этапе термоформования, давая профиль с точными размерами, который стабильно склеивается с оболочкой вместо опоры на ручную ламинированную геометрию.
- Доступ к соединениям: каждое соединение должно быть достижимо для контроля и, где задано, для разборки — планировка оснастки предусматривает освобождение и повторное зажатие, а не только сборку.
- Стандартизация компонентов: сегменты оболочки, профили передней кромки и соединительная фурнитура стандартизированы по размерам лопастей, так что одна линия обслуживает несколько моделей, а запасы общие.
- Отверждение клея как логистика, а не время цикла: отверждаемые клеи выбираются так, чтобы отверждение соединений шло офлайн, пока линия продолжает работу, развязывая темп сборки и время цикла клея.
Эти правила — разница между концептуальным чертежом и планом завода: они превращают модульную лопасть из структурной идеи в процесс с измеримой производительностью.
Разъёмные модульные соединения и секционная логистика
Те же модульные соединения, которые делают сборку автоматизированной, делают лопасть делимой на весь её жизненный цикл. Три следствия важны коммерчески:
- Транспортировка: лопасть 100 метров, отправляемая одной деталью, доминирует в автомобильной, железнодорожной и портовой логистике; модульная лопасть отправляется лонжероном, оболочками и передней кромкой в стандартных контейнерах, открывая заводы и площадки, недоступные для сверхгабаритных перевозок, и сокращая стоимость и время круглогодичной логистики.
- Ремонт: повреждённый сегмент оболочки или секция передней кромки заменяется по своему соединению вместо полевого ремонта склеенного монолита — ремонт становится плановой заменой, выполнимой в сервисном центре, а не заплаткой на площадке.
- Модернизация и конец срока службы: секции можно менять на улучшенные конструкции, а при выводе из эксплуатации лопасть разбирается на чисто разделяемые материалы, поддерживая покомпонентную переработку, которую всё больше требуют европейские правила обращения с отходами.
Разъёмность — не компромисс по прочности; это осознанный проектный выбор, который обменивает небольшую сложность соединений на большое улучшение логистики и обслуживаемости.
Демонстрация RECREATE
Программа RECREATE воплощает эти принципы в промышленном масштабе. Её демонстрационная лопасть сочетает три элемента, вместе определяющие модульный маршрут: пултрузионный непрерывный лонжерон, производимый как бесконечный профиль, модульные оболочки, крепящиеся клеем, спроектированным под автоматизированную сборку, и переднюю кромку, изготовленную термоформованием из органического листа, а не ламинированную в оболочку. Заявленная цель программы — релокализовать производство лопастей в Европе — доказать, что завод в регионе с высокой оплатой труда может конкурентоспособно производить лопасти, заменив зависящую от формы трудоёмкую конструкцию непрерывными технологическими линиями и стандартизированной модульной сборкой. Особенно передняя кромка из органического листа заменяет сложную ручную ламинацию на самом критичном по кривизне участке лопасти формованным компонентом, который одинаково повторяется на каждой лопасти.
Демонстрация работает на двух уровнях. Как инженерия, она валидирует путь нагрузки непрерывного лонжерона, проект клеевого соединения и процесс термоформования на реальной геометрии лопасти. Как экономика, она проверяет, может ли европейский завод лопастей, работающий на непрерывных линиях и модульной сборке, сравниться по цене с действующими производителями — тот же вопрос, который задают термопластичные программы автоматизации, но отвеченный технологией пултрузионных термореактивных лонжеронов и стандартизированными соединениями.
Требования сертификации и испытаний
Модульная конструкция меняет то, что должна доказать сертификация. Сам непрерывный лонжерон квалифицировать просто: пултрузионные профили имеют долгую историю сертификации в лопастях и других конструкциях, а непрерывный путь нагрузки устраняет усталостные случаи стыков, которые должны демонстрировать сегментированные конструкции. Новое бремя доказательств сосредоточено в соединениях:
- Допускаемые значения клеевых соединений: данные сдвига внахлёстку и отслаивания во всём диапазоне рабочих температур и влажности с коэффициентами безопасности на допуск толщины клеевого слоя.
- Усталостный спектр соединений: циклические испытания репрезентативных соединений оболочка-лонжерон под изгибающим спектром лопасти, включая крайние значения допусков зазора, возникающих в производстве.
- Неразрушающий контроль: надёжный контроль клеевых соединений — ультразвуковые и тепловизионные методы, адаптированные к конкретной геометрии соединения, с критериями приёмки, отличающими отслоения от допустимой пористости.
- Демонстрация разборки: если разъёмные соединения несут нагрузку, доказательство, что повторно собранные соединения удовлетворяют исходным допускаемым значениям после заданного числа циклов сборки.
Ничто из этого не экзотично; это стандартный инструментарий склеенных композитных конструкций, перенесённый на лопасть, чьи соединения спроектированы как первоклассные производственные детали.
Часто задаваемые вопросы
Почему непрерывный пултрузионный лонжерон лучше сегментированного пояса?
В сегментированной конструкции пояс собирается из стопок пластин, соединённых торец к торцу внутри формы, поэтому осевая нагрузка обязательно пересекает клеевые стыки между стопками — естественное первое место развития усталостных повреждений. Непрерывный лонжерон, напротив, производится одной пултрузионной линией как бесконечный ламинат, поэтому путь нагрузки проходит через одну деталь без стыков. Непрерывный маршрут также выдаёт сечение метрами в минуту с постоянной архитектурой волокна по всей длине, тогда как пояс в форме занимает её на дни выкладки и отверждения. Компромисс в том, что соединения оболочка-лонжерон требуют тщательного проектирования, но эти усилия покупают делимую конструкцию, которую легче перевозить, ремонтировать и перерабатывать.
Как разъёмные модульные соединения влияют на прочность и безопасность лопасти?
Разъёмные модульные соединения проектируются как несущие детали, а не как удобная фурнитура. Поверхности соединений — плоские клеевые фланцы с контролируемым допуском зазора, допускаемые значения клея установлены во всём рабочем диапазоне температур, а соединения испытываются на усталость под изгибающим спектром лопасти с теми же коэффициентами безопасности, что и другая склеенная конструкция. Сертификация затем требует доказать, что повторно собранные соединения удовлетворяют исходным допускаемым значениям. Прочность соединений — инженерное свойство; модульный формат — отдельная особенность, окупающаяся через гибкость транспортировки, заменяющий ремонт и разборку в конце срока службы.
Что пытается доказать демонстрация RECREATE?
RECREATE демонстрирует модульный маршрут лопасти: пултрузионный непрерывный лонжерон, клеево склеенные модульные оболочки и термоформованная передняя кромка из органического листа. Её инженерная цель — валидировать путь нагрузки, проект соединений и процесс формования на реальной геометрии лопасти; экономическая цель — доказать, что европейский завод на непрерывных линиях и модульной сборке может сравниться по цене с действующими производителями, релокализуя производство лопастей в регионах с высокой оплатой труда. Демонстрация, таким образом, одновременно структурное испытание и модель затрат, а соединения — точка опоры между ними.
Заключение
Непрерывный пултрузионный лонжерон — проектное решение с производственными последствиями: он устраняет стыкованный путь нагрузки и зависимую от формы выкладку сегментированного пояса, заменяет её бесконечным профилем, производимым метрами в минуту, и превращает лопасть в модульную сборку, чьи соединения спроектированы под склейку, контроль и разборку. Демонстрация RECREATE сочетает этот лонжерон с термоформованной передней кромкой из органического листа и модульной клеевой сборкой, поддерживая европейскую релокализацию производства лопастей и отражая автоматизационный импульс термопластичных программ. Для программ лопастей практический вопрос больше не в том, возможна ли модульная сборка, а в том, какая производственная смесь пултрузии, склейки и модульных соединений выигрывает по стоимости в их масштабе.
Для инженеров, задающих лонжероны и армирование, благоприятное для склейки, для модульных программ лопастей, ознакомьтесь с нашим ассортиментом пултрузионных пластин и углеродных армирующих материалов или свяжитесь с нашей инженерной командой, чтобы обсудить профили лонжеронов, ткани, благоприятные для соединений, и квалификационную поддержку для вашей следующей архитектуры лопасти.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.