
Изготовитель карбоновых композитных оснасток (carbon fiber composite mold maker) решает, придёт ли деталь по чертежу или ляжет рядом с ним. Оснастка задаёт поверхность, углы развала, разделы и термическое поведение каждого цикла, поэтому ошибка в две десятых на болванке через пятьдесят деталей превр
Введение
Изготовитель карбоновых композитных оснасток (carbon fiber composite mold maker) решает, придёт ли деталь по чертежу или ляжет рядом с ним. Оснастка задаёт поверхность, углы развала, разделы и термическое поведение каждого цикла, поэтому ошибка в две десятых на болванке через пятьдесят деталей превращается в брак партии. Это руководство объясняет, как выбирать материал оснастки под программу, что реально контролирует подрядчик, как проходит изготовление оснастки (carbon fiber composite mold fabrication) от первой болванки до принятой формы, и что проверить до внесения аванса.
Здесь же — сроки, гарантия и порядок изменения заказа: коммерческая структура заказа оснастки формирует форму так же точно, как управляющая программа станка.
Материалы оснастки: эпоксидная плита, алюминий, инвар и карбоновые плиты
Материал выбирают по детали, а не по привычке цеха. Литая эпоксидная оснасточная плита подходит для прототипов до примерно ста циклов: быстро обрабатывается, держит детали и легко ремонтируется, но расширяется заметно — крупным щитам нужна несущая рама. Фрезерованная алюминиевая оснастка выдерживает тысячи циклов и быстро отводит тепло, что хорошо для быстрых эпоксидных циклов и плохо для толстых ламинатов: форма вытягивает тепло из детали неравномерно. Инвар выбирают, когда деталь и форма должны расширяться почти одинаково — это автоклавный препрег с жёсткими аэродинамическими профилями. Карбоновые плиты и сдвоенная оснастка сочетают жёсткость с настраиваемым расширением, когда сама форма должна вести себя как деталь.
| Материал формы | Ресурс | Расширение | Для чего лучше | На что смотреть |
|---|---|---|---|---|
| Литая эпоксидная плита | 50-100 циклов | Большое | Прототипы, подтверждение геометрии | Выше 1,5 м нужна рама |
| Фрезерованный алюминий | 2 000-10 000 циклов | Среднее, высокая теплопроводность | Серийный RTM и прессование | Быстрый отвод тепла в толстых ламинатах |
| Инвар 36 | 1 000+ циклов | Почти нулевое | Автоклавный препрог, жёсткие профили | Цена и долгое изготовление |
| Карбоновая плита | 500+ циклов | Настраивается под деталь | Сдвоенная оснастка, клеевые приспособления | Нужен контролируемый процесс укладки и отверждения |
| Никелевое гальваноформовое покрытие | Тысячи циклов | Задаётся подложкой | Поверхности класса A с высоким блеском | Сложный ремонт, долгий рост |
Требуйте расчёт расширения письменно: подрядчик обязан назвать коэффициент формы, коэффициент ламината и ожидаемое отклонение по всему диапазону температур отверждения. Тот, кто не может показать эту цифру, рискует вашим допуском.
Что контролирует изготовитель карбоновых композитных оснасток
Четыре точки контроля отделяют управляемую оснастку от дорогой оснастки-держателя. Каждая должна стоять в смете как измеримая поставка, а не как рекламная фраза.
- Точность болванки: мастер-болванка фрезеруется по единой интерполируемой траектории и принимается по отчёту КИМ с картой отклонений поверхности, а не пятью точечными замерами.
- Класс поверхности: согласованный класс (гелькоут до полировки класса A или матовая поверхность под клей) прописывается в заказе с указанием метода измерения приёмки.
- Тепловой проект: расположение нагревателей, карта термопар и управление экзотермией в толстых сечениях, чтобы форма грела деталь, а не наоборот.
- Уплотнения и вентиляция: геометрия вакуумных каналов, глубина пазов и положение вентилей зафиксированы до первой фрезы: переделка паза после отверждения сразу сокращает ресурс.
Изготовитель карбоновых композитных оснасток, владеющий этими четырьмя пунктами, умеет повторить форму в нескольких полостях. Тот, кто отдаёт болванку на сторону и копирует раскладку уплотнений с прошлого проекта, — нет.
Изготовление оснастки: от болванки до сдвоенной формы
Нормальное изготовление идёт по одному хребту. Ниже — порядок, который квалифицированный цех должен пройти с вами до заключения договора.
- Шаг 1, инженерная проверка: углы развала, линия раздела, компенсация усадки и схема выталкивания подтверждены по чертежу детали, открытые вопросы возвращаются вашим инженерам письменно.
- Шаг 2, болванка: фрезерованная плита или напечатанная оправка, склеены, зашиты, загерметизированы и отшлифованы вручную, затем отсканированы на отклонение от модели.
- Шаг 3, постройка формы: гелькоут, несущая укладка по болванке, отверждение, разделение, фланцы и рёбра, затем финишная обработка регистрационных пинов и зажимных поверхностей.
- Шаг 4, подтверждение: первичный осмотр самой формы, пробная укладка или пробный выстрел, отчёт о размерах и подписанный протокол доработок с перечнем изменений.
Утверждайте шаг 3 только после отчёта отклонений шага 2. Это самый дешёвый момент поймать ошибку болванки и самый дорогой — исправить после отверждения формы.
Проверки квалификации изготовителя из США
В оснастке важна дистанция: приехать в цех, посмотреть укладку и поспорить о линии раздела лично лучше любого видеозвонка. Прогоните эти проверки по любому кандидату, местному или зарубежному.
- Собственный КИМ и сканирование: спросите, кто готовит отчёт, и посмотрите образец с картой отклонений поверхности.
- Прослеживаемость материалов: номера партий гелькоута, сердечника и несущих ламинатов, сертификаты привязаны к номеру вашей формы.
- Документирование процесса: диаграммы отверждения с фактическими измеренными температурами, а не только заданными, плюс журнал вакуума при укладке.
- Гарантия письменно: количество циклов или срок, условия аннуляции и порядок ремонта гелькоута на гарантии.
- Управление изменениями: подписанный порядок изменения заказа на любое отклонение от выпущенного чертежа формы, чтобы стоимость и срок не менялись молча.
Два рекомендательных письма от программ сопоставимого объёма говорят больше списка возможностей. Позвоните и спросите, что сломалось в той программе оснастки.
Стоимость, сроки и коммерческие условия
Сметы на оснастку расходятся широко, потому что объём прячется в деталях. Сначала зафиксируйте объём, потом сравнивайте цифры.
| Позиция объёма | Что входит в смету | Типичный срок |
|---|---|---|
| Прототипная форма | Болванка, односторонняя форма, без серийного фланца | 3-5 недель |
| Серийная сдвоенная форма | Пуансон и матрица, фланцы, регистры, система уплотнений | 7-12 недель |
| Пробный запуск и правка | Пробная укладка, отчёт о размерах, один круг правок | 1-2 недели после поставки |
| Запасные вставки и уплотнения | Список расходников с ценой за единицу | Отдельно |
| Инженерные изменения | Подписанный заказ на изменение с влиянием на срок и стоимость | По запросу |
Оплата обычно по вехам: аванс при заказе, платёж при приёмке болванки, остаток при поставке против отчёта о размерах. Часть суммы удерживайте до успешной пробной укладки. Инкотермы, упаковка для морской перевозки и страхование указываются в заказе на покупку, как и пункт о собственности болванки и управляющих программ.
Частые вопросы
Кому принадлежат болванка и файлы модели оснастки?
Вам. Пропишите в договоре, что болванка, чертежи формы и управляющие программы — ваша собственность и передаются по любому этапу. Цеха иногда заявляют программы как своё технологическое знание; договоритесь до аванса, потому что после спора у вас почти не останется рычагов.
Сколько циклов должна гарантировать серийная форма?
Эпоксидную плиту обычно указывают на 50-100 циклов, алюминий — на тысячи, инвар и карбон при обслуживании — заметно выше. Гарантия обязана называть и режим обслуживания: чистка, замена уплотнений и условия хранения влияют на число, а без этих условий гарантию трудно предъявить.
Может ли тот же подрядчик сделать и форму, и первые серийные детали?
Часто да, и это сокращает путь от замера до исправления. Проверьте, что у серийной стороны своё управление процессом: цех, сильный в оснастке, не автоматически получает аттестованную линию укладки и отверждения. Сертификат производства запрашивайте отдельно от рекомендаций по оснастке.
Заключение
Настоящий изготовитель карбоновых композитных оснасток заслуживает заказа расчётом расширения, отчётом отклонений болванки, измеренными диаграммами отверждения и гарантией на бумаге. Подбирайте материал формы под ресурс и допуск, удерживайте платёж до успешной пробной укладки и храните каждый документ с номером формы весь срок программы.
YongXian строит карбоновую композитную оснастку и серийные детали для OEM-программ: прослеживаемые по партиям материалы, измеренные записи отверждения и экспортная документация. Смотрите наши композитные материалы или пришлите чертёж детали, требуемый ресурс и целевой допуск для расчёта стоимости оснастки.
Входит в раздел
Похожие статьи
- Поставщик карбоновых компаундных отвердителей: отверждающие агенты для эпоксидных систем
- Завод карбоновых компаундных смол: руководство по квалификации поставщика
- Производитель карбоновых компаундных смол: мощность, химия и масштабирование
- Поставщик карбоновых компаундных смол: эпоксид, отвердители и условия поставки
- Углеродные листы в Южной Африке: руководство по импорту и складским запасам
- Сколько стоит углеродная ткань: цена за квадратный метр
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Пользовательская рама для велосипеда из углеродного волокна
Полная заказная рама велосипеда из углеродного волокна, изготовленная по вашим геометрическим спецификациям.Мы выпускаем дорожные, гравийные, горные и трассовые рамки с использованием высокомодульных углеродных волокнов, оптимизированных для каждой дисциплины езды.Монококная конструкция с внутренней трассировкой кабелей, доступна с дисковыми или ободными тормозами.

Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.
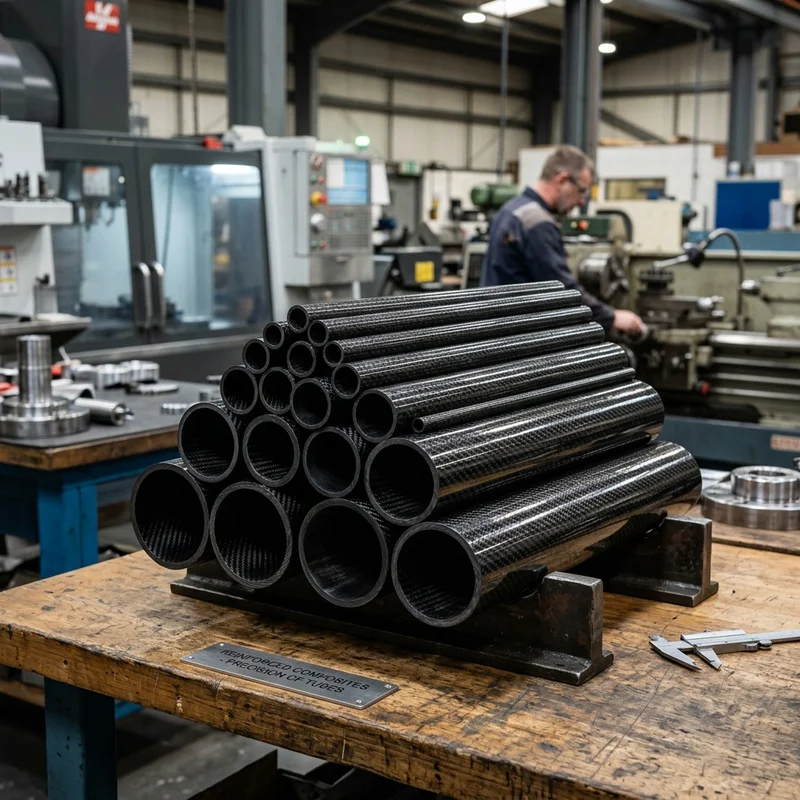
Круглое углеволокно трубка - 3K Twill
Легкие и сверхжесткие круглые трубки, идеально подходят для рамок дронов, робототехники и структурных приложений.
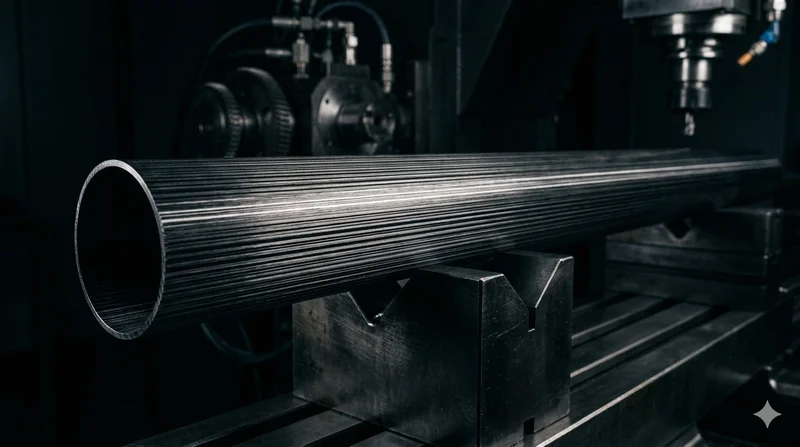
Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.