
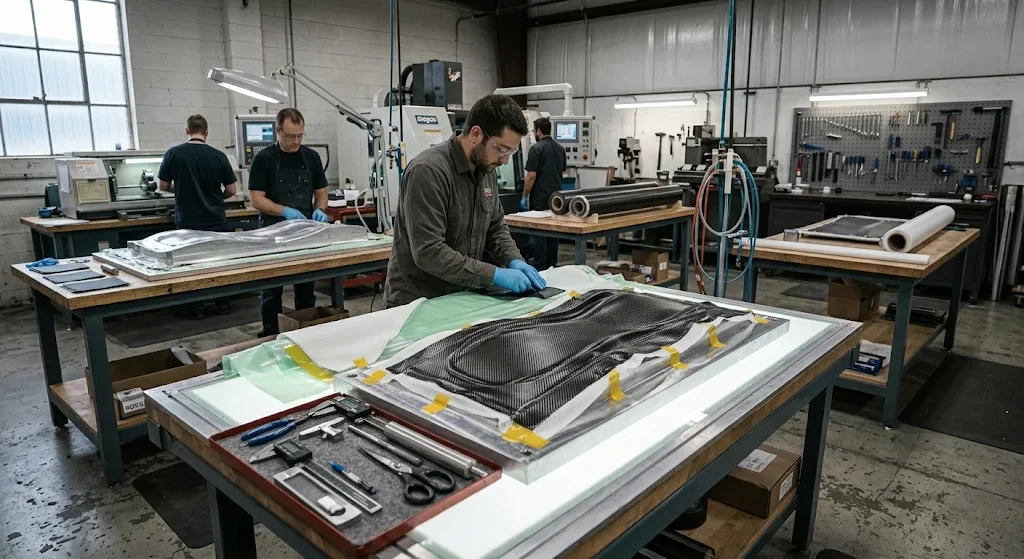
Изготовление деталей из углеродного волокна требует системного подхода. Успешный результат достигается не за счёт отдельной операции, а за счёт согласованности всех этапов: от проектирования оснастки до финальной инспекции. В данном руководстве рассмотрены практические аспекты производства CFRP-дета
Введение
Изготовление деталей из углеродного волокна требует системного подхода. Успешный результат достигается не за счёт отдельной операции, а за счёт согласованности всех этапов: от проектирования оснастки до финальной инспекции. В данном руководстве рассмотрены практические аспекты производства CFRP-деталей с акцентом на выбор оснастки и технологию формования.
Выбор оснастки для формования
Оснастка является самым дорогостоящим элементом при переходе к повторяемому производству, однако именно она определяет геометрию, качество поверхности и возможность использования давления при отверждении. При выборе необходимо учитывать ожидаемый тираж, рабочую температуру, требования к точности и сроки.
| Тип оснастки | Оптимальный тираж | Ресурс, циклов | Макс. темп. | Относит. стоимость | Характеристика |
|---|---|---|---|---|---|
| FDM с углепластиковым наполнителем | 1-3 шт. | 1-5 | ~70-80 °C | Низкая | Быстрое изготовление, минимальные вложения, ограничена термостойкость |
| SLA с эпоксидным покрытием | 1-10 шт. | 5-15 | ~90-120 °C | Ниже средней | Очень гладкая поверхность, хороша для косметических прототипов |
| Механообработанный алюминий 6061-T6 | 10-150 шт. | 50-150 | ~150-180 °C | Средне-высокая | Стабильность размеров, совместимость с вакуумом и печью |
| Углепластиковая оснастка (углеволокно/эпоксид) | 50-300 шт. | 100-300 | ~150-200 °C | Высокая | Близкий КТР к детали, минимальные деформации при отверждении |
| Инструментальная сталь P20/17-4 | 200+ шт. | 200-500 | 200 °C+ | Очень высокая | Максимальный ресурс, высокая износостойкость, длительный срок изготовления |
Подготовка формы
Перед укладкой форму необходимо тщательно очистить от пыли, масел и остатков предыдущего цикла. Для пористых поверхностей, в особенности у оснастки из 3D-печати или самодельных композитных форм, рекомендуется применение герметика. Затем наносят разделительный состав тонкими равномерными слоями в соответствии с рекомендациями производителя.
При использовании полу-постоянных разделителей количество нанесений между циклами снижается, однако регулярный контроль состояния поверхности остаётся обязательным. Недостаточная или избыточная обработка разделителем часто становится причиной как залипания, так и переноса разделителя на деталь.
- Очистка: Удаление загрязнений совместимым растворителем.
- Герметизация: Обработка пористых участков при необходимости.
- Разделитель: Нанесение тонких слоёв с межслойной выдержкой.
- Контроль: Визуальная оценка и пробное извлечение при первом цикле.
Армирующие материалы, раскладка, дебалка
Выбор армирования определяется направлениями нагрузок. Однонаправленный препрег (UD) обеспечивает максимальный модуль упругости вдоль волокна. Тканые материалы лучше повторяют сложный рельеф формы и дают более сбалансированные свойства. Бескордные ткани (NCF) позволяют гибко формировать пачку слоёв без излишнего перекоса волокон.
Правильная последовательность укладки (стек) критична для жёсткости, прочности и минимизации остаточных напряжений. На радиусах и сложных переходах укладку выполняют аккуратно, избегая складок. Для толстых пакетов применяют промежуточную вакуумную дебалку - кратковременное вакуумирование после укладки групп слоёв для уплотнения и удаления воздуха.
Вакуумная упаковка
Стандартный набор расходных материалов включает разделительную плёнку (пил-плай), впитывающий слой (бризер), вакуумный мешок, уплотнительную ленту и вакуумные штуцера. Ключевое требование - абсолютная герметичность всей сборки. После сборки вакуумный мешок проверяют на герметичность, выдерживая разрежение в течение 10-15 минут до начала нагрева.
Отверждение в печи и автоклаве
Режим отверждения выбирают по техническому паспорту смолы. Как правило, он включает линейный подъём температуры, изотермическую выдержку и контролируемый спуск. Слишком быстрый нагрев может вызвать экзотермический подъём температуры в толстых участках, что приводит к внутренним напряжениям и возможным микродефектам.
Вакуумно-печное формование применяют для большинства прототипов и мелкосерийных деталей. Автоклавное отверждение под давлением 0,4-0,7 МПа существенно снижает пористость и повышает воспроизводимость механических свойств. Компрессионное пресс-формование эффективны при крупносерийном выпуске унифицированных деталей.
| Способ отверждения | Давление | Типовые применения | Пористость | Качество поверхности |
|---|---|---|---|---|
| Печь + вакуумный мешок | Вакуум (~1 атм) | Прототипы, обтекатели, короба | 1-3% | Хорошее |
| Автоклав | 0,4-0,7 МПа (60-100 psi) | Нагруженные несущие детали, автоспорт | <1% | Отличное |
| Гидравлический пресс | 3-70 МПа | Детали большой серии, сложный рельеф | <0,5% | Очень высокое |
Механическая обработка и контроль качества
Углепластик абразивен, поэтому для сверления, фрезерования и резки применяют твердосплавный или алмазный инструмент. Рекомендуются пониженные обороты и умеренная подача с обязательной опорой под деталь для предотвращения расслоения на выходе сверла. При сверлении ответственных отверстий целесообразно использовать сверла специальной геометрии для композитов.
Контроль качества включает визуальный осмотр, акустический (постукивающий) метод, а для ответственных деталей - ультразвуковую дефектоскопию или компьютерную томографию. Обязательна фиксация технологических параметров: показания термопар, разрежение, продолжительность цикла. При серийном производстве ведётся карточка технологического процесса с полной прослеживаемостью.
Экономика производства
Себестоимость детали формируется из нескольких составляющих: амортизация оснастки, материалы (препрег/ткань+смола), расходники, электроэнергия, трудозатраты и механическая обработка. Ключевой принцип - не минимизировать стоимость оснастки любой ценой, а оптимизировать суммарные затраты с учётом ожидаемого тиража.
| Этап | Рекомендуемая оснастка | Примерная стоимость детали | Комментарий |
|---|---|---|---|
| Опытный образец (1-3) | 3D-печать/SLA | $150-$700 | Максимальная скорость, высокая цена за деталь |
| Опытная партия (5-25) | Алюминий | $80-$350 | Оптимальный баланс при отработке конструкции |
| Малая серия (25-150) | Алюминий/композитная | $40-$180 | Амортизация оснастки начинает окупаться |
| Средняя/крупная серия (150+) | Композитная/стальная | $25-$120 | Фокус на цикле, выходе годных и автоматизации |
Практические рекомендации
- Проектируйте под технологию: Избегайте острых внутренних радиусов и глубоких закрытых полостей.
- Оптимизируйте стек: Подбирайте ориентацию слоёв строго под расчётные нагрузки.
- Контролируйте герметичность: Самая частая причина брака - утечка вакуума.
- Документируйте процесс: Карточка сборки и график отверждения обязательны при тиражировании.
Заключение
Производство деталей из углеродного волокна - это управляемый технологический процесс. Грамотный выбор оснастки, дисциплина при укладке и соблюдение режима отверждения позволяют получать лёгкие, прочные и воспроизводимые детали. Компания YongXian оказывает комплексную поддержку по изготовлению композитных деталей: от концепции и прототипа до мелкосерийного и серийного производства.
Часто задаваемые вопросы
В: Какую оснастку выбрать для первого прототипа?
О: Для единичного прототипа оптимальны SLA с эпоксидным покрытием или небольшая алюминиевая форма. 3D-печатная оснастка подойдёт только при низкотемпературном отверждении.
В: Можно ли получить качественную деталь без автоклава?
О: Да. Большинство деталей при правильной вакуумной упаковке и соблюдении режима отверждения в печи имеют отличное качество. Автоклав необходим главным образом для ответственных нагруженных конструкций.
В: Как избежать расслоения при сверлении?
О: Используйте острое твердосплавное или алмазное сверло, пониженные обороты, умеренную подачу, опору с обратной стороны детали. Также важны правильная укладка и уплотнение пакета.
В: Когда переходить с прототипной на серийную оснастку?
О: Когда конструкция окончательно утверждена и есть прогноз тиража. Обычно при планируемых 15-25 и более циклах инвестиции в алюминиевую или композитную оснастку оправданы.
Входит в раздел
Похожие статьи
- Сервис ремонта карбонового композитного сердечника: оценка повреждения и возврат в строй
- 4mm carbon fiber drone frame: когда дополнительная толщина оправдана
- Руководство по carbon fiber fishing rod: модуль, кольца и долговечность
- Углеродные удилищные бланки: руководство по выбору для сборки
- Углеродные носочные пластины: рокер-дизайн в обуви
- Карбоновые дроны (carbon fiber drones): рама, полезная нагрузка и влияние на стоимость
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.
Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.
Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.
Высокомодульный круглый углеволокна труба - M40
Круглой трубки с высоким модулем изготовлены из волокна класса M40 (модуль растяжения 400 ГПа).Предназначен для применения, где максимальное соотношение жесткости к весу имеет решающее значение, например, оптические системы, точные машины и аэрокосмические конструкции.