
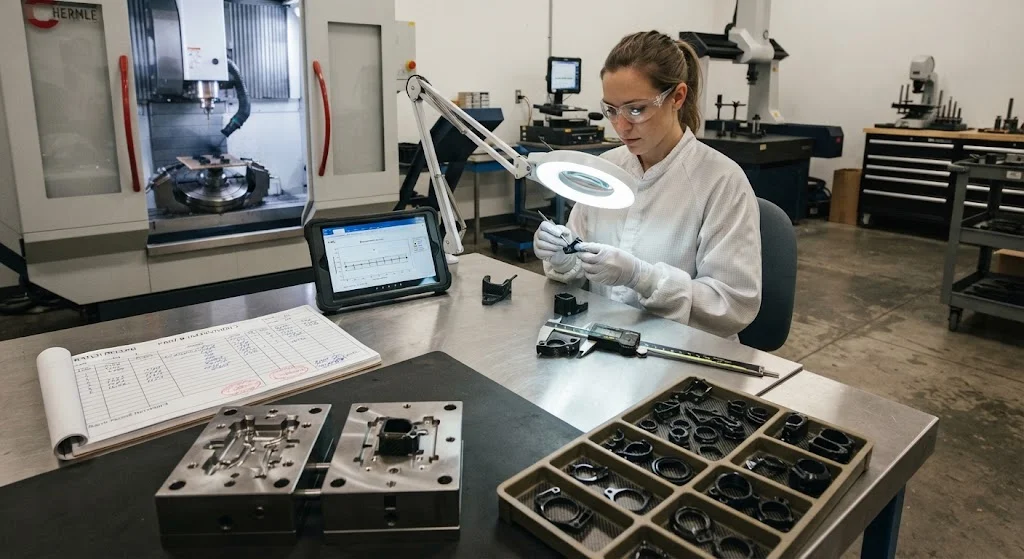
Углеволоконные мелкие детали стали стандартным инженерным решением в премиальной электронике и медицинских устройствах, где низкая масса, размерная стабильность и усталостная прочность важнее стоимости сырья. От подвесов камер дронов и пальцев роботизированных захватов до рукояток хирургических инст
Введение
Углеволоконные мелкие детали стали стандартным инженерным решением в премиальной электронике и медицинских устройствах, где низкая масса, размерная стабильность и усталостная прочность важнее стоимости сырья. От подвесов камер дронов и пальцев роботизированных захватов до рукояток хирургических инструментов и кронштейнов систем визуализации — эти мелкие CFRP-компоненты заменяют обработанный алюминий и сталь, потому что снижают массу детали на 40-60 процентов, обеспечивая при этом отношение жесткости к массе, недостижимое для металла. Прецизионные углеволоконные детали требуют иной производственной дисциплины, чем крупные композитные конструкции: допуски сужаются до ±0,05 мм, толщина стенок падает ниже 1 мм, а экономика оснастки и подготовки доминирует над каждым решением о закупке. В этой статье объясняется, как прецизионные углеволоконные детали проектируются и производятся для электроники и медицины, какие уровни допусков реально достижимы и как проверяется качество в серийном производстве.
Для инженеров практический вопрос не в том, превосходит ли углеволокно металл — превосходит, — а в том, можно ли изготовить мелкую деталь с требуемым допуском по приемлемой стоимости. Ответ зависит от формы материала, метода формования, конструкции оснастки и стратегии контроля, и каждый из этих факторов взаимодействует с остальными. Это руководство дает вам терминологию и критерии приемки для уверенной спецификации углеволоконных мелких деталей.
Почему углеволоконные мелкие детали заменяют металл в электронике и медицинских устройствах
В малогабаритных компонентах разрыв в производительности между углеволокном и металлом наиболее широк именно там, где требования электроники и медицинских устройств наиболее жесткие. В таблице ниже приведено сравнение ключевых свойств для проектирования мелких деталей.
| Свойство | Углеволокно (CFRP) | Алюминий 6061 | Титан Ti-6Al-4V |
|---|---|---|---|
| Плотность | 1,5-1,6 г/см³ | 2,7 г/см³ | 4,4 г/см³ |
| Удельная жесткость | 25-35 (высокомодульное) | 26 | 25 |
| Усталостная выносливость | 60-70% от статической прочности | 30-40% | 50-60% |
| КТР (осевое, высокомодульное) | 0 до -1 ppm/°C | 23 ppm/°C | 9 ppm/°C |
| Демпфирование вибраций | в 4-6 раз выше алюминия | 1 (базовый) | 1,5 |
Три свойства определяют большинство проектных решений. Во-первых, сочетание низкой плотности и высокой удельной жесткости обеспечивает снижение массы, что важно для носимых устройств, хирургических инструментов, удерживаемых в руке часами, и подвижных нагрузок на роботах и дронах. Во-вторых, почти нулевой коэффициент теплового расширения высокомодульного углеволокна сохраняет размерную стабильность прецизионной оптики и кронштейнов датчиков во всем рабочем диапазоне температур — свойство, которого у алюминия и титана просто нет. В-третьих, высокий коэффициент демпфирования углеволокна подавляет вибрации в ручных инструментах и прецизионных позиционирующих платформах, улучшая качество изображения в эндоскопах и стабилизируя подвесы камер в полете.
Прецизионные углеволоконные детали: сравнение методов производства
Мелкие композитные детали производятся меньшим набором процессов, чем крупные конструкции, и выбор процесса определяет достижимый допуск, стоимость и темп производства. Четыре метода доминируют в производстве мелких деталей.
- Компрессионное формование из рубленого углеволоконного компаунда: коротковолокнистые компаунды с волокнами 2-25 мм и объемной долей волокна 20-50% прессуются в нагретых стальных формах. Обеспечивают сложную геометрию с циклом 2-8 минут и допусками ±0,1-0,3 мм при самой низкой стоимости детали.
- Литье под давлением углеволоконных термопластов (CFRTP): гранулы PA, PEEK или PPS с 30-40% короткого углеволокна впрыскиваются с высокой скоростью. Возможны допуски ±0,05-0,15 мм; это метод выбора при объеме более 10 000 деталей в год.
- Механическая обработка на станках с ЧПУ из отвержденной плиты или трубы: обработка углерод/эпоксидного ламината в чистый размер дает самые жесткие допуски (±0,02-0,05 мм) и лучшее качество поверхности ценой отходов материала и более длительного цикла. Стандарт для прототипов и мелкосерийных прецизионных деталей.
- Ролл-ап и диафрагменное формование непрерывного волокна: для мелких трубчатых деталей — втулок валов, направляющих трубок, корпусов приводов — однонаправленный или тканый препрег наматывается на оправку и консолидируется. Обеспечивает самую высокую прочность из четырех методов, но по более высокой цене.
В таблице ниже каждый метод сопоставлен с типичными объемами применения и классами допусков.
| Метод | Типичный допуск | Оптимальный объем | Относительная стоимость детали |
|---|---|---|---|
| Компрессионное формование (рубленое) | ±0,1-0,3 мм | 1 000-50 000 | Низкая |
| Литье под давлением (CFRTP) | ±0,05-0,15 мм | 10 000-1 000 000 | Наименьшая при объеме |
| ЧПУ-обработка (ламинат) | ±0,02-0,05 мм | 1-5 000 | Наивысшая |
| Ролл-ап (непрерывное волокно) | ±0,05-0,2 мм | 100-20 000 | Средне-высокая |
Гибридные маршруты распространены: деталь, отформованная в почти чистый размер, с последующей обработкой критических элементов во второй операции, сочетает структуру затрат формования с допусками механической обработки.
Мелкие CFRP-компоненты: допуски, уклоны и качество поверхности
Три правила геометрии определяют проектирование мелких CFRP-компонентов. Во-первых, формованные детали требуют уклонов — обычно 0,5-1 градус на сторону для элементов, перпендикулярных линии разъема, — для извлечения из формы; элементы без уклона должны обрабатываться, а не формоваться. Во-вторых, толщина стенки должна оставаться выше 0,8-1,0 мм для рубленых компаундов и выше 0,3-0,5 мм для ламинатов из непрерывного волокна, иначе упаковка волокна и течение смолы становятся непредсказуемыми. В-третьих, элементы, требующие точного позиционирования — монтажные отверстия, центрирующие бобышки, установочные кромки, — следует располагать на одной базовой плоскости, чтобы обработка могла опираться на единую поверхность.
Качество поверхности определяется поверхностью формы и формой материала. Полированная стальная оснастка дает формованную поверхность 0,4-0,8 мкм Ra, а обработанный ламинат достигает 0,2-0,4 мкм Ra при правильном инструменте и подаче. Для медицинских устройств, где циклы очистки и дезинфекции воздействуют на дефекты поверхности, бесшовная поверхность без пор является функциональным требованием, а не эстетическим: формованные поверхности обычно более воспроизводимы, чем обработанные, потому что обработка обнажает торцы волокон, которые могут микрорастрескиваться и распушаться при многократной очистке.
Припуски на обработку заслуживают такого же внимания, как и формованная геометрия. Когда формованная деталь обрабатывается во второй операции, припуск — обычно 0,2-0,5 мм на обрабатываемую поверхность — должен быть заложен в формованную геометрию, и форма должна быть спроектирована так, чтобы оставлять сплошной материал там, где будет резать обработка. Углеволоконный ламинат абразивен, поэтому стандартны твердосплавный или алмазный инструмент, а подачи ниже, чем для металла, чтобы избежать вырыва волокна на кромках. Для мелких деталей стоимость обработки на деталь определяется подготовкой, а не временем цикла, поэтому размер партии так сильно влияет на выбор между формованием и обработкой.
Микрокомпозитные детали: контроль качества в производстве
Контроль качества микрокомпозитных деталей проверяет три вещи: идентичность материала, размерное соответствие и структурную целостность. Поскольку детали малы, контроль относительно быстр и может приближаться к полному охвату при умеренных затратах.
- Проверка входного материала: тип волокна, система смолы, объемная доля волокна и сертификаты партии проверяются на соответствие спецификации до формования. Для медицинских устройств прослеживаемость материала до единой партии обычно обязательна по ISO 13485.
- Размерный контроль: КИМ или оптическое измерение проверяет критические элементы по чертежу. Статистическое управление процессом (SPC) на выборочной основе выявляет износ оснастки и дрейф процесса до появления брака.
- Контроль поверхности и кромок: системы машинного зрения проверяют облой, поры, обнажение волокна и дефекты поверхности в темпе производства.
- Структурная проверка: для несущих мелких деталей выборочные испытания и, при необходимости, рентгеновский или микро-КТ контроль внутренних элементов подтверждают, что поры и расслоения остаются ниже пределов приемки.
- Прослеживаемость партии: каждая деталь несет код партии, а полная запись процесса — материалы, форма, станок, оператор, параметры, результаты контроля — сохраняется на весь срок службы изделия.
Для электроники требования ESD добавляют еще одну проверку: угленаполненные компаунды по своей природе несколько проводящи, и при задании защиты от статического разряда проверяется поверхностное удельное сопротивление.
Часто задаваемые вопросы
Какая самая маленькая углеволоконная деталь может быть изготовлена?
Углеволоконные мелкие детали регулярно производятся размером от примерно 5-10 мм, а обработанные элементы могут удерживать размеры ниже 1 мм. На практике предел задается соотношением длины волокна и размера элемента: рубленые компаунды с волокнами 3-6 мм не могут надежно заполнить ребра и бобышки шириной менее примерно 1 мм, поэтому микроэлементы либо обрабатываются, либо изготавливаются из ламинатов непрерывного волокна. Для очень малых высокоточных компонентов механическая обработка отвержденной плиты на станке с ЧПУ — самый надежный путь.
Какие допуски достижимы для углеволоконных мелких деталей?
Детали из CFRTP, отлитые под давлением, удерживают ±0,05-0,15 мм на хорошо спроектированных элементах; детали из рубленого компаунда, отформованные компрессионно, достигают ±0,1-0,3 мм; а обработанные на ЧПУ ламинаты достигают ±0,02-0,05 мм. Жесткие допуски взаимодействуют с геометрией — формованные допуски ухудшаются вблизи линий спая, выталкивателей и линии разъема, — поэтому практический допуск следует задавать на базовых элементах, функционально значимых, а не на каждом размере.
Какие объемы и сроки производства доступны для углеволоконных мелких деталей?
Объем производства охватывает весь диапазон: механическая обработка на ЧПУ подходит для партий 1-5 000 штук, компрессионное формование — для 1 000-50 000 штук, а литье под давлением — для 10 000-1 000 000 штук в год. Сроки соответственно короче, чем у крупных композитных конструкций: формованные детали обычно отгружаются через 3-6 недель после изготовления оснастки, а детали, обработанные на ЧПУ, — через 1-3 недели. Стоимость оснастки — главный барьер входа: от нескольких тысяч долларов за простые компрессионные формы до десятков тысяч за многогнездные литьевые формы.
Заключение
Углеволоконные мелкие детали обеспечивают снижение массы, жесткость и тепловую стабильность, необходимые премиальной электронике и медицинским устройствам, а современные методы формования и обработки делают их экономичными практически при любом объеме. Путь к успешной детали проходит через четыре решения: выбрать форму материала, соответствующую нагрузке, выбрать метод, соответствующий требуемому допуску и объему, спроектировать геометрию с учетом уклонов и толщины стенок и согласовать план контроля до начала производства. Выполненные в таком порядке, прецизионные углеволоконные детали так же предсказуемы, как любая обработанная металлическая деталь.
Если вы оцениваете углеволоконные мелкие детали для электроники или медицинского применения, ознакомьтесь с нашими прецизионными композитными компонентами для стандартных вариантов или свяжитесь с нашей инженерной командой, чтобы обсудить допуски, формы материалов и квалификационные испытания для вашей детали.
Входит в раздел
Похожие статьи
- Углеволоконный стержень рядом со мной: размеры в наличии, допуски и локальная доступность
- Углеволоконные автомобильные детали: лёгкие решения для запаса хода и производительности электромобилей
- Поставщики листов из углеродного волокна: сравнение характеристик и руководство по закупкам
- Индивидуальные сборки из углеродного волокна: интеграция нескольких компонентов и контроль качества
- Изготовление изделий из углеродного волокна на заказ: комплексная услуга от проекта до поставки
- Поставщики углеродного волокна рядом со мной: глобальная карта местных поставщиков для быстрых закупок
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.
Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.