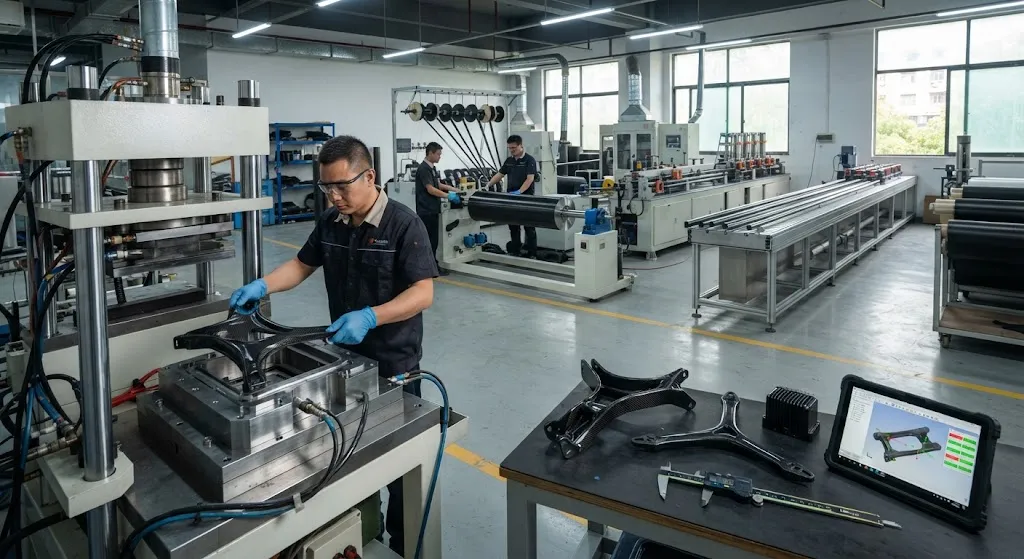
Производство деталей из углеволокна — это мост между сырым углеродным волокном и готовыми компонентами, используемыми в аэрокосмической, автомобильной, робототехнической и промышленной отраслях. Термин охватывает семейство процессов — автоклавное отверждение препрега, трансферное формование смолы, к
Введение
Производство деталей из углеволокна — это мост между сырым углеродным волокном и готовыми компонентами, используемыми в аэрокосмической, автомобильной, робототехнической и промышленной отраслях. Термин охватывает семейство процессов — автоклавное отверждение препрега, трансферное формование смолы, компрессионное формование, намотку, пултрузию и формование раздувом — и правильный выбор зависит от геометрии детали, объема производства, качества поверхности и бюджета. Для покупателей, изучающих поставщиков производства деталей из углеволокна, решение о процессе важнее любого другого фактора, поскольку оно определяет как механические характеристики, так и себестоимость единицы продукции.
В этом руководстве рассматривается каждый основной метод производства, сравниваются их экономика и возможности, и объясняется, что должен поставлять готовый к серийному производству поставщик — от проектирования под производство до оснастки, контроля качества и серийного выпуска.
Основные процессы производства деталей из углеволокна
Каждый метод производства деталей из углеволокна сочетает углеродное волокно с полимерной матрицей, но методы различаются тем, как укладывается волокно, как вводится смола и как отверждается деталь. В таблице ниже обобщены методы, с которыми покупатель столкнется чаще всего.
| Процесс | Как работает | Типичный объем | Стоимость детали | Лучше всего для |
|---|---|---|---|---|
| Препрег + автоклав | Пропитанное волокно укладывается на оснастку, вакуумируется и отверждается под нагревом и давлением | Низкий и средний | Самая высокая | Аэрокосмические и высокопроизводительные детали с жесткими допусками |
| Трансферное формование смолы (RTM) | Сухая преформа укладывается в закрытую форму, смола впрыскивается под давлением | Средний | Средне-высокая | Сложные 3D-формы, качество поверхности с двух сторон |
| Компрессионное формование | Листовой или объемный формовочный материал прессуется в нагретой форме | Высокий | Низкая при масштабе | Автомобильные панели, кронштейны, высокообъемные детали |
| Намотка | Непрерывное волокно наматывается на вращающуюся оправку и отверждается | Средний | Средняя | Трубы, валы, сосуды давления |
| Пултрузия | Непрерывное волокно протягивается через нагретую фильеру, образуя профиль постоянного сечения | Очень высокий | Самая низкая | Стержни, трубы, балки, направляющие |
Автоклавный препрег обеспечивает наилучшую механическую стабильность и качество поверхности, поэтому он доминирует в ответственных аэрокосмических деталях. RTM сочетает сложность формы с воспроизводимым качеством и распространен в автомобильных и промышленных корпусах. Компрессионное формование — рабочая лошадка для высокообъемных автомобильных и потребительских деталей, где решает время цикла. Намотка и пултрузия покрывают длинные детали постоянного сечения с гораздо меньшими затратами, чем формовочные альтернативы.
Производство деталей из углеволокна: как выбрать процесс
Выбор процесса — это компромисс между четырьмя переменными: геометрией, объемом, требованиями к поверхности и условиями нагружения. Практический способ сузить выбор — ответить на три вопроса:
- Постоянно ли сечение детали? Если да, пултрузия или намотка почти всегда превзойдут формовку по стоимости и срокам.
- Каков годовой объем? При объеме выше примерно 10 000 деталей в год экономичной становится компрессионное формование или RTM высокого давления; ниже 500 деталей разумнее препрег или RTM низкого давления.
- Критично ли качество поверхности? Поверхности класса A для автомобилей требуют металлической оснастки, что означает RTM или компрессионное формование; внутренние конструкции допускают поверхности вакуумированного препрега.
Условия нагружения также важны: однонаправленные нагрузки благоприятствуют пултрузионным или намоточным структурам, многоосные — тканым материалам и формовочным схемам укладки. Хороший производитель деталей из углеволокна возразит против предложенного процесса, если геометрия и объем не соответствуют, и порекомендует метод, который достигает целевой стоимости.
Проектирование под производство: что нужно поставщику от вас
Успешное производство деталей из углеволокна начинается до резки любого волокна. Поставщики работают с определенным набором входных данных, и качество этих данных определяет, как быстро проект перейдет от прототипа к серийному производству. Стандартный пакет включает 3D-модель CAD, чертеж с допусками, условия нагрузки и окружающей среды, которым должна соответствовать деталь, и годовое количество. С этими данными инженер может выбрать марку волокна, систему смолы, последовательность укладки и процесс, затем рассчитать стоимость оснастки и себестоимость детали.
Два аспекта проектирования заслуживают особого внимания. Во-первых, углы наклона и радиусы: острые внутренние углы задерживают воздух и создают сухие зоны при RTM и компрессионном формовании, поэтому щедрые радиусы улучшают заполнение и уменьшают дефекты. Во-вторых, допуски: детали из углеволокна слегка усаживаются при отверждении и пружинят после извлечения из формы, поэтому поставщики выдерживают размерные допуски примерно от ±0,1 до ±0,5 мм в зависимости от процесса и размера элемента. Раннее знание этих ограничений предотвращает дорогостоящие переделки оснастки.
Оснастка и выход на серийное производство
Оснастка — самая большая разовая стоимость в производстве деталей из углеволокна. Алюминиевая оснастка распространена для средних объемов, стальная — для высокообъемного компрессионного формования, а углеродная или инваровая — для автоклавных деталей, где тепловое расширение должно совпадать с деталью. Сроки изготовления оснастки обычно составляют от четырех до двенадцати недель, и покупатели должны рассматривать инвестиции в оснастку как часть общей стоимости проекта, а не сравнивать только цены за деталь.
Надежный поставщик проверяет оснастку с помощью инспекции первого изделия: первые детали измеряются по чертежу, из той же производственной партии вырезаются образцы, и механические испытания подтверждают модуль, прочность и пористость до начала серийного производства. Именно на этом этапе большинство проблем с качеством выявляются дешево — исправить оснастку стоит гораздо меньше, чем отозвать производственную партию.
Контроль качества и сертификация
Контроль качества в производстве деталей из углеволокна охватывает три уровня: проверку входящих материалов, контроль процесса и испытания готовых деталей. Входные проверки подтверждают поверхностную плотность волокна, содержание смолы и срок годности препрега. Контроль процесса отслеживает профили температуры и давления отверждения в соответствии с квалифицированной спецификацией процесса. Финальные испытания обычно включают ультразвуковой контроль на наличие пор и расслоений, измерение размеров и разрушающие испытания образцов процесса.
- Ультразвуковой контроль обнаруживает внутренние поры и расслоения, невидимые на поверхности.
- Механические образцы — образцы на растяжение, изгиб и сжатие из каждой партии подтверждают соответствие материала спецификации.
- Сертификация — аэрокосмические поставщики имеют AS9100 и часто NADCAP; промышленные поставщики обычно имеют ISO 9001 с сертификатами материалов при каждой отгрузке.
Для покупателей практическая просьба проста: запросите руководство по качеству, отчеты инспекции первого изделия и сертификаты материалов, сопровождающие каждый заказ.
Драйверы стоимости и чего ожидать
Себестоимость единицы в производстве деталей из углеволокна определяется материалами, трудом и амортизацией оснастки, причем доли резко различаются по процессам. В таблице ниже показаны типичные структуры стоимости для формованных деталей.
| Компонент стоимости | Автоклавный препрег | RTM | Компрессионное формование |
|---|---|---|---|
| Доля материалов | 40-55% | 30-45% | 25-40% |
| Доля труда | 30-40% | 20-30% | 10-20% |
| Амортизация оснастки | 5-15% | 15-25% | 20-35% |
| Типичное время цикла | 2-6 часов | 30-90 минут | 5-20 минут |
Материалы доминируют в автоклавных деталях, потому что аэрокосмический препрег дорог, а выкладка трудоемка. Оснастка доминирует в компрессионном формовании, потому что стальные формы дороги, но окупаются при больших объемах. При сравнении предложений поставщиков производства деталей из углеволокна запрашивайте разбивку — низкая цена за деталь с высокой стоимостью оснастки может быть правильным выбором при объеме, и наоборот для прототипов.
Часто задаваемые вопросы
Сколько стоит производство деталей из углеволокна?
Стоимость детали сильно варьируется: пултрузионные профили при объеме могут стоить несколько долларов за метр, а автоклавные аэрокосмические детали — от десятков до сотен долларов за штуку в зависимости от размера и сложности. Оснастка добавляет разовую стоимость примерно от 2 000 до 50 000 долларов и более за форму. Самый дешевый способ сравнить — отправить один и тот же чертеж нескольким производителям деталей из углеволокна и запросить стоимость оснастки и цену за деталь при вашем годовом объеме.
Сколько времени нужно, чтобы запустить деталь из углеволокна в производство?
Типичные сроки: от одной до трех недель на анализ конструкции и котировку, от четырех до двенадцати недель на оснастку и от одной до трех недель на первые изделия и испытания. Общее время до серийного производства обычно составляет от восьми до восемнадцати недель с момента подписания чертежа. Прототипирование с 3D-печатной оснасткой или ручной выкладкой может сократить первые образцы до двух-четырех недель, но ценой более низкого качества поверхности и более высокой цены за деталь.
Может ли производство деталей из углеволокна достигать жестких допусков?
Да, но в пределах процесса. Пултрузионные и намоточные детали выдерживают ±0,1-0,25 мм по диаметру и толщине стенки, когда оснастка согласована со структурой волокна. Формованные детали выдерживают ±0,1-0,5 мм в зависимости от размера элемента и усадки при отверждении. Там, где требуются допуски ниже этих диапазонов, поставщики обрабатывают критические поверхности после отверждения — обычно на 5-осевом ЧПУ — что распространено для сопрягаемых поверхностей и отверстий под крепеж.
Заключение
Производство деталей из углеволокна — это сначала решение о процессе, а затем решение о поставщике. Определите геометрию, объем, требования к поверхности и нагружению, затем сопоставьте их с процессом — пултрузия и намотка для постоянных сечений, RTM и компрессионное формование для сложных форм при объеме, автоклавный препрег для максимальных характеристик. Проверьте систему качества поставщика, осмотрите первое изделие и сравнивайте стоимость оснастки плюс цену за деталь, а не только цену за единицу.
YongXian производит пултрузионные и намоточные детали из углеволокна с экспортной документацией, сертификатами материалов и поддержкой индивидуальной оснастки. Посмотрите наш ассортимент изделий из углеволокна или запросите котировку с вашим чертежом и годовым объемом.
Похожие статьи
- Углеродная пластина Amazon: полное руководство
- Углеволокно и чехол из ПУ: полное руководство
- Детали из углеволокна для автомобилей: полное руководство
- Компании по производству углеволокна: полное руководство
- Углеволоконные листы в продаже: контрольный список покупателя по толщине, переплетению и отделке
- Кроссовки с углеродной пластиной: производственный процесс и спецификации материала
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты
Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.
Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.
Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.
Углеродное волокно плиты - высокоглянцевый декоративный
Высокоглянцевая декоративная плитка из углеволокна с зеркалообразной поверхностью.Глянцевое покрытие улучшает видимую 3K ткань, создавая премиальную эстетику для потребительских приложений.Легкий, но жесткий, доступный в тонких калибрах для легкой резки и формирования.