
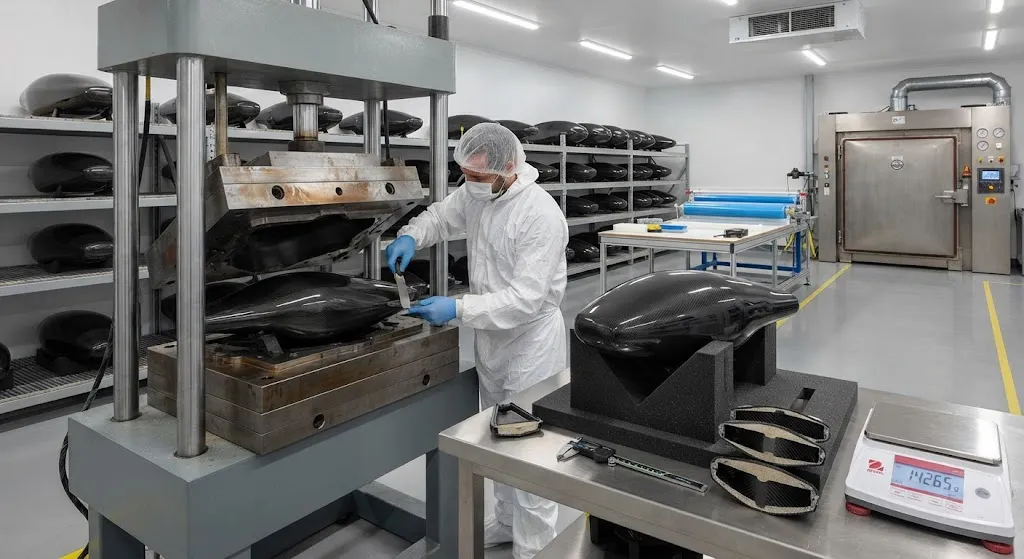
Производство корпуса дрона из углеволокна стало определяющей компетенцией современного проектирования БПЛА, поскольку корпус дрона несёт летательный аппарат, защищает полезную нагрузку и поглощает посадочные и аварийные нагрузки — всё при весе, определяющем длительность полёта. Корпус дрона из углев
Введение
Производство корпуса дрона из углеволокна стало определяющей компетенцией современного проектирования БПЛА, поскольку корпус дрона несёт летательный аппарат, защищает полезную нагрузку и поглощает посадочные и аварийные нагрузки — всё при весе, определяющем длительность полёта. Корпус дрона из углеволокна достигает этого за счёт монококовой конструкции: вместо отдельной рамы с прикрученными панелями сама оболочка является конструкцией, а волокна ориентированы вдоль путей нагружения так, что каждый грамм материала работает. Результат — фюзеляж, который обычно на 30-50% легче болтовой конструкции с алюминиевой рамой при равной или более высокой жёсткости.
В этой статье объясняется, как на самом деле работает производство корпуса дрона из углеволокна. Мы рассматриваем логику монококовой конструкции, делающую цельную оболочку практичной, методы производства корпусов дронов — пресс-формование, формование с помощью баллона и препрег с автоклавным отверждением — а также контроль качества, обеспечивающий, чтобы каждый корпус, выходящий из формы, был прочным, лёгким и воспроизводимым.
Производство корпуса дрона из углеволокна: принципы монококовой конструкции
Монококовая конструкция — причина того, что корпус дрона из углеволокна может быть одновременно лёгким и жёстким. В монококовой оболочке обшивка напрямую воспринимает изгиб, кручение и сжатие, поэтому тяжёлый внутренний каркас не нужен. Ламинат определяют три принципа проектирования:
- Ориентация по путям нагружения: волокна выравниваются по главным направлениям нагрузки. Однонаправленные слои идут вдоль оси фюзеляжа, воспринимая изгиб, а слои ±45 градусов работают на кручение и боковые нагрузки.
- Сэндвич-конструкция: тонкие углеродные обшивки, склеенные с лёгким заполнителем — пеной или сотами, — многократно увеличивают изгибную жёсткость. Сэндвич-панель примерно в 10-20 раз жёстче на единицу веса, чем сплошной ламинат той же массы.
- Непрерывная передача нагрузки: нагрузки обтекают оболочку без стыков, поэтому концентрации напряжений от болтовых соединений исключены. Там, где нужны вставки, их заформовывают или приклеивают с помощью адгезионных соединений большой площади.
Практический результат — корпус дрона с высоким отношением жёсткости к весу и чистой внешней поверхностью, упрощающей аэродинамику. Та же оболочка может интегрировать крепления двигателей, окна камер и отсеки аккумуляторов как формовочные элементы, а не навесные кронштейны.
Методы производства композитной оболочки дрона: пресс-формование
Пресс-формование — самый высокопроизводительный метод производства корпуса дрона из углеволокна. Предварительно раскроенные листы препрега — углеродной ткани, пропитанной эпоксидной смолой, — укладываются в нагретую стальную форму, и гидравлический пресс смыкает форму под давлением и температурой. Смола течёт, уплотняет слои и отверждается, обычно при 140-180°C в течение 20-60 минут. Готовая оболочка извлекается из формы, причём обе поверхности контролируются формой.
| Метод | Время цикла | Стоимость оснастки | Лучшее применение |
|---|---|---|---|
| Пресс-формование | 20-60 минут | Высокая (стальные формы) | Серийное производство, жёсткие допуски |
| Формование с баллоном | 2-4 часа | Низкая-средняя | Замкнутые оболочки, малые-средние объёмы |
| Препрег в автоклаве | 4-8 часов | Высокая (формы + автоклав) | Высокопроизводительные корпуса авиационного уровня |
Пресс-формование превосходно по скорости и стабильности: после аттестации формы каждая деталь размерно идентична, а время цикла подходит для серий из сотен и тысяч оболочек. Ограничение — геометрия: двухчастная форма требует уклонов, а сложные внутренние элементы формировать трудно.
Формование корпуса БПЛА из углеволокна: методы с баллоном и автоклавом
Для замкнутых оболочек корпуса дрона без линии разъёма стандартным подходом является формование с баллоном. Углеродное волокно (сухое или препрег) укладывается в жёсткую внешнюю форму, а надувной баллон внутри оболочки расширяется под давлением, прижимая ламинат к поверхности формы при отверждении. Это даёт бесшовный цельный корпус с гладкими внутренними поверхностями — идеально для фюзеляжей, где важны аэродинамическая чистота и водонепроницаемый или экранированный от помех интерьер.
Автоклавное отверждение добавляет давление и вакуум поверх температурного цикла: оболочка вакуумируется в мешок, затем отверждается в автоклаве под давлением до 6-10 бар. Сочетание вакуума и давления удаляет поры и максимизирует объёмную долю волокна, поэтому корпуса с автоклавным отверждением достигают наивысшей прочности и жёсткости при заданном весе. Цена — время цикла и капитальные затраты: автоклавы дороги в приобретении и эксплуатации, поэтому метод применяется для высокопроизводительных или критичных к аттестации корпусов.
Независимо от метода, конструкция формы определяет достижимое качество. Формы из обработанного алюминия дают точную геометрию и тонкую отделку поверхности, а композитные формы легче и дешевле для коротких серий, но передают меньше деталей. Хорошая форма для корпуса дрона также предусматривает позиционирование заформованных вставок, элементы выравнивания двух половин и систему съёма, не повреждающую отверждённую оболочку.
Фюзеляж дрона из CFRP: выбор материала и укладка
Укладка корпуса дрона из углеволокна проектируется, а не выбирается наугад, и выбор материала следует из случая нагружения и метода производства:
- Саржевая ткань 3K: стандарт для обшивок корпуса. Она формуется по сложным кривым без складок, даёт однородный внешний вид и сбалансированные свойства в обоих направлениях ткани.
- Однонаправленные слои: добавляются вдоль оси фюзеляжа там, где нужна изгибная жёсткость, повышая жёсткость без веса дополнительных слоёв ткани.
- Материалы заполнителя: пена PMI или PVC и соты Nomex образуют сэндвич-заполнитель в плоских и слегка изогнутых панелях, многократно повышая жёсткость при минимальном весе.
- Смоляные системы: эпоксидные препреги с температурой стеклования выше 120°C подходят для большинства условий эксплуатации дронов; модифицированные системы улучшают ударную стойкость при посадке и обращении.
Объёмная доля волокна — самый информативный показатель качества: хорошо уплотнённые ламинаты авиационного уровня достигают 55-65%, а плохо обработанные детали опускаются ниже 45% и пропорционально теряют прочность. При оценке поставщика корпусов дронов объёмная доля волокна, содержание пор и цикл отверждения — это данные, раскрывающие качество процесса.
Контроль качества при производстве корпусов БПЛА из углеволокна
Контроль качества при производстве корпуса дрона из углеволокна начинается до формования и продолжается после того, как деталь покидает форму. Наиболее важные проверки:
- Контроль входящего материала: препрег хранится в замороженном виде и регистрируется по партиям; просроченный или размороженный материал отбраковывается, поскольку влага и старение ухудшают свойства после отверждения.
- Мониторинг процесса: температура формы, давление и время отверждения записываются для каждого цикла, поэтому каждая оболочка имеет полную запись процесса.
- Контроль размеров: отверждённый корпус проверяется относительно базы формы — критические точки крепления, позиции двигателей и интерфейсы полезной нагрузки измеряются по спецификации.
- Неразрушающий контроль: ультразвуковой или ударный контроль подтверждает, что обшивки и заполнитель склеены без пор и расслоений в высоконагруженных зонах.
- Разрушающий контроль образцов: контрольные образцы, формуемые с каждой партией, испытываются на растяжение и изгиб, соотнося фактическую прочность партии с проектными значениями.
Именно эти меры отличают корпус дрона, который работает одинаково во всём парке, от корпуса с разбросом характеристик. Поставщик, способный предоставить записи партий, данные испытаний и размерные отчёты для каждой оболочки, обладает инфраструктурой для серьёзного производства — и именно такая инфраструктура нужна вашему летательному аппарату.
Часто задаваемые вопросы
Почему монококовый корпус дрона из углеволокна лучше рамы с панелями?
Монококовый корпус интегрирует конструкцию в оболочку, поэтому каждое волокно несёт нагрузку и нет тяжёлых соединений между отдельными деталями. По сравнению с болтовой алюминиевой рамой и пластиковыми панелями монококовый углеродный корпус обычно на 30-50% легче при равной или более высокой жёсткости и имеет более чистую внешнюю поверхность, снижающую сопротивление. Оборотная сторона — более высокая стоимость оснастки, более сложный ремонт и необходимость тщательного проектирования ламината вокруг отверстий. Для летательных аппаратов с полезной нагрузкой, где важна длительность полёта, экономия веса напрямую превращается в большее время полёта.
Какой метод производства следует выбрать производителю дронов для нового корпуса?
Выбор зависит от объёма, геометрии и целевых характеристик. Для серийного производства нескольких сотен и более корпусов с геометрией, подходящей для двухчастной формы, пресс-формование даёт самое короткое время цикла и лучшую стоимость детали. Для бесшовной замкнутой конструкции при малых и средних объёмах практичен метод с баллоном. Для наивысшего отношения прочности к весу или качества авиационного уровня используется препрег с автоклавным отверждением — ценой более длинных циклов и более высоких капитальных затрат. Исходите из целевого объёма и производительности — и правильный метод последует сам.
Как полезная нагрузка и оборудование крепятся к корпусу дрона из углеволокна?
Точки крепления проектируются в корпус, а не прикручиваются сквозь обшивку. Заформованные резьбовые вставки размещаются в точках нагрузки при укладке, фиксируются конструкционным клеем и удерживаются заполнителем или локальным усилением. Для крупных отсеков оборудования используются приклеенные базовые плиты, распределяющие нагрузку по широкой площади оболочки. Правило — не концентрировать нагрузки на тонкой обшивке: каждая точечная нагрузка подкреплена либо локальным наращиванием ламината, либо блоком заполнителя, либо заформованной вставкой. Поэтому корпус, спроектированный как монокок с самого начала, гораздо проще оснастить, чем оболочку, задуманную как декоративный кожух.
Заключение
Производство корпуса дрона из углеволокна превратилось в точную, хорошо понятную дисциплину. Монококовая конструкция позволяет цельной оболочке нести аппарат и полезную нагрузку при минимальном весе, а метод производства — пресс-формование, формование с баллоном или препрег с автоклавным отверждением — определяет баланс стоимости, времени цикла и производительности. Выбор материала, объёмная доля волокна и контроль качества отличают надёжный корпус, готовый к парку, от нестабильной оболочки.
При разработке нового дрона начните со случая нагружения и целевого объёма, затем выберите метод формования и ламинат, которые им соответствуют. Ознакомьтесь с нашими корпусами дронов из углеволокна и композитными конструкциями для стандартных конструкций или свяжитесь с нашей инженерной командой, чтобы обсудить индивидуальные монококовые корпуса, оснастку и аттестацию для вашей программы БПЛА.
Входит в раздел
Похожие статьи
- Углеволоконная труба в продаже: сравнение объявлений и защита от плохих спецификаций
- Углеволоконные детали двигателя: высокотемпературные характеристики для гоночных и высокопроизводительных автомобилей
- Углеволоконные кузовные детали: наружные панели и конструкционные компоненты автомобиля
- Поставщик углеволоконных деталей для дронов: рамы FPV, рычаги и конструкционные компоненты
- Намотанные эпоксидные трубы: промышленное применение от нефтегаза до авиакосмоса
- Углеволоконный стержень рядом со мной: размеры в наличии, допуски и локальная доступность
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
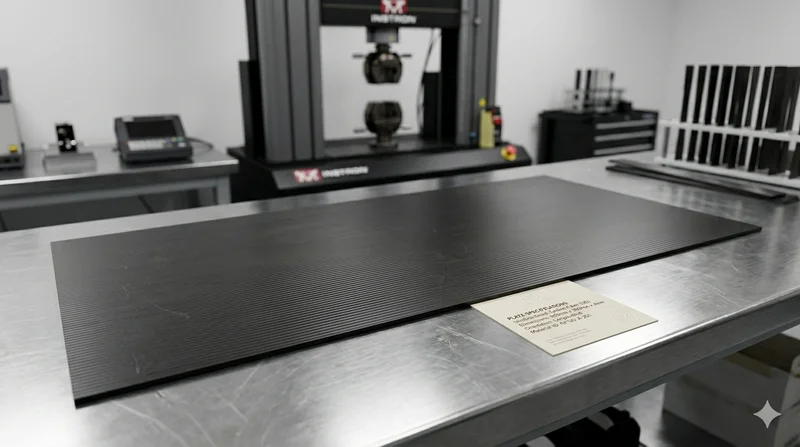
Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.
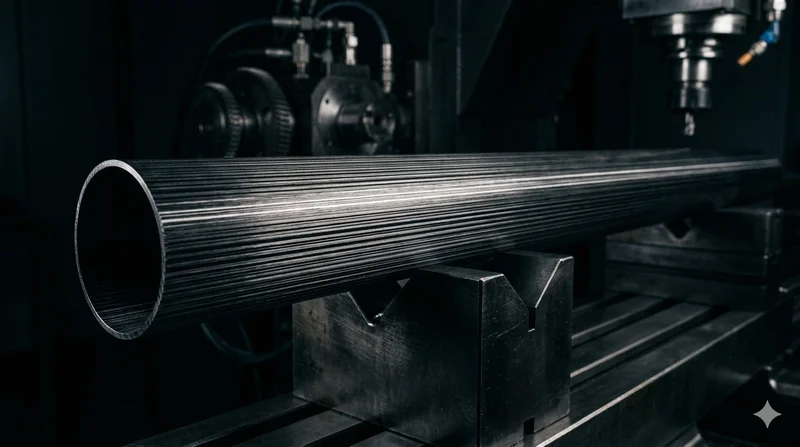
Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.