
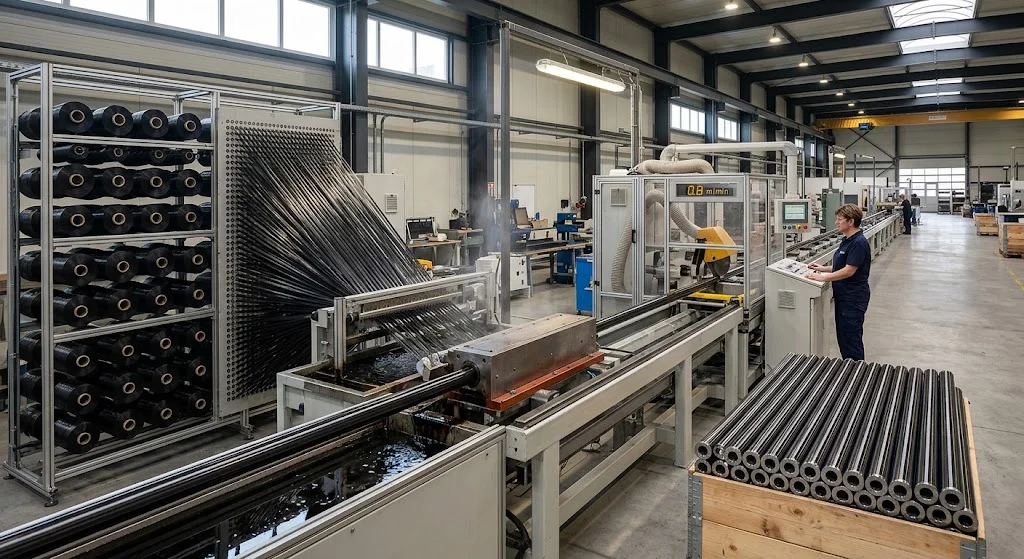
ألياف الكربون بالبلتريوجن هو مصطلح يشير إلى المقاطع — قضبان، أنابيب، شرائح، زوايا ومقاطع مخصّصة — المصنوعة بعملية مستمرة يُسحب فيها الليف عبر حوض راتنج، ثم عبر قالب مُسخَّن يُصلّبه في مقطع ثابت، ثم يُقصّ إلى الطول. وهو أكثر مسار إنتاج حجماً للمقاطع الإنشائية من ألياف الكربون، ويُنتج منتجات بملف خصائ
مقدمة
ألياف الكربون بالبلتريوجن هو مصطلح يشير إلى المقاطع — قضبان، أنابيب، شرائح، زوايا ومقاطع مخصّصة — المصنوعة بعملية مستمرة يُسحب فيها الليف عبر حوض راتنج، ثم عبر قالب مُسخَّن يُصلّبه في مقطع ثابت، ثم يُقصّ إلى الطول. وهو أكثر مسار إنتاج حجماً للمقاطع الإنشائية من ألياف الكربون، ويُنتج منتجات بملف خصائص محدَّد بدقة: صلابة محورية استثنائية ومتانة، وتمدد حراري محوري شبه صفر، وضعف محدَّد في الاتجاهات العرضية والالتوائية يجب على المصمّم أن يأخذها بعين الاعتبار.
يشرح هذا المقال آلية عملية البلتريوجن، وما هي الحدود الميكانيكية لمنتجات القضبان والأنابيب من ألياف الكربون بالبلتريوجن، وكيف تصمّم ضمن هذه الحدود بدل اكتشافها أثناء الخدمة.
كيف تُصنَع ألياف الكربون بالبلتريوجن
العملية مستمرة وتمرّ بأربع مراحل. أولاً، تُفكّ بكرات المادة الخام وتُوجَّه إلى لوح محاذاة يحدّد اتجاه الليف — عادة أحادي الاتجاه شبه كامل، مع سير معظم الخيوط على محور السحب. ثانياً، يمرّ الليف المُحاذى عبر حوض راتنج (عادة إيبوكسي أو فينيل إستر أو فينول، حسب متطلبات التطبيق) ويُشبَع بالراتنج. ثالثاً، يدخل الليف المشبع قالباً فولاذياً مُسخَّناً — هندسة القالب تحدّد المقطع النهائي — حيث يتصلّب الراتنج بينما يُسحب المقطع بسرعة 0.3 إلى 1.5 متر في الدقيقة. رابعاً، يمسك آلة السحب المقطع المتصلّب وتمشي منشار لقصّه إلى الطول المحدّد.
بما أن الليف يُسحب على طول المحور، فإن المقطع النهائي شبه أحادي الاتجاه. نسبة حجم الليف النموذجية 60-70%، ما يمنح معامل مرونة محورياً 100-150 جيجاباسكال لليف المعياري ومتانة شدّ محورية 1200-1800 ميجاباسكال. تجعل هذه الأرقام أنبوب ألياف الكربون بالبلتريوجن أصلب بنحو أربعة أضعاف وأمتّن بنحو خمسة أضعاف لكل وحدة كتلة من أنبوب ألومنيوم مكافئ في الاتجاه المحوري. لكن المحاذاة نفسها تعني أن الخصائص العرضية والحلقية جزء صغير من القيم المحورية — الحدّ الميكانيكي الذي يحدّد أين يمكن استخدام هذه المقاطع وأين لا يمكن.
نطاق المقاطع: ما أشكال ألياف الكربون بالبلتريوجن المتاحة
تُوفَّر مقاطع البلتريوجن في نطاق قياسي واسع، مع قوالب مخصّصة للأحجام الكبيرة. العائلات الشائعة تشمل:
- قضبان: مقاطع دائرية مصمتة، قطرها عادة 2-20 مم. تُستخدم كمحاور دوّارة، وصوانيهوائية، وعناصر أذرع روبوتية، وقضبان تعزيز. مقاومة نوعية عالية، لكنها عرضة للانبعاج في تطبيقات ضغط نحيلة طويلة.
- أنابيب: مقاطع دائرية مجوّفة، قطرها الخارجي 3-50 مم وسماكة جدارها 0.5-3.0 مم. المقطع العملي لهياكل الطائرات المسيّرة ومعدات الرياضة والجناحات الإنشائية.
- أنابيب مستطيلة ومربعة: تُستخدم حين تُطلب أسطح تثبيت مسطّحة — عناصر هيكل، وأدلة أغلفة، وحواجز آلات.
- زوايا وشرائح: مقاطع على شكل L وC لدعامات التقوية وحماية الحواف وإطار خفيف الوزن.
- قضبان مسطّحة ومقاطع أقطار خاصة: بما في ذلك مقاطع T وI وأشكال مخصّصة لتطبيقات إنشائية محددة.
المقاسات القياسية تُشحن من المخزون؛ المقاطع المخصّصة تتطلّب قالباً خاصاً يحمل تكلفة أداة وحدّاً أدنى للتشغيل — عادة 500-2000 متر حسب تعقيد المقطع.
حدود ميكانيكية يجب أن يعرفها كل مصمّم
طبيعة الليف أحادية الاتجاه في البلتريوجن تخلق مجموعة حدود ميكانيكية متسقة عبر المورّدين وأنظمة المواد. الجدول أدناه يلخّص الأرقام الرئيسية والنتيجة التصميمية لكل منها.
| الخاصية | القيمة النموذجية | النتيجة التصميمية |
|---|---|---|
| معامل المرونة المحوري في الشدّ | 100-150 جيجاباسكال | ممتاز للدعامات الممدودة والجناحات الصلبة |
| متانة الشدّ المحورية | 1200-1800 ميجاباسكال | قدرة حمل عالية على محور السحب |
| متانة الشدّ العرضية | 40-80 ميجاباسكال | محور ضعيف — تجنّب تحميل ضغط البرغي مباشرة على الجدار |
| مقاومة الانسحاق الحلقية/الشعاعية | 30-60 ميجاباسكال | استخدم جلبات أو بطانات في الوصلات المساميرية |
| صلابة الالتواء | يُحكَم بالجدار الرقيق لا بالليف | قدرة تالّ ضعيفة — أضِف لفّاً خارجياً عند التالّ |
| التمدد الحراري المحوري | ~0 إلى 1 × 10⁻⁶/K | تمدد حراري شبه صفر — مثالي للهياكل الدقيقة |
| التمدد الحراري العرضي | 20-40 × 10⁻⁶/K | تمدد مختلف عبر المحاور — افحص الوصلات الملصوقة |
ثلاثة أنماط تفتّل تهيمن عملياً. الانبعاج يحكم الأنابيب النحيلة الطويلة تحت الضغط — أنبوب قطره الخارجي 10 مم وجداره 1 مم سينبعاج قبل أن يبلغ متانة المادة المقاومة للضغط بكثير إن لم يُسنَد على مدى طويل. الانسحاق المحلي في ثقوب البراغي ونقاط التثبيت هو النمط الثاني الأكثر شيوعاً — الجدار الرقيق الأحادي يُسحق تحت حمل مركّز قبل أن يبلغ الأنبوب قدرته المعلنة. التفكيك على الأطراف هو الثالث: وجه قصّ غير مُحكَم يكشف نهايات الليف للرطوبة، وقد يبدأ المقطع بالتشقّق على طول محور الليف تحت الحمل. الثلاثة قابلة للإدارة بتفاصيل تصميم مناسبة، لكن الثلاثة نتائج متوقّعة لمعمار الليف أحادي الاتجاه.
قواعد تصميم للقضبان والأنابيب من ألياف الكربون بالبلتريوجن
بضع قواعد عملية تغطّي معظم أعمال تصميم المقاطع بالبلتريوجن:
- صمّم للمحور: حمّل المقطع بالشدّ أو الضغط أو الانحناء على طول اتجاه السحب. تجنّب التحميل النقطي العرضي ومحمل البراغي المركّز في الوصلات دون موزّع.
- افحص الانبعاج قبل المتانة: لأي عنصر مضغوط أطول بنحو 30 ضعف قطره، سيحكم انبعاج أويلر قبل متانة المادة. استخدم معامل ظروف الأطراف الصحيح وأعد الحساب.
- وزّع ضغط التثبيت: استخدم جلبة ملصوقة أو بطانة أو مُدخلاً مُسبَّقاً بالصبّ في كل وصل مثبّت بالبراغي. برغي M4 مباشرة على جدار 1 مم يسحق الأنبوب؛ والبرغي نفسه عبر جلبة ألومنيوم يوزّع الحمل بأمان.
- احكم الأطراف: ادهن أو غلّف أو أحكم كل وجه قصّ بالإيبوكسي. الطرف غير المحكم في منشأة خارجية يمتصّ الرطوبة، ودورات التجمّد-الذوبان قد تُطلق التفكك في موسم واحد.
- احترم عدم تطابق التمدد الحراري: عند لصق مقطع بالبلتريوجن مع ألومنيوم أو فولاذ، صمّم الوصل ليستوعب التمدد العرضي مقابل التمدد المحوري شبه الصفر — خط لاصق مرن أو فتحة ممدودة يكفيان عادةً.
الأسئلة الشائعة
ما الفرق بين ألياف الكربون بالبلتريوجن وأنبوب اللفّ حول القالب؟
الأنابيب بالبلتريوجن تُصنع بسحب الليف باستمرار عبر قالب مُسخَّن، فتنتج جداراً شبه أحادي الاتجاه بصلابة محورية عالية جداً لكن خواصاً عرضية ضعيفة. أنابيب اللفّ تُصنع بلفّ prepreg حول قالب داخلي وتُصلَّب، ما يسمح بمواضع متعددة الاتجاهات تمنح أداءً تالّياً وحلقياً أفضل بتكلفة أعلى للمتر. للحمولات المحورية الخالصة — دعامات وجناحات — البلتريوجن عادة الخيار الأكثر كفاءة؛ ولتطبيقات التالّ أو الضغط الشعاعي المرتفعين، تُؤخَذ بعين الاعتبار المقاطع الملفوفة.
هل يمكن حفر وتشغيل ولصق القضبان والأنابيب من ألياف الكربون بالبلتريوجن؟
نعم، مع الحرص. احفر وشغّل بأدوات كربيدية بسرعة معتدلة مع شفط الغبار؛ وادعم جهة الخروج لمنع تشرّق الجدار الأحادي. الصِق بإيبوكسي ثنائي المكوّن بعد خشونة السطح وتنظيفه؛ جلبة أسطوانية في واجهة اللصق توزّع الحمل وتمنع التشرّق. تجنّب وصلات لاصقة محمّلة بالشرّاء الخالص — متانة الواجهة أقل بكثير من المتانة المحورية للمقطع.
ما الأطوال والمواصفات القياسية لمقاطع ألياف الكربون بالبلتريوجن؟
الأطوال القياسية عادة 1 متر أو 2 متر، تُقصّ حسب الطلب. قطر التسامح الخارجي للأنابيب القياسية عادة ±0.1-0.2 مم؛ وتسامح سماكة الجدار ±0.1 مم؛ والاستواء ضمن 1 مم لكل متر. الأطوال المخصّصة متاحة قد تتحمل تكلفة قصّ. للتطبيقات الدقيقة — منصات بصرية وأذرع قياس — حدد نطاق التسامح الأدق وتأكيد طريقة القياس مع المورّد قبل الطلب.
الخاتمة
ألياف الكربون بالبلتريوجن هي المسار الاقتصادي للحصول على مقطع إنشائي صلب جداً وخفيف جداً، وحدودها الميكانيكية نتيجة مباشرة للعملية التي تصنعه: محاذاة الليف شبه أحادية الاتجاه تمنح صلابة محورية استثنائية وضعفاً مناظراً في الخصائص العرضية والحلقية والالتوائية. المصمّمون الذين يحمّلون المقطع على محوره، ويفحصون الانبعاج قبل متانة المادة، ويوزّعون ضغط التثبيت بالجلبات، ويحكمون الأطراف، سيحصلون على خدمة موثوقة من هذه المقاطع. أما الذين يتجاهلون الحدود العرضية فسيكتشفونها في الوصل — عادةً على شكل جدار أنبوب مسحوق أو طرف مفكّك.
توفر YongXian قضبان ألياف الكربون بالبلتريوجن وأنابيب البلتريوجن ونطاقاً كاملاً من المقاطع القياسية والمخصّصة للعملاء في جميع أنحاء العالم. تصفّح منتجاتنا أو تواصل مع فريقنا الهندسي مع مقطعك وحالة حملك وظروف أطرافك — سنوصي بالمقاس المخزّن المناسب ونبّهك لأي حدّ ميكانيكي يجب أن تؤخذه بعين الاعتبار.
جزء من الموضوع
مقالات ذات صلة
- خدمة قص ألواح ألياف الكربون: قطع CNC والسماحات
- لوح ألياف الكربون لقاعدة الطباعة: مقارنة مواد أسرّة الطابعات ثلاثية الأبعاد
- موصل أنبوب ألياف الكربون: طرق الوصل والمقسّمات
- أنبوب ألياف الكربون للكمبيوتر: مكوّنات إنشائية في التركيبات المخصّصة
- ألياف الكربون 3K مقابل ألياف الكربون: مقاس الخيط ونسيج المكانس والمقاطع الميكانيكية
- أنابيب ألياف الكربون المُنتَجة بالبلتريوجن: الخصائص والمقاسات القياسية وبيانات التصميم
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products
Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.