
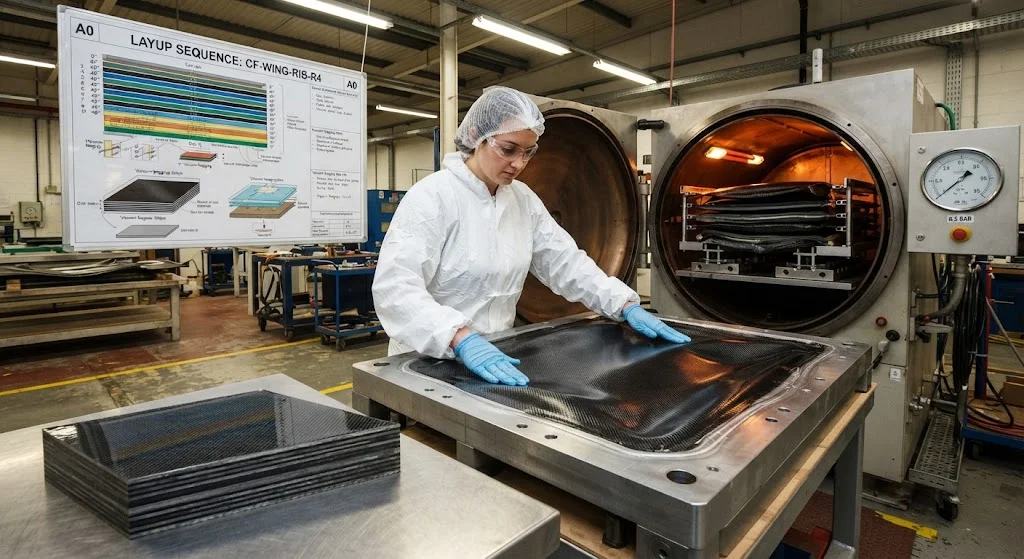
كيف تُصنع قطع ألياف الكربون؟ فهم الإجابة هو أسرع طريقة لتقييم سعر المورد ومدة التسليم وادعاءات الجودة. الإجابة القصيرة: يُصنع ألياف الكربون أولاً من سلائف بوليمرية، ثم يُشكَّل في شكل مع الراتنج، ثم يُعالج بالحرارة والضغط. الإجابة الطويلة تتضمن سلسلة من العمليات المتخصصة — تحويل السلائف، والنسج أو ال
مقدمة
كيف تُصنع قطع ألياف الكربون؟ فهم الإجابة هو أسرع طريقة لتقييم سعر المورد ومدة التسليم وادعاءات الجودة. الإجابة القصيرة: يُصنع ألياف الكربون أولاً من سلائف بوليمرية، ثم يُشكَّل في شكل مع الراتنج، ثم يُعالج بالحرارة والضغط. الإجابة الطويلة تتضمن سلسلة من العمليات المتخصصة — تحويل السلائف، والنسج أو الترتيب، وتشريب الراتنج، والقولبة والمعالجة — وكل حلقة تحدد ما إذا كانت القطعة النهائية مكوناً إنشائياً مقنناً لأحمال الطيران أم غطاءً زخرفياً لا يحمل شيئاً تقريباً.
يشرح هذا الدليل خطوة بخطوة كيف تُصنع قطع ألياف الكربون، ويقارن عمليات التصنيع المهيمنة ببيانات واقعية للتكلفة والحجم، ويفصّل ضوابط الجودة المهمة عند الشراء من مصنعي قطع ألياف الكربون.
الخطوة 1: من السلائف إلى ألياف الكربون
تبدأ كل قطعة ألياف كربون بالألياف نفسها، وأكثر من 90% من ألياف الكربون في العالم مصنوعة من بولي أكريلونيتريل (PAN). تُمدد سلائف PAN إلى خيوط، ثم تُثبَّت في الهواء عند 200-300 درجة مئوية، وتُكربن في جو خامل عند 1000-1500 درجة مئوية، وتُجراف اختيارياً فوق 2000 درجة مئوية للدرجات عالية المعامل. النتيجة ألياف تحتوي 90-99% كربوناً، بقوة شد تصل إلى 4900 ميغاباسكال (فئة T700) ومعامل 230 غيغاباسكال. تبادل ألياف سلسلة M عالية المعامل بعض القوة بصلابة تصل إلى 440 غيغاباسكال. تُباع الألياف كحزم — حزم من 1000 إلى 50000 خيطاً — وهي المادة الخام لكل ما يلي.
| الدرجة | خطوة العملية | قوة الشد | المعامل | الاستخدام النموذجي |
|---|---|---|---|---|
| قياسية (T300) | الكربنة | 3530 ميغاباسكال | 230 غيغاباسكال | قطع عامة، سلع رياضية |
| متوسطة (T700) | الكربنة | 4900 ميغاباسكال | 230 غيغاباسكال | قطع إنشائية للفضاء والسيارات |
| عالية القوة (T800) | الكربنة والتنقية | 5880 ميغاباسكال | 294 غيغاباسكال | أوعية الضغط، قطع الحمولة العالية |
| عالية المعامل (M40J) | الجرافة | 4400 ميغاباسكال | 377 غيغاباسكال | الهياكل الفضائية، الأعمدة الصلبة |
تحدد درجة الألياف سقف الخصائص الميكانيكية للقطعة؛ وتقرر عملية التصنيع مقدار هذا الإمكان الذي ينجو إلى المكون النهائي.
الخطوة 2: من الألياف إلى الشكل الأولي
قبل القولبة، يجب ترتيب الألياف في شكل يناسب العملية المختارة. هناك ثلاثة مسارات شائعة. الأول هو النسج: تُنسج حزم الكربون في قماش ثنائي الأبعاد (نسيج عادي أو مائل أو ساتان) ينساب بسهولة فوق القوالب وهو الافتراضي للتصفيح اليدوي وأعمال البري بريغ. الثاني هو الترتيب أحادي الاتجاه (UD): توضع الألياف متوازية في صفيحة، معطية أقصى قوة في اتجاه واحد وتستخدم في الطبقات الهندسية. الثالث هو الضفر أو النسج ثلاثي الأبعاد، الذي يضع الألياف في اتجاهات متعددة — بما في ذلك عبر السماكة — للقطع التي تواجه الصدمات أو الأحمال متعددة المحاور. مرحلة الشكل الأولي هي أيضاً حيث يمكن دمج مادة التعزيز مع الراتنج لصنع البري بريغ: صفائح قماش أو UD مشبعة مسبقاً بإيبوكسي معالج جزئياً، تُخزن مبردة وجاهزة للتصفيح.
كيف تُقولب وتُعالج قطع ألياف الكربون
القولبة والمعالجة هما المرحلة التي تتباعد فيها طريقة تصنيع قطع ألياف الكربون إلى عمليات متميزة، لكل منها تكلفتها ووقت دورتها وملف خصائصها. المسارات الأربعة المهيمنة:
- البري بريغ في الأوتوكلاف: توضع طبقات البري بريغ في قالب، وتُغلّف بالتفريغ وتُعالج في الأوتوكلاف عند 120-180 درجة مئوية تحت ضغط 5-7 بار. أعلى جودة وكسر حجمي للألياف (60-70%)، والأبطأ والأغلى — المعيار للفضاء ورياضة السيارات.
- قولبة نقل الراتنج (RTM): تُحمّل الأشكال الأولية الجافة في قالب مغلق ويُحقن الراتنج تحت الضغط. دورات من 30-90 دقيقة بجودة جيدة، مما يجعله العمود الفقري لقطع السيارات والصناعة متوسطة الحجم.
- القولبة بالضغط: يُضغط مركب الألياف المقطعة في قوالب مسخّنة بدورات 3-10 دقائق. أقل تكلفة للأحجام الكبيرة، لكن الألياف القصيرة تحد من القوة؛ يُستخدم للألواح الداخلية والقطع شبه الإنشائية.
- التدفق بالتفريغ: يُصفَّح القماش الجاف ويُسحب الراتنج عبره بالتفريغ. تكلفة أدوات منخفضة تناسب القطع الكبيرة والدفعات التجريبية، بكسر حجمي للألياف 50-60%.
يلخص الجدول أدناه المقايضات:
| العملية | وقت الدورة | الكسر الحجمي للألياف | تكلفة الأدوات | تكلفة القطعة | الأفضل لـ |
|---|---|---|---|---|---|
| بري بريغ بالأوتوكلاف | 3-8 ساعات | 60-70% | عالية | الأعلى | الفضاء، الإنشائي |
| RTM | 30-90 دقيقة | 55-65% | متوسطة | متوسطة | إنشائي متوسط الحجم |
| القولبة بالضغط | 3-10 دقائق | 30-50% | متوسطة | منخفضة | أحجام كبيرة، غير إنشائي |
| التدفق بالتفريغ | 2-6 ساعات | 50-60% | منخفضة | منخفضة-متوسطة | قطع كبيرة، نماذج أولية |
تنتج معالجة الأوتوكلاف أقوى القطع لأن الضغط يدمج الطبقة ويقمع الفراغات؛ RTM والتدفق منافسان حيث يهمان وقت الدورة وتكلفة الأدوات أكثر من الأداء الأقصى.
كيف تُشطّب وتُفحص قطع ألياف الكربون
بعد المعالجة، تمر قطعة ألياف الكربون بقص وتثقيب وتشطيب سطحي، ثم بالفحص. يزيل القص الزوائد ويشكّل القطعة بالتحكم الرقمي أو القطع بنفث الماء. يتراوح تحضير السطح من الإخراج البسيط من القالب للتشطيبات المطفية إلى تطبيق الجيل كوت أو الطبقة الشفافة للقطع الزخرفية. الفحص هو المكان الذي تُثبت فيه الجودة الإنشائية: يجد الفحص بالموجات فوق الصوتية التصفيحات والفراغات، وتتحقق آلات القياس الإحداثية من الهندسة مقابل نموذج CAD، وتُختبر لوحات الشهود من دفعة المعالجة نفسها للخصائص الميكانيكية. لقطع سلامة الفضاء والسيارات، هذا التوثيق إلزامي — القطعة دون بيانات اختبار هي قطعة بلا نسب.
التصميم وفقاً للعملية
عادة ما يُحدد اختيار عملية التصنيع أثناء التصميم، وليس بعده. تحسم هندسة القطعة أولاً: الأشكال العميقة أو ذات القواطع السفلية أو المنحنية بشدة تفضل RTM والقولبة بالضغط لأن القالب يغلق فوق القطعة، بينما تناسب الألواح المسطحة الكبيرة ذات الانحناءات البسيطة التدفق بالتفريغ وتغليف الأوتوكلاف. يحسم حجم الإنتاج ثانياً: تستخدم الدفعات النموذجية والصغيرة الحجم التدفق أو التصفيح الرطب لأن الأدوات رخيصة وسريعة الصنع، بينما تفضل الأحجام فوق عدة آلاف من القطع RTM أو القولبة بالضغط حيث تُستهلك تكلفة الأدوات الأعلى على قطع عديدة. سمك الجدار قيد ثالث — طبقات البري بريغ في الأوتوكلاف عادة بسمك 1-10 ملم، بينما تقتصر قطع القولبة بالضغط على نحو 3 ملم لأن الألياف المقطعة لا تستطيع ملء المقاطع الأسمك بالتساوي. المصممون الذين يوفقون الهندسة والحجم والسمك مع العملية يتجنبون الفشل الأكثر شيوعاً في برامج قطع ألياف الكربون: اختيار عملية من أجل التكلفة واكتشاف متأخر أنها لا تستطيع إنتاج الهندسة أو السمك المطلوب.
ضوابط الجودة المهمة
عند مقارنة مصنعي قطع ألياف الكربون، تفصل أربعة ضوابط بين المورد الموثوق والمخاطرة:
- إمكانية تتبع المواد: تربط شهادات دفعات الألياف والراتنج كل قطعة بموادها الخام.
- سجلات العملية: دورات المعالجة والضغوط وتسلسلات التصفيح الموثقة تجعل الجودة قابلة للتكرار.
- بيانات الفحص: تقارير الموجات فوق الصوتية والهندسية والميكانيكية تتحقق من أن القطعة تلبي فعلاً مقنناتها.
- الضوابط البيئية: يجب التحكم في الرطوبة ودرجة الحرارة أثناء التعامل مع البري بريغ والتصفيح، لأن الرطوبة تردي نظام الراتنج.
المورد الذي يقدم الأربعة جميعها عند الطلب يعامل القطعة كمنتج هندسي؛ ومن لا يستطيع يبيع قولبة، وليس مكوناً. سواء كنت تبحث عن مصنعي قطع ألياف الكربون بالقرب منك أو تشتري من الولايات المتحدة، ينطبق معيار التوثيق نفسه.
الأسئلة الشائعة
ما هي أرخص طريقة لصنع قطع ألياف الكربون؟
للأحجام الكبيرة، القولبة بالضغط بمركب الألياف المقطعة هي أرخص مسار — دورات 3-10 دقائق وتكلفة مواد منخفضة — لكن الألياف القصيرة تحد من القوة، لذا تناسب القطع غير الإنشائية مثل الألواح الداخلية. للأحجام الصغيرة، التدفق بالتفريغ لديه أقل تكلفة أدوات. RTM هو أفضل توازن للأحجام المتوسطة من القطع الإنشائية. بري بريغ الأوتوكلاف هو دائماً الأغلى؛ يُختار للأداء، وليس السعر.
لماذا تصنيع قطع ألياف الكربون مكلف للغاية؟
يتكون هيكل التكلفة من أربع طبقات: ألياف الكربون نفسها تكلف 20-200 دولاراً للكيلوغرام حسب الدرجة، والأدوات للقولبة تتراوح من آلاف إلى مئات آلاف الدولارات، والمعالجة تستهلك طاقة وعمالة ماهرة، والفحص يضيف تكاليف عامة. قطع الدرجة الفضائية باهظة لأن دورات الأوتوكلاف تستغرق ساعات، والأدوات معتمدة، وكل قطعة تحمل وثائق اختبار. تنخفض الأسعار مع ارتفاع الحجم — ولهذا تدفع برامج السيارات تطوير العمليات نحو RTM والقولبة بالضغط.
هل القطعة المصنوعة يدوياً من ألياف الكربون بنفس قوة قطعة الأوتوكلاف؟
لا. التصفيح اليدوي بالراتنج الرطب يحقق عادة كسراً حجمياً للألياف 30-50% ويعتمد على مهارة المُصفّح للاتساق، بينما تصل معالجة الأوتوكلاف إلى 60-70% كسر حجمي مع محتوى فراغات منخفض تحت ضغط مضبوط. نفس الألياف في قطعة أوتوكليف يمكن أن تكون أقوى بنسبة 30-50% وأكثر اتساقاً بكثير. القطع اليدوية جيدة للتطبيقات الزخرفية أو خفيفة الحمولة، لكن القطع الإنشائية يجب أن تُقولب بالأوتوكلاف أو RTM أو التدفق مع ضوابط عملية موثقة.
الخاتمة
تحدد طريقة تصنيع قطع ألياف الكربون ما تستحقه: درجة الألياف تضع سقف القوة، ومسار الشكل الأولي يشكل بنية الألياف، وعملية القولبة تقرر مقدار تلك القوة التي تنجو إلى القطعة النهائية. بري بريغ الأوتوكلاف يقدم أعلى أداء بأعلى تكلفة، وRTM يوازن الجودة والحجم، والقولبة بالضغط تفوز بالسعر للقطع غير الإنشائية. أي عملية اخترتها، اطلب إمكانية تتبع المواد وسجلات العملية وبيانات الفحص — فهي الفرق بين شراء مكون هندسي وشراء قولبة.
تصنّع YongXian قطع ألياف الكربون بعمليات البري بريغ وRTM والتدفق بالتفريغ، مع إمكانية تتبع كاملة للمواد ووثائق فحص لكل دفعة. تصفح مجموعة منتجات ألياف الكربون لدينا أو تواصل مع فريقنا الهندسي لمناقشة تصميم قطعتك واختيار العملية.
مقالات ذات صلة
- الأنبوب الملفوف بالألياف: الدليل الكامل
- أنبوب FRP الملفوف: الدليل الكامل
- أنابيب الإيبوكسي الملفوفة: الدليل الكامل
- قضبان ألياف الكربون المسحوبة: خصائص المقطع العرضي والمقاسات القياسية
- توصيلات أنابيب ألياف الكربون: حلول الربط للتجميعات الهيكلية
- إدخال لوح ألياف الكربون: تصميم الإدخالات الملولبة للهياكل المركبة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.

Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.
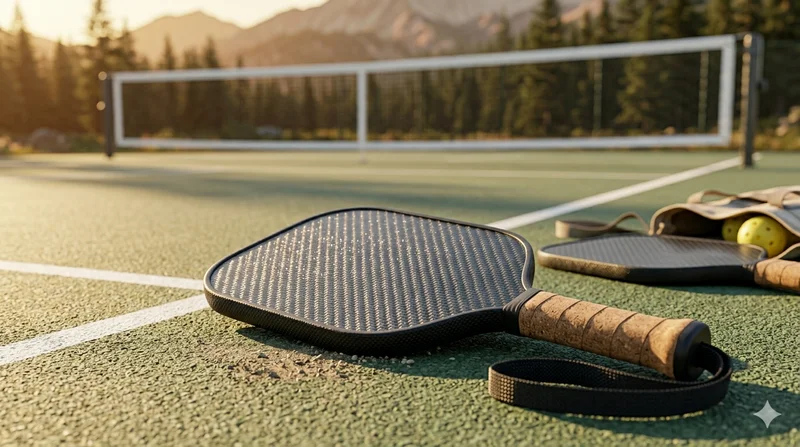
Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
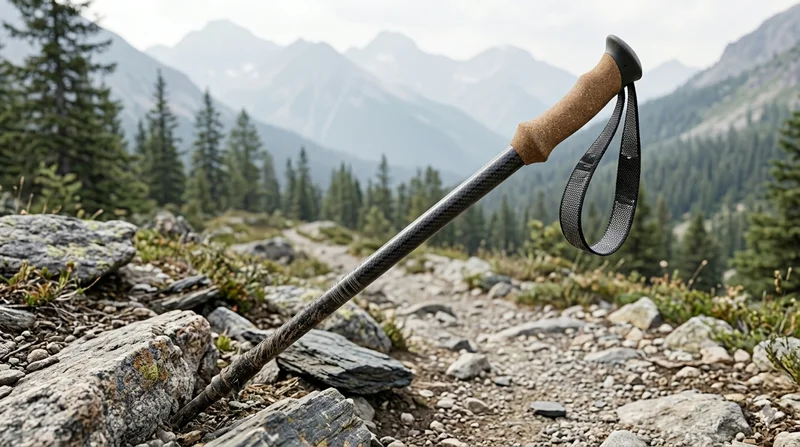
Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.