
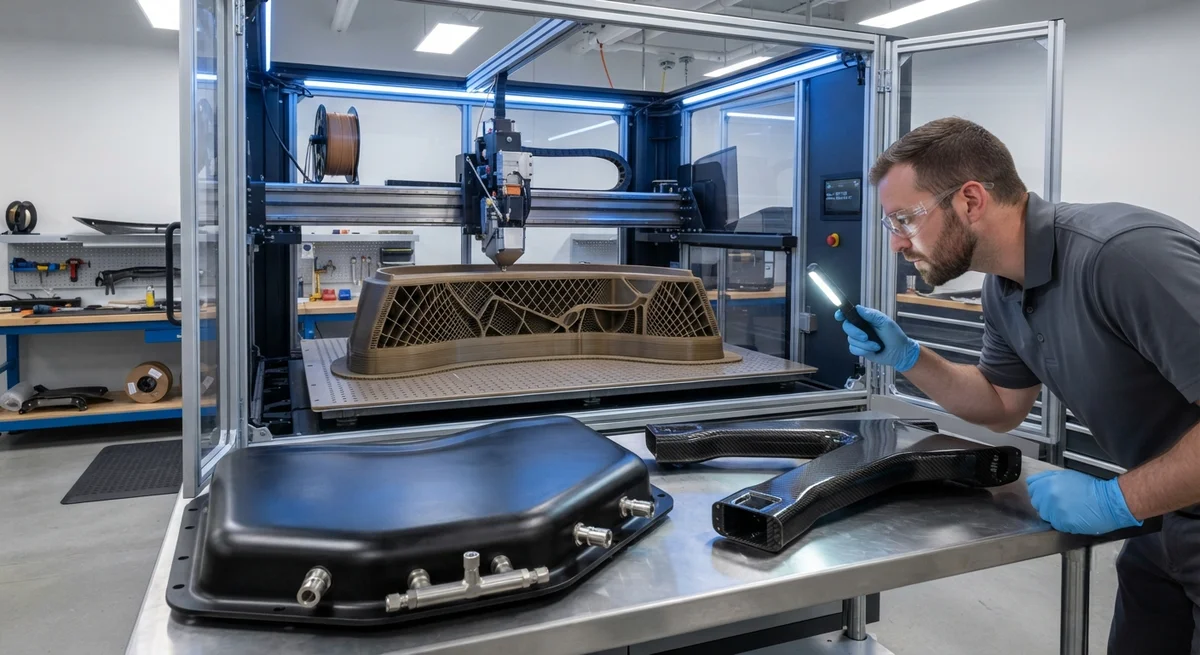
دليل تقني شامل لاستخدام التصنيع الإضافي (الطباعة ثلاثية الأبعاد) في أدوات تصنيع المركبات — يشمل تصنيع القوالب بتقنيتي FDM/FFF، وطباعة المغازل القابلة للذوبان للهياكل المجوفة، وأنماط التصوير التجسيمي (Stereolithography) لطبقات prepreg، وتجهيزات القص والحفر المشغّلة بالتحكم الرقمي CNC. ويتضمن اختيار المواد (ULTEM 9085, PPSU, PC-ISO, ABS)، ومتطلبات تحضير الأسطح لتحقيق التوافق مع الأوتوكلاف، واستراتيجيات مطابقة التمدد الحراري، وتحليل التكلفة والعائد مقارنةً بأدوات الألومنيوم والإنفار التقليدية عبر أحجام الإنتاج المختلفة.
مقدمة: ثورة أدوات التصنيع الإضافي في صناعة المواد المركبة
برز التصنيع الإضافي (AM) — المعروف شائعًا بالطباعة ثلاثية الأبعاد — كتقنية تحويلية لأدوات المواد المركبة، إذ يغيّر جذريًا طريقة قولبة أجزاء ألياف الكربون ومعالجتها وإنهائها. وتحمل الأدوات المركبة التقليدية — القوالب المصنوعة من الألومنيوم المُشغَّل بالتحكم الرقمي (CNC) أو الإينفار (سبيكة النيكل والحديد) أو الفولاذ — تكاليف رأسمالية مرتفعة (تتراوح بين 20,000 و250,000 دولار لكل قالب حسب الحجم والمادة)، وفترات تسليم طويلة (8-24 أسبوعًا)، ومرونة تصميمية محدودة، لا سيما بالنسبة للهندسات الداخلية المعقدة وقنوات التسخين المطابقة للمحيط ومنافذ التفريغ المدمجة. وتعالج أدوات التصنيع الإضافي هذه القيود من خلال تمكين التصنيع المباشر لهندسات القوالب المعقدة بتكلفة أقل بنسبة 30-70% وفترات تسليم أقصر بنسبة 50-80%، مع إدخال قدرات جديدة مثل أسطح التفريغ المسامية، وتقليل الكتلة المُحسَّن طوبولوجيًا، والقلوب القابلة للذوبان للهياكل المركبة المجوفة التي يستحيل إنتاجها بالأدوات التقليدية.
بلغت قيمة السوق العالمية لأدوات المواد المركبة المصنعة بالتصنيع الإضافي ما يقارب 480 مليون دولار في عام 2025، ومن المتوقع أن تصل إلى 1.6 مليار دولار بحلول عام 2032، بمعدل نمو سنوي مركب (CAGR) يبلغ 18.7% — وهو أسرع بشكل ملحوظ من سوق أدوات المواد المركبة الأوسع (معدل نمو سنوي مركب 4.2%) أو سوق التصنيع الإضافي ككل (معدل نمو سنوي مركب 14.5%). ويُعزى هذا النمو إلى التبني في قطاع الطيران (شركتا Boeing وAirbus وموردوهما من المستوى الأول أصبحوا الآن يؤهلون أدوات التصنيع الإضافي للإنتاج)، وقطاع السيارات (تستخدم BMW i-Vertrieb وPorsche Motorsport قلوبًا مصنعة بالتصنيع الإضافي لقنوات سحب ألياف الكربون)، والقطاع البحري (قوالب نماذج مصنعة بالتصنيع الإضافي لمكونات هياكل السفن)، وقطاع طاقة الرياح (قوالب مصنعة بالتصنيع الإضافي كبيرة الحجم لإنتاج قبعات الأوتار وأغلفة الشفرات). وتقدم هذه المقالة تقييمًا تقنيًا مفصلاً لطرق أدوات التصنيع الإضافي للمواد المركبة وموادها وإرشادات تصميمها والمبررات الاقتصادية لمشتري B2B ومهندسي المواد المركبة الذين يقيّمون هذه التقنية.
فئات وأساليب أدوات التصنيع الإضافي (AM)
تخدم أربع فئات رئيسية من أدوات التصنيع الإضافي (AM) صناعة مركبات ألياف الكربون، وتناسب كل فئة منها أنواعًا محددة من الأدوات وأحجام الإنتاج والمتطلبات الحرارية والميكانيكية:
| طريقة التصنيع الإضافي (AM) | المواد النموذجية | أقصى حجم بناء (نموذجي) | أقصى درجة حرارة تشغيل (°C) | خشونة السطح Ra (μm) | نوع الأداة النموذجي | التكلفة مقارنة بالأدوات التقليدية |
|---|---|---|---|---|---|---|
| FDM/FFF (الترسيب المنصهر) | ULTEM 9085, PPSU, PC-ISO, ABS-CF10 | 900 × 600 × 900 mm (Stratasys F900) | 150-215°C (ULTEM 9085) | 8-25 (كما يُطبع)؛ 2-5 (بعد المعالجة اللاحقة) | قوالب وضع الطبقات، تركيبات التشذيب، أدوات تثبيت التثقيب | 30-50% من تكلفة أدوات الألومنيوم |
| SLA/DLP (الستيريوليثوغرافيا) | Accura 60, Somos PerFORM, Loctite 3D 3843 | 500 × 500 × 400 mm | 65-120°C (راتنجات عالية الحرارة) | 0.5-2 (كما يُطبع) | قوالب رئيسية لوضع طبقات الـ Prepreg، نماذج لقوالب السيليكون | 40-60% من تكلفة أدوات الألومنيوم |
| MJF (الاندماج متعدد النفثات) | PA 12 + حبيبات زجاجية، PA 11 + CF | 380 × 284 × 380 mm (HP 5210) | 100-120°C | 5-12 (كما يُطبع)؛ 1-3 (بعد التنعيم بالبخار) | تركيبات التشذيب، أدوات اللصق، قوالب وضع الطبقات منخفضة الحرارة | 20-40% من تكلفة أدوات الألومنيوم |
| التصنيع الإضافي كبير الحجم (BAAM/LAAM/البثق الروبوتي) | ABS-20CF, PPSU-15CF, PEI-10CF | 6,000 × 3,000 × 1,200 mm (Cincinnati BAAM) | 100-180°C | 15-50 (كما يُطبع)؛ 5-15 (بعد التشغيل الآلي) | قوالب القوابس الكبيرة، أدوات شفرات توربينات الرياح، قوابس هياكل القوارب | 50-70% من تكلفة أدوات الألومنيوم |
يعتمد اختيار طريقة التصنيع الإضافي (AM) بشكل أساسي على ثلاثة عوامل: (1) أقصى درجة حرارة تشغيل — يجب أن تتحمل الأداة دورة معالجة المركب دون تشوه أو انفصال الطبقات أو تمدد حراري مفرط؛ (2) متطلبات تشطيب السطح — يؤثر سطح الأداة بشكل مباشر على جودة سطح قطعة المركب، خاصةً بالنسبة للأسطح الخارجية من الفئة A في صناعة السيارات أو الفضاء الجوي؛ و(3) الميزانية والمهلة الزمنية — تُعد أدوات التصنيع الإضافي الأكثر فعالية من حيث التكلفة لأحجام الإنتاج المنخفضة إلى المتوسطة (1-500 قطعة) وفي مراحل الانتقال من النموذج الأولي إلى الإنتاج، حيث قد تؤدي المهل الزمنية للأدوات التقليدية إلى تأخير معالم المشروع.
اختيار المواد لأدوات تشكيل المواد المركبة بالتصنيع المضاف
يُحدَّد اختيار مادة التصنيع المضاف لأدوات تشكيل المواد المركبة بمعايير دورة معالجة المادة المركبة المنتجة. تُعالَج أنظمة البريبرغ الإيبوكسية القياسية عند 120-180°C (250-350°F) وضغط أوتوكليف يتراوح بين 3-7 بار، مما يتطلب مواد أدوات تتمتع بدرجة حرارة انحراف حراري (HDT) تزيد بمقدار 20-30°C على الأقل عن درجة حرارة المعالجة. تُعد المواد عالية الأداء مثل ULTEM 9085 (قائم على PEI، HDT 211°C عند 264 psi) وPPSU (عديد فينيل سلفون، HDT 207°C) العمود الفقري لأدوات تشكيل المواد المركبة بالتصنيع المضاف بدرجة الطيران والفضاء. أما بالنسبة لدورات المعالجة منخفضة الحرارة — مثل أنظمة البوليستر وفينيل إستر التي تُعالَج عند 25-80°C — فتوفر PC-ISO (بولي كربونات، HDT 138°C) وPA 12 مع حبيبات زجاجية (HDT 110°C) وABS-20CF (HDT 105°C) بدائل فعالة من حيث التكلفة بتكلفة مواد أقل بنسبة 40-60% مقارنة بـ ULTEM.
تُعد مطابقة التمدد الحراري اعتبارًا بالغ الأهمية غالبًا ما يتجاهله مستخدمو أدوات التصنيع المضاف لأول مرة. يتراوح معامل التمدد الحراري (CTE) لمواد أدوات التصنيع المضاف من 20-60 ppm/°C (للمواد اللدائن الحرارية غير المحشوة) إلى 5-15 ppm/°C (للدرجات المحشوة بألياف الكربون). وعلى سبيل المقارنة، تتمتع المواد المركبة من الكربون/الإيبوكسي بمعامل تمدد حراري شبه صفري في اتجاه الألياف (من -0.5 إلى +1.0 ppm/°C لصفيحة أحادية الاتجاه (UD) بنسبة FVF تبلغ 60%) و25-40 ppm/°C في الاتجاه العرضي. يبلغ معامل التمدد الحراري لأدوات الألومنيوم 23 ppm/°C، بينما يبلغ معامل إنفار 1.2-2.0 ppm/°C. عند استخدام أداة تصنيع مضاف ذات معامل تمدد حراري مرتفع لمعالجة جزء من ألياف الكربون، يمكن أن يؤدي التمدد الحراري التفاضلي أثناء التبريد من درجة حرارة المعالجة إلى إحداث إجهادات متبقية واعوجاج وعدم مطابقة الأبعاد في الجزء المركب. تتضمن استراتيجية التخفيف إما: (أ) اختيار مادة تصنيع مضاف بمعامل تمدد حراري أقل من 15 ppm/°C (مثل درجات PEI أو PPSU المحشوة بألياف الكربون)؛ أو (ب) تصميم هندسة الأداة للسماح بحركة حرارية مقيدة؛ أو (ج) استخدام نهج الأدوات الهجين حيث تشكل مادة التصنيع المضاف سطح الأداة فقط وتُدعَم ببنية معدنية فرعية مطابقة لمعامل التمدد الحراري.
- ULTEM 9085 (PEI): المادة الأكثر استخدامًا على نطاق واسع في أدوات تشكيل المواد المركبة بالتصنيع المضاف. معامل التمدد الحراري 15-25 ppm/°C (غير محشوة)، و6-12 ppm/°C (محشوة بألياف الكربون). HDT 211°C. مجربة في الأوتوكلاف. متوافقة مع أنظمة التغليف بالكيس ومانعات التسرب القياسية. التكلفة: 250-400 دولار/كجم (خيط).
- PPSU (عديد فينيل سلفون): مقاومة صدمات أعلى من PEI. معامل التمدد الحراري 18-28 ppm/°C (غير محشوة). HDT 207°C. مقاومة كيميائية ممتازة لراتنج الإيبوكسي وMEK. التكلفة: 300-500 دولار/كجم.
- PC-ISO (بولي كربونات): مناسبة لأدوات التشكيل منخفضة الحرارة. HDT 138°C. التكلفة: 80-150 دولار/كجم. غير مناسبة لدورات الأوتوكلاف التي تتجاوز 120°C.
- PA 12 + حبيبات زجاجية (HP 3D HR): لأدوات تشكيل MJF. HDT 110°C. تشطيب سطحي ممتاز (5-12 μm Ra كما عند الطباعة). التكلفة: 60-120 دولار/كجم. مقصورة على دورات المعالجة منخفضة الحرارة.
- ABS-20CF: تصنيع مضاف كبير الحجم. HDT 105°C. التكلفة: 40-80 دولار/كجم. مناسب لأدوات النماذج الأولية والنماذج الرئيسية فقط.
تحضير السطح وسلامة الفراغ
بالنسبة لأدوات التصنيع المضاف (AM) المستخدمة في معالجة المواد المركبة بالتكيس الفراغي — سواء في الأوتوكلاف أو الفرن أو المعالجة بالفراغ فقط — يجب أن يكون سطح الأداة محكمًا للفراغ (معدل تسرب أقل من 1.0 × 10⁻³ mbar·L/s وفقًا لمعيار ASTM E595) وقادرًا على تحمل التصاق مانع تسرب كيس الفراغ وطبقة التحرير. تكون أسطح الطباعة الانصهارية (FDM) كما تُطبع مسامية بطبيعتها بسبب الفجوات بين الطبقات في الترسيب المنصهر (يتراوح عرض الفجوة النموذجي بين 20-100 μm بين مسارات الترسيب المتجاورة)، مما يستلزم معالجة لاحقة لتحقيق سلامة الفراغ. يتضمن بروتوكول تحضير السطح القياسي لأدوات المواد المركبة بتقنيتي FDM/FFF خمس خطوات: (1) مسح بمذيب باستخدام كحول الأيزوبروبيل لإزالة عوامل التحرير المتبقية وزيوت التصنيع؛ (2) صنفرة خفيفة بمادة كاشطة (220-320 grit) لتسوية السطح وفتح المسام؛ (3) تطبيق مادة عزل إيبوكسية محشوة (مثل Huntsman Araldite CW 229/HW 229 أو 3M Scotch-Weld DP270) تُطبق في 2-3 طبقات رقيقة مع صنفرة بينية (400 grit)؛ (4) خبز بدرجة حرارة عالية عند 15-20°C فوق أقصى درجة حرارة معالجة لمدة 4-8 ساعات لضمان معالجة كاملة ومعالجة لاحقة لمادة العزل؛ و(5) تطبيق نظام تحرير القالب (تحرير شبه دائم مثل Zyvax 125 أو Frekote 770-NC) بعدد 3-5 طبقات.
تشمل الأساليب البديلة لتحقيق سلامة الفراغ: (أ) الكبس الساخن لغشاء عزل لدن بالحرارة (مثل غشاء PEI بسماكة 0.05-0.10 mm) على سطح الأداة المطبوعة عند 200°C وضغط 5-10 bar — مما ينتج سطحًا كثيفًا وناعمًا بالكامل بخشونة Ra 1-3 μm؛ أو (ب) الطلاء بنظام دهان حراري صلب قابل للرش (مثل طلاء الأدوات Paints R-1037) الذي يتصلب عند 80-100°C؛ أو (ج) للأدوات منخفضة الحرارة، تطبيق طبقة رقيقة (0.2-0.5 mm) من معجون أدوات إيبوكسي يتصلب في درجة حرارة الغرفة. يجب إجراء اختبار سلامة الفراغ وفقًا لمعيار ASTM D5117 (طريقة انخفاض الضغط) على كل أداة بعد تحضير السطح، بحيث يكون معدل التسرب المقبول أقل من 2.5 kPa من انخفاض الضغط خلال 10 دقائق لمساحة سطح أداة تبلغ 1 m².
إرشادات تصميم أدوات المواد المركبة بتقنية التصنيع المضاف (AM)
| معامل التصميم | التوصية | الأساس المنطقي |
|---|---|---|
| الحد الأدنى لسماكة الجدار (FDM) | 4-6 mm (إنشائي)، 2-3 mm (غير إنشائي) | يمنع انحراف الأداة تحت ضغط الأوتوكلاف (3-7 bar) مع تقليل زمن الطباعة وتكلفة المواد |
| تباعد الأضلاع/الجمالونات | 80-150 mm للأدوات الإنشائية؛ محسّن طوبولوجيًا للأدوات الحساسة للكتلة | يدعم الجدران الرقيقة ضد أحمال الفراغ والضغط؛ يقلل الوزن بنسبة 40-60% مقارنةً بالأداة المصمتة |
| زاوية السحب | 1-3° كحد أدنى لأدوات التصفيف؛ 0° لأدوات خط الفصل | يضمن إزالة القطعة دون تلف؛ يمكن للتصنيع المضاف (AM) إنتاج زاوية سحب 0° مع دمج دبابيس القذف الفراغية |
| نصف قطر الزوايا الداخلية | ≥ 3 mm (FDM)؛ ≥ 1 mm (SLA) | يتجنب نقاط تركيز الإجهاد؛ يحسّن متانة الأداة عبر الدورات الحرارية |
| قنوات التسخين المتوافقة مع الشكل | قطر 5-8 mm، متباعدة 15-25 mm عن بعضها، وعلى بعد 2-5 mm من سطح الأداة | تسخين موحد (±3°C عبر سطح الأداة)؛ يقلل زمن الدورة بنسبة 25-40% مقارنةً بالتسخين التقليدي |
| دمج منافذ الفراغ | إدراجات معدنية ملولبة (M6-M12) مثبتة في تجاويف مطبوعة | الختم المعدني-المركب أكثر موثوقية من الخيوط المطبوعة؛ يتحمل دورات التكيس المتكررة |
| تعويض التمدد الحراري | حجم زائد بنسبة 0.3-0.8% (PEI غير محشو)؛ حجم زائد بنسبة 0.1-0.3% (PEI محشو بألياف الكربون) | يعوض معامل التمدد الحراري (CTE) للأداة أثناء المعالجة؛ يتم التحقق منه عبر محاكاة حرارية بالعناصر المحدودة (FEA) |
تحليل التكلفة والعائد: التصنيع الإضافي مقابل الأدوات التقليدية
يكون الأساس الاقتصادي لأدوات التصنيع الإضافي للمواد المركبة أقوى في أحجام الإنتاج المنخفضة إلى المتوسطة والأشكال الهندسية المعقدة. بالنسبة لقالب تشكيل مركب نموذجي لصناعة الطيران والفضاء (600 مم × 400 مم × 150 مم عمقًا، مع منافذ تفريغ هواء مدمجة وجانب خلفي مضلّع)، فإن نهج التصنيع الإضافي باستخدام FDM/ULTEM 9085 يكلف ما بين 4,500 و7,500 دولار ويستغرق من 3 إلى 5 أسابيع من التصميم حتى أول قطعة، مقارنة بما بين 15,000 و30,000 دولار ومن 10 إلى 16 أسبوعًا لأدوات الألمنيوم المصنعة بالتحكم الرقمي CNC. بالنسبة لدورة إنتاج واحدة من 50 قطعة، توفر أداة التصنيع الإضافي تخفيضًا في التكلفة بنسبة 55-70% لكل قطعة عند احتساب استهلاك قيمة الأدوات. أما بالنسبة لأحجام الإنتاج الأعلى (أكثر من 500 قطعة لكل أداة)، فإن العمر التشغيلي الأقصر لأدوات التصنيع الإضافي (عادةً 100-500 دورة أوتوكلاف لـ ULTEM مقابل 5,000-20,000 دورة للألمنيوم) يضعف الميزة المحسوبة لكل قطعة، مما يجعل الأدوات التقليدية أكثر اقتصادية بعد ما يقارب 300-800 دورة اعتمادًا على تعقيد الأداة. تتحول نقطة التعادل لصالح التصنيع الإضافي عندما: (أ) يكون الشكل الهندسي للأداة معقدًا (قنوات داخلية، هياكل شبكية خلفية، خطوط تقسيم متعددة)؛ (ب) تكون التكرارات السريعة في التصميم متوقعة (تغييرات هندسية أثناء مرحلة التطوير)؛ (ج) تكون القطعة كبيرة جدًا بحيث لا يكون صنع الأدوات المعدنية اقتصاديًا؛ أو (د) يكون التسخين المطابق للشكل مطلوبًا لتحسين دورة المعالجة.
دراسة حالة: مغزل التصنيع الإضافي لمجرى السحب السباقي من ألياف الكربون
طلبت شركة هندسية بارزة في رياضة السيارات مجرى سحب من ألياف الكربون معقد الشكل وعضوي التصميم لسيارة سباق من فئة GT3. كان للمجرى شكل هندسي داخلي بمقاطع عرضية متغيرة (قطر من 50 مم إلى 180 مم)، وانحناءات بنصف قطر ضيق (نصف قطر أدنى على خط المركز 35 مم)، وشفاه تثبيت مدمجة — وهو شكل هندسي يستحيل إنتاجه بمغزل معدني تقليدي متعدد القطع. كان الحل: مغزل تصنيع إضافي قابل للذوبان مطبوع من PPSU (عديد فينيل سلفون) على طابعة Stratasys F900، بسماكة جدار 2.5 مم وهيكل شبكي داخلي لضمان الثبات. عملية التشكيل: تم وضع ست طبقات من قماش ألياف الكربون المنسوج سادة 3K (200 غ/م²) فوق مغزل التصنيع الإضافي، ثم تغليفها بالكيس المفرغ من الهواء، ومعالجتها عند 160°م لمدة 90 دقيقة. بعد المعالجة، تم إذابة المغزل في محلول هيدروكسيد الصوديوم (10% NaOH عند 80°م لمدة 6-8 ساعات)، تاركًا سطحًا داخليًا نظيفًا تمامًا دون أي بقايا. بلغ وزن المجرى الناتج 180 غرامًا — أي أخف بنسبة 73% من نظيره المصنوع من الألمنيوم — وتحمل دورات ضغط مدتها 0.35 ثانية عند ضغط سحب 4 بار دون تدهور ملحوظ بعد 500 ساعة من اختبار المحرك على الدينامومتر. بلغت تكلفة مغزل التصنيع الإضافي 1,200 دولار (شاملة وقت الطباعة البالغ 38 ساعة على طابعة F900) مقارنة بما يقدر بـ 18,000 دولار لمجموعة مغزل ألمنيوم مكونة من سبع قطع مصنعة بالتحكم الرقمي CNC — أي تخفيض في التكلفة بنسبة 93% لتشغيلة النموذج الأولي.
الأسئلة الشائعة
هل يمكن لقوالب الطباعة ثلاثية الأبعاد أن تتحمل دورات المعالجة في الأوتوكلاف؟
نعم، بشرط استخدام المادة الصحيحة والتجهيز المناسب للسطح. تم التحقق من صحة أدوات FDM المصنوعة من ULTEM 9085 وPPSU لآلاف دورات الأوتوكلاف عند 160-180°C و7 bar من قبل كبرى شركات تصنيع الطيران والفضاء بما في ذلك Boeing وAirbus وSpirit AeroSystems. المتطلبات الأساسية هي: (1) يجب أن تتجاوز درجة حرارة الانحراف الحراري (HDT) للمادة درجة حرارة المعالجة بما لا يقل عن 20°C؛ (2) يجب إغلاق الأداة بطبقة طلاء حاجز تفريغ قائمة على الإيبوكسي؛ و(3) يجب أن يراعي تصميم الأداة الفرق في معامل التمدد الحراري (CTE) بين مادة التصنيع الإضافي والرقائق المركبة. لاستخدام الأوتوكلاف، يُفضَّل استخدام الدرجات المعززة بألياف الكربون (ULTEM 9085 CF10 أو PPSU CF15) نظرًا لانخفاض معامل التمدد الحراري (CTE) الخاص بها وكونه أكثر قابلية للتنبؤ.
كم عدد القطع التي يمكن أن ينتجها قالب مركب مطبوع ثلاثي الأبعاد؟
يعتمد عمر الأداة على المادة، وشدة دورة المعالجة، وطريقة التعامل: تنتج أدوات FDM من ULTEM 9085 عادةً 100-500 قطعة قبل أن يتطلب تدهور السطح إعادة تسويته. تحقق أدوات PPSU إنتاج 200-800 قطعة. وتنتج أدوات SLA المزودة براتنجات عالية الحرارة 50-200 قطعة. وعلى سبيل المقارنة، تنتج القوالب المصنوعة من الألومنيوم 5,000-20,000+ قطعة، ولكن بتكلفة أولية أعلى بمقدار 2-4× ومهلة تصنيع أطول بمقدار 3-5×. وتحدث نقطة التعادل في التكلفة الإجمالية للملكية بين أدوات التصنيع الإضافي وأدوات الألومنيوم عند حوالي 300-800 قطعة لقوالب التصفيف المركبة النموذجية. وبالنسبة للنماذج الأولية والإنتاج منخفض الحجم (1-500 قطعة)، تكون أدوات التصنيع الإضافي أكثر اقتصادية في جميع الحالات تقريبًا.
ما التشطيب السطحي الذي يمكن توقعه من أداة مركبة مصنوعة بالتصنيع الإضافي؟
تتميز أدوات FDM/FFF كما تُطبع بحشوة سطحية Ra تتراوح بين 8-25 μm (اعتمادًا على ارتفاع الطبقة، وقطر الفوهة، واستراتيجية الكفاف). مع المعالجة اللاحقة القياسية باستخدام مادة عزل الإيبوكسي (2-3 طبقات مع صنفرة وسيطة)، يتحسن التشطيب السطحي إلى Ra 1-4 μm — وهو ما يكفي لمعظم تطبيقات المركبات الإنشائية. لمتطلبات السطح من الفئة A (Ra أقل من 0.8 μm)، يُنصح بتلميع إضافي بمادة كاشطة بحبيبات 800-1200 ووضع برايمر أدوات عالي البناء. تحقق أدوات SLA حشوة سطحية Ra 0.5-2 μm كما تُطبع، ويمكن تلميعها إلى Ra 0.2-0.5 μm، مما يجعلها مناسبة للنماذج الرئيسية لتصفيف البريبريغ والأنماط المستخدمة في إنتاج قطع مركبة عالية اللمعان.
ما الحجم الأقصى لأداة مركبة مطبوعة ثلاثي الأبعاد؟
بالنسبة لأدوات FDM أحادية القطعة: يصل حجمها إلى 900 × 600 × 900 mm (Stratasys F900). أما أدوات SLA فيصل حجمها إلى 500 × 500 × 400 mm. وبالنسبة للتصنيع الإضافي كبير الحجم (BAAM، البثق الروبوتي): تم إثبات إمكانية إنتاج قوالب يصل حجمها إلى 6,000 × 3,000 × 1,200 mm. يمكن طباعة الأدوات الأكبر من حجم البناء الخاص بالطابعة على شكل أجزاء ثم لصقها معًا باستخدام لاصق إيبوكسي إنشائي (لاصق معجوني مكوَّن من جزأين مثل 3M DP460 أو Huntsman Araldite 2015) مع أشكال وصلات متشابكة. يجب تصميم الوصلات لتحمل ضغط ودرجة حرارة الأوتوكلاف — ويُفضَّل استخدام الوصلات المشطوفة بنسبة ميل تتراوح بين 1:8 و1:12 لوصلات الأدوات الحاملة للأحمال.
كيف تقارن تكلفة أدوات التصنيع الإضافي بتكلفة الأدوات التقليدية؟
بالنسبة لقالب تصفيف مركب نموذجي بمقاس 600 × 400 mm، تبلغ تكلفة أدوات FDM/ULTEM 4,500-7,500 دولارًا (مهلة تصنيع من 3 إلى 5 أسابيع) مقابل 15,000-30,000 دولارًا (10-16 أسبوعًا) للألومنيوم. بالنسبة للأشكال الهندسية المعقدة ذات قنوات التسخين المطابقة للسطح، يحقق التصنيع الإضافي خفضًا في التكلفة بنسبة 50-70%. وتحدث نقطة تعادل عمر الأداة (حيث تتساوى التكلفة الإجمالية للقطعة الواحدة بين التصنيع الإضافي والألومنيوم) عند 300-800 قطعة. وبالنسبة لتشغيلات النماذج الأولية والإنتاج منخفض الحجم (1-500 قطعة)، تحقق أدوات التصنيع الإضافي وفورات في التكلفة تتراوح بين 55-80% لكل قطعة، بما في ذلك إطفاء تكلفة الأدوات.
مقالات ذات صلة
- Microwave-Assisted Carbonization for Carbon Fiber: Energy Savings and Quality Improvement
- Carbon Fiber Laser Cutting and Trimming: Automation for High-Volume Production
- Pyrolysis Recycled Carbon Fiber: Mechanical Property Retention and Reuse Applications
- Carbon Fiber Bio-Composites: Natural Fiber Hybrid Reinforcement for Sustainable Applications
- RFID Tracking for Carbon Fiber Supply Chain: Traceability and Quality Assurance
- Infrared Heating for Carbon Fiber Cure: Energy Efficiency and Cycle Time Reduction
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products
Carbon fiber standard plate-3k stripe
Lightweight, ultra-rigid standard sheets for drone fuselages, robot housings, facades and structural applications.

Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.
Carbon Fiber Plate — UD Unidirectional T700
Unidirectional carbon fiber plate with all fibers oriented in a single direction for maximum strength along the fiber axis. Essential for structural reinforcements, splints, and applications where load direction is predictable.